
Linia do wytłaczania filamentu do drukarek 3D
Linie jednoślimakowe, które przetwarzają ABS, PLA, PET, HIPS lub PVA z masterbatchem barwiącym na filament o średnicy 1,75 mm lub 3 mm: wytłaczanie, formowanie i chłodzenie w wannach wodnych, laserowy pomiar średnicy, odciąg i automatyczne nawijanie.
- 1,75 mm lub 3 mm
- Laserowy miernik średnicy
- Automatyczne nawijanie
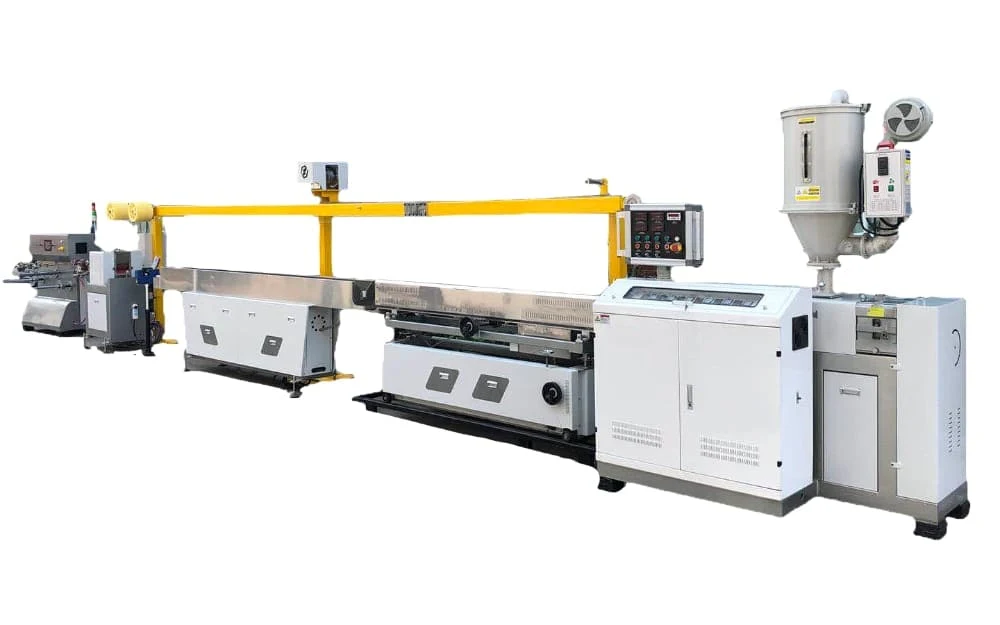
Dziesięć stanowisk – od mieszalnika do szpuli
Wytłaczarka wytwarza stop; wszystko, co znajduje się za głowicą, służy utrzymaniu średnicy. Filament formuje się w gorącej wodzie, chłodzi, mierzy laserowo i automatycznie nawija.
Trzy wielkości linii
Od kilku kilogramów na godzinę przy próbach do 30 kg/h w produkcji. Każda wielkość linii wytwarza filament o obu standardowych średnicach.
| Model | Średnica ślimaka, mm | Silnik (kW) | Średnica filamentu (mm) | Wydajność (kg/h) |
|---|---|---|---|---|
| TDD-25 | 25 | 1,5 | 1,75 lub 3 | 2–4 |
| TDD-30 | 30 | 7,5 | 1,75 lub 3 | 5–10 |
| TDD-45 | 45 | 15 | 1,75 lub 3 | 15–30 |
Pięć materiałów, pięć sposobów ich przetwarzania
Linia przetwarza ABS, PLA, PET, HIPS i PVA z dodatkiem masterbatchu barwiącego. To, czego drukarka wymaga od danego filamentu, decyduje o sposobie suszenia, chłodzenia i nawijania.
| Materiał | Czego potrzebuje użytkownik drukarki | Na Państwa linii do filamentu |
|---|---|---|
| PLA | Prawie się nie kurczy, dlatego nawet na otwartych drukarkach można drukować duże elementy. Jest kruchy i mięknie powyżej ok. 60 °C. Do modeli, prototypów, pudełek i upominków. | Przed wytłaczaniem wymaga suszenia: wilgoć powoduje degradację PLA w stopie, co objawia się pęcherzykami i wahaniami średnicy. Naciąg przy nawijaniu musi być równomierny, ponieważ filament raczej pęka, niż się rozciąga. |
| ABS | Wytrzymały i odporny na temperaturę – do elementów narażonych na uderzenia lub pozostawianych w nagrzanym samochodzie. Kurczy się podczas stygnięcia, dlatego bez obudowy drukarki wypacza się lub rozwarstwia; drukować należy w wentylowanym pomieszczeniu. | Przed wytłaczaniem wymaga suszenia. Chłodzenie powinno być stopniowe – najpierw ciepła wanna formująca, potem wanna chłodząca – aby filament pozostał okrągły i wolny od naprężeń wewnętrznych. |
| PET / PETG | Wytrzymały, o małym skurczu i dobrej przyczepności między warstwami. | Przed wytłaczaniem wymaga dokładnego suszenia; PET chłonie wilgoć i traci lepkość w stopie. |
| HIPS | Podobny do ABS; stosowany także jako rozpuszczalny materiał podporowy przy wydrukach z ABS. | Przetwarza się go podobnie jak ABS. |
| PVA | Rozpuszczalny w wodzie materiał podporowy. | Rozpuszcza się w wodzie: nie może przechodzić przez wanny wodne, wymaga chłodzenia na sucho oraz szczelnego, suchego pakowania. |
Tolerancja średnicy filamentu to pierwsza rzecz, którą zauważają użytkownicy drukarek; laserowy miernik za wanną chłodzącą mierzy ją w sposób ciągły.
Etap wstępny · kompaundowanie
Najpierw kompaundowanie materiału
Filament z włóknem węglowym, dodatkami proszkowymi lub w kolorze na zamówienie powstaje z kompaundu. Dla producenta materiałów do druku 3D firma USEON zbudowała linię dwuślimakową SAT65 w wykonaniu przeciwwybuchowym Ex tb IIIC, która kompaunduje PLA, PETG i ABS z włóknem węglowym i proszkami.
- Materiały
- PLA · PETG · ABS
- Dodatki
- Włókno węglowe, proszki
- Wydajność
- 500–700 kg/h
- Wytłaczarka
- SAT65 · L/D 44
Wytłaczarka dwuślimakowa SAT65 w wykonaniu przeciwwybuchowym do kompaundowania PLA/PETG/ABS
Pracujące linie do filamentu
MaszynaWytłaczarka jednoślimakowa RozwiązanieKompaundowanie tworzyw biodegradowalnych
Zapytaj o ofertę
Prosimy podać, jakie materiały będą Państwo przetwarzać, czy kupują Państwo kompaund, czy wytwarzają go sami, a także wymaganą średnicę i tolerancję filamentu oraz wydajność. Dobierzemy wielkość wytłaczarki oraz urządzenia odbierające: formowanie, pomiar średnicy i nawijanie.
- 01Materiał i kolor
- 02Średnica, tolerancja i wydajność
- 03Pomiar i nawijanie

Souder Chen
Kierownik działu kompaundowania
W USEON od 2008 roku. Dwuślimakowe linie do kompaundowania, devolatylizacji i recyklingu.