
Linha de extrusão de filamento para impressora 3D
Linhas monorrosca que transformam ABS, PLA, PET, PSAI (HIPS) ou PVA, com masterbatch de cor, em filamento de 1,75 mm ou 3 mm: extrusão, conformação e resfriamento em banho de água, medição laser do diâmetro, puxador e bobinamento automático.
- 1,75 mm ou 3 mm
- Medidor laser de diâmetro
- Bobinamento automático
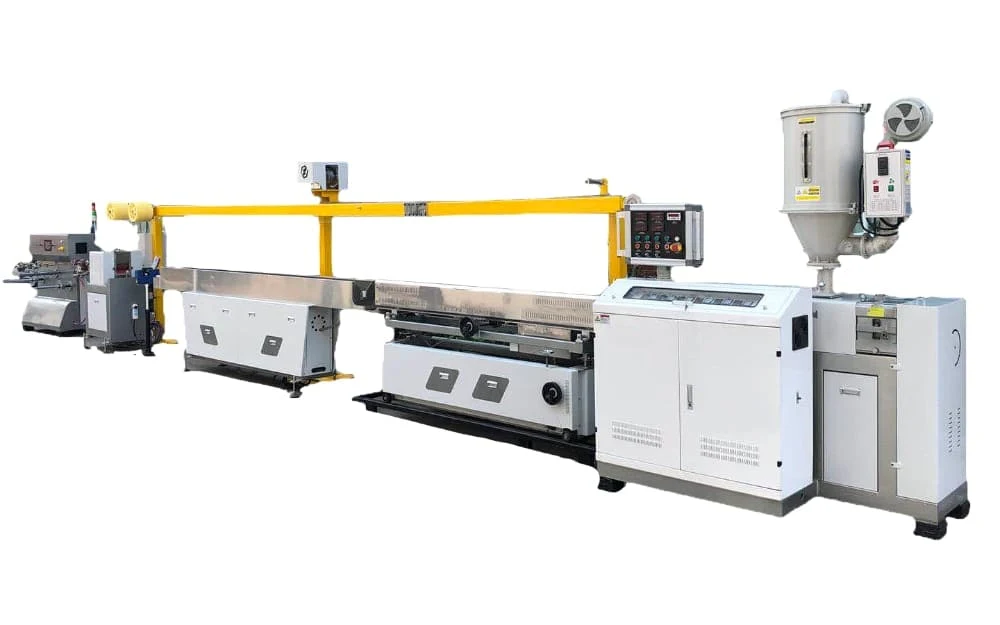
Dez estações, do misturador ao carretel
A extrusora produz a massa fundida; tudo o que vem depois da matriz serve para manter o diâmetro. O filamento é conformado em água quente, resfriado, medido a laser e bobinado automaticamente.
Três tamanhos de linha
De poucos quilos por hora, para testes, até 30 kg/h, para produção. Cada tamanho produz qualquer um dos dois diâmetros padrão.
| Modelo | Diâm. da rosca (mm) | Motor (kW) | Diâm. do filamento (mm) | Capacidade (kg/h) |
|---|---|---|---|---|
| TDD-25 | 25 | 1,5 | 1,75 ou 3 | 2–4 |
| TDD-30 | 30 | 7,5 | 1,75 ou 3 | 5–10 |
| TDD-45 | 45 | 15 | 1,75 ou 3 | 15–30 |
Cinco materiais, cinco formas de processá-los
A linha processa ABS, PLA, PET, PSAI (HIPS) e PVA, misturados com masterbatch de cor. O que a impressora exige de cada filamento define como você o seca, resfria e bobina.
| Material | O que o usuário da impressora precisa | Na sua linha de filamento |
|---|---|---|
| PLA | Quase não contrai, por isso permite imprimir peças grandes até em impressoras abertas. É quebradiço e amolece acima de cerca de 60 °C. Para maquetes, protótipos, caixas e brindes. | Seque antes da extrusão: a umidade degrada o PLA no fundido e aparece como bolhas e variações de diâmetro. Mantenha a tensão de bobinamento uniforme, porque o filamento se rompe em vez de esticar. |
| ABS | Resistente ao impacto e ao calor, para peças que levam batidas ou ficam dentro de um carro quente. Contrai ao resfriar, por isso empena ou delamina sem uma câmara fechada; imprima em ambiente ventilado. | Seque antes da extrusão. Resfrie aos poucos — primeiro o tanque de conformação morno, depois o tanque de resfriamento — para que o filamento fique redondo e sem tensões internas. |
| PET / PETG | Resistente, baixa contração, boa adesão entre camadas. | Seque bem antes da extrusão; o PET absorve umidade e perde viscosidade no fundido. |
| PSAI | Semelhante ao ABS; também usado como suporte solúvel em impressões de ABS. | Processa-se de forma muito parecida com o ABS. |
| PVA | Material de suporte solúvel em água. | Dissolve-se em água: não pode passar pelos tanques de água e exige resfriamento a seco e embalagem vedada e seca. |
A tolerância de diâmetro do filamento é a primeira coisa que o usuário da impressora percebe; o medidor laser depois do tanque de resfriamento a mede continuamente.
Etapa anterior · Compounding
Primeiro, o compounding do material
Filamentos com fibra de carbono, aditivos em pó ou cor personalizada começam como um composto. Para um fabricante de materiais para impressão 3D, a USEON construiu uma linha de dupla rosca SAT65 com classificação Ex tb IIIC que faz o compounding de PLA, PETG e ABS com fibra de carbono e pós.
- Materiais
- PLA · PETG · ABS
- Aditivos
- Fibra de carbono, pós
- Capacidade
- 500–700 kg/h
- Extrusora
- SAT65 · L/D 44
Extrusora de dupla rosca SAT65 à prova de explosão para compounding de PLA/PETG/ABS
Linhas de filamento em operação
MáquinaExtrusora monorrosca SoluçãoCompounding de plásticos biodegradáveis
Solicitar orçamento
Informe os materiais que você vai processar, se compra o composto pronto ou o produz internamente, o diâmetro e a tolerância do filamento de que precisa e a capacidade de produção. Nós dimensionamos a extrusora e os equipamentos a jusante de conformação, medição e bobinamento.
- 01Material e cor
- 02Diâmetro, tolerância e produção
- 03Medição e bobinamento

Souder Chen
Diretor da divisão de compounding
Na USEON desde 2008. Linhas de dupla rosca para compounding, desvolatilização e reciclagem.