
Linia do kompaundowania wzmacnianych tworzyw konstrukcyjnych w Niemczech
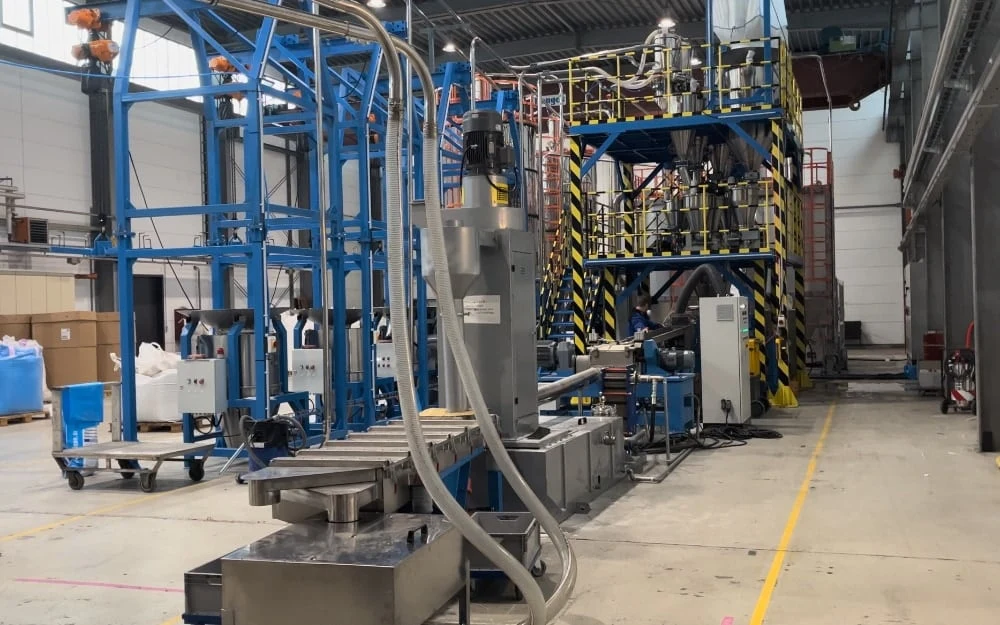
Dwuślimakowa linia do kompaundowania U6, przygotowana przez firmę USEON na zamówienie niemieckiego klienta, jest przeznaczona do tworzyw konstrukcyjnych (PBT/PA/PP) z wysoką zawartością włókna szklanego i napełniaczy proszkowych. Podczas uruchomienia u klienta osiągnęła stabilną wydajność granulacji ok. 800 kg/h.
Kontekst i wyzwania
Zużycie urządzeń przy wysokim napełnieniu
Receptury zawierają duży udział (do 50%) włókien szklanych i proszków nieorganicznych. Podczas ciągłego wytłaczania materiały te powodują wyraźne zużycie ścierne cylindra i elementów ślimakowych, co bezpośrednio wpływa na cykl konserwacji urządzeń i stabilność procesu.
Ciągłe i stabilne dozowanie wielu składników
Złożona receptura, obejmująca polimery bazowe, proszki, dodatki i włókna szklane, wymaga od układu dozowania utrzymania dokładnych proporcji składników przez cały czas ciągłej produkcji.
Integracja linii i wymiana danych
Ponieważ linia pracuje w Europie, musi spełniać lokalne wymagania bezpieczeństwa CE. Zautomatyzowany system sterowania wytłaczarki musi umożliwiać wymianę danych z istniejącym systemem zarządzania SAP klienta.
Klient to wyspecjalizowany niemiecki producent kompaundów z tworzyw sztucznych. Przy przetwarzaniu układów polimerowych z dużym udziałem włókna szklanego i proszków nieorganicznych na etapie oceny projektu zidentyfikowano następujące główne wyzwania techniczne:
Dlaczego taka konfiguracja
Wytłaczarkę dwuślimakową U6-48 i jej systemy pomocnicze skonfigurowano zgodnie z właściwościami materiału i wymaganiami produkcyjnymi klienta, z uwzględnieniem następujących potrzeb technicznych:
Ścieranie i dobór materiałów odpornych na zużycie
Podstawowym zagadnieniem jest silne zużycie ścierne powodowane przez zawartość włókna szklanego i proszków sięgającą 50%. W strefie roboczej zastosowano tuleje cylindra i elementy ślimakowe z przemysłowych stopów odpornych na zużycie, które mają ograniczać degradację materiału i umożliwiać długotrwałą pracę ciągłą.
Dokładność dozowania wielu składników i dozowanie grawimetryczne ubytkowe
Ciągłe dozowanie polimerów bazowych, proszków i dodatków wymaga ścisłej kontroli proporcji. Zintegrowany wieloskładnikowy system dozowania grawimetrycznego ubytkowego (loss-in-weight) jest podstawowym elementem konfiguracji przy tak złożonych recepturach – zapewnia dynamiczną synchronizację i stabilność dozowania podczas pracy ciągłej.
Zachowanie długości włókien i dozowanie boczne
Aby włókna szklane nie były poddawane nadmiernemu ścinaniu w strefie uplastyczniania, w dalszej części cylindra umieszczono jednostopniowy boczny podajnik ślimakowy. W tym punkcie procesu włókna łączą się z osnową polimerową dopiero po jej pełnym stopieniu – to techniczna podstawa równowagi między równomierną dyspersją a zachowaniem fizycznej długości włókien.
Twarde żyłki i podwodna granulacja żyłkowa
Tworzywa wzmocnione włóknem szklanym są po wytłoczeniu bardzo twarde, dlatego przy konwencjonalnym chłodzeniu często pojawiają się problemy z cięciem lub drobne odpryski. Technicznym uzasadnieniem systemu podwodnej granulacji żyłkowej jest wydłużona droga chłodzenia w wodzie, która stopniowo kondycjonuje żyłki przed dotarciem do noża, stabilizuje gładkość cięcia i ogranicza powstawanie pyłu.
Rozwiązanie
Firma USEON skonfigurowała kompletny system granulacji – od obsługi surowców po pakowanie gotowego produktu. Główne moduły to:
Odporna na zużycie platforma wytłaczająca
Podstawowym urządzeniem jest wytłaczarka dwuślimakowa U6-48. Ze względu na intensywne zużycie w strefie roboczej zastosowano tuleje cylindra i elementy ślimakowe ze stopów odpornych na zużycie, dobranych do charakterystyki ściernej włókien szklanych i proszków.
System obsługi surowców przed wytłaczarką
Obejmuje podajniki próżniowe, suszarki adsorpcyjne i wieloskładnikowy system ciągłego dozowania grawimetrycznego ubytkowego. W połączeniu z jednostopniowym bocznym podajnikiem ślimakowym umożliwia to etapowe, ciągłe dozowanie polimerów bazowych, proszków i włókien.
Urządzenia odbierające: granulacja i homogenizacja
Za wytłaczarką pracuje kompletna linia podwodnej granulacji żyłkowej (z głowicą żyłkową do cięcia na zimno, wydłużoną wanną chłodzącą, granulatorem i suszarką odśrodkową), połączona z silosem homogenizacyjnym gotowego produktu i wagą pakującą.
Centrum sterowania i automatyki
Układ elektryczny oparto na sterowniku PLC i panelu operatorskim (HMI) Siemens. Szafy sterownicze i podzespoły spełniają wymagania certyfikacji CE, a standardowe przemysłowe interfejsy komunikacyjne przygotowano do wdrożenia logiki komunikacji z systemem SAP klienta.
Film z realizacji
Zastosowania
Ta konfiguracja dwuślimakowej linii do kompaundowania serii U6 szczególnie dobrze sprawdza się w projektach kompaundowania tworzyw konstrukcyjnych, takich jak PA, PBT i PP, z wysokim udziałem włókna szklanego i dużym napełnieniem proszkami mineralnymi.
W sprawie oceny technicznej i konfiguracji systemów do projektów kompaundowania tworzyw konstrukcyjnych zapraszamy do kontaktu z zespołem inżynierów USEON.
FAQ
P1: Jak ograniczyć zużycie cylindra i ślimaków przy przetwarzaniu materiałów z zawartością włókna szklanego do 50% lub dużym napełnieniem proszkami?
O: Przy silnie ściernych materiałach stosujemy tuleje cylindra i elementy ślimakowe ze specjalnych stopów odpornych na zużycie. W porównaniu ze stalą standardową mają one większą twardość i odporność na ścieranie, co pomaga wydłużyć cykl konserwacji urządzeń w trudnych warunkach pracy.
P2: Jak linia godzi równomierną dyspersję włókien szklanych w polimerze z zachowaniem ich długości?
O: Włókna szklane są podawane jednostopniowym bocznym podajnikiem ślimakowym w dalszej części cylindra, po pełnym stopieniu osnowy polimerowej, dzięki czemu omijają strefę ścinania przy uplastycznianiu. W ten sposób linia łączy równomierną dyspersję z zachowaniem długości włókien.
P3: Dlaczego w projektach tego typu dotyczących tworzyw konstrukcyjnych często stosuje się podwodną granulację żyłkową?
O: Tworzywa konstrukcyjne wzmocnione włóknem szklanym mają zwykle dużą twardość i pojemność cieplną. System podwodnej granulacji żyłkowej z długą wanną chłodzącą i chłodzeniem w wodzie zapewnia wystarczające i równomierne schłodzenie żyłek przed wejściem do granulatora. Pomaga to poprawić gładkość cięcia i ograniczyć pylenie.
P4: Jaki poziom integracji z automatyką zakładu zapewnia system sterowania tej linii?
O: Linia oparta na architekturze PLC Siemens realizuje nie tylko wewnętrzną logikę sterowania, lecz także umożliwia integrację danych z systemami MES lub SAP zakładu za pośrednictwem standardowych protokołów przemysłowych, co pozwala przesyłać parametry produkcji w czasie rzeczywistym.
 Recykling tworzyw sztucznych
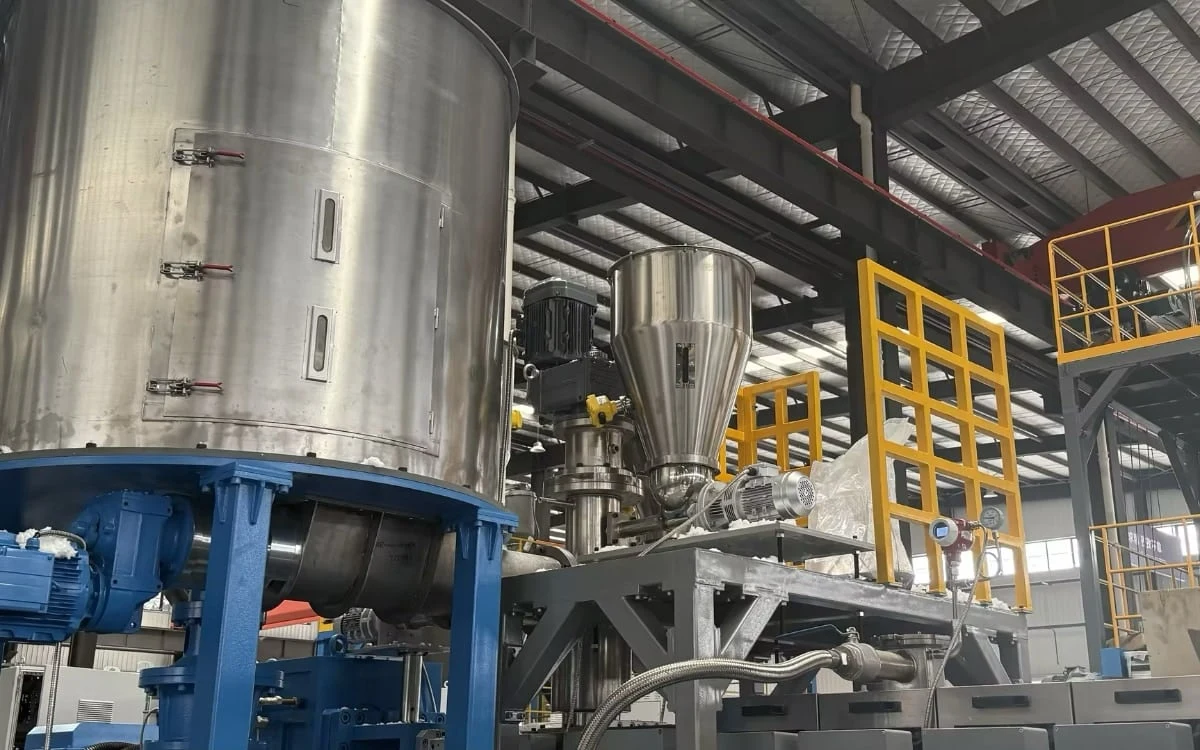
Dwuślimakowa linia wytłaczarska SAT95 do recyklingu odpadów włókien PA o niskiej gęstości nasypowej
 Tworzywa konstrukcyjne
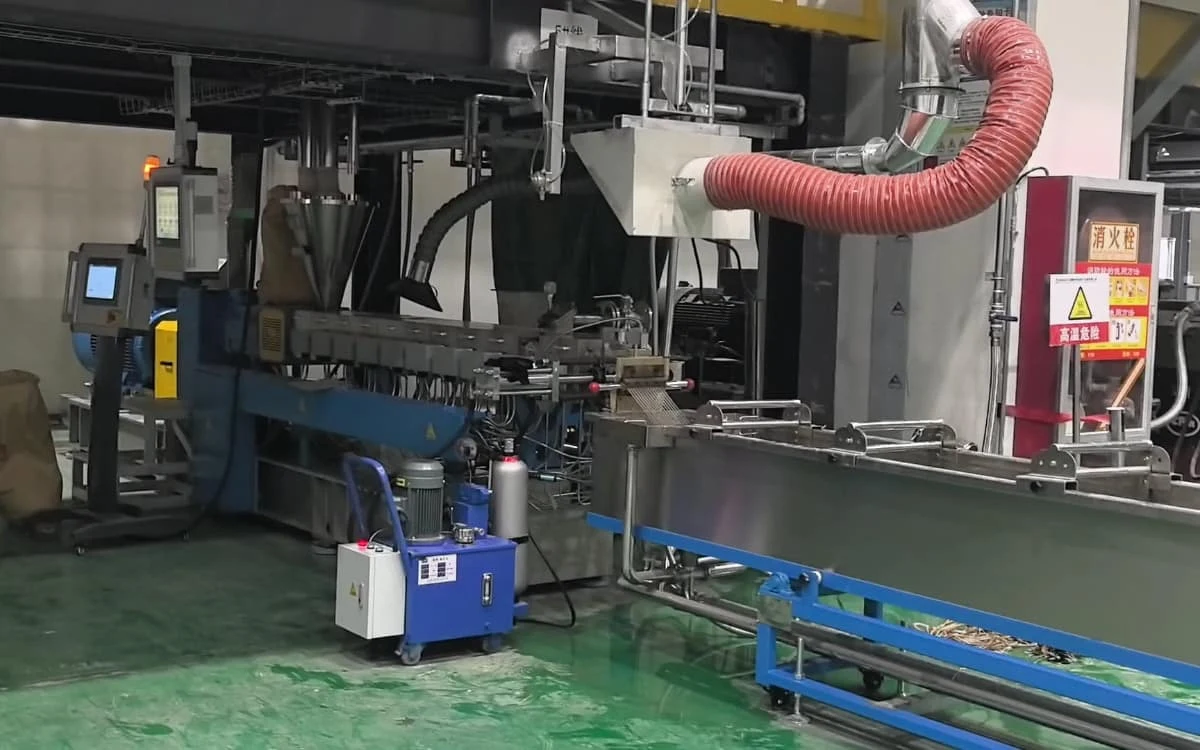
Kompaundowanie PP z włóknem szklanym o wysokich parametrach (800 kg/h)
 Tworzywa konstrukcyjne
Linia do kompaundowania wzmacnianych tworzyw konstrukcyjnych o wydajności 500–600 kg/h
Zapytaj o ofertę
Prosimy podać materiał, recepturę i docelową wydajność.
- 01Analiza procesu
- 02Rozmowa z inżynierem
- 03Propozycja linii

Souder Chen
Kierownik działu kompaundowania
W USEON od 2008 roku. Dwuślimakowe linie do kompaundowania, devolatylizacji i recyklingu.