
Dwuślimakowa linia wytłaczarska SAT95 do recyklingu odpadów włókien PA o niskiej gęstości nasypowej
Dwuślimakowa linia SAT95 z podawaniem wymuszonym, filtracją stopu i podwodną granulacją żyłkową do odpadów PA o niskiej gęstości nasypowej: włókien, przędzy i sieci rybackich.
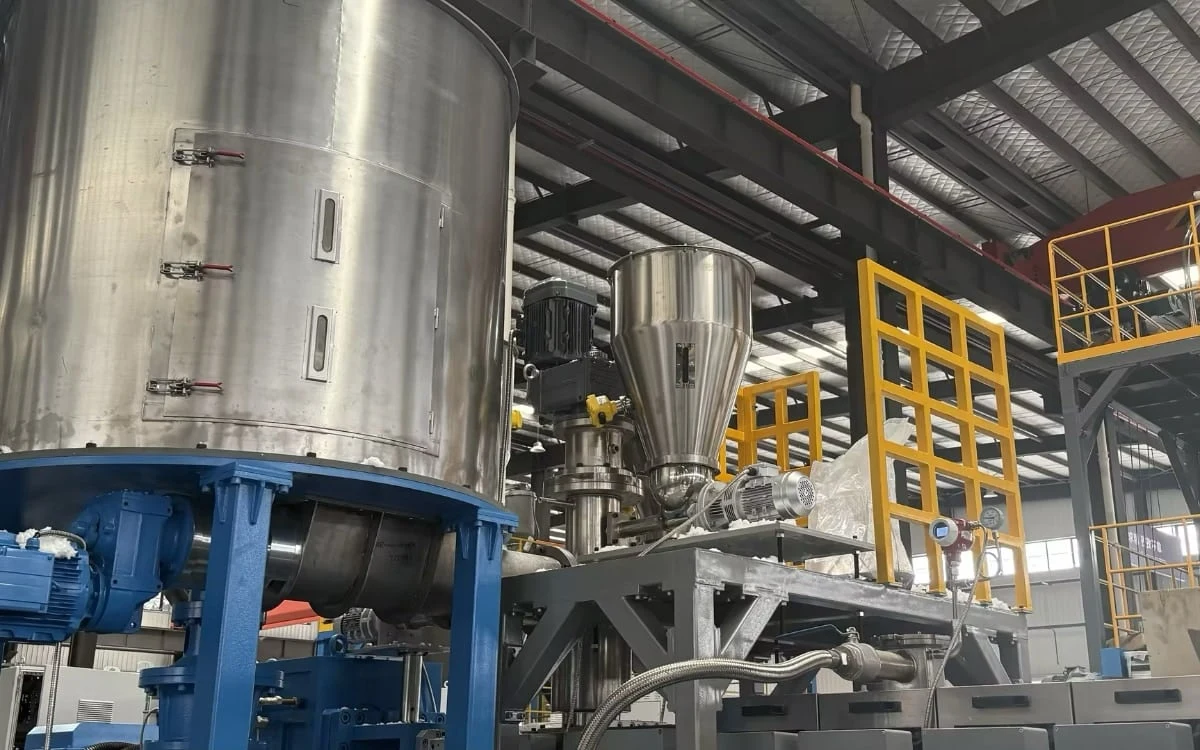
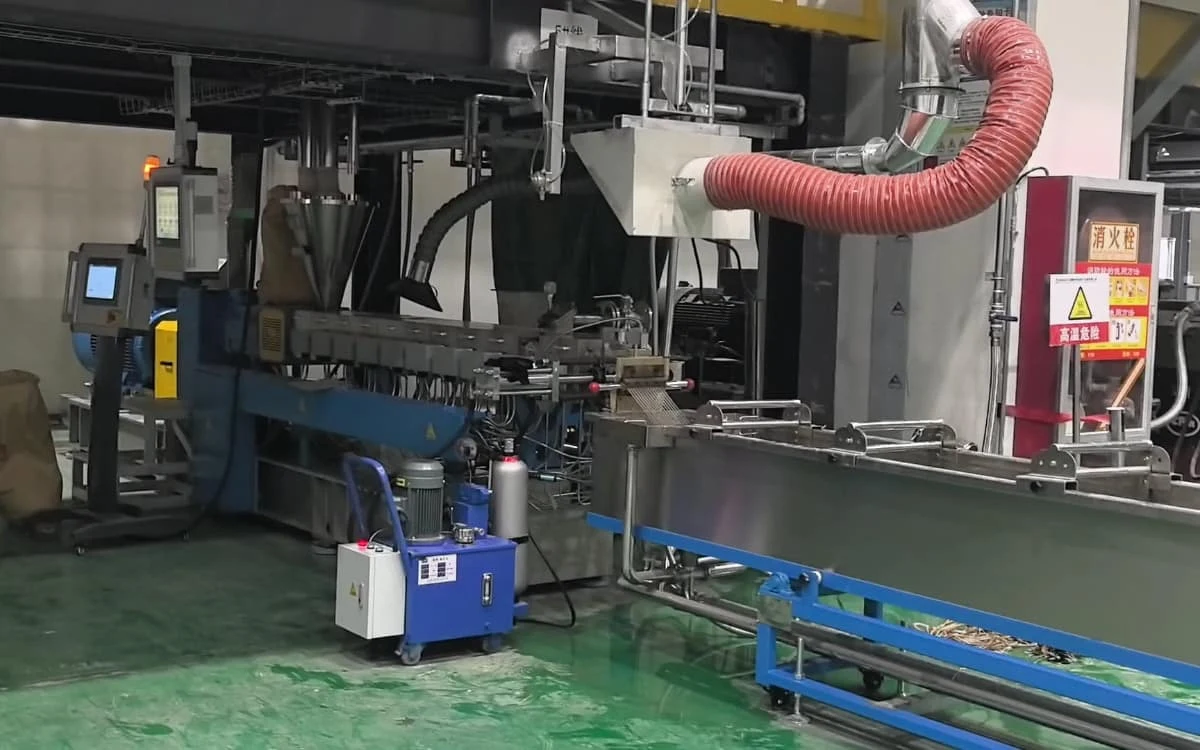
W tej realizacji współbieżna wytłaczarka dwuślimakowa USEON SAT95 służy do kompaundowania tworzyw konstrukcyjnych i recyklingu odpadów PA o niskiej gęstości nasypowej, w tym odpadów włókien, przędzy i materiałów z sieci rybackich. Linię skonfigurowano z myślą o stabilnym podawaniu wymuszonym, kontrolowanym ponownym uplastycznianiu i kompaundowaniu, filtracji stopu oraz podwodnej granulacji żyłkowej; linia przeszła już próbny rozruch w fabryce.
Kontekst i wyzwania
Rozdrobnione odpady włókien PA zachowują strukturę włóknistą. Materiał jest puszysty i przy konwencjonalnym zasilaniu grawitacyjnym ma skłonność do splątywania się, mostkowania i nierównomiernego przepływu. Wahania natężenia podawania na początku linii szybko przenoszą się na obciążenie wytłaczarki i stabilność pracy linii.
Odpady PA były już wcześniej przetwarzane. Przy ponownym uplastycznianiu proces musi uwzględniać topienie, mieszanie, devolatylizację oraz wcześniejszą historię termiczną materiału. Zanieczyszczenia w surowcu wtórnym dodatkowo obciążają filtrację stopu, dlatego dozowanie, wytłaczanie, filtrację i granulację trzeba dopasować do rzeczywistego materiału.
Konfiguracja linii
- Silos materiału z mieszadłem
- Podawanie wymuszone
- Wytłaczanie dwuślimakowe SAT95
- Hydrauliczna zmiana sit
- Podwodna granulacja żyłkowa
- Odwadnianie / klasyfikacja
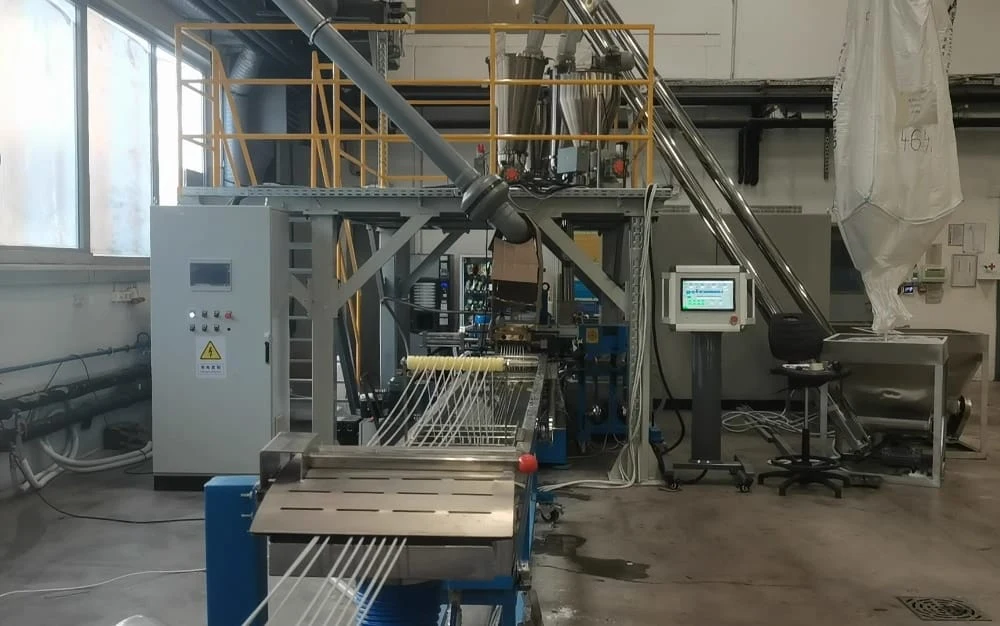
Linia jest przystosowana do ciągłego przetwarzania odpadów PA o niskiej gęstości nasypowej. Początkowa sekcja stabilizuje transport i dozowanie materiału, wytłaczarka SAT95 odpowiada za uplastycznianie, mieszanie i devolatylizację, a sekcja końcowa zapewnia filtrację stopu i następującą po niej podwodną granulację żyłkową.
Kluczowa konfiguracja i proces
Podawanie wymuszone odpadów PA o niskiej gęstości nasypowej
Sekcja zasilania obejmuje silos materiału o pojemności 3 m³, mieszadło oraz poziomy i pionowy podajnik wymuszający. Mechaniczne wspomaganie podawania pomaga ograniczyć splątywanie i mostkowanie, dzięki czemu puszyste odpady PA równomiernie trafiają do wytłaczarki dwuślimakowej.
Masterbatch i dodatki w proszku mają osobne dozowniki grawimetryczne, co umożliwia ciągłe dozowanie, gdy receptura recyklatu wymaga modyfikacji.
Wytłaczarka dwuślimakowa SAT95 do kontrolowanego ponownego uplastyczniania
- Wytłaczarka
- SAT95
- Stosunek L/D
- 40:1
- Silnik chłodzony wodą
- 355kW
- Prędkość obrotowa ślimaków
- 600obr./min
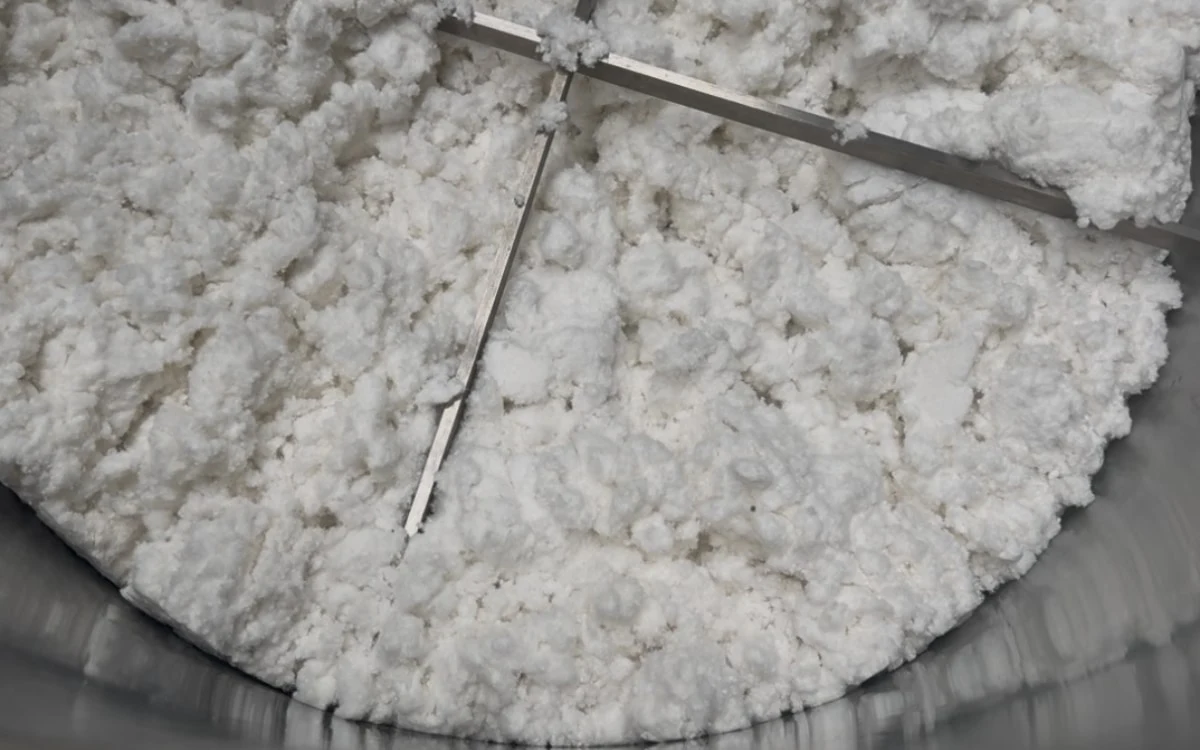
Maszyną główną jest współbieżna wytłaczarka dwuślimakowa SAT95 o L/D 40:1, z silnikiem chłodzonym wodą o mocy 355 kW i prędkością obrotową ślimaków 600 obr./min. Konfigurację ślimaków dobrano do zadań transportu, uplastyczniania, mieszania i devolatylizacji odpowiednio do rzeczywistego surowca.
PA jest wrażliwy na wilgoć i historię przetwórczą. W recyklingu trzeba kontrolować temperaturę, ścinanie i warunki przebywania materiału w wytłaczarce, utrzymując jednocześnie stabilne uplastycznianie i mieszanie.
Filtracja stopu recyklatu PA
- Powierzchnia filtracji
- 962 × 2cm²
Czystość surowca bezpośrednio wpływa na obciążenie filtracji. W tym projekcie zastosowano hydrauliczny, dwupłytowy i dwupozycyjny zmieniacz sit o łącznej powierzchni filtracji 962 cm² × 2. Układ filtracji dobrano tak, aby zrównoważyć usuwanie zanieczyszczeń, ciśnienie stopu i częstotliwość wymiany sit.
Podwodna granulacja żyłkowa w ciągłym recyklingu
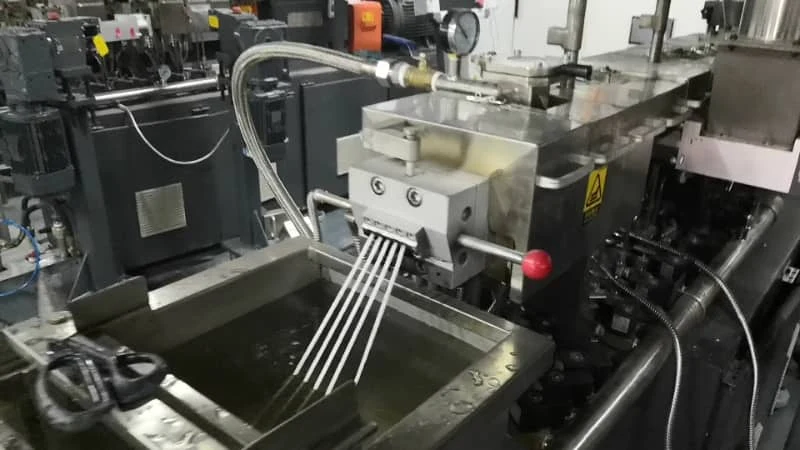
Sekcja końcowa wykorzystuje system podwodnej granulacji żyłkowej USEON. Strumień wody automatycznie prowadzi żyłki do granulatora, dzięki czemu linia szybko wraca do pracy, jeśli żyłki zerwą się podczas wymiany sit. To sprawia, że system dobrze sprawdza się w recyklingu, gdzie wymiany filtrów mogą być częstsze.
Linię wyposażono w szybkowymienną głowicę z 25-otworową dyszą żyłkową do formowania żyłek, za którą następują chłodzenie, granulacja, odwadnianie i klasyfikacja.
Film z produkcji
Poniższy film zarejestrowano podczas próbnego rozruchu w fabryce. Pokazuje rzeczywisty proces – od ciągłego dozowania odpadów PA o niskiej gęstości nasypowej przez wytłaczanie i filtrację stopu po podwodną granulację żyłkową.
Wyniki próbnego rozruchu
Podczas próby w fabryce linia przeprowadziła w trybie ciągłym cały proces – od dozowania odpadów PA o niskiej gęstości nasypowej po regranulat. System przeszedł przez etapy dozowania, uplastyczniania i mieszania, filtracji stopu oraz podwodnej granulacji żyłkowej, wytwarzając regranulat PA o regularnym kształcie.
W przypadku włókien PA, odpadów tekstylnych, odpadów sieci rybackich i innych postaci surowca ostateczne ustawienia procesu należy jednak dopasować do gęstości nasypowej, wilgotności, stopnia zanieczyszczenia i przeznaczenia recyklatu.
FAQ
Dlaczego do odpadów PA o niskiej gęstości nasypowej stosuje się podawanie wymuszone?
O: Rozdrobnione odpady włókien pozostają puszyste i mają skłonność do splątywania się lub mostkowania. Mechaniczne podawanie wymuszone pomaga utrzymać bardziej ciągły przepływ do wytłaczarki dwuślimakowej i ogranicza wahania natężenia podawania.
Dlaczego w tym projekcie zastosowano system podwodnej granulacji żyłkowej?
O: System sprawdza się w liniach recyklingowych, w których wymiany sit mogą być częste. Strumień wody prowadzi żyłki do granulatora, dzięki czemu proces szybko wraca do normy, jeśli żyłki zerwą się podczas wymiany sit.
Czy przy recyklingu PA zawsze należy stosować możliwie najdrobniejszą filtrację?
O: Filtracja powinna odpowiadać czystości surowca. Zbyt grube sito może przepuszczać więcej zanieczyszczeń, a zbyt drobne może zwiększać ciśnienie stopu i częstotliwość wymiany sit. Właściwa równowaga zależy od rzeczywistego materiału.
Czy ta sama linia może przetwarzać inne postacie surowca PA do recyklingu?
O: Linię można dostosować do różnych postaci surowca PA. Odpady włókien, odpady tekstylne, sieci rybackie i granulat różnią się gęstością nasypową, wilgotnością i stopniem zanieczyszczenia, dlatego dozowanie, konfigurację ślimaków, filtrację i granulację należy potwierdzić na rzeczywistym materiale.
 Tworzywa konstrukcyjne
Laboratoryjna wytłaczarka dwuślimakowa do kompaundowania PA66 z 45% włókna szklanego
 Tworzywa konstrukcyjne
Linia do kompaundowania wzmacnianych tworzyw konstrukcyjnych o wydajności 300 kg/h
 Tworzywa konstrukcyjne
Kompaundowanie PP z włóknem szklanym o wysokich parametrach (800 kg/h)
Zapytaj o ofertę
Prosimy podać materiał, recepturę i docelową wydajność.
- 01Analiza procesu
- 02Rozmowa z inżynierem
- 03Propozycja linii

Souder Chen
Kierownik działu kompaundowania
W USEON od 2008 roku. Dwuślimakowe linie do kompaundowania, devolatylizacji i recyklingu.