El polipropileno (PP) es uno de los termoplásticos más versátiles del mundo. Pero para el fabricante, el valor no está solo en el material, sino en la capacidad de procesarlo.
Ya sea que produzca masterbatches de carga de alta concentración, refuerce PP con fibra de vidrio o revalorice residuos posconsumo, la calidad de su producto final depende por completo de su tecnología de extrusión.
En USEON vamos más allá de lo básico. Con casi dos décadas de experiencia en la fabricación de extrusoras de doble husillo para el mercado global, de Turquía a la India, ofrecemos la tecnología para convertir la resina de PP en productos de alto rendimiento.
01Aplicaciones del PP y maquinaria recomendada
Procesar polipropileno exige ajustar con precisión el torque de la máquina, la geometría de los husillos y la tecnología de proceso. A partir de nuestra amplia cartera de proyectos, a continuación asignamos a cada aplicación de PP su configuración de máquina ideal:
Compounding de alto rendimiento (cargas, color y refuerzos)
PP + 80 % de CaCO₃, PP reforzado con fibra de vidrio, masterbatch de color
- Cargas elevadas: humectar y dispersar hasta un 80 % de polvo (CaCO₃/talco) sin aglomerados.
- Refuerzo: evitar la rotura de la fibra para mantener la resistencia al impacto en los grados reforzados con fibra de vidrio.
Alto torque y diseño modular de husillos.
Aplicamos una estrategia de alimentación dividida (alimentadores laterales) para introducir las cargas o fibras abrasivas aguas abajo. Así se protege la zona de fusión de la abrasión y se logran capacidades de producción más altas.
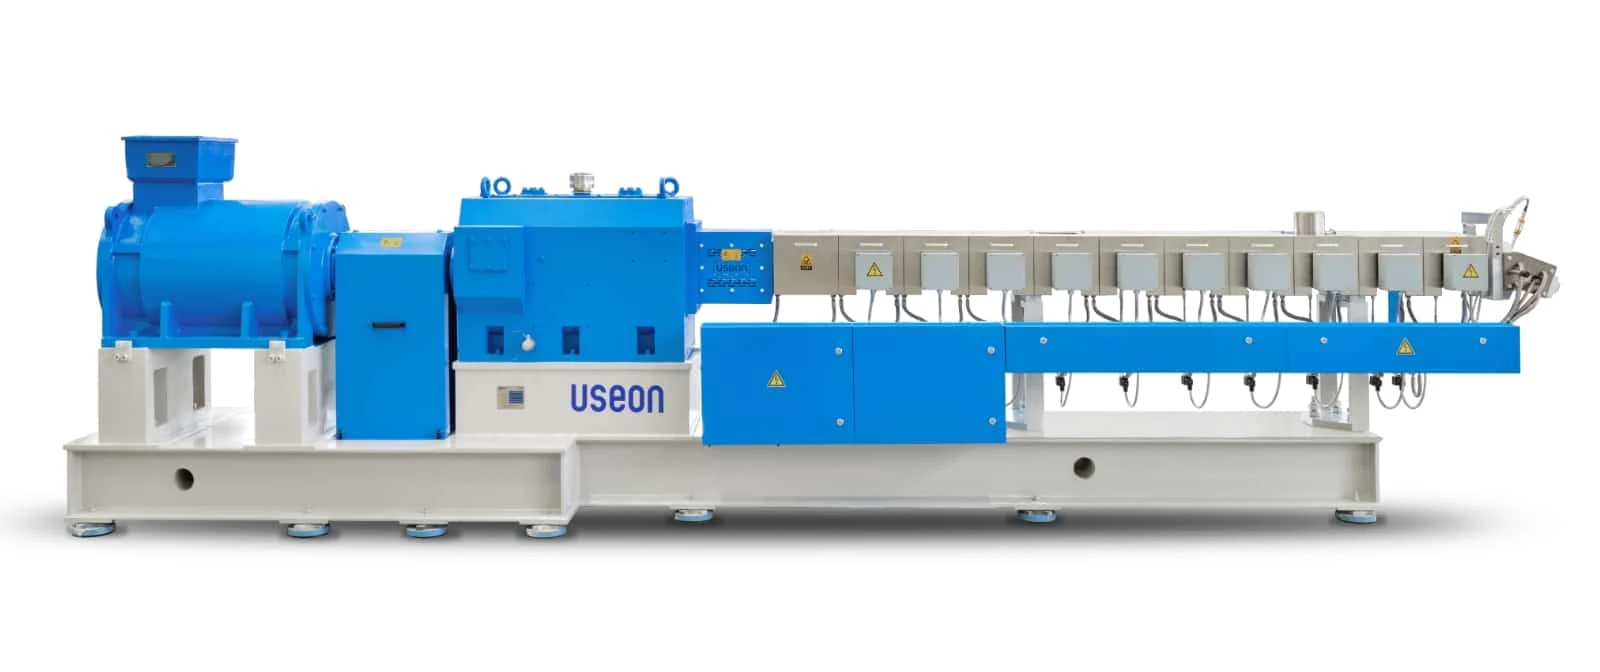
Extrusora de doble husillo serie SAT
- Modelos más adecuadosSAT52, SAT65, SAT75, SAT95 (según la capacidad requerida).
- Torque específicoHasta 10.3 N·m/cm³, optimizado para compuestos de PP con alto contenido de carga.
- Relación L/D44–48, que proporciona el tiempo de residencia óptimo para la mezcla dispersiva.
- Protección contra el desgasteCilindros bimetálicos seleccionados específicamente para resistir la abrasión de las cargas.
PP reforzado (fibra de vidrio/fibra de carbono)
PP reforzado con fibra de vidrio corta (SGF), fibra larga (LFT) y fibra de carbono
Rotura de la fibra: el objetivo es aumentar la rigidez, pero un cizallamiento agresivo rompe las fibras y reduce drásticamente la resistencia al impacto del producto final.
Configuración de bajo cizallamiento.
- Perfil de husillo: utilizamos «elementos de mezcla distributiva» especiales (bloques dentados) en lugar de bloques de amasado agresivos.
- Alimentación aguas abajo: las fibras se introducen mediante un alimentador lateral cerca del final del cilindro para reducir al mínimo su tiempo de residencia bajo cizallamiento y conservar la longitud media de fibra (AFL).
Extrusora de doble husillo serie SAT
- Modelos más adecuados: SAT52, SAT65, SAT75.
- Configuración clave: el diseño modular de husillos permite cambiar a un perfil de «mezcla suave» específico para el refuerzo con fibras.
Biocompuestos ecológicos (PP + almidón/madera)
Compuestos de PP con almidón, compuestos de madera y plástico (WPC)
- Degradación térmica: las cargas naturales (almidón de maíz, harina de madera, paja) se queman y carbonizan con facilidad a las temperaturas habituales de procesamiento del PP.
- Humedad: las biocargas suelen contener mucha humedad, lo que provoca burbujas.
Compounding a baja temperatura.
- Control de temperatura: optimizamos el perfil de husillo para generar el mínimo calor por cizallamiento y mantener la temperatura del fundido por debajo del punto de degradación del almidón o la madera.
- Desgasificación: una intensa desgasificación al vacío en varias etapas elimina la humedad propia de las fibras naturales.
Extrusora de doble husillo serie SAT
- Modelos más adecuados: SAT65, SAT75.
- Configuración clave: se necesita alto torque para procesar el material a temperaturas más bajas (fundido más frío = mayor viscosidad).
Extrusión reactiva (elastómeros TPE/TPV)
Elastómeros a base de PP, vulcanización dinámica
Mezcla y reacción intensas.
Producir TPV exige un cizallamiento continuo e intenso para vulcanizar por completo la fase de caucho dentro de la matriz de PP, con un control estricto de la temperatura del fundido.
Sistema de reacción de alta velocidad.
Extrusora de alta velocidad serie SAT
- Modelos más adecuadosSAT65, SAT75, SAT95.
- VelocidadUna velocidad de husillo muy alta (600–900+ rpm) aporta la energía de cizallamiento necesaria para la vulcanización dinámica.
- ConfiguraciónEquipada con puertos de inyección de líquidos de alta precisión para dosificar aceites extendedores y agentes de curado directamente en la sección de proceso.
Reciclaje y revalorización del PP
Película de BOPP, separadores de baterías, hojuelas posconsumo
Humedad y densidad aparente.
Los recortes de película, ligeros y esponjosos, forman puentes en las tolvas convencionales, y la humedad o las tintas de los residuos reciclados provocan burbujas en los pellets finales.
Desgasificación y compactación integradas.
Serie SAT en configuración de reciclaje
- Modelos más adecuadosSAT110, SAT135
- DesgasificaciónRelación L/D ampliada (48–52) con desgasificación al vacío en varias etapas (2–3 puertos) para extraer de forma eficaz los volátiles y los solventes residuales.
- AlimentaciónIntegrada con alimentadores laterales de gran volumen o unidades compactadoras para introducir con eficacia en la extrusora el material esponjoso de baja densidad aparente.
Extrusión directaEspuma y lámina de XPP
Espuma de PP expandido, láminas para termoformado, biocompuestos (PP + almidón)
Estabilidad del fundido.
El espumado y la extrusión de lámina requieren una presión de descarga extremadamente estable y un control preciso de la temperatura, algo que las extrusoras de compounding convencionales a menudo no logran mantener.
Tecnología tándem y monohusillo.
- Modelos más adecuadosTDD120, TDD150, tándem TDS52/TDD120
- Para espuma de XPPLínea tándem. La extrusora primaria de doble husillo funde el polímero y lo mezcla con el gas (CO₂/N₂); la extrusora secundaria monohusillo enfría suavemente el fundido para preservar la estructura celular.
- Para láminaExtrusora monohusillo (TDD). Utiliza un casquillo de alimentación ranurado que garantiza una presión constante para lograr un espesor de lámina uniforme.
02La ventaja de USEON: ingeniería pensada para el compounding de PP
Las extrusoras convencionales suelen tener dificultades con los retos específicos del PP, como su tendencia a degradarse bajo estrés térmico o la dificultad de dispersar altos contenidos de carga. Así es como la tecnología de USEON marca la diferencia:
Caja de engranajes de alto torque para la máxima capacidad
Procesar PP de alta viscosidad o masterbatches con alto contenido de carga exige una potencia enorme.
- Rendimiento estándar: nuestra serie SAT ofrece un sólido torque específico de 10.3 N·m/cm³, que garantiza un funcionamiento estable en la mayoría de las tareas de compounding.
- Máximo rendimiento: para las aplicaciones más exigentes, nuestra serie U+ (torque superalto) lleva el límite hasta 18 N·m/cm³.
Esta capacidad de torque, líder en el sector, permite aumentar la capacidad a una misma velocidad de husillo, o mantener la misma producción con menor velocidad de husillo y menor temperatura de fundido, lo que evita la «degradación térmica» habitual en las máquinas convencionales y preserva las propiedades mecánicas del PP.
Mezcla superior con husillos modulares
Las aplicaciones del polipropileno son muy variadas. Nuestro diseño modular de husillos le permite adaptar la geometría a cada trabajo: bloques de amasado para una mezcla dispersiva intensa de pigmentos o elementos de mezcla dentados para una mezcla distributiva suave de fibras de vidrio. Obtiene la flexibilidad de varias máquinas en una sola.
Protección avanzada contra el desgaste
El compounding de PP suele incluir aditivos abrasivos como fibra de vidrio, talco y carbonato de calcio. Para prolongar la vida útil de la máquina, los cilindros de USEON llevan un revestimiento de aleaciones bimetálicas de alta calidad (a base de níquel o de cobalto), que reduce notablemente el desgaste y las paradas por mantenimiento frente a los cilindros convencionales de acero nitrurado.
03En profundidad: ¿qué es el polipropileno?
El polipropileno (PP) es un polímero termoplástico semicristalino del grupo de las poliolefinas. Se obtiene por polimerización en cadena del monómero propileno.
Es muy conocido por su combinación de propiedades: tenaz, resistente al calor y a los productos químicos, y translúcido. No presenta problemas de agrietamiento por tensión y ofrece un excelente aislamiento eléctrico.
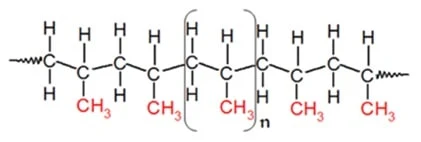
Los tres tipos principales de PP
Comprender la estructura molecular es fundamental para elegir la resina adecuada para su producto:
| Tipo de PP | Características clave | Aplicaciones típicas |
|---|---|---|
| Homopolímero (H-PP) | Alta rigidez, alta resistencia mecánica | Rafia, láminas, termoformado |
| Copolímero random (PP-R) | Mayor claridad y flexibilidad | Envases, artículos médicos |
| Copolímero de impacto (ICP) | Alta resistencia al impacto | Automotriz, electrodomésticos |
1. PP homopolímero (PPH o H-PP)
- EstructuraContiene únicamente monómero de propileno, en forma sólida semicristalina.
- PropiedadesAlta rigidez, alta resistencia mecánica, excelente resistencia al calor.
- AplicacionesTextiles, películas de embalaje, tuberías y componentes automotrices.
2. PP copolímero random (PPR o PP-R)
- EstructuraSe obtiene polimerizando propileno con pequeñas cantidades de etileno (normalmente hasta un 6 %).
- PropiedadesMejor transparencia, punto de fusión más bajo y mayor flexibilidad que el PPH.
- AplicacionesEnvases de alta transparencia, dispositivos médicos y tuberías de agua caliente.
3. PP copolímero de impacto (ICP o PP-B)
- EstructuraEstructura heterofásica en la que una fase de caucho de etileno-propileno está dispersa en una matriz de PP homopolímero.
- PropiedadesResistencia al impacto superior, incluso a bajas temperaturas.
- AplicacionesPiezas industriales de alta exigencia, parachoques de automóviles y maletas.
Propiedades clave del polipropileno
- Resistencia químicaMuy resistente a ácidos y bases diluidos.
- ElasticidadTenaz y flexible, ideal para «bisagras integrales» (como las de las tapas abatibles de los frascos).
- Resistencia a la fatigaConserva su forma tras numerosas torsiones o flexiones.
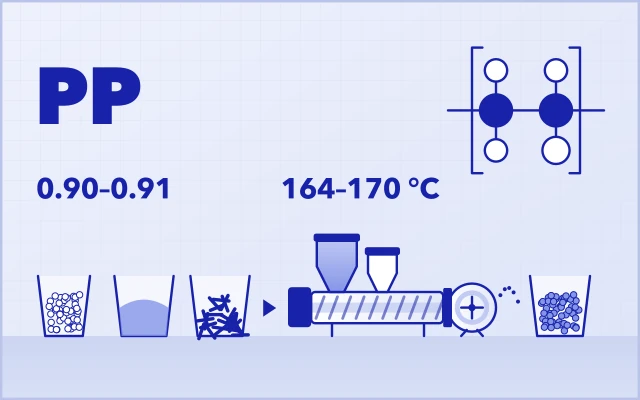
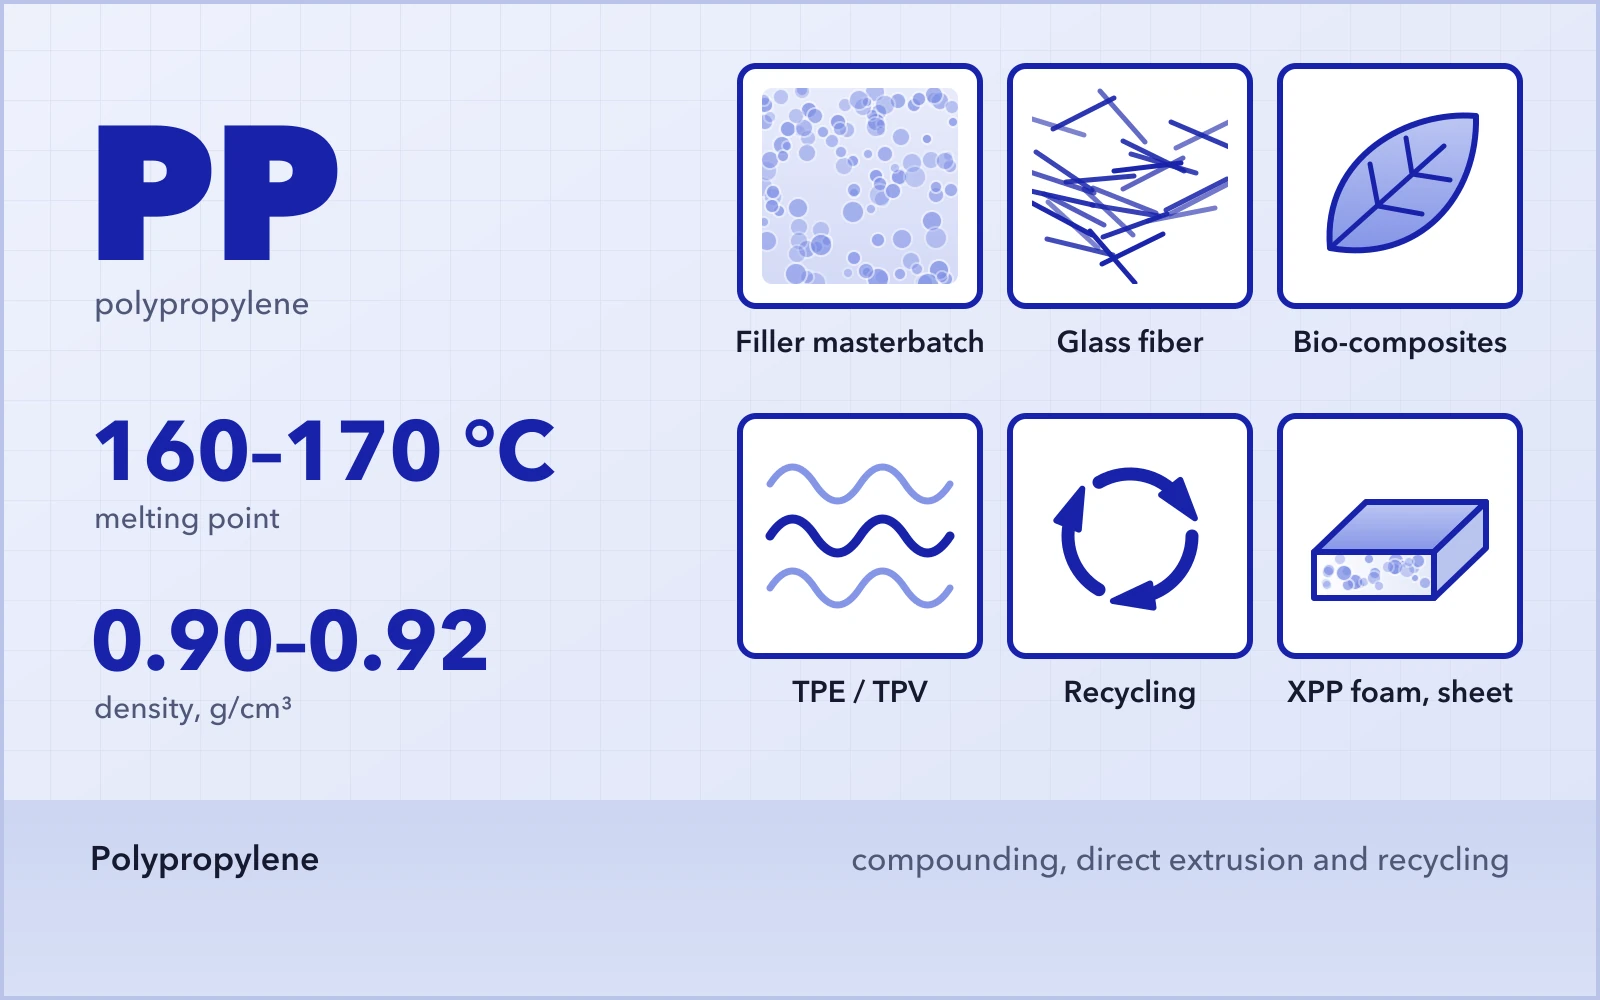
- Punto de fusiónNormalmente entre 160 °C y 170 °C (320 °F a 338 °F), lo que lo hace apto para envases de llenado en caliente.
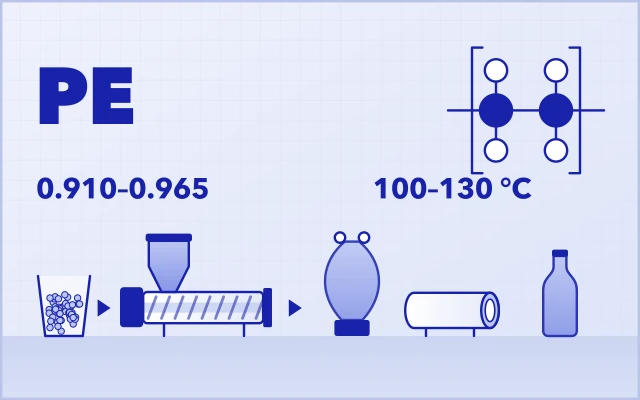
PP frente a PE (polietileno): ¿en qué se diferencian?
Aunque ambos son poliolefinas, presentan diferencias claras:
- El PP es más rígido, más resistente y más ligero que el PE.
- El PP tiene un punto de fusión más alto y mejor resistencia al calor.
- El PE suele ofrecer mejor resistencia al desgaste y al impacto a temperaturas muy bajas.
Preguntas frecuentes
¿Qué influye más en la calidad de la extrusión de PP?
Los factores críticos son la estabilidad de la temperatura del fundido, la eficacia de dispersión, la configuración de husillos y el contenido de humedad.
Las extrusoras de USEON los controlan con zonas de control de temperatura de alta precisión y elementos de husillo modulares diseñados para minimizar el calor por cizallamiento y maximizar la mezcla.
¿Cuál es el índice de fluidez (MFI) ideal para procesar PP?
Depende del proceso final. En general, un MFI de 0.5–5 es ideal para extrusión (tuberías, láminas), donde se necesita una alta resistencia del fundido. Un MFI de 10–50+ es típico de los compuestos para moldeo por inyección. Para masterbatches con alto contenido de carga se suele elegir una resina portadora de MFI más alto, que mejora la humectación del polvo.
¿Es fácil reciclar el polipropileno?
Sí, el PP es 100 % reciclable. Sin embargo, la calidad de los pellets reciclados depende en gran medida de la tecnología de filtración y desgasificación de la extrusión utilizada para eliminar contaminantes como tintas y humedad.
¿Cuál es la velocidad de husillo (rpm) óptima para el compounding de PP?
Para el compounding estándar, lo habitual son 300–600 rpm. En aplicaciones de cizallamiento intenso, como la extrusión reactiva de TPV/TPE, las extrusoras USEON de la serie SAT pueden trabajar hasta 900 rpm para lograr una vulcanización dinámica completa. En cambio, para el refuerzo con fibra de vidrio se recomiendan velocidades más bajas que preserven la longitud de la fibra.
¿Por qué mi masterbatch de PP tiene burbujas o defectos por humedad?
Las burbujas suelen indicar humedad o volátiles atrapados. Es habitual al procesar PP reciclado o cargas que contienen humedad (como el talco o el carbonato de calcio). La solución es usar una extrusora de doble husillo con una relación L/D alta (48–52) y puertos de desgasificación al vacío en varias etapas para extraer de forma eficaz esos volátiles antes del peletizado.
¿Cuál es la densidad del polipropileno?
El PP tiene una densidad de aproximadamente 0.90–0.92 g/cm³, lo que lo sitúa entre los plásticos comerciales más ligeros. Es una ventaja clave para la industria automotriz (reducción de peso).
¿Se puede procesar polipropileno expandido (XPP) en una extrusora convencional?
No: las extrusoras convencionales no controlan la fase de enfriamiento con suficiente precisión. Un XPP de alta calidad requiere un sistema de extrusión en tándem (como una línea en tándem TDS52/TDD120 de USEON). La primera extrusora funde el polímero y el gas, y la segunda enfría el fundido hasta la viscosidad exacta necesaria para un crecimiento estable de las celdas.
¿Puede el PP ser biodegradable?
El PP estándar no es biodegradable. Sin embargo, USEON ofrece líneas de extrusión para procesar mezclas de PP con almidón u otras biocargas y producir láminas con almidón para envases; la fracción de PP sigue sin ser biodegradable.
¿Se puede procesar PP en una extrusora monohusillo?
Sí, para productos terminados como láminas o tuberías. Sin embargo, para el compounding (incorporación de cargas, colorantes o modificadores) es imprescindible una extrusora de doble husillo para lograr una mezcla adecuada.