Le polypropylène (PP) est l’un des thermoplastiques les plus polyvalents au monde. Mais pour les transformateurs, sa valeur ne tient pas qu’à la matière elle-même : elle dépend aussi des possibilités de mise en œuvre.
Que vous produisiez des mélanges-maîtres de charges à forte concentration, renforciez du PP aux fibres de verre ou revalorisiez des déchets post-consommation, la qualité du produit final dépend entièrement de votre technologie d’extrusion.
Chez USEON, nous allons au-delà des fondamentaux. Forts de près de vingt ans d’expérience dans la fabrication d’extrudeuses bivis pour le marché mondial – de la Turquie à l’Inde –, nous fournissons la technologie qui transforme la résine PP brute en produits hautes performances.
01Applications du PP et machines recommandées
La mise en œuvre du polypropylène exige d’accorder précisément le couple de la machine, la géométrie des vis et la technologie de transformation. Sur la base de nos nombreux projets, nous avons associé ci-dessous chaque application du PP à la configuration de machine la mieux adaptée :
Compoundage hautes performances (charges, couleurs et renforts)
PP + 80 % de CaCO₃, PP renforcé fibres de verre, mélange-maître de couleur
- Forts taux de charges : mouiller et disperser jusqu’à 80 % de poudre (CaCO₃/talc) sans agglomérats.
- Renforcement : éviter la casse des fibres pour préserver la résistance aux chocs des grades renforcés fibres de verre.
Couple élevé et vis modulaires.
Nous appliquons une stratégie d’alimentation fractionnée (gaveuses latérales) pour introduire les charges et fibres abrasives en aval. La zone de fusion est ainsi protégée de l’abrasion et le débit peut être augmenté.
- Modèles conseillésSAT52, SAT65, SAT75, SAT95 (selon le débit souhaité).
- Couple spécifiquejusqu’à 10,3 N·m/cm³, optimisé pour les compounds PP fortement chargés.
- Rapport L/D44–48, pour un temps de séjour optimal en mélange dispersif.
- Protection contre l’usurefourreaux bimétalliques choisis spécialement pour résister à l’abrasion des charges.
PP renforcé (fibres de verre / fibres de carbone)
PP renforcé fibres de verre courtes (SGF), fibres longues (LFT) ou fibres de carbone
Casse des fibres : le but est d’accroître la rigidité, mais un cisaillement trop agressif casse les fibres et réduit fortement la résistance aux chocs du produit final.
Configuration à faible cisaillement.
- Profil de vis : nous utilisons des « éléments de mélange distributif » spécifiques (éléments dentés) à la place de blocs de malaxage agressifs.
- Alimentation en aval : les fibres sont introduites par une gaveuse latérale près de l’extrémité du fourreau afin de réduire leur temps de séjour sous cisaillement et de préserver la longueur moyenne des fibres (AFL).
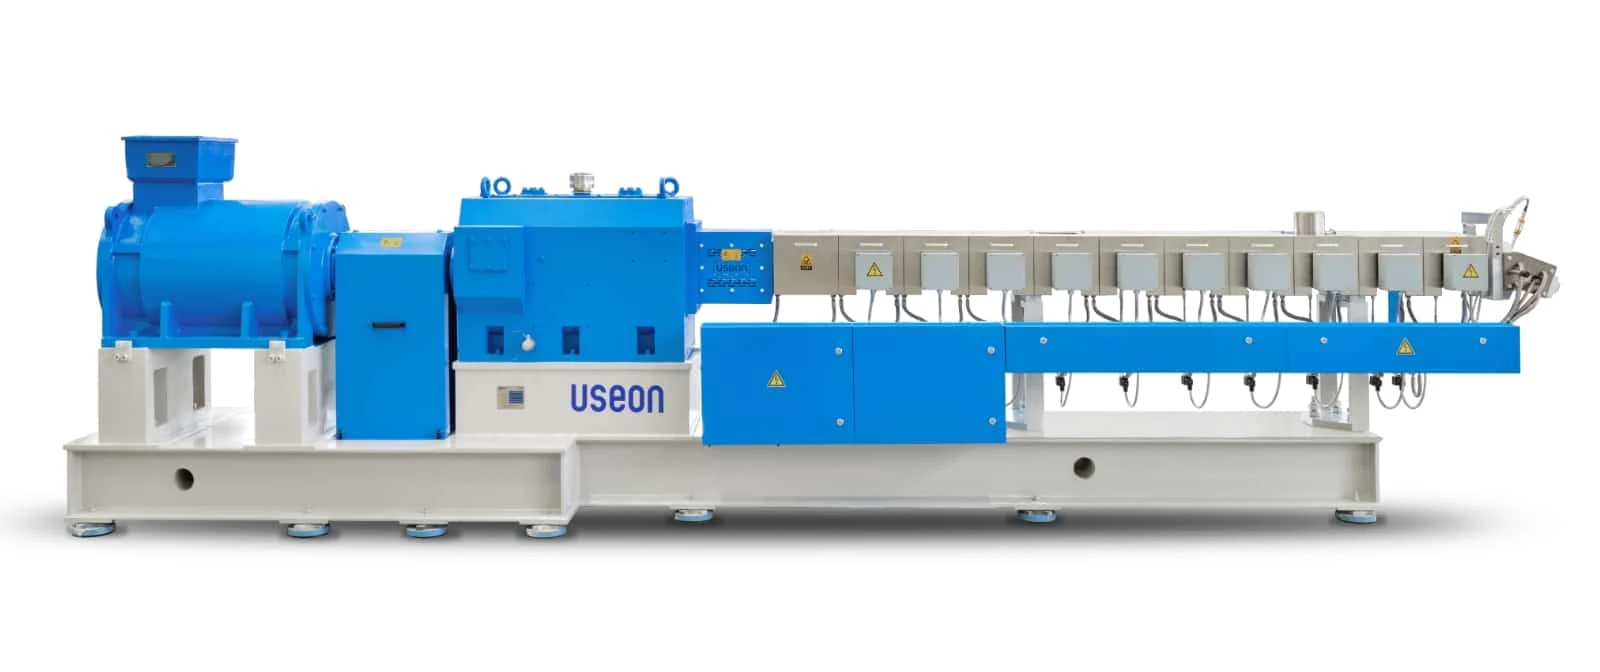
Extrudeuse bivis série SAT
- Modèles conseillés : SAT52, SAT65, SAT75.
- Configuration clé : les vis modulaires permettent de passer à un profil de « mélange doux » dédié au renforcement par fibres.
Biocomposites écologiques (PP + amidon/bois)
Compounds de PP chargés d’amidon, composites bois-plastique (WPC)
- Dégradation thermique : les charges naturelles (amidon de maïs, farine de bois, paille) brûlent et se carbonisent facilement aux températures habituelles de mise en œuvre du PP.
- Humidité : les biocharges contiennent souvent beaucoup d’humidité, source de bulles.
Compoundage à basse température.
- Maîtrise de la température : nous optimisons le profil de vis pour limiter l’échauffement par cisaillement et maintenir la température de la matière fondue sous le seuil de dégradation de l’amidon ou du bois.
- Dégazage : un dégazage sous vide intensif en plusieurs étages élimine l’humidité contenue dans les fibres naturelles.
Extrudeuse bivis série SAT
- Modèles conseillés : SAT65, SAT75.
- Configuration clé : un couple élevé est indispensable pour transformer la matière à plus basse température (matière fondue plus froide = viscosité plus élevée).
Extrusion réactive (élastomères TPE / TPV)
Élastomères à base de PP, vulcanisation dynamique
Mélange intensif et réaction.
La production de TPV exige un cisaillement intense et continu pour vulcaniser complètement la phase caoutchouc dans la matrice PP, tout en maîtrisant strictement la température de la matière fondue.
Système de réaction à grande vitesse.
Extrudeuse grande vitesse série SAT
- Modèles conseillésSAT65, SAT75, SAT95.
- Vitesseune vitesse de rotation très élevée (600–900+ tr/min) apporte l’énergie de cisaillement nécessaire à la vulcanisation dynamique.
- Configurationéquipée de points d’injection de liquide précis pour doser les huiles d’extension et les agents de vulcanisation directement dans la zone de procédé.
Recyclage et revalorisation du PP
Film BOPP, séparateurs de batterie, paillettes post-consommation
Humidité et masse volumique apparente.
Les chutes de film légères et volumineuses forment des voûtes dans les trémies classiques, et l’humidité ou les encres des déchets recyclés provoquent des bulles dans les granulés finis.
Dégazage et compactage intégrés.
Configuration recyclage série SAT
- Modèles conseillésSAT110, SAT135
- Dégazagerapport L/D allongé (48–52) avec dégazage sous vide en plusieurs étages (2–3 évents) pour éliminer efficacement les matières volatiles et les solvants résiduels.
- Alimentationassociée à des gaveuses latérales de grand volume ou à des compacteurs pour introduire efficacement dans l’extrudeuse les matières légères de faible masse volumique apparente.
Extrusion directeMousse XPP et feuilles
Mousse de PP expansé, feuilles de thermoformage, biocomposites (PP + amidon)
Stabilité de la matière fondue.
Le moussage et l’extrusion de feuilles exigent une pression de sortie extrêmement stable et une régulation précise de la température, que les extrudeuses de compoundage classiques peinent souvent à assurer.
Technologie tandem et monovis.
- Modèles conseillésTDD120, TDD150, tandem TDS52/TDD120
- Pour la mousse XPPligne tandem. L’extrudeuse bivis primaire fond la matière et y mélange le gaz (CO₂/N₂) ; l’extrudeuse monovis secondaire refroidit la matière fondue en douceur pour préserver la structure cellulaire.
- Pour les feuillesextrudeuse monovis (TDD). Une douille d’alimentation rainurée assure une pression constante pour une épaisseur de feuille homogène.
02L’avantage USEON : conçu pour le compoundage du PP
Les extrudeuses classiques peinent souvent face aux difficultés propres au PP, comme sa tendance à se dégrader sous contrainte thermique ou la difficulté de disperser de forts taux de charges. Voici ce qui fait la différence avec la technologie USEON :
Réducteur à couple élevé pour un débit maximal
La transformation de PP à haute viscosité ou de mélanges-maîtres fortement chargés exige une puissance considérable.
- Performances standard : notre série SAT offre un couple spécifique solide de 10,3 N·m/cm³, gage d’un fonctionnement stable pour la plupart des applications de compoundage.
- Performances maximales : pour les applications les plus exigeantes, notre série U+ (couple très élevé) repousse la limite à 18 N·m/cm³.
Ce couple, parmi les plus élevés du marché, permet d’augmenter le débit à vitesse de vis égale, ou de garder le même débit avec une vitesse de vis et une température de matière fondue plus basses : on évite la « dégradation thermique » fréquente sur les machines classiques et l’on préserve les propriétés mécaniques du PP.
Un mélange supérieur grâce aux vis modulaires
Les applications du polypropylène sont très variées. Nos vis modulaires vous permettent d’adapter la géométrie à chaque production : blocs de malaxage pour un mélange dispersif intensif des pigments, ou éléments de mélange dentés pour un mélange distributif doux des fibres de verre. Vous disposez de la flexibilité de plusieurs machines en une seule.
Protection avancée contre l’usure
Le compoundage du PP fait souvent appel à des additifs abrasifs comme les fibres de verre, le talc et le carbonate de calcium. Pour prolonger la durée de vie de la machine, les fourreaux USEON sont chemisés d’alliages bimétalliques haut de gamme (à base de nickel ou de cobalt), ce qui réduit nettement l’usure et les arrêts de maintenance par rapport aux fourreaux classiques en acier nitruré.
03Pour aller plus loin : qu’est-ce que le polypropylène ?
Le polypropylène (PP) est un polymère thermoplastique semi-cristallin de la famille des polyoléfines. Il est obtenu par polymérisation en chaîne du monomère propylène.
Il est réputé pour sa combinaison de propriétés : tenace, résistant à la chaleur et aux produits chimiques, translucide. Il ne pose pas de problème de fissuration sous contrainte et offre une excellente isolation électrique.
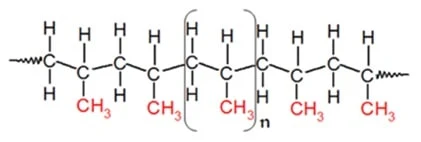
Les trois grands types de PP
Comprendre la structure moléculaire est essentiel pour choisir la bonne résine pour votre produit :
| Type de PP | Caractéristiques principales | Applications types |
|---|---|---|
| Homopolymère (H-PP) | Rigidité élevée, résistance mécanique élevée | Raphia, feuilles, thermoformage |
| Copolymère statistique (PP-R) | Transparence et souplesse améliorées | Emballage, articles médicaux |
| Copolymère choc (ICP) | Haute résistance aux chocs | Automobile, électroménager |
1. PP homopolymère (PPH ou H-PP)
- Structurene contient que du monomère propylène, sous forme solide semi-cristalline.
- Propriétésrigidité élevée, haute résistance mécanique, excellente tenue thermique.
- Applicationstextiles, films d’emballage, tubes et pièces automobiles.
2. PP copolymère statistique (PPR ou PP-R)
- Structureobtenu par polymérisation du propylène avec de faibles quantités d’éthylène (généralement jusqu’à 6 %).
- Propriétésmeilleure transparence, point de fusion plus bas et souplesse accrue par rapport au PPH.
- Applicationsemballages haute transparence, dispositifs médicaux et tubes d’eau chaude.
3. PP copolymère choc (ICP ou PP-B)
- Structurestructure hétérophasique dans laquelle une phase caoutchouc éthylène-propylène est dispersée dans une matrice de PP homopolymère.
- Propriétésrésistance aux chocs supérieure, même à basse température.
- Applicationspièces industrielles robustes, pare-chocs automobiles et bagagerie.
Propriétés clés du polypropylène
- Résistance chimiquetrès bonne résistance aux bases et aux acides dilués.
- Élasticitétenace et souple, idéal pour les « charnières intégrées » (comme sur les bouchons à clapet).
- Résistance à la fatigueconserve sa forme après de nombreuses torsions ou flexions.
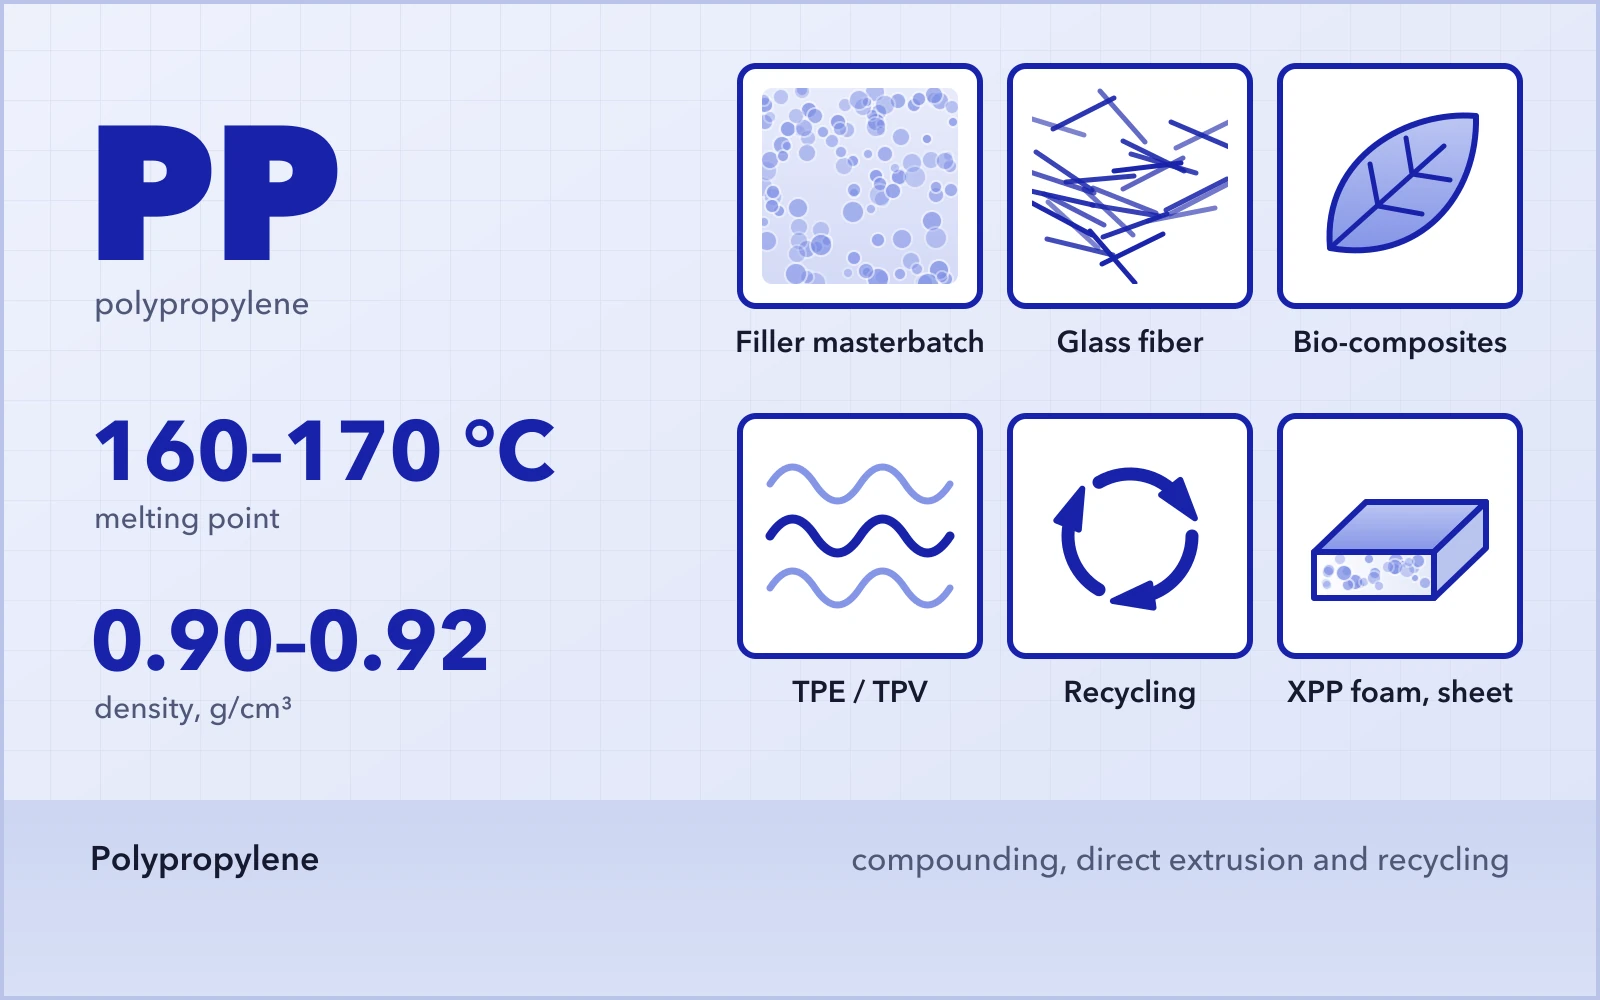
- Point de fusiongénéralement de 160 °C à 170 °C (320 °F à 338 °F), ce qui le rend adapté aux contenants remplis à chaud.
PP ou PE (polyéthylène) : quelle différence ?
Bien que tous deux soient des polyoléfines, ils présentent des différences nettes :
- Le PP est plus rigide, plus résistant et plus léger que le PE.
- Le PP a un point de fusion plus élevé et une meilleure tenue thermique.
- Le PE offre généralement une meilleure résistance à l’usure et une meilleure résistance aux chocs à très basse température.
FAQ
Qu’est-ce qui influe le plus sur la qualité d’extrusion du PP ?
Les facteurs critiques sont la stabilité de la température de la matière fondue, l’efficacité de dispersion, le profil de vis et la teneur en humidité.
Les extrudeuses USEON y répondent par des zones de régulation de température précises et des éléments de vis modulaires conçus pour limiter l’échauffement par cisaillement tout en maximisant le mélange.
Quel est l’indice de fluidité (MFI) idéal pour la mise en œuvre du PP ?
Tout dépend du procédé final. En général, un MFI de 0,5–5 convient à l’extrusion (tubes, feuilles), qui exige une résistance à l’état fondu élevée. Un MFI de 10–50+ est typique des compounds pour moulage par injection. Pour les mélanges-maîtres fortement chargés, on choisit souvent une résine support à MFI plus élevé afin d’améliorer le mouillage de la poudre.
Le polypropylène est-il facile à recycler ?
Oui, le PP est recyclable à 100 %. La qualité des granulés recyclés dépend toutefois fortement de la technologie de filtration et de dégazage utilisée en extrusion pour éliminer les contaminants comme les encres et l’humidité.
Quelle est la vitesse de vis optimale (tr/min) pour le compoundage du PP ?
Pour un compoundage classique, une vitesse de 300–600 tr/min est courante. Pour les applications à fort cisaillement comme l’extrusion réactive de TPV/TPE, les extrudeuses USEON de la série SAT peuvent toutefois tourner jusqu’à 900 tr/min afin d’assurer une vulcanisation dynamique complète. À l’inverse, pour le renforcement fibres de verre, des vitesses plus faibles sont recommandées pour préserver la longueur des fibres.
Pourquoi mon mélange-maître PP présente-t-il des bulles ou des défauts liés à l’humidité ?
Les bulles signalent généralement de l’humidité ou des matières volatiles piégées. C’est fréquent avec le PP recyclé ou les charges contenant de l’humidité (comme le talc ou le carbonate de calcium). La solution : une extrudeuse bivis à rapport L/D élevé (48–52) avec plusieurs évents de dégazage sous vide pour éliminer efficacement ces matières volatiles avant la granulation.
Quelle est la masse volumique du polypropylène ?
Le PP a une masse volumique d’environ 0,90–0,92 g/cm³, ce qui en fait l’un des plastiques commerciaux les plus légers. C’est un atout majeur pour l’industrie automobile (allègement).
Peut-on transformer du polypropylène expansé (XPP) sur une extrudeuse classique ?
Non : une extrudeuse classique ne peut pas maîtriser la phase de refroidissement avec assez de précision. Un XPP de qualité exige un système d’extrusion tandem (comme une ligne tandem TDS52/TDD120 d’USEON). La première extrudeuse fond le polymère et y incorpore le gaz, la seconde refroidit la matière fondue jusqu’à la viscosité exacte nécessaire à une croissance stable des cellules.
Le PP peut-il être biodégradable ?
Le PP standard n’est pas biodégradable. USEON propose toutefois des lignes d’extrusion pour transformer du PP mélangé à de l’amidon ou à d’autres biocharges, afin de produire des feuilles chargées d’amidon pour l’emballage ; la fraction de PP, elle, ne se biodégrade pas.
Peut-on transformer le PP sur une extrudeuse monovis ?
Oui, pour des produits finis comme les feuilles ou les tubes. Mais pour le compoundage (ajout de charges, de couleurs ou de modifiants), une extrudeuse bivis est indispensable pour obtenir un mélange correct.