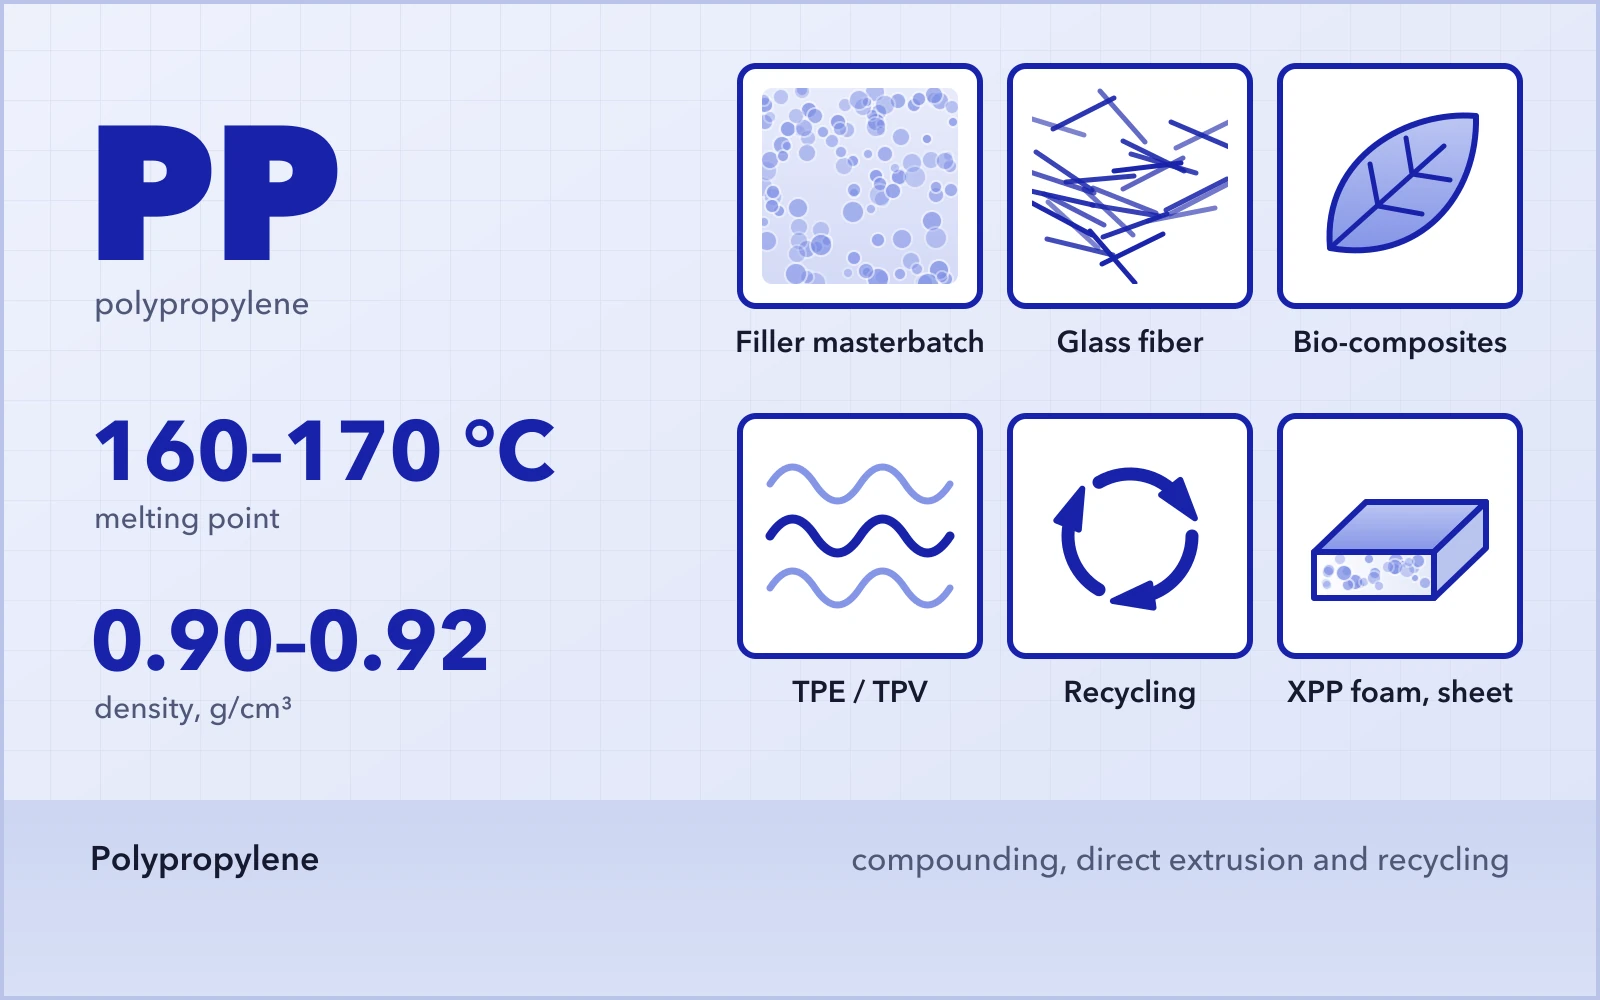
Polipropylen (PP) to jedno z najbardziej wszechstronnych tworzyw termoplastycznych na świecie. Dla producentów jego wartość nie tkwi jednak wyłącznie w samym materiale – decydują o niej możliwości przetwórcze.
Niezależnie od tego, czy produkują Państwo masterbatche o wysokiej zawartości napełniacza, wzmacniają PP włóknem szklanym, czy poddają upcyklingowi odpady poużytkowe, jakość wyrobu końcowego zależy w całości od zastosowanej technologii wytłaczania.
W USEON nie poprzestajemy na podstawach. Opierając się na blisko dwudziestoletnim doświadczeniu w produkcji wytłaczarek dwuślimakowych na rynek światowy – od Turcji po Indie – dostarczamy technologię, która przekształca surowy polipropylen w wyroby o wysokich parametrach.
01Zastosowania PP i zalecane maszyny
Przetwórstwo polipropylenu wymaga precyzyjnego dopasowania momentu obrotowego maszyny, geometrii ślimaków i technologii przetwórstwa. Na podstawie naszego bogatego portfolio realizacji przyporządkowaliśmy poniżej poszczególnym zastosowaniom PP optymalne konfiguracje maszyn:
Kompaundowanie o wysokich parametrach (napełniacze, barwienie i wzmocnienia)
PP+80% CaCO₃, PP wzmocniony włóknem szklanym, masterbatch barwiący
- Wysoka zawartość napełniaczy: zwilżenie i zdyspergowanie do 80% proszku (CaCO₃/talk) bez aglomeracji.
- Wzmocnienie: zapobieganie łamaniu włókien, aby zachować udarność gatunków wzmocnionych włóknem szklanym.
Wysoki moment obrotowy i modułowa konstrukcja ślimaków.
Stosujemy dozowanie rozdzielone (dozowniki boczne), wprowadzając ścierne napełniacze i włókna w dalszej części cylindra. Chroni to strefę uplastyczniania przed ścieraniem i pozwala osiągnąć wyższą wydajność.
Wytłaczarka dwuślimakowa serii SAT
- Zalecane modeleSAT52, SAT65, SAT75, SAT95 (w zależności od wymaganej wydajności).
- Właściwy moment obrotowydo 10,3 N·m/cm³, zoptymalizowany do kompaundów PP o wysokim stopniu napełnienia.
- Stosunek L/D44–48 zapewnia optymalny czas przebywania materiału dla mieszania dyspersyjnego.
- Ochrona przed zużyciemCylindry bimetaliczne dobrane specjalnie pod kątem odporności na ścieranie przez napełniacze.
PP wzmocniony (włókno szklane / włókno węglowe)
PP wzmocniony krótkim włóknem szklanym (SGF), długim włóknem (LFT) i włóknem węglowym
Łamanie włókien: celem jest zwiększenie sztywności, ale intensywne ścinanie łamie włókna, co drastycznie obniża udarność wyrobu końcowego.
Konfiguracja o łagodnym ścinaniu.
- Profil ślimaka: zamiast agresywnych elementów ugniatających stosujemy specjalne „elementy mieszania dystrybucyjnego” (bloki zębate).
- Dozowanie w dalszej strefie: włókna wprowadzamy dozownikiem bocznym blisko końca cylindra, aby skrócić czas ich przebywania w strefie ścinania i zachować średnią długość włókien (AFL).
Wytłaczarka dwuślimakowa serii SAT
- Zalecane modele: SAT52, SAT65, SAT75.
- Kluczowa konfiguracja: modułowa konstrukcja ślimaków pozwala przejść na profil „łagodnego mieszania”, przeznaczony specjalnie do wzmacniania włóknami.
Ekologiczne biokompozyty (PP + skrobia/drewno)
Kompaundy PP napełniane skrobią, kompozyty drzewno-polimerowe (WPC)
- Degradacja termiczna: napełniacze naturalne (skrobia kukurydziana, mączka drzewna, słoma) łatwo przypalają się i zwęglają w typowych temperaturach przetwórstwa PP.
- Wilgoć: bionapełniacze często zawierają dużo wilgoci, co prowadzi do powstawania pęcherzy.
Kompaundowanie w niskiej temperaturze.
- Kontrola temperatury: optymalizujemy profil ślimaka tak, aby generował minimalne ciepło ścinania i utrzymywał temperaturę stopu poniżej progu degradacji skrobi/drewna.
- Odgazowanie: intensywne, wielostopniowe odgazowanie próżniowe usuwa wilgoć, którą zawsze zawierają włókna naturalne.
Wytłaczarka dwuślimakowa serii SAT
- Zalecane modele: SAT65, SAT75.
- Kluczowa konfiguracja: przetwarzanie materiału w niższej temperaturze wymaga wysokiego momentu obrotowego (chłodniejszy stop = wyższa lepkość).
Wytłaczanie reaktywne (elastomery TPE / TPV)
Elastomery oparte na PP, wulkanizacja dynamiczna
Intensywne mieszanie i reakcja.
Produkcja TPV wymaga ciągłego, intensywnego ścinania, aby całkowicie zwulkanizować fazę kauczukową w osnowie PP, przy ścisłej kontroli temperatury stopu.
Szybkoobrotowy układ reakcyjny.
Szybkoobrotowa wytłaczarka serii SAT
- Zalecane modeleSAT65, SAT75, SAT95.
- Prędkość obrotowaBardzo wysoka prędkość obrotowa (600–900+ obr./min) zapewnia energię ścinania niezbędną do wulkanizacji dynamicznej.
- KonfiguracjaPrecyzyjne króćce do wtrysku cieczy umożliwiają dozowanie oleju plastyfikującego i środków sieciujących bezpośrednio do strefy procesowej.
Recykling i upcykling PP
Folia BOPP, separatory do akumulatorów, płatki poużytkowe
Wilgoć i gęstość nasypowa.
Lekkie, puszyste ścinki folii tworzą mostki w standardowych lejach zasypowych, a wilgoć lub farby drukarskie w odpadach z recyklingu powodują pęcherze w gotowym granulacie.
Zintegrowane odgazowanie i zagęszczanie.
Seria SAT w konfiguracji do recyklingu
- Zalecane modeleSAT110, SAT135
- OdgazowanieWiększy stosunek L/D (48–52) oraz wielostopniowe odgazowanie próżniowe (2–3 otwory) umożliwiają skuteczne usuwanie substancji lotnych i resztkowych rozpuszczalników.
- ZasilanieZintegrowane dozowniki boczne o dużej pojemności lub zespoły zagęszczające (kompaktory) skutecznie wtłaczają do wytłaczarki lekki materiał o niskiej gęstości nasypowej.
Wytłaczanie bezpośredniePianka XPP i folia
Spieniony polipropylen (XPP), folia do termoformowania, biokompozyty (PP + skrobia)
Stabilność stopu.
Spienianie i wytłaczanie folii wymagają wyjątkowo stabilnego ciśnienia stopu i precyzyjnej kontroli temperatury, czego standardowe wytłaczarki do kompaundowania często nie są w stanie zapewnić.
Technologia tandemowa i jednoślimakowa.
- Zalecane modeleTDD120, TDD150, tandem TDS52/TDD120
- Do pianki XPPLinia tandemowa. Dwuślimakowa wytłaczarka pierwszego stopnia uplastycznia tworzywo i miesza je z gazem (CO₂/N₂), a jednoślimakowa wytłaczarka drugiego stopnia łagodnie schładza stop, zachowując strukturę komórkową.
- Do foliiWytłaczarka jednoślimakowa (TDD). Rowkowana tuleja zasilająca zapewnia stałe ciśnienie, a tym samym równomierną grubość folii.
02Przewaga USEON: konstrukcja stworzona do kompaundowania PP
Standardowe wytłaczarki często nie radzą sobie ze specyficznymi wyzwaniami PP – takimi jak skłonność do degradacji pod wpływem obciążenia cieplnego czy trudność ze zdyspergowaniem dużych ilości napełniaczy. Oto, co wyróżnia technologię USEON:
Przekładnia o wysokim momencie obrotowym dla maksymalnej wydajności
Przetwarzanie PP o wysokiej lepkości lub masterbatchy o wysokim stopniu napełnienia wymaga ogromnej mocy.
- Standardowe osiągi: nasza seria SAT oferuje wysoki właściwy moment obrotowy 10,3 N·m/cm³, zapewniający stabilną pracę w większości zadań kompaundowania.
- Najwyższe osiągi: w najbardziej wymagających zastosowaniach nasza seria U+ (bardzo wysoki moment obrotowy) przesuwa granicę do 18 N·m/cm³.
Ten wiodący w branży moment obrotowy umożliwia wyższą wydajność przy danej prędkości obrotowej ślimaków albo tę samą wydajność przy niższej prędkości i niższej temperaturze stopu. Zapobiega to „degradacji termicznej”, typowej dla standardowych maszyn, i pozwala zachować właściwości mechaniczne PP.
Lepsze mieszanie dzięki modułowym ślimakom
Zastosowania polipropylenu są bardzo zróżnicowane. Modułowa konstrukcja naszych ślimaków pozwala dostosować geometrię do każdego zadania: elementy ugniatające służą do intensywnego mieszania dyspersyjnego pigmentów, a zębate elementy mieszające – do łagodnego mieszania dystrybucyjnego włókien szklanych. Zyskują Państwo elastyczność kilku maszyn w jednej.
Zaawansowana ochrona przed zużyciem
Kompaundowanie PP często wiąże się ze ściernymi dodatkami, takimi jak włókno szklane, talk i węglan wapnia. Aby wydłużyć żywotność maszyny, cylindry USEON są wyłożone wysokiej jakości stopami bimetalicznymi (na osnowie niklu lub kobaltu), co znacznie ogranicza zużycie i przestoje na konserwację w porównaniu ze standardowymi cylindrami ze stali azotowanej.
03Szczegółowa analiza – czym jest polipropylen?
Polipropylen (PP) to semikrystaliczny polimer termoplastyczny z grupy poliolefin. Wytwarza się go w procesie polimeryzacji łańcuchowej z monomeru – propylenu.
Słynie z połączenia właściwości: jest ciągliwy, odporny na ciepło i chemikalia oraz przeświecający. Nie jest podatny na pękanie naprężeniowe i ma doskonałe właściwości elektroizolacyjne.
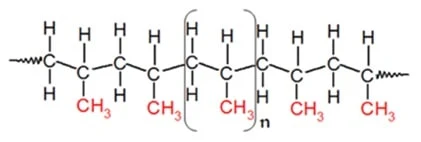
Trzy główne rodzaje PP
Zrozumienie budowy cząsteczkowej jest kluczowe przy wyborze właściwego gatunku tworzywa do danego wyrobu:
| Rodzaj PP | Kluczowe cechy | Typowe zastosowania |
|---|---|---|
| Homopolimer (H-PP) | Wysoka sztywność, wysoka wytrzymałość | Rafia, folie, termoformowanie |
| Kopolimer statystyczny (PP-R) | Lepsza przejrzystość, elastyczność | Opakowania, wyroby medyczne |
| Kopolimer udarowy (ICP) | Wysoka udarność | Motoryzacja, AGD |
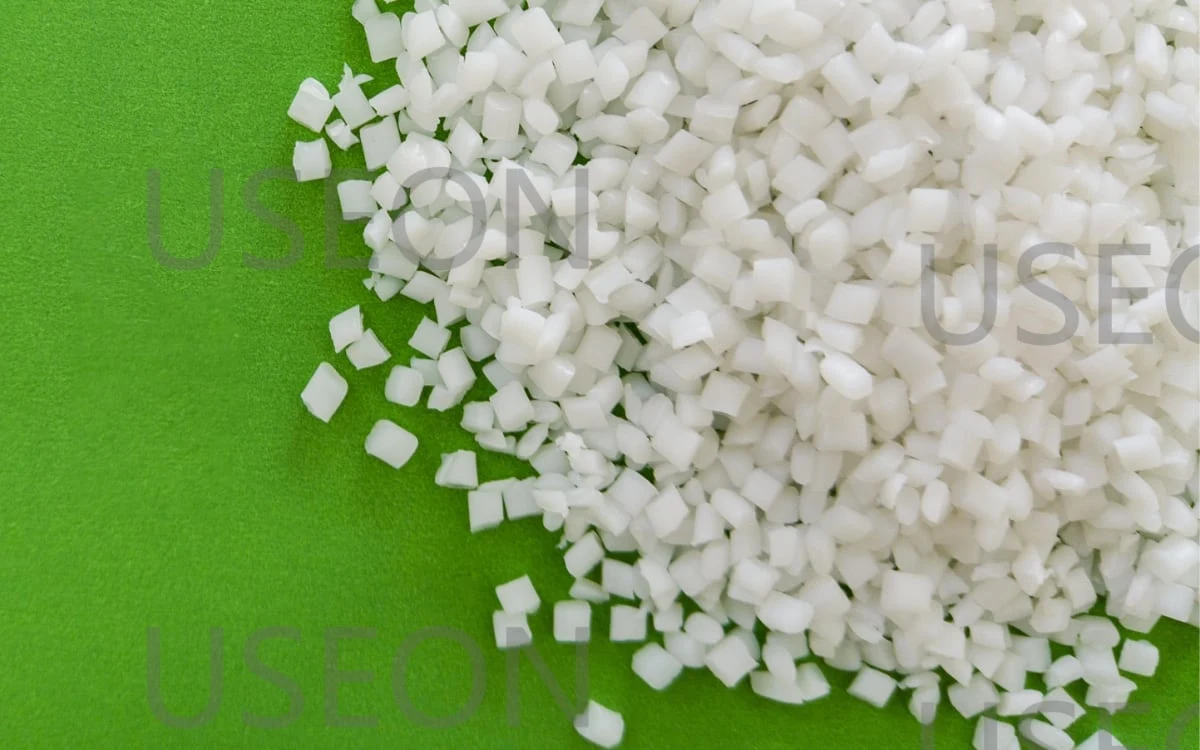
1. Homopolimer PP (PPH lub H-PP)
- BudowaZawiera wyłącznie monomer propylen; w stanie stałym ma budowę semikrystaliczną.
- WłaściwościWysoka sztywność, wysoka wytrzymałość, doskonała odporność cieplna.
- ZastosowaniaTekstylia, folie opakowaniowe, rury i elementy samochodowe.
2. Kopolimer statystyczny PP (PPR lub PP-R)
- BudowaWytwarzany przez polimeryzację propylenu z niewielką ilością etenu (zwykle do 6%).
- WłaściwościLepsza przezroczystość, niższa temperatura topnienia i większa elastyczność w porównaniu z PPH.
- ZastosowaniaOpakowania o wysokiej przejrzystości, wyroby medyczne i rury do ciepłej wody.
3. Kopolimer udarowy PP (ICP lub PP-B)
- BudowaStruktura heterofazowa, w której faza kauczuku etylenowo-propylenowego jest zdyspergowana w osnowie homopolimeru PP.
- WłaściwościBardzo wysoka udarność, także w niskich temperaturach.
- ZastosowaniaWytrzymałe części przemysłowe, zderzaki samochodowe i walizki.
Kluczowe właściwości polipropylenu
- Odporność chemicznaWysoka odporność na rozcieńczone zasady i kwasy.
- ElastycznośćCiągliwy i giętki, dzięki czemu idealnie nadaje się na „zawiasy integralne” (np. w zamknięciach butelek typu flip-top).
- Odporność zmęczeniowaZachowuje kształt nawet po wielokrotnym skręcaniu lub zginaniu.
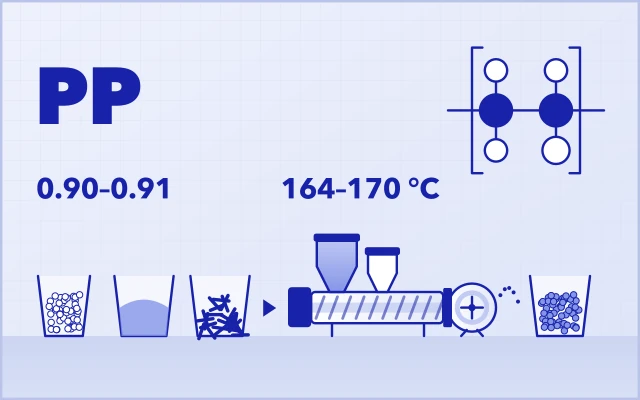
- Temperatura topnieniaZwykle od 160 do 170 °C (320–338 °F), dzięki czemu nadaje się na pojemniki napełniane na gorąco.
PP a PE (polietylen): czym się różnią?
Choć oba należą do poliolefin, wyraźnie się od siebie różnią:
- PP jest sztywniejszy, wytrzymalszy i lżejszy od PE.
- PP ma wyższą temperaturę topnienia i lepszą odporność cieplną.
- PE ma zazwyczaj lepszą odporność na ścieranie i wyższą udarność w bardzo niskich temperaturach.
FAQ
Co ma największy wpływ na jakość wytłaczania PP?
Kluczowe czynniki to stabilność temperatury stopu, skuteczność dyspergowania, konfiguracja ślimaków i zawartość wilgoci.
Wytłaczarki USEON rozwiązują te kwestie dzięki precyzyjnie sterowanym strefom temperatury i modułowym elementom ślimakowym, które ograniczają ciepło ścinania, a jednocześnie maksymalizują efekt mieszania.
Jaki wskaźnik szybkości płynięcia (MFI) jest optymalny w przetwórstwie PP?
To zależy od procesu końcowego. Ogólnie MFI 0,5–5 jest optymalny do wytłaczania (rury, płyty), gdzie potrzebna jest wysoka wytrzymałość stopu. MFI 10–50+ jest typowy dla kompaundów do wtryskiwania. W przypadku masterbatchy o wysokiej zawartości napełniacza często wybiera się nośnik o wyższym MFI, aby poprawić zwilżanie proszku.
Czy polipropylen łatwo poddaje się recyklingowi?
Tak, PP nadaje się w 100% do recyklingu. Jakość regranulatu zależy jednak w dużej mierze od zastosowanej przy wytłaczaniu technologii filtracji i odgazowania, która usuwa zanieczyszczenia, takie jak farby drukarskie i wilgoć.
Jaka jest optymalna prędkość obrotowa ślimaków (obr./min) przy kompaundowaniu PP?
W standardowym kompaundowaniu typowa jest prędkość 300–600 obr./min. W zastosowaniach wymagających intensywnego ścinania, takich jak wytłaczanie reaktywne TPV/TPE, wytłaczarki USEON serii SAT mogą pracować z prędkością do 900 obr./min, co zapewnia pełną wulkanizację dynamiczną. Z kolei przy wzmacnianiu włóknem szklanym zaleca się niższe prędkości, aby zachować długość włókien.
Dlaczego w masterbatchu PP pojawiają się pęcherze lub wady spowodowane wilgocią?
Pęcherze zwykle wskazują na uwięzioną wilgoć lub substancje lotne. Zdarza się to często przy przetwarzaniu PP z recyklingu lub napełniaczy zawierających wilgoć (takich jak talk lub węglan wapnia). Rozwiązaniem jest wytłaczarka dwuślimakowa o wysokim stosunku L/D (48–52) z otworami do wielostopniowego odgazowania próżniowego, które skutecznie usuwają substancje lotne przed granulacją.
Jaka jest gęstość polipropylenu?
Gęstość PP wynosi ok. 0,90–0,92 g/cm³, dzięki czemu jest on jednym z najlżejszych tworzyw sztucznych dostępnych na rynku. To kluczowa zaleta dla przemysłu motoryzacyjnego (redukcja masy).
Czy spieniony polipropylen (XPP) można przetwarzać na standardowej wytłaczarce?
Nie, standardowe wytłaczarki nie pozwalają wystarczająco precyzyjnie kontrolować fazy chłodzenia. Wysokiej jakości XPP wymaga tandemowego układu wytłaczającego (np. linii tandemowej USEON TDS52/TDD120). Pierwsza wytłaczarka uplastycznia polimer i miesza go z gazem, a druga schładza stop dokładnie do lepkości potrzebnej do stabilnego wzrostu komórek.
Czy PP może być biodegradowalny?
Standardowy PP nie jest biodegradowalny. USEON oferuje jednak linie do wytłaczania PP zmieszanego ze skrobią lub innymi bionapełniaczami, z którego powstaje folia napełniana skrobią do zastosowań opakowaniowych; sama frakcja PP nadal nie ulega biodegradacji.
Czy PP można przetwarzać na wytłaczarce jednoślimakowej?
Tak, w przypadku gotowych wyrobów, takich jak płyty czy rury. Do kompaundowania (dodawania napełniaczy, barwników lub modyfikatorów) niezbędna jest jednak wytłaczarka dwuślimakowa, która zapewnia właściwe wymieszanie.