O polipropileno (PP) é um dos termoplásticos mais versáteis do mundo. Mas, para o fabricante, o valor não está só no material em si — está na capacidade de processá-lo.
Seja na produção de masterbatches de carga de alta concentração, no reforço do PP com fibra de vidro ou no upcycling de resíduos pós-consumo, a qualidade do produto final depende inteiramente da sua tecnologia de extrusão.
Na USEON, vamos além do básico. Com quase duas décadas de experiência na fabricação de extrusoras de dupla rosca para o mercado global — da Turquia à Índia —, fornecemos a tecnologia para transformar a resina de PP em produtos de alto desempenho.
01Aplicações do PP e máquinas recomendadas
O processamento do polipropileno exige uma combinação precisa entre torque da máquina, geometria da rosca e tecnologia de processo. Com base em nosso amplo portfólio de projetos, relacionamos abaixo as aplicações específicas de PP às configurações de máquina ideais:
Compounding de alto desempenho (cargas, cores e reforços)
PP + 80% de CaCO₃, PP reforçado com fibra de vidro, masterbatch de cor
- Altos teores de carga: molhar e dispersar até 80% de pó (CaCO₃/talco) sem formação de aglomerados.
- Reforço: evitar a quebra das fibras para manter a resistência ao impacto nos grades reforçados com fibra de vidro.
Alto torque e rosca de design modular.
Usamos uma estratégia de alimentação dividida (alimentadores laterais) para introduzir cargas e fibras abrasivas mais adiante no cilindro. Isso protege a zona de fusão contra a abrasão e permite capacidades de produção maiores.
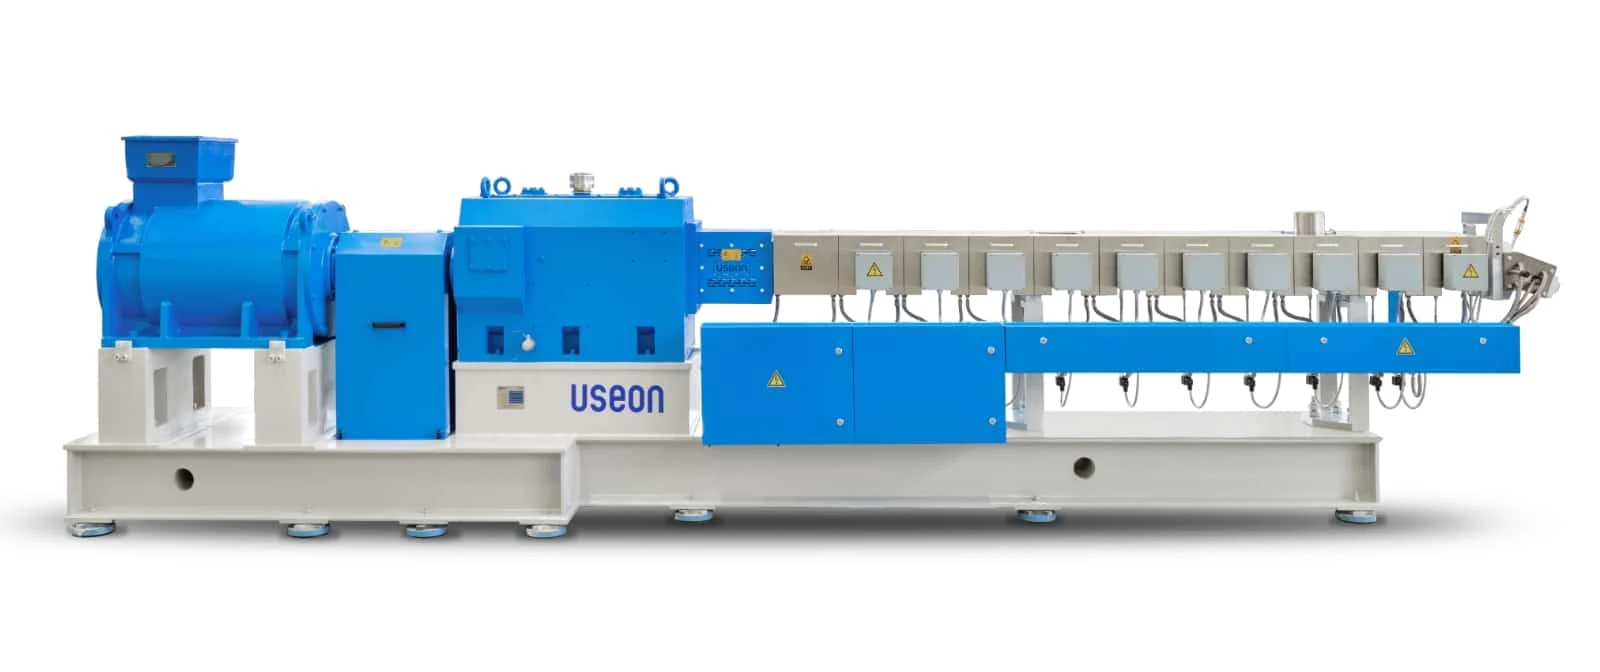
Extrusora de dupla rosca série SAT
- Modelos indicadosSAT52, SAT65, SAT75, SAT95 (conforme a capacidade de produção necessária).
- Torque específicoaté 10,3 N·m/cm³, otimizado para compostos de PP com alto teor de carga.
- Relação L/D44–48, que proporciona o tempo de residência ideal para a mistura dispersiva.
- Proteção contra desgastecilindros bimetálicos escolhidos especificamente para resistir à abrasão causada pelas cargas.
PP reforçado (fibra de vidro / fibra de carbono)
PP reforçado com fibra de vidro curta (SGF), fibra longa (LFT) e fibra de carbono
Quebra das fibras: o objetivo é aumentar a rigidez, mas o cisalhamento agressivo quebra as fibras e reduz drasticamente a resistência ao impacto do produto final.
Configuração de cisalhamento suave.
- Perfil da rosca: utilizamos “elementos de mistura distributiva” especiais (blocos dentados) em vez de blocos de malaxagem agressivos.
- Alimentação a jusante: as fibras são introduzidas por um alimentador lateral perto do final do cilindro, para reduzir o tempo de residência sob cisalhamento e preservar o comprimento médio das fibras (AFL).
Extrusora de dupla rosca série SAT
- Modelos indicados: SAT52, SAT65, SAT75.
- Configuração-chave: a rosca de design modular permite mudar para um perfil de “mistura suave”, específico para o reforço com fibras.
Biocompósitos ecológicos (PP + amido/madeira)
Compostos de PP com carga de amido, compósitos de madeira e plástico (WPC)
- Degradação térmica: cargas naturais (amido de milho, farinha de madeira, palha) queimam e carbonizam facilmente nas temperaturas usuais de processamento do PP.
- Umidade: as biocargas costumam ter alto teor de umidade, o que gera bolhas.
Compounding a baixa temperatura.
- Controle de temperatura: otimizamos o perfil da rosca para gerar o mínimo de calor por cisalhamento, mantendo a temperatura do fundido abaixo do ponto de degradação do amido/da madeira.
- Degasagem: uma degasagem a vácuo intensa, em vários estágios, remove a umidade natural das fibras vegetais.
Extrusora de dupla rosca série SAT
- Modelos indicados: SAT65, SAT75.
- Configuração-chave: é preciso alto torque para processar o material a temperaturas mais baixas (fundido mais frio = viscosidade maior).
Extrusão reativa (elastômeros TPE / TPV)
Elastômeros à base de PP, vulcanização dinâmica
Mistura e reação intensas.
A produção de TPV exige cisalhamento contínuo e intenso para vulcanizar completamente a fase de borracha dentro da matriz de PP, com controle rigoroso da temperatura do fundido.
Sistema de reação de alta rotação.
Extrusora de alta rotação série SAT
- Modelos indicadosSAT65, SAT75, SAT95.
- Rotaçãorotação ultra-alta (600–900+ rpm), que fornece a energia de cisalhamento necessária para a vulcanização dinâmica.
- Configuraçãoequipada com pontos de injeção de líquidos de alta precisão para dosar óleos extensores e agentes de cura diretamente na seção de processo.
Reciclagem e upcycling de PP
Filme de BOPP, separadores de baterias, flakes pós-consumo
Umidade e densidade aparente.
Aparas de filme leves e volumosas formam pontes nos funis convencionais, e a umidade ou as tintas presentes nos resíduos reciclados geram bolhas nos pellets finais.
Degasagem e compactação integradas.
Série SAT — configuração para reciclagem
- Modelos indicadosSAT110, SAT135
- DegasagemL/D estendida (48–52) com degasagem a vácuo em vários estágios (2–3 aberturas) para remover com eficiência voláteis e solventes residuais.
- Alimentaçãointegrada a alimentadores laterais de grande volume ou a compactadores, que forçam com eficiência o material leve, de baixa densidade aparente, para dentro da extrusora.
Extrusão diretaEspuma de XPP e chapas
Espuma de PP expandido, chapas para termoformagem, biocompósitos (PP + amido)
Estabilidade do fundido.
A extrusão de espuma e de chapas exige pressão de saída extremamente estável e controle preciso de temperatura, algo que as extrusoras de compounding convencionais muitas vezes têm dificuldade em manter.
Tecnologia tandem e monorrosca.
- Modelos indicadosTDD120, TDD150, tandem TDS52/TDD120
- Para espuma de XPPlinha tandem. A extrusora primária de dupla rosca funde o polímero e o mistura com o gás (CO₂/N₂); a extrusora secundária monorrosca resfria suavemente o fundido para preservar a estrutura celular.
- Para chapasmonorrosca (TDD). Usa uma bucha de alimentação ranhurada para garantir pressão constante e espessura uniforme da chapa.
02A vantagem USEON: projetada para o compounding de PP
As extrusoras convencionais muitas vezes têm dificuldade com os desafios específicos do PP — como sua tendência a degradar sob estresse térmico ou a dificuldade de dispersar altos teores de carga. Veja como a tecnologia da USEON faz a diferença:
Caixa de engrenagens de alto torque para máxima vazão
Processar PP de alta viscosidade ou masterbatches com alto teor de carga exige muita potência.
- Desempenho padrão: nossa série SAT oferece um torque específico robusto de 10,3 N·m/cm³, garantindo operação estável na maioria das tarefas de compounding.
- Desempenho máximo: para as aplicações mais exigentes, nossa série U+ (torque superalto) leva o limite a 18 N·m/cm³.
Essa capacidade de torque, líder do setor, permite maior vazão a uma dada rotação da rosca, ou a mesma produção com rotação e temperatura do fundido menores, evitando a “degradação térmica” comum em máquinas convencionais e preservando as propriedades mecânicas do PP.
Mistura superior com roscas modulares
As aplicações do polipropileno variam muito. Nosso design modular de rosca permite ajustar a geometria a cada trabalho. Use blocos de malaxagem para a mistura dispersiva agressiva de pigmentos ou mude para elementos de mistura dentados para a mistura distributiva suave de fibras de vidro. Você tem a flexibilidade de várias máquinas em uma só.
Proteção avançada contra desgaste
O compounding de PP muitas vezes envolve aditivos abrasivos como fibra de vidro, talco e carbonato de cálcio. Para prolongar a vida útil da máquina, os cilindros da USEON são revestidos com ligas bimetálicas premium (à base de níquel ou de cobalto), o que reduz significativamente o desgaste e as paradas para manutenção em comparação com cilindros convencionais de aço nitretado.
03Em detalhes – o que é o polipropileno?
O polipropileno (PP) é um polímero termoplástico semicristalino do grupo das poliolefinas. É produzido por polimerização em cadeia a partir do monômero propileno.
É amplamente conhecido por sua combinação de propriedades: tenaz, resistente ao calor, resistente a produtos químicos e translúcido. Não apresenta problemas de fissuração sob tensão e oferece excelente isolamento elétrico.
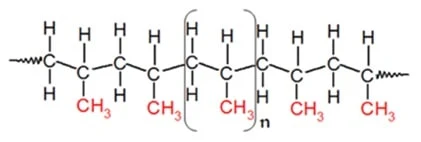
Os três principais tipos de PP
Entender a estrutura molecular é fundamental para escolher a resina certa para o seu produto:
| Tipo de PP | Principais características | Aplicações típicas |
|---|---|---|
| Homopolímero (H-PP) | Alta rigidez, alta resistência mecânica | Ráfia, chapas, termoformagem |
| Copolímero random (PP-R) | Maior transparência, flexibilidade | Embalagens, artigos médicos |
| Copolímero de impacto (ICP) | Alta resistência ao impacto | Automotivo, eletrodomésticos |
1. PP homopolímero (PPH ou H-PP)
- Estruturacontém apenas o monômero propileno, em forma sólida semicristalina.
- Propriedadesalta rigidez, alta resistência mecânica, excelente resistência ao calor.
- Aplicaçõestêxteis, filmes para embalagens, tubos e componentes automotivos.
2. PP copolímero random (PPR ou PP-R)
- Estruturaproduzido pela polimerização do propileno com pequenas quantidades de eteno (em geral até 6%).
- Propriedadesmelhor transparência, ponto de fusão mais baixo e maior flexibilidade em comparação com o PPH.
- Aplicaçõesembalagens de alta transparência, dispositivos médicos e tubos para água quente.
3. PP copolímero de impacto (ICP ou PP-B)
- Estruturaestrutura heterofásica, em que uma fase de borracha de etileno-propileno fica dispersa em uma matriz de PP homopolímero.
- Propriedadesresistência ao impacto superior, mesmo a baixas temperaturas.
- Aplicaçõespeças industriais para serviço pesado, para-choques automotivos e malas.
Principais propriedades do polipropileno
- Resistência químicaalta resistência a bases e ácidos diluídos.
- Elasticidadetenaz e flexível, ideal para “dobradiças integradas” (como nas tampas flip-top de frascos).
- Resistência à fadigamantém a forma mesmo após muita torção ou flexão.
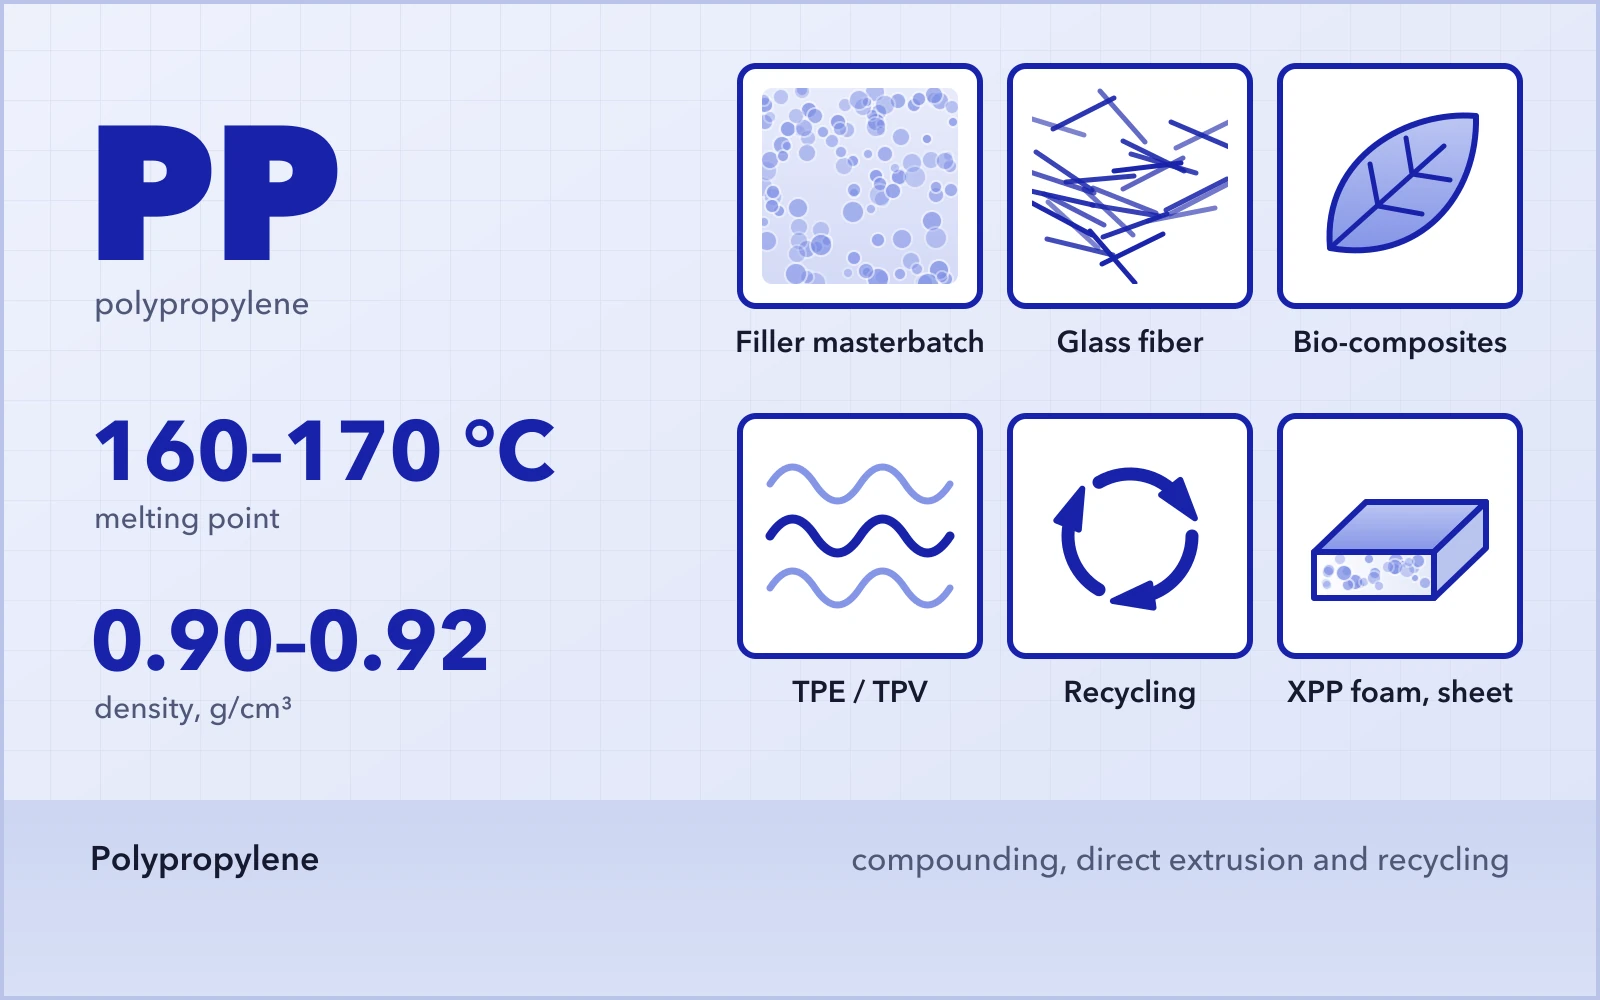
- Ponto de fusãoem geral entre 160 °C e 170 °C (320 °F a 338 °F), o que o torna adequado para embalagens de envase a quente.
PP vs. PE (polietileno): qual é a diferença?
Embora ambos sejam poliolefinas, há diferenças claras:
- O PP é mais rígido, mais resistente e mais leve que o PE.
- O PP tem ponto de fusão mais alto e melhor resistência ao calor.
- O PE em geral tem melhor resistência ao desgaste e ao impacto em temperaturas muito baixas.
Perguntas frequentes
O que mais afeta a qualidade da extrusão de PP?
Os fatores críticos são a estabilidade da temperatura do fundido, a eficiência de dispersão, a configuração da rosca e o teor de umidade.
As extrusoras USEON lidam com esses fatores com zonas de controle de temperatura precisas e elementos de rosca modulares, projetados para minimizar o calor por cisalhamento e maximizar a mistura.
Qual é o índice de fluidez (MFI) ideal para o processamento de PP?
Depende do processo final. Em geral, MFI de 0,5–5 é ideal para extrusão (tubos, chapas), em que é necessária alta resistência do fundido. MFI de 10–50+ é típico de compostos para moldagem por injeção. Para masterbatches com alto teor de carga, costuma-se escolher uma resina de base (veículo) com MFI mais alto, para melhorar a molhabilidade do pó.
O polipropileno é fácil de reciclar?
Sim, o PP é 100% reciclável. Porém, a qualidade dos pellets reciclados depende muito da tecnologia de filtração e degasagem da extrusão, usada para remover contaminantes como tintas e umidade.
Qual é a rotação ideal da rosca (rpm) para o compounding de PP?
No compounding convencional, 300–600 rpm é o típico. Já em aplicações de cisalhamento intenso, como a extrusão reativa de TPV/TPE, as extrusoras USEON da série SAT podem operar a até 900 rpm para garantir a vulcanização dinâmica completa. Por outro lado, no reforço com fibra de vidro, recomendam-se rotações mais baixas para preservar o comprimento das fibras.
Por que meu masterbatch de PP apresenta bolhas ou defeitos de umidade?
Bolhas normalmente indicam umidade ou voláteis retidos. Isso é comum no processamento de PP reciclado ou de cargas que carregam umidade (como talco ou carbonato de cálcio). A solução é usar uma extrusora de dupla rosca com alta relação L/D (48–52) e aberturas de degasagem a vácuo em vários estágios, para remover esses voláteis com eficiência antes da granulação.
Qual é a densidade do polipropileno?
O PP tem densidade de aproximadamente 0,90–0,92 g/cm³, o que o torna um dos plásticos comerciais mais leves disponíveis. Essa é uma vantagem importante para a indústria automotiva (redução de peso).
É possível processar polipropileno expandido (XPP) em uma extrusora convencional?
Não. As extrusoras convencionais não controlam a fase de resfriamento com precisão suficiente. Um XPP de alta qualidade exige um sistema de extrusão tandem (como uma linha tandem USEON TDS52/TDD120). A primeira extrusora funde o polímero e o gás, enquanto a segunda resfria o fundido até a viscosidade exata necessária para um crescimento estável das células.
O PP pode ser biodegradável?
O PP convencional não é biodegradável. No entanto, a USEON oferece linhas de extrusão para processar PP misturado com amido ou outras biocargas, produzindo chapas com carga de amido para aplicações em embalagens; a fração de PP em si continua não biodegradável.
É possível processar PP em uma extrusora monorrosca?
Sim, para produtos acabados como chapas ou tubos. Porém, para o compounding (adição de cargas, cores ou modificadores), uma extrusora de dupla rosca é indispensável para obter uma mistura adequada.