
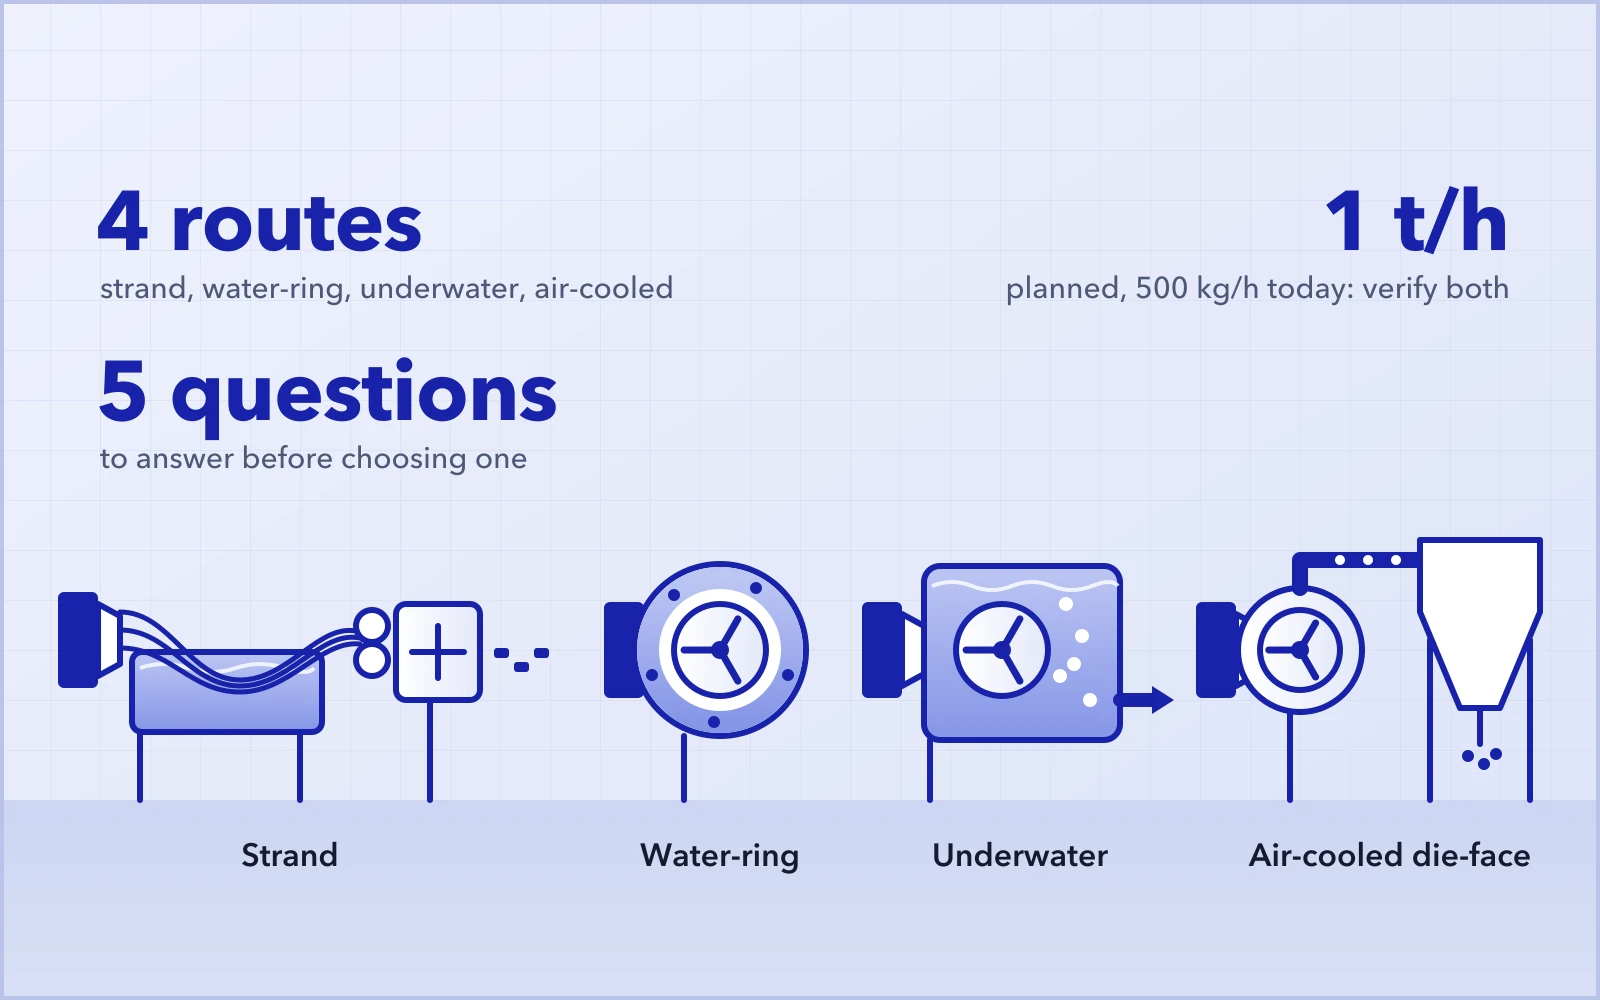
En el compounding de plásticos, algunas líneas cortan los pellets a partir de hebras enfriadas; otras los cortan directamente en la cara del dado. La elección no depende de qué método es más avanzado, sino de qué ruta cumple los requisitos del material, de la capacidad y del producto final.
Al planificar una línea nueva, los clientes suelen preguntar: si queremos dejar de enhebrar a mano, ¿basta con pasar a una peletizadora por anillo de agua? ¿A partir de qué capacidad se vuelve imprescindible el peletizado bajo agua? Si la formulación no debe entrar en contacto con el agua de proceso, ¿el peletizado en cara del dado con enfriamiento por aire es la única opción?
Ninguna de estas preguntas puede responderse solo con una cifra de capacidad o el nombre de una resina. Una peletizadora nunca trabaja sola: si el dado, el enfriamiento, el transporte, la deshidratación o el secado no están bien adaptados entre sí, se resiente la capacidad dentro de especificación de toda la línea.
Ningún método de peletizado es el mejor para todas las aplicaciones. Revise primero los límites del material, compare las rutas candidatas con sus propios requisitos de producción y confirme después la elección con una prueba específica
01Qué cambia realmente entre los cuatro métodos de peletizado
La diferencia más evidente es dónde se corta el fundido y cómo se enfría antes y después del corte.
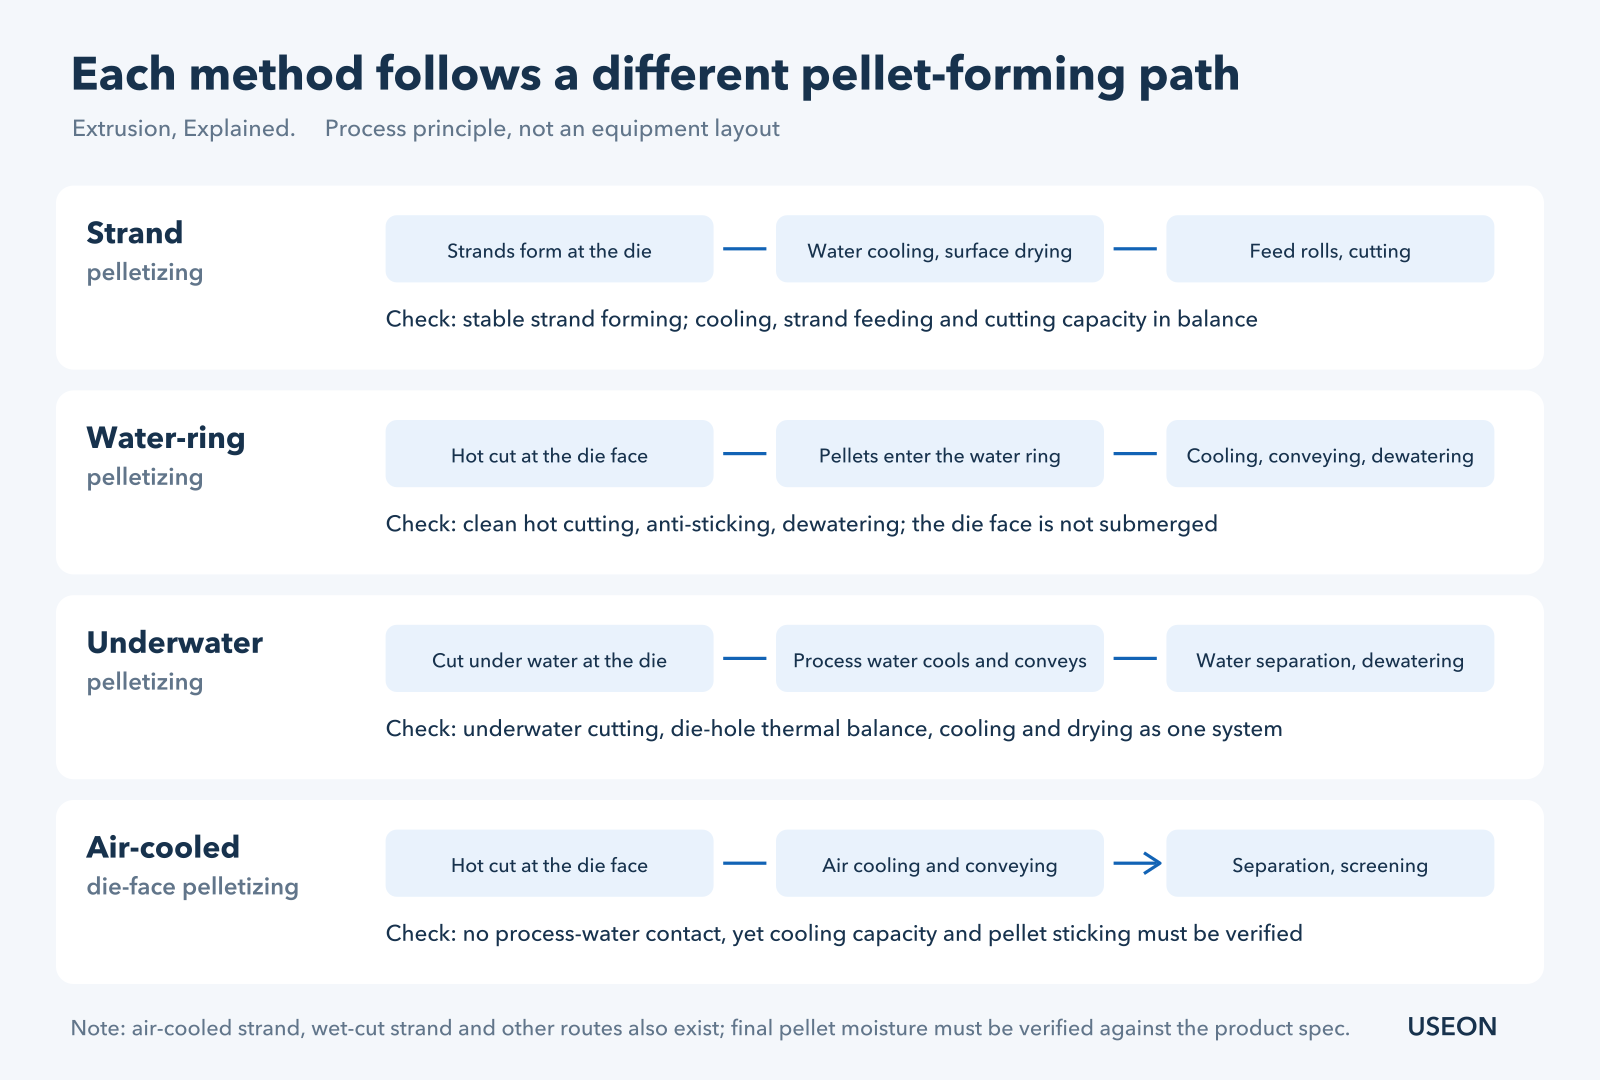
En esta guía, «peletizado bajo agua» significa peletizado bajo agua en cara del dado; no se tratan el peletizado de hebras bajo agua ni otras rutas.
Peletizado de hebras: formar las hebras, enfriarlas y después cortar
El fundido sale del dado en forma de hebras continuas, que se enfrían en una tina de agua; después se elimina el agua superficial y los rodillos de alimentación las introducen en la peletizadora. Los pellets suelen ser cilíndricos. Esta ruta sirve para la mayoría de los trabajos de compounding, desde el masterbatch de color y de aditivos hasta muchos compuestos reforzados con fibra de vidrio.
Esta ruta exige, ante todo, un material que forme hebras estables y llegue a la peletizadora en el estado adecuado. Si las hebras son demasiado blandas, se pegan entre sí o se rompen, la producción continua se ve alterada.
El peletizado de hebras no significa baja capacidad ni enhebrado manual. El enhebrado automático de hebras y otras opciones similares elevan el nivel de automatización; la capacidad real depende además del número de orificios del dado, del enfriamiento, del transporte de las hebras y de la propia peletizadora. Para materiales que forman bien las hebras, y para procesos en los que los operadores necesitan observar el fundido a la salida del dado, conviene evaluar primero un sistema de peletizado de hebras con enfriamiento por agua.
Peletizado por anillo de agua: corte en caliente en la cara del dado y luego al anillo de agua
El peletizado por anillo de agua elimina el largo recorrido de las hebras. Unas cuchillas giratorias cortan el fundido en la cara del dado y lanzan los pellets hacia fuera, a un anillo de agua en circulación, donde se enfrían y siguen hacia la deshidratación. A diferencia del peletizado bajo agua en cara del dado, en una peletizadora por anillo de agua la cara del dado no está sumergida.
Por eso la pregunta no es solo si se puede dejar de enhebrar a mano. También hay que confirmar que el material se corta limpiamente en caliente, que los pellets no forman colas, no se adhieren a las cuchillas ni se aglomeran al entrar en la etapa de enfriamiento, y que la calidad del pellet tras la deshidratación cumple la especificación.
Entre los candidatos típicos están el PE, el EVA, el PS y el masterbatch de carga a base de PP, y los pellets suelen ser discos planos y lenticulares. Aun así, la idoneidad no se puede juzgar por el nombre de la resina: con el mismo polímero base, otro contenido de carga, otra viscosidad u otro paquete de aditivos pueden cambiar la forma en que se corta el fundido.
Peletizado bajo agua: corte bajo el agua y transporte con el agua de proceso
El peletizado bajo agua en cara del dado corta el fundido dentro de una cámara de corte llena de agua. El agua de proceso enfría los pellets y a la vez los transporta hasta la separación pellet-agua y la deshidratación, seguidas del secado cuando hace falta.
Se integra bien en un diseño de línea continua e integrada, y es una opción candidata para algunos proyectos de alta capacidad, para formulaciones adecuadas de elastómeros termoplásticos como TPE, TPU y POE, para adhesivos termofusibles y para productos con requisitos de pellet específicos, como micropellets o una distribución de tamaños estrecha. Los pellets son casi esféricos o lenticulares. Con formulaciones blandas y pegajosas, verifique si hay aglomeración a lo largo del enfriamiento, el secado, el transporte y el almacenamiento, no solo a la salida de la cámara de corte. Pero no existe un tonelaje universal a partir del cual el peletizado bajo agua se vuelva obligatorio.
Además de la capacidad, verifique el equilibrio térmico entre los orificios del dado, cómo se corta el material, las condiciones del agua de proceso, la adherencia entre pellets y los requisitos de secado. La temperatura del agua de proceso es un ajuste clave por sí misma: el agua demasiado fría hace que los orificios del dado se congelen con más facilidad, y el agua demasiado caliente deja que los pellets blandos se peguen entre sí. Una línea de hebras de alta capacidad puede ser la respuesta correcta, y una peletizadora bajo agua pequeña también puede tener sentido: la selección depende de la formulación, del rango de operación y de la especificación del pellet.
Peletizado en cara del dado con enfriamiento por aire: sin agua de proceso, pero el enfriamiento tiene que funcionar igual
El peletizado en cara del dado con enfriamiento por aire corta el fundido en caliente en la cara del dado y usa aire para enfriar y transportar los pellets. Para formulaciones que no deben entrar en contacto con el agua de proceso, es una de las rutas que conviene evaluar. Entre las aplicaciones típicas están los compuestos de PVC, los compuestos de madera y plástico (WPC) y algunos compuestos de alta carga o retardantes de llama libres de halógenos (HFFR).
Evitar el agua no facilita el enfriamiento. Hay que comprobar igualmente si los pellets se pegan entre sí durante el transporte, si el enfriamiento por aire puede seguir el ritmo de la capacidad objetivo y qué polvo, ruido y superficie ocupada implica el sistema.
Existe también el peletizado de hebras enfriado por aire: primero se forman las hebras, se enfrían con aire, por ejemplo en un transportador con enfriamiento por aire, y luego se cortan. Un material que no puede entrar en contacto con el agua no está limitado al corte en caliente en la cara del dado con enfriamiento por aire.
Las cuatro rutas de un vistazo
| Ruta | Cuándo preseleccionarla | Qué verificar primero |
|---|---|---|
| Hebras enfriadas por agua | El material forma hebras estables y puede entrar en contacto con el agua | Roturas de hebras, capacidad de enfriamiento y de alimentación, integridad del pellet |
| Anillo de agua en cara del dado | El fundido se corta limpiamente en caliente y los pellets se mantienen separados en el anillo de agua | Colas, adherencia a las cuchillas, aglomeración, calidad tras la deshidratación |
| Bajo agua en cara del dado | Se necesita un corte cerrado con transporte por agua, o una forma o distribución de tamaños de pellet específica | Equilibrio térmico de los orificios del dado, arranque, capacidad mínima, secado |
| Cara del dado con enfriamiento por aire | No se admite agua de proceso y la formulación es apta para el corte en caliente | Capacidad de enfriamiento, adherencia, transporte, polvo |
Esta tabla sirve para preseleccionar; la elección final se confirma mediante pruebas con su formulación. Cuando no se admite agua, el peletizado de hebras enfriado por aire es otra opción candidata.
02Responda estas cinco preguntas antes de elegir
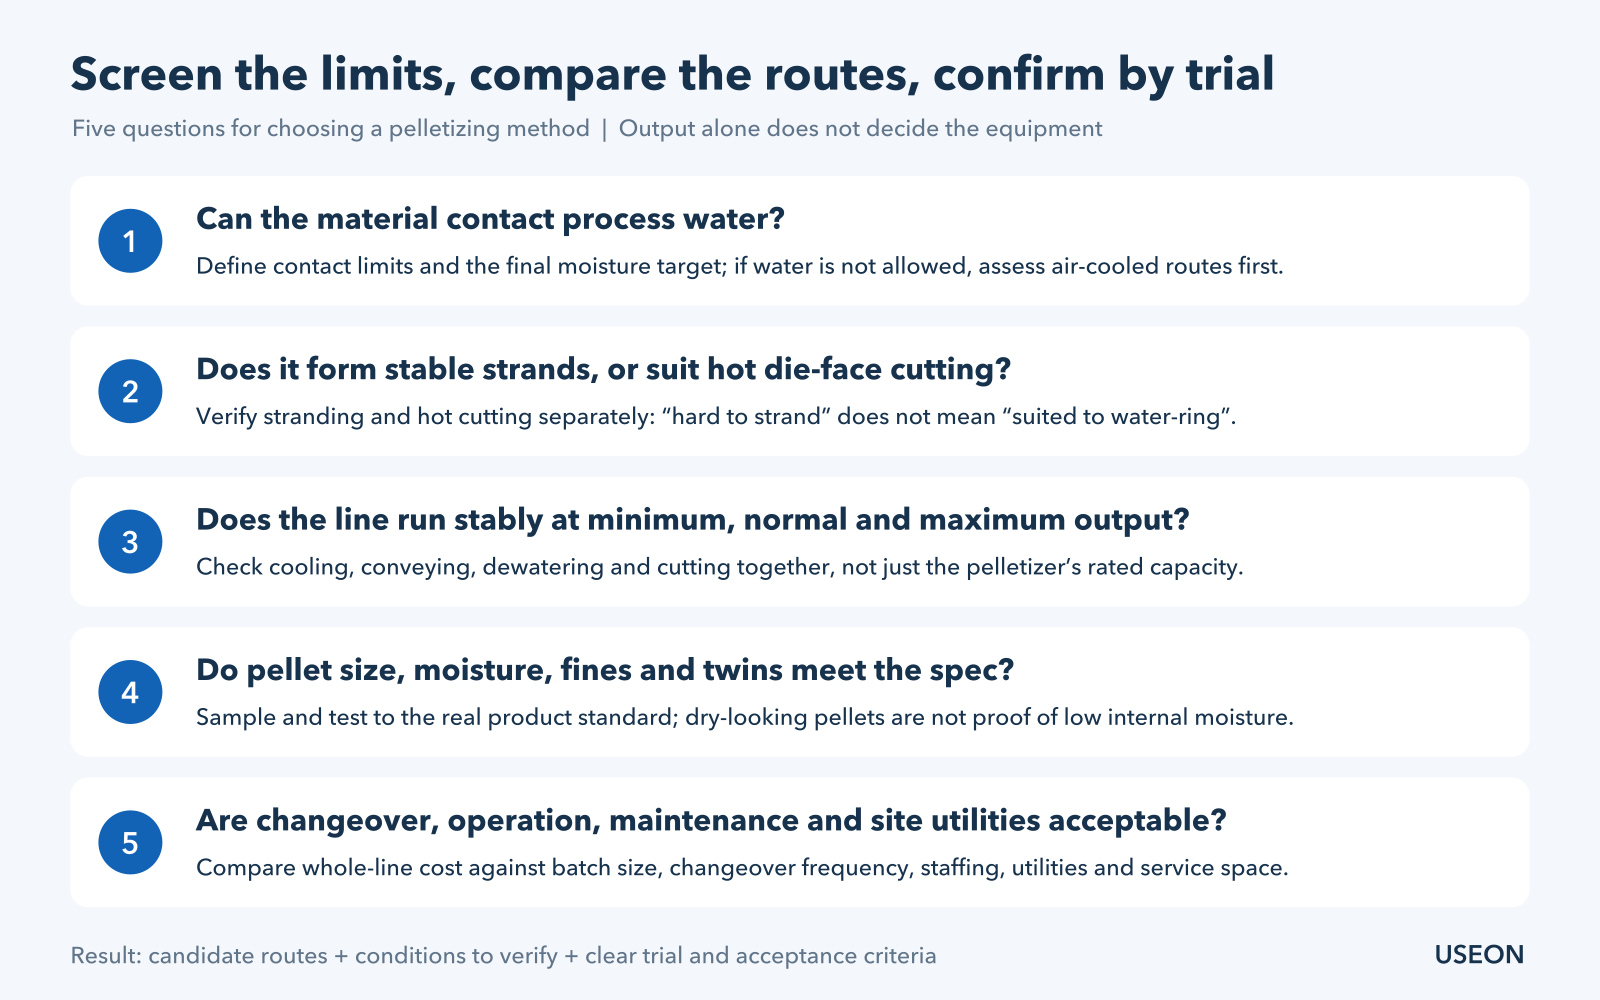
¿El material debe evitar el agua o la especificación final de humedad es estricta?
Son dos preguntas distintas. Si el proceso no admite ningún contacto con el agua de proceso, busque primero rutas sin enfriamiento por agua. Si el material tolera un contacto breve con el agua pero los pellets terminados tienen un límite de humedad estricto, evalúe el tiempo de contacto, la deshidratación y el secado posterior.
Retirar el agua superficial no significa que la humedad interna de los pellets esté dentro de especificación. Que los pellets se sientan secos no prueba nada; analícelos según el requisito del producto.
¿Forma hebras estables? ¿Se puede cortar limpiamente en caliente?
En el peletizado de hebras, compruebe si las hebras avanzan de forma continua y estable desde el dado hasta la peletizadora. En el peletizado por anillo de agua o bajo agua, compruebe si el fundido se corta limpiamente en ese entorno de corte y si los pellets se enfrían a tiempo sin pegarse.
Que «las hebras den problemas» no implica que «con anillo de agua todo será fácil». Si el problema se debe a fluctuaciones de la extrusión aguas arriba o a un flujo desigual entre los orificios del dado, cambiar el método de peletizado puede no eliminar la causa raíz.
¿Capacidad máxima o todo el rango de operación?
Indique al proveedor la capacidad mínima, normal y máxima, no solo una cifra máxima. Si los pedidos actuales requieren 500 kg/h y el plan es llegar a 1 t/h, deben verificarse ambos regímenes.
A medida que aumenta la capacidad, en un sistema de hebras deben comprobarse el enfriamiento, el transporte de las hebras y la capacidad de corte; en los sistemas por anillo de agua y bajo agua, el corte, el agua de proceso, la deshidratación y el tratamiento posterior. Que la extrusora pueda sacar el material no significa que toda la línea entregue pellets dentro de especificación de forma estable.
La capacidad mínima es igual de importante. En el peletizado bajo agua, cada orificio activo del dado necesita suficiente flujo de fundido y calor para mantenerse abierto frente al agua de proceso, por lo que a baja capacidad los orificios se congelan con más facilidad. También hay que coordinar el arranque: si el agua de proceso llega a la cara del dado demasiado pronto, puede congelar los orificios, y si llega demasiado tarde, los primeros pellets se aglomeran. Por eso, verificar la capacidad mínima es más que comprobar que la línea puede funcionar más despacio.
¿Qué especificaciones de pellet deben cumplirse?
Defina el tamaño y la distribución de tamaños, la forma, el contenido de humedad, los finos, los pellets gemelos y los pellets pegados. Los pellets de hebras suelen ser cilíndricos; los de anillo de agua, más planos y lenticulares; y los de bajo agua, casi esféricos o lenticulares, pero un pellet más redondo no es necesariamente mejor.
En formulaciones reforzadas con fibra de vidrio, frágiles o abrasivas, considere también cómo afectan el corte y el secado a la integridad del pellet y a la vida útil de las piezas de desgaste. Juzgue por el requisito del producto final, no por la foto de una sola muestra.
¿Los cambios de producto y el mantenimiento anularán las ganancias de producción?
Una planta que cambia a menudo de color y de formulación tiene prioridades distintas de las de una que produce un solo producto de forma continua. Más allá de la capacidad nominal, compare el arranque y la parada, la limpieza, el material de transición, el mantenimiento de las cuchillas, el personal necesario y el suministro de agua y energía de la planta.
Pregunte en particular: ¿cuánto tiempo pasa desde el último pellet dentro de especificación de un producto hasta el primer pellet dentro de especificación del siguiente? ¿Qué partes hay que limpiar? ¿Qué repuestos se necesitan? No deje que «el peletizado de hebras es sencillo» o «el peletizado bajo agua está muy automatizado» sustituyan a una comparación concreta.
Descarte una configuración solo cuando no pueda cumplir el requisito en condiciones que se hayan verificado realmente. Una hebra que se rompe durante una corrida puede indicar fluctuaciones aguas arriba; además, el peletizado por anillo de agua, el peletizado bajo agua y el peletizado en cara del dado con enfriamiento por aire enfrían los pellets de forma distinta, por lo que el resultado de uno no zanja la cuestión para los demás.
03Convierta los requisitos del cliente en criterios de selección verificables
| Requisito del cliente | Qué verificar | Conclusión precipitada que debe evitarse |
|---|---|---|
| Menos enhebrado manual de hebras | Enhebrado automático de hebras, o si el peletizado en cara del dado es apto para el material; mano de obra necesaria para el arranque, la parada y el cambio de producto | Evitar el enhebrado de hebras significa pasar al anillo de agua |
| Mayor capacidad continua | Enfriamiento, corte, deshidratación y estabilidad de operación de cada ruta candidata con la carga objetivo | Una capacidad alta exige peletizado bajo agua |
| Ningún contacto con el agua de proceso | Enfriamiento, antiadherencia y calidad del pellet en la ruta de hebras o de cara del dado con enfriamiento por aire | El enfriamiento por aire es solo otra peletizadora |
| Cambios frecuentes de color y de material | Tiempo total del cambio, material de transición, residuos y alcance de la limpieza | Un método siempre es el más rápido en los cambios |
| Especificación estricta de humedad del pellet | Humedad final tras la deshidratación y el secado, medida con el método de ensayo especificado | Sin agua superficial, la especificación se cumple |
04En una prueba, «produce pellets» no basta
Antes de la prueba, acuerde la formulación real, el estado de la materia prima, el rango de capacidad objetivo, el tiempo de funcionamiento continuo y los criterios de aceptación. Al comparar rutas, mantenga estas condiciones lo más iguales posible y registre lo que no se haya podido mantener igual.
Durante la prueba, observe cuatro aspectos:
- Continuidadroturas frecuentes de hebras, pellets que se pegan, paradas para limpieza o dependencia de la intervención manual;
- Capacidad dentro de especificaciónregistre la capacidad dentro de especificación, no el caudal de extrusión momentáneo, y analice el tamaño, la humedad y las propiedades acordadas;
- Cambio de productosi se fabrican varios productos, realice un cambio real de color o de material;
- La línea completaregistre el enfriamiento, la deshidratación, el consumo de energía y las exigencias de operación, con un alcance claramente definido para la medición de energía.
Una prueba corta puede demostrar que se pueden formar pellets y mostrar parte del comportamiento en marcha, pero no puede demostrar la vida útil de las cuchillas a largo plazo, el costo de mantenimiento ni la operación continua durante todo el año. Para eso se necesitan registros de operación, experiencia de aplicación y verificaciones posteriores.
Preguntas frecuentes
¿Necesito una peletizadora por anillo de agua para dejar de enhebrar a mano?
No necesariamente. El enhebrado automático de hebras eleva la automatización de una línea de hebras, y el peletizado en cara del dado solo ayuda si el material se corta limpiamente en caliente sin formar colas, adherirse a las cuchillas ni aglomerarse. Compare la mano de obra del arranque, la parada y el cambio de producto en ambas rutas.
¿A partir de qué capacidad es necesario el peletizado bajo agua?
No hay un umbral universal. Una línea de hebras de alta capacidad puede ser la elección correcta, y un sistema bajo agua pequeño también puede tener sentido. Verifique con su formulación el equilibrio térmico de los orificios del dado, el arranque, el comportamiento en el corte, el agua de proceso, la adherencia de los pellets y el secado en todo el rango de operación, incluida la capacidad mínima.
Mi material no debe entrar en contacto con el agua. ¿El peletizado en cara del dado con enfriamiento por aire es la única opción?
No. El peletizado de hebras enfriado por aire es otra ruta. En ambos casos, compruebe la capacidad de enfriamiento con la capacidad objetivo, la adherencia de los pellets durante el transporte, el polvo, el ruido y la superficie ocupada.
¿Los pellets redondos del peletizado bajo agua son mejores que los pellets cilíndricos de hebras?
No necesariamente. Juzgue los pellets según la especificación del producto: distribución de tamaños, humedad, finos, pellets gemelos e integridad del pellet, no solo por la forma.
Conclusión
Defina primero el pellet dentro de especificación y luego elija la vía de formación del pellet
Elegir un método de peletizado no consiste en clasificar cuatro máquinas, sino en comparar rutas para una formulación concreta y unos requisitos de producción concretos.
Confirme primero los límites del material, luego el rango de capacidad y la especificación del pellet y, por último, compare la operación continua, los cambios de producto y el costo de mantenimiento. Una vez claras estas condiciones, la elección tiene una base sólida.
Esta guía sirve de apoyo para una selección preliminar; no sustituye las pruebas con su formulación ni la ingeniería del proyecto. Los diagramas son esquemáticos y no muestran el diseño real de los equipos ni sus dimensiones de instalación.
Si está planificando una línea de peletizado de doble husillo, envíe a USEON el material y el rango de formulación, la capacidad objetivo, los requisitos del pellet, cualquier limitación de contacto con el agua, la frecuencia de cambios y las condiciones de la planta. Partir de esta información permite llegar a la configuración adecuada más rápido que preguntar qué peletizadora es la mejor. Vea todos los sistemas de peletizado de USEON.




