Una misma extrusora de doble husillo de clase 75 puede alcanzar una capacidad mucho mayor con un producto que con otro. Con algunas formulaciones, al aumentar el caudal de alimentación cambian rápidamente la temperatura del fundido, la presión o la calidad del producto.
Una pregunta frecuente en planta es: si la corriente del motor principal todavía está muy por debajo de su límite, ¿por qué la línea no puede producir más?
La potencia del motor, el torque y la velocidad de husillo son importantes. Pero la capacidad estable de una línea de extrusión de doble husillo nunca depende de un solo parámetro. La pregunta útil es: cuando se aumenta el caudal de alimentación, ¿qué parte de la línea es la primera en apartarse de la condición estable establecida?
No existe una causa universal de los cuellos de botella de capacidad. Identifique la primera sección que alcanza un límite de proceso o de equipo y diagnostique en esa dirección
01La extrusora todavía funciona, pero la capacidad estable puede estar ya en su límite
No defina el límite de capacidad solo por si la máquina ha dado una alarma. Aunque la corriente del motor principal siga dentro de rango, otra parte de la línea puede estar limitando ya la capacidad:
- La presión en el cabezal empieza a subir de forma desproporcionada respecto a la tendencia estable anterior;
- La temperatura real del fundido sigue aumentando y cambia el historial térmico del material;
- La extrusora sigue funcionando, pero la dispersión, el color, el aspecto o las propiedades clave empiezan a fluctuar;
- La alimentación, la desgasificación, la filtración, el peletizado o el enfriamiento se vuelven inestables primero.
En ese momento, preguntarse solo cuánto margen le queda a la extrusora puede ocultar el verdadero cuello de botella. Para el cliente, la capacidad útil significa producir de forma continua un producto dentro de especificación, no simplemente el mayor caudal de alimentación con el que la máquina todavía puede funcionar.
02Establezca una línea base estable para el producto actual
Si el proceso ya es inestable, resulta difícil determinar qué variable cambia primero al aumentar el caudal de alimentación. Antes de probar una capacidad mayor, registre la condición de operación en la que el producto actual funciona de forma estable.
- Caudal de alimentación real y velocidad de husillo;
- Corriente del motor principal, carga del motor o carga de torque (%): use el valor que muestra la máquina;
- Temperaturas de zona y estado del enfriamiento; si es posible, registre la temperatura real del fundido;
- Presión en el cabezal, desgasificación al vacío, descarga y estado del peletizado;
- Indicadores clave de calidad del producto, como dispersión, color, aspecto y propiedades mecánicas.
El objetivo no es encontrar un conjunto universal de «parámetros estándar», sino establecer una línea base fiable para esta línea, esta formulación y este producto.
03Aumente el caudal de alimentación paso a paso y observe las tendencias
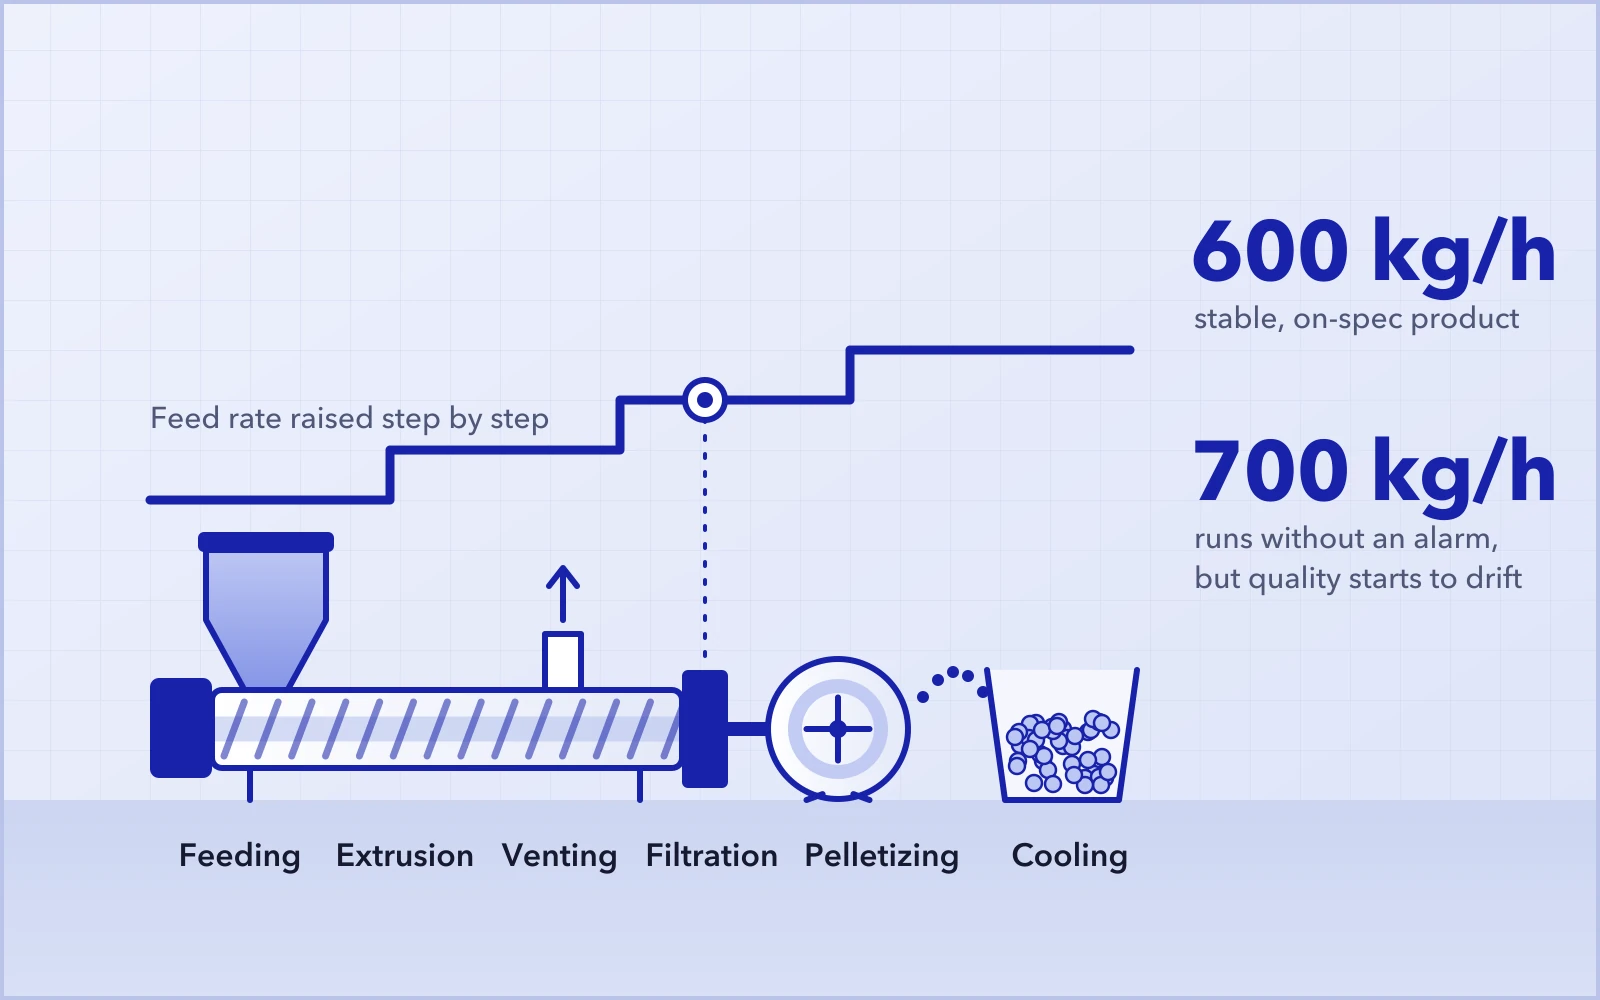
Dentro de los límites de seguridad del equipo y de calidad del producto, aumente el caudal de alimentación en pequeños pasos. Después de cada ajuste, espere a que el proceso se estabilice y registre los cambios. No siga aumentando la alimentación de forma continua ni diagnostique la línea a partir de una sola lectura instantánea.
Un aumento normal de la presión, de la corriente del motor o de la temperatura del fundido no indica por sí mismo un problema. Lo importante es si ha cambiado la relación con la línea base: ¿la tendencia se vuelve más pronunciada? ¿Algún parámetro se acerca a un límite del equipo, del proceso o de la calidad del producto?
04Seis señales de alerta temprana y dónde empezar a diagnosticar
La primera variable que cambia no es por sí sola la causa raíz, pero sí una pista de diagnóstico sólida. Identifique dónde empieza la desviación y verifique después la sección correspondiente.
Las seis señales siguientes apuntan a seis direcciones prioritarias de diagnóstico. Como pueden influirse entre sí, compárelas siempre con la misma línea base estable.
La alimentación se vuelve inestable primeroRevise la capacidad de alimentación aguas arriba
Los polvos de baja densidad aparente, las formulaciones con alta carga y la alimentación de varios componentes pueden provocar formación de puentes, descarga intermitente, fluctuaciones del caudal de alimentación o una capacidad insuficiente del alimentador lateral. La extrusora puede tener todavía capacidad de procesamiento, pero el sistema aguas arriba quizá no logre suministrar material de forma constante. Determine primero si el cuello de botella está en la propia extrusora o en la alimentación de material.
La presión del fundido se desvía primeroLocalice dónde aumenta la resistencia al flujo
Una presión en el cabezal más alta con mayor capacidad no es anómala por sí misma. La clave es si la presión sube más rápido que la tendencia de la línea base anterior o si se acerca al límite admisible del sistema de filtración, del cabezal o del dado. Una malla tapada, la acumulación de material en el recorrido del flujo o una resistencia excesiva del dado pueden elevar la presión. No suponga que una presión alta significa que la malla está obstruida. La presión es el resultado; la verdadera tarea es localizar la resistencia añadida.
La temperatura del fundido sube primeroRevise el aporte de energía mecánica
La temperatura de consigna del cilindro no es la temperatura real del fundido. Al cambiar el caudal de alimentación, la velocidad de husillo, el grado de llenado y la presión, el material experimenta un historial termomecánico distinto. Incluso sin una alarma de la extrusora, la temperatura real del fundido puede estar alejándose ya de la línea base estable. En materiales sensibles al calor, seguir aumentando la capacidad puede provocar degradación, cambios de color o variaciones de propiedades.
Determine si el equipo ha alcanzado su límite mecánico de procesamiento o si el material ha alcanzado su límite de procesamiento en las condiciones actuales. Las acciones correctivas son muy diferentes.
La desgasificación empeora primeroRevise el perfil de fusión, el grado de llenado y la desvolatilización
Las fluctuaciones del vacío, los cambios en la abertura de venteo o un menor rendimiento de desvolatilización pueden indicar un desplazamiento del perfil de fusión y plastificación, del grado de llenado o de las condiciones de desvolatilización. No se fíe solo del vacuómetro: evalúe a la vez el estado del material, la presión y el comportamiento real del venteo.
La calidad del producto cambia primeroLa calidad puede definir el límite de capacidad
Por ejemplo, el producto puede ser estable a 600 kg/h. A 700 kg/h, la máquina puede seguir funcionando sin alarmas y la presión mantenerse dentro del rango admisible, pero la dispersión, el color, el aspecto o las propiedades clave empiezan a fluctuar. Poder extruir material a 700 kg/h no significa que la línea pueda producir 700 kg/h de forma fiable. La capacidad efectiva es el ritmo al que se puede producir de forma continua un producto dentro de especificación.
La extrusora está estable, pero el equipo posterior se vuelve inestableEl cuello de botella puede estar aguas abajo
Si el peletizado, el enfriamiento, el transporte o el envasado llegan primero a su límite, ya no tiene sentido debatir cuánto más puede producir la extrusora. El cliente necesita una producción estable de la línea completa, por lo que la alimentación, la extrusión, la desgasificación, la filtración, el peletizado, el enfriamiento y la manipulación posterior deben evaluarse como un solo sistema.
05Convierta las seis señales en una tabla de diagnóstico en planta
| Primera señal que cambia | Área prioritaria de diagnóstico | Qué confirmar |
|---|---|---|
| La alimentación fluctúa | Capacidad de alimentación, formación de puentes, fluidez del polvo, capacidad del alimentador lateral | Confirme que el material entra a la extrusora de forma constante |
| La presión se desvía | Malla/filtro, canales de flujo, resistencia del cabezal y del dado | No suponga que una presión alta significa una malla tapada |
| La temperatura del fundido sube | Calentamiento mecánico/por cizallamiento, equilibrio entre velocidad de husillo y caudal de alimentación, configuración de husillos | Mida la temperatura real del fundido cuando sea posible |
| La desgasificación empeora | Perfil de fusión, grado de llenado, condiciones de vacío y desvolatilización | Distinga los problemas del sistema de vacío de los problemas del estado del material |
| La calidad fluctúa | Dispersión, aspecto, color y propiedades clave | Solo el producto dentro de especificación cuenta como capacidad efectiva |
| El equipo posterior se vuelve inestable | Capacidad de peletizado, enfriamiento, transporte y envasado | El cuello de botella puede estar aguas abajo |
Esta tabla no es un diagnóstico de la causa raíz, sino un punto de partida para acotar el diagnóstico. Una vez identificada la primera señal que cambia, verifique la sección correspondiente en lugar de tomar la correlación por causalidad.
06Secuencia de diagnóstico en planta: de la línea base a la verificación
- Establezca y registre una línea base completa en la condición de producción estable actual;
- Aumente el caudal de alimentación en pequeños pasos dentro del rango admisible y espere a que el proceso se estabilice tras cada cambio;
- Registre el primer parámetro o sección que muestre una desviación de tendencia consistente;
- Continúe el diagnóstico por la vía de la alimentación, la resistencia al flujo, el comportamiento termomecánico, la desgasificación, la calidad o el equipo posterior;
- Una vez confirmada la causa, ajuste la configuración del equipo o los parámetros del proceso y vuelva a probar con el mismo método.
07¿Por qué dos extrusoras de doble husillo de clase 75 pueden tener capacidades muy distintas?
El «75» describe solo una dimensión del tamaño de la máquina y no puede definir por sí solo la capacidad real. Incluso con el mismo diámetro nominal de husillo, pueden diferir el volumen libre, el torque admisible, el rango de velocidad de husillo, la relación L/D, la configuración de husillos, el método de alimentación, la capacidad de desgasificación y la configuración del equipo posterior.
Más importante aún, distintos materiales y especificaciones de producto pueden hacer que sean secciones diferentes las que se conviertan en el primer factor limitante. Sin una formulación y una condición de operación concretas, preguntar «¿cuál es la capacidad estándar de una extrusora de doble husillo de clase 75?» rara vez da una respuesta con verdadero valor técnico.
Conclusión
Antes de aumentar la capacidad, averigüe qué llega primero a su límite
No hay una respuesta universal para los cuellos de botella de capacidad de una extrusora de doble husillo. La limitación puede estar en la extrusora, en la alimentación, en la presión o en la temperatura del fundido. La máquina puede tener todavía margen mecánico mientras la calidad del producto ya ha llegado a su límite, o el verdadero cuello de botella puede estar aguas abajo.
Un enfoque más fiable es partir de una línea base estable, aumentar el caudal de alimentación paso a paso, identificar el primer parámetro o sección que presenta una desviación clara de tendencia y verificar luego la causa por esa vía.
Que la extrusora principal tenga margen no significa que lo tenga toda la línea. La sección que llega primero a su límite es, con mayor probabilidad, el cuello de botella actual de la capacidad.
Si su línea de extrusión de doble husillo presenta un cuello de botella de capacidad, una temperatura del fundido en aumento, una presión anómala o una dispersión inestable, facilítenos los datos del material, la configuración del equipo y las condiciones de operación. Cuanto más completos sean los datos del proceso, con mayor precisión se podrá identificar el factor limitante.