Cùng một máy đùn trục vít đôi cỡ 75 có thể đạt năng suất cao hơn nhiều với sản phẩm này so với sản phẩm khác. Với một số công thức, chỉ cần tăng tốc độ cấp liệu là nhiệt độ nhựa nóng chảy, áp suất hoặc chất lượng sản phẩm thay đổi ngay.
Một câu hỏi thường gặp trong xưởng là: dòng điện động cơ chính vẫn còn thấp hơn nhiều so với giới hạn, vậy tại sao dây chuyền không thể chạy năng suất cao hơn?
Công suất động cơ, mô-men xoắn và tốc độ trục vít đều quan trọng. Nhưng năng suất ổn định của một dây chuyền đùn trục vít đôi không bao giờ do một thông số duy nhất quyết định. Câu hỏi hữu ích hơn là: khi tăng tốc độ cấp liệu, bộ phận nào của dây chuyền là nơi đầu tiên rời khỏi trạng thái ổn định đã xác lập?
Không có nguyên nhân chung cho mọi điểm nghẽn năng suất. Hãy xác định khâu đầu tiên chạm giới hạn về công nghệ hoặc thiết bị, rồi xử lý sự cố theo hướng đó
01Máy đùn vẫn chạy được, nhưng năng suất ổn định có thể đã chạm giới hạn
Đừng xác định giới hạn năng suất chỉ dựa vào việc máy có báo động hay không. Ngay cả khi dòng điện động cơ chính vẫn trong phạm vi cho phép, một bộ phận khác của dây chuyền có thể đã giới hạn năng suất:
- Áp suất khuôn/đầu khuôn bắt đầu tăng không tương xứng so với xu hướng ổn định trước đó;
- Nhiệt độ thực tế của nhựa nóng chảy tiếp tục tăng, làm thay đổi lịch sử nhiệt của vật liệu;
- Máy đùn vẫn chạy, nhưng độ phân tán, màu sắc, ngoại quan hoặc các tính chất quan trọng bắt đầu dao động;
- Cấp liệu, khử khí, lọc, tạo hạt hoặc làm mát mất ổn định trước.
Khi đó, nếu chỉ hỏi máy đùn còn dư bao nhiêu năng lực, điểm nghẽn thực sự có thể bị che khuất. Với khách hàng, năng suất hữu ích là khả năng sản xuất liên tục sản phẩm đạt quy cách – chứ không đơn thuần là tốc độ cấp liệu cao nhất mà máy vẫn chạy được.
02Xác lập mốc vận hành ổn định cho sản phẩm hiện tại
Nếu quy trình vốn đã không ổn định, rất khó xác định biến số nào thay đổi trước sau khi tăng tốc độ cấp liệu. Trước khi thử năng suất cao hơn, hãy ghi lại điều kiện vận hành mà sản phẩm hiện tại đang chạy ổn định.
- Tốc độ cấp liệu thực tế và tốc độ trục vít;
- Dòng điện động cơ chính, tải động cơ hoặc tải mô-men xoắn (%) – dùng giá trị hiển thị trên máy;
- Nhiệt độ các vùng và trạng thái làm mát; nếu có thể, ghi lại nhiệt độ thực tế của nhựa nóng chảy;
- Áp suất khuôn/đầu khuôn, khử khí chân không, tình trạng ra liệu và tạo hạt;
- Các chỉ tiêu chất lượng sản phẩm quan trọng như độ phân tán, màu sắc, ngoại quan và tính chất cơ học.
Mục tiêu không phải là tìm một bộ “thông số chuẩn” dùng chung cho mọi trường hợp, mà là xác lập một mốc tin cậy cho chính dây chuyền này, công thức này và sản phẩm này.
03Tăng dần tốc độ cấp liệu và theo dõi xu hướng
Trong giới hạn an toàn thiết bị và chất lượng sản phẩm, hãy tăng tốc độ cấp liệu theo từng bước nhỏ. Sau mỗi lần điều chỉnh, chờ quy trình ổn định rồi mới ghi lại các thay đổi. Không tăng cấp liệu liên tục, và không chẩn đoán dây chuyền dựa trên một giá trị đọc tức thời.
Áp suất, dòng điện động cơ hay nhiệt độ nhựa nóng chảy tăng ở mức bình thường không đương nhiên là dấu hiệu có vấn đề. Điều quan trọng là mối quan hệ với mốc vận hành đã thay đổi hay chưa: xu hướng có dốc hơn không? Có thông số nào đang tiến gần giới hạn về thiết bị, công nghệ hoặc chất lượng sản phẩm không?
04Sáu tín hiệu cảnh báo sớm và khâu cần kiểm tra trước
Biến số thay đổi đầu tiên tự nó chưa phải là nguyên nhân gốc, nhưng là một manh mối chẩn đoán quan trọng. Hãy xác định độ lệch bắt đầu từ đâu, rồi kiểm chứng khâu tương ứng.
Sáu tín hiệu dưới đây chỉ ra sáu hướng ưu tiên khi xử lý sự cố. Vì chúng có thể tác động lẫn nhau, luôn so sánh chúng với cùng một mốc vận hành ổn định.
Cấp liệu mất ổn định trướcKiểm tra năng lực cấp liệu phía trước
Bột có khối lượng riêng xốp thấp, công thức độn cao và cấp liệu nhiều thành phần có thể gây bắc cầu, ra liệu gián đoạn, dao động tốc độ cấp liệu hoặc bộ cấp liệu bên hông không đủ năng lực. Máy đùn có thể vẫn còn dư năng lực gia công, nhưng hệ thống phía trước có thể không cấp vật liệu đều đặn được. Trước tiên, hãy xác định điểm nghẽn nằm ở chính máy đùn hay ở khâu cấp liệu.
Áp suất nhựa nóng chảy lệch trướcTìm vị trí trở lực dòng chảy đang tăng
Áp suất khuôn/đầu khuôn cao hơn khi năng suất tăng không đương nhiên là bất thường. Mấu chốt là áp suất có tăng nhanh hơn xu hướng của mốc vận hành trước đó hay tiến gần giới hạn cho phép của hệ thống lọc, đầu khuôn hoặc khuôn hay không. Lưới lọc bị tắc, vật liệu bám tích tụ trong đường dẫn dòng chảy hoặc trở lực khuôn quá lớn đều có thể làm tăng áp suất. Đừng mặc định áp suất cao nghĩa là lưới lọc bị tắc. Áp suất chỉ là kết quả; việc cần làm là tìm ra phần trở lực tăng thêm nằm ở đâu.
Nhiệt độ nhựa nóng chảy tăng trướcKiểm tra năng lượng cơ học đưa vào
Nhiệt độ cài đặt của xi lanh không phải là nhiệt độ thực tế của nhựa nóng chảy. Khi tốc độ cấp liệu, tốc độ trục vít, mức điền đầy và áp suất thay đổi, vật liệu trải qua một lịch sử nhiệt – cơ khác. Ngay cả khi máy đùn không báo động, nhiệt độ thực tế của nhựa nóng chảy có thể đã rời xa mốc vận hành ổn định. Với vật liệu nhạy nhiệt, tiếp tục tăng năng suất có thể dẫn đến phân hủy, biến màu hoặc thay đổi tính chất.
Xác định xem thiết bị đã chạm giới hạn gia công cơ học, hay vật liệu đã chạm giới hạn gia công trong điều kiện hiện tại. Biện pháp khắc phục cho hai trường hợp này rất khác nhau.
Khử khí kém đi trướcKiểm tra biên dạng nóng chảy, mức điền đầy và khử bay hơi
Chân không dao động, thay đổi tại cửa thoát khí hoặc hiệu quả khử bay hơi giảm có thể cho thấy biên dạng nóng chảy/dẻo hóa, mức điền đầy hoặc điều kiện khử bay hơi đã dịch chuyển. Đừng chỉ dựa vào đồng hồ chân không; hãy đánh giá đồng thời trạng thái vật liệu, áp suất và diễn biến thực tế tại cửa thoát khí.
Chất lượng sản phẩm thay đổi trướcChất lượng có thể quyết định giới hạn năng suất
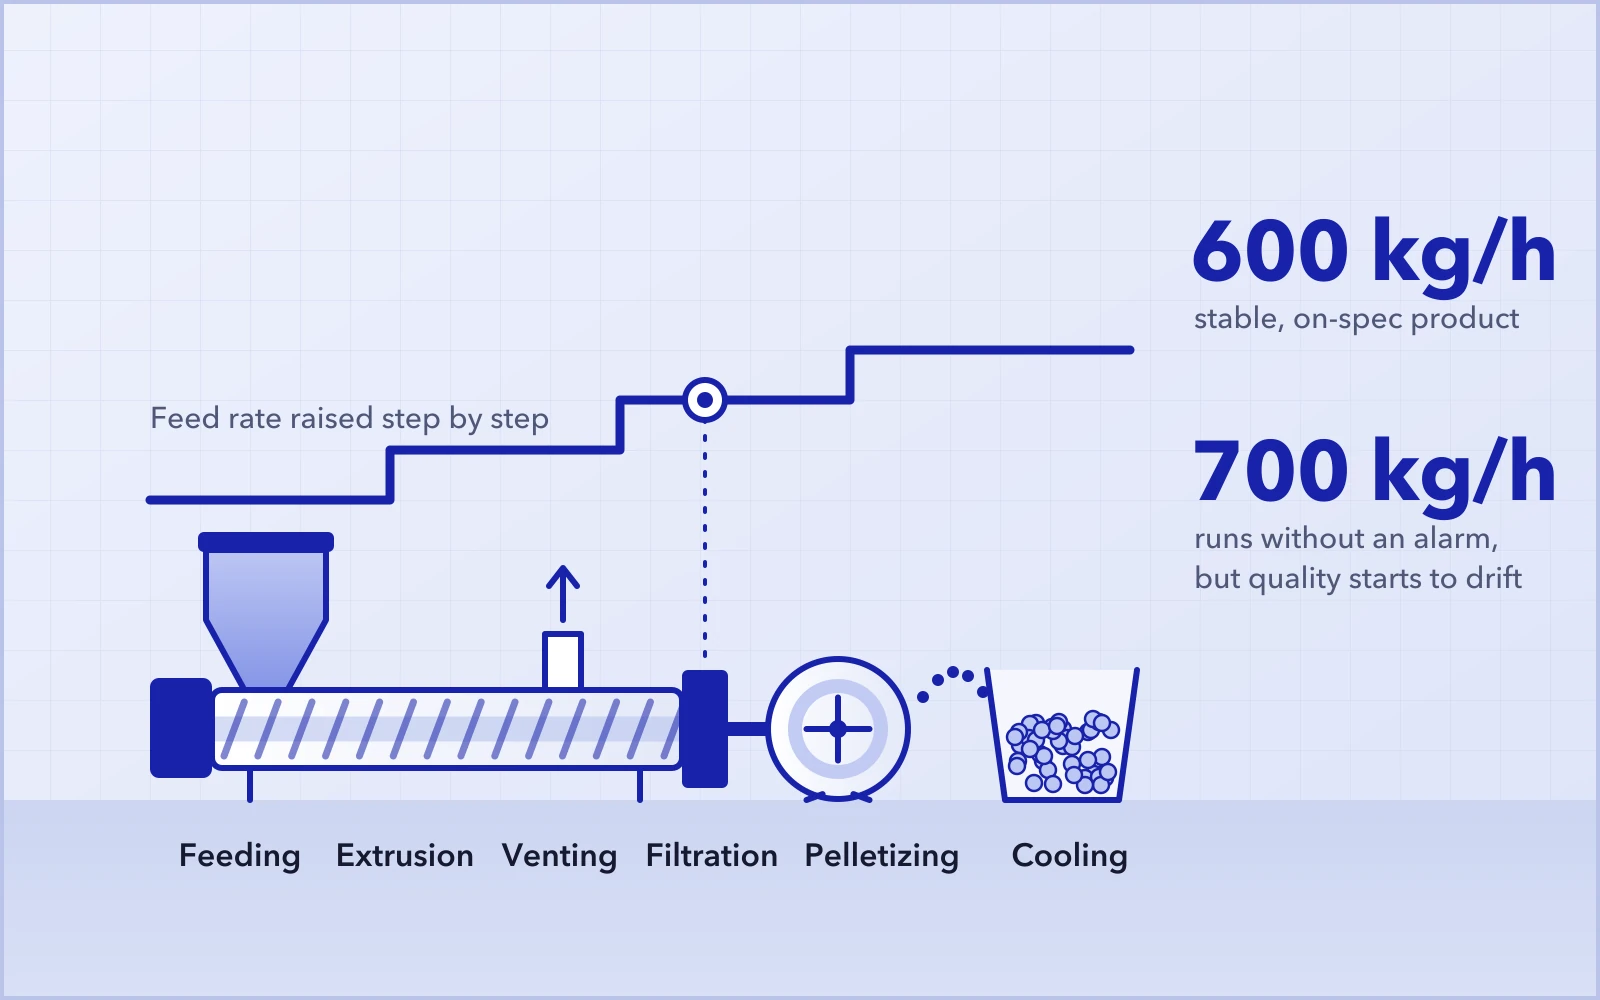
Ví dụ, sản phẩm có thể ổn định ở 600 kg/h. Ở 700 kg/h, máy có thể vẫn chạy không báo động và áp suất vẫn trong phạm vi cho phép, nhưng độ phân tán, màu sắc, ngoại quan hoặc các tính chất quan trọng bắt đầu dao động. Đùn được vật liệu ở 700 kg/h không có nghĩa là dây chuyền có thể sản xuất ổn định 700 kg/h. Năng suất hiệu quả là tốc độ mà sản phẩm đạt quy cách có thể được sản xuất liên tục.
Máy đùn ổn định nhưng khâu phía sau mất ổn địnhĐiểm nghẽn có thể nằm ở phía sau
Nếu tạo hạt, làm mát, vận chuyển hoặc đóng gói chạm giới hạn trước, việc tranh luận máy đùn còn chạy thêm được bao nhiêu không còn ý nghĩa. Khách hàng cần năng suất ổn định từ toàn bộ dây chuyền, vì vậy cấp liệu, đùn, khử khí, lọc, tạo hạt, làm mát và các khâu xử lý phía sau phải được đánh giá như một hệ thống thống nhất.
05Chuyển sáu tín hiệu thành bảng chẩn đoán tại hiện trường
| Tín hiệu thay đổi đầu tiên | Khu vực ưu tiên kiểm tra | Nội dung cần xác nhận |
|---|---|---|
| Cấp liệu dao động | Năng lực cấp liệu, bắc cầu, độ chảy của bột, năng lực bộ cấp liệu bên hông | Xác nhận vật liệu đi vào máy đùn đều đặn |
| Áp suất lệch | Lưới lọc/bộ lọc, kênh dẫn dòng chảy, trở lực đầu khuôn và khuôn | Đừng mặc định áp suất cao nghĩa là lưới lọc bị tắc |
| Nhiệt độ nhựa nóng chảy tăng | Sinh nhiệt cơ học/do cắt, cân bằng tốc độ trục vít và tốc độ cấp liệu, cấu hình trục vít | Đo nhiệt độ thực tế của nhựa nóng chảy khi có thể |
| Khử khí kém đi | Biên dạng nóng chảy, mức điền đầy, điều kiện chân không và khử bay hơi | Phân biệt sự cố của hệ thống chân không với vấn đề về trạng thái vật liệu |
| Chất lượng dao động | Độ phân tán, ngoại quan, màu sắc và các tính chất quan trọng | Chỉ sản phẩm đạt quy cách mới được tính là năng suất hiệu quả |
| Khâu phía sau mất ổn định | Năng lực tạo hạt, làm mát, vận chuyển và đóng gói | Điểm nghẽn có thể nằm ở phía sau |
Bảng này không phải là chẩn đoán nguyên nhân gốc, mà là điểm xuất phát để thu hẹp phạm vi xử lý sự cố. Khi đã xác định được tín hiệu thay đổi đầu tiên, hãy kiểm chứng khâu tương ứng thay vì coi mối tương quan là quan hệ nhân quả.
06Trình tự xử lý sự cố tại hiện trường: từ mốc vận hành đến kiểm chứng
- Xác lập và ghi lại đầy đủ mốc vận hành trong điều kiện sản xuất ổn định hiện tại;
- Tăng tốc độ cấp liệu theo từng bước nhỏ trong phạm vi cho phép, chờ quy trình ổn định sau mỗi lần thay đổi;
- Ghi lại thông số hoặc khâu đầu tiên có độ lệch xu hướng nhất quán;
- Tiếp tục xử lý sự cố theo hướng cấp liệu, trở lực dòng chảy, nhiệt – cơ, khử khí, chất lượng hoặc khâu phía sau;
- Sau khi xác nhận nguyên nhân, điều chỉnh cấu hình thiết bị hoặc thông số công nghệ và thử lại theo cùng phương pháp.
07Vì sao hai máy đùn trục vít đôi cỡ 75 có thể có năng suất rất khác nhau?
“75” chỉ mô tả một kích thước của máy và tự nó không thể xác định năng suất thực tế. Ngay cả khi có cùng đường kính trục vít danh nghĩa, các máy vẫn có thể khác nhau về thể tích tự do, mô-men xoắn cho phép, dải tốc độ trục vít, tỷ lệ L/D, cấu hình trục vít, phương thức cấp liệu, năng lực khử khí và cấu hình khâu phía sau.
Quan trọng hơn, các vật liệu và quy cách sản phẩm khác nhau có thể khiến những khâu khác nhau trở thành yếu tố giới hạn đầu tiên. Nếu không có công thức và điều kiện vận hành cụ thể, câu hỏi “Năng suất tiêu chuẩn của máy đùn trục vít đôi cỡ 75 là bao nhiêu?” hiếm khi có câu trả lời mang giá trị kỹ thuật thực sự.
Kết luận
Trước khi tăng năng suất, hãy tìm khâu chạm giới hạn đầu tiên
Không có câu trả lời chung cho điểm nghẽn năng suất của máy đùn trục vít đôi. Giới hạn có thể nằm ở máy đùn, khâu cấp liệu, áp suất hoặc nhiệt độ nhựa nóng chảy. Máy có thể vẫn còn dư năng lực cơ học trong khi chất lượng sản phẩm đã chạm giới hạn, hoặc điểm nghẽn thực sự có thể nằm ở phía sau.
Cách tiếp cận đáng tin cậy hơn là bắt đầu từ một mốc vận hành ổn định, tăng dần tốc độ cấp liệu, xác định thông số hoặc khâu đầu tiên xuất hiện độ lệch xu hướng rõ ràng, rồi kiểm chứng nguyên nhân theo hướng đó.
Máy đùn chính còn dư năng lực không có nghĩa là cả dây chuyền còn dư năng lực. Khâu chạm giới hạn đầu tiên nhiều khả năng chính là điểm nghẽn năng suất hiện tại.
Nếu dây chuyền đùn trục vít đôi của Quý khách đang gặp điểm nghẽn năng suất, nhiệt độ nhựa nóng chảy tăng, áp suất bất thường hoặc độ phân tán không ổn định, hãy cung cấp thông tin vật liệu, cấu hình thiết bị và điều kiện vận hành. Dữ liệu quy trình càng đầy đủ, yếu tố giới hạn càng được xác định chính xác.