Une même extrudeuse bivis de classe 75 peut atteindre un débit bien plus élevé avec un produit qu’avec un autre. Avec certaines formulations, augmenter le débit d’alimentation modifie rapidement la température matière, la pression ou la qualité du produit.
Une question revient souvent en atelier : l’intensité du moteur principal est encore loin de sa limite, alors pourquoi la ligne ne peut-elle pas produire davantage ?
La puissance du moteur, le couple et la vitesse de rotation des vis comptent tous. Mais le débit stable d’une ligne d’extrusion bivis ne dépend jamais d’un seul paramètre. La question la plus utile est plutôt : lorsque l’on augmente le débit d’alimentation, quelle partie de la ligne s’écarte la première des conditions stables établies ?
Il n’existe pas de cause universelle aux goulots d’étranglement du débit. Identifiez la première section qui atteint une limite de procédé ou d’équipement, puis orientez le diagnostic dans cette direction
01L’extrudeuse tourne encore, mais le débit stable a peut-être déjà atteint sa limite
Ne définissez pas la limite de débit uniquement selon que la machine a déclenché une alarme ou non. Même si l’intensité du moteur principal reste dans la plage admissible, une autre partie de la ligne peut déjà limiter la capacité :
- la pression en tête/filière commence à augmenter de façon disproportionnée par rapport à la tendance stable précédente ;
- la température réelle de la matière fondue continue d’augmenter, ce qui modifie l’histoire thermique de la matière ;
- l’extrudeuse continue de tourner, mais la dispersion, la couleur, l’aspect ou des propriétés clés commencent à fluctuer ;
- l’alimentation, le dégazage, la filtration, la granulation ou le refroidissement se dérègle en premier.
À ce stade, se demander seulement quelle marge reste à l’extrudeuse peut masquer le véritable goulot d’étranglement. Pour le client, le débit utile, c’est la production continue d’un produit conforme – et non le débit d’alimentation maximal auquel la machine tourne encore.
02Établir une référence stable pour le produit actuel
Si le procédé est déjà instable, il est difficile de déterminer quelle variable change en premier après une augmentation du débit d’alimentation. Avant de tester un débit plus élevé, relevez les conditions de fonctionnement dans lesquelles le produit actuel tourne de façon stable :
- débit d’alimentation réel et vitesse de rotation des vis ;
- intensité du moteur principal, charge moteur ou charge de couple (%) – utilisez la valeur affichée par la machine ;
- températures de zone et état du refroidissement ; si possible, relevez la température réelle de la matière fondue ;
- pression en tête/filière, dégazage sous vide, sortie et état de la granulation ;
- indicateurs clés de qualité du produit : dispersion, couleur, aspect, propriétés mécaniques.
Il ne s’agit pas de trouver un jeu universel de « paramètres standard », mais d’établir une référence fiable pour cette ligne, cette formulation et ce produit.
03Augmenter le débit d’alimentation par paliers et observer les tendances
Dans les limites de sécurité de l’équipement et de qualité du produit, augmentez le débit d’alimentation par petits paliers. Après chaque ajustement, attendez que le procédé se stabilise, puis relevez les variations. N’augmentez pas l’alimentation en continu et ne diagnostiquez pas la ligne sur une seule valeur instantanée.
Une hausse normale de la pression, de l’intensité moteur ou de la température matière ne signale pas automatiquement un problème. Ce qui compte, c’est de savoir si la relation avec la référence a changé : la tendance s’accentue-t-elle ? Un paramètre se rapproche-t-il d’une limite d’équipement, de procédé ou de qualité produit ?
04Six signaux d’alerte précoces et par où commencer le diagnostic
La première variable qui change n’est pas en soi la cause racine, mais c’est un indice de diagnostic précieux. Repérez où l’écart apparaît, puis vérifiez la section correspondante.
Les six signaux ci-dessous indiquent six pistes de diagnostic prioritaires. Comme ils peuvent interagir, comparez-les toujours à la même référence stable.
L’alimentation se dérègle en premierVérifier la capacité d’alimentation en amont
Les poudres à faible masse volumique apparente, les formulations fortement chargées et l’alimentation multicomposant peuvent provoquer des voûtes, un écoulement intermittent, des fluctuations du débit d’alimentation ou une capacité insuffisante de la gaveuse latérale. L’extrudeuse peut encore disposer de capacité de traitement, alors que le système amont n’arrive pas à fournir la matière de façon régulière. Déterminez d’abord si le goulot d’étranglement se situe dans l’extrudeuse elle-même ou dans l’alimentation en matière.
La pression matière dévie en premierTrouver où la résistance à l’écoulement augmente
Une pression en tête/filière plus élevée à débit plus élevé n’est pas forcément anormale. L’essentiel est de savoir si la pression monte plus vite que la tendance de référence précédente, ou si elle approche la limite admissible du système de filtration, de la tête ou de la filière. Un tamis colmaté, un dépôt de matière dans le canal d’écoulement ou une résistance excessive de la filière peuvent tous faire monter la pression. Ne concluez pas qu’une pression élevée signifie un tamis colmaté. La pression est une conséquence ; le vrai travail consiste à localiser la résistance supplémentaire.
La température matière monte en premierVérifier l’apport d’énergie mécanique
La consigne de température du fourreau n’est pas la température réelle de la matière fondue. Lorsque le débit d’alimentation, la vitesse des vis, le taux de remplissage et la pression changent, la matière subit une histoire thermomécanique différente. Même sans alarme de l’extrudeuse, la température réelle de la matière fondue peut déjà s’écarter de la référence stable. Pour les matières thermosensibles, toute nouvelle augmentation du débit peut entraîner une dégradation, un changement de couleur ou une variation des propriétés.
Déterminez si l’équipement a atteint sa limite de traitement mécanique ou si c’est la matière qui a atteint sa limite de mise en œuvre dans les conditions actuelles. Les actions correctives sont très différentes.
Le dégazage se dégrade en premierVérifier le profil de fusion, le taux de remplissage et la dévolatilisation
Des fluctuations du vide, des changements au niveau de l’évent ou une baisse des performances de dévolatilisation peuvent signaler une évolution du profil de fusion/plastification, du taux de remplissage ou des conditions de dévolatilisation. Ne vous fiez pas au seul vacuomètre ; évaluez ensemble l’état de la matière, la pression et le comportement réel à l’évent.
La qualité du produit varie en premierLa qualité peut fixer la limite de débit
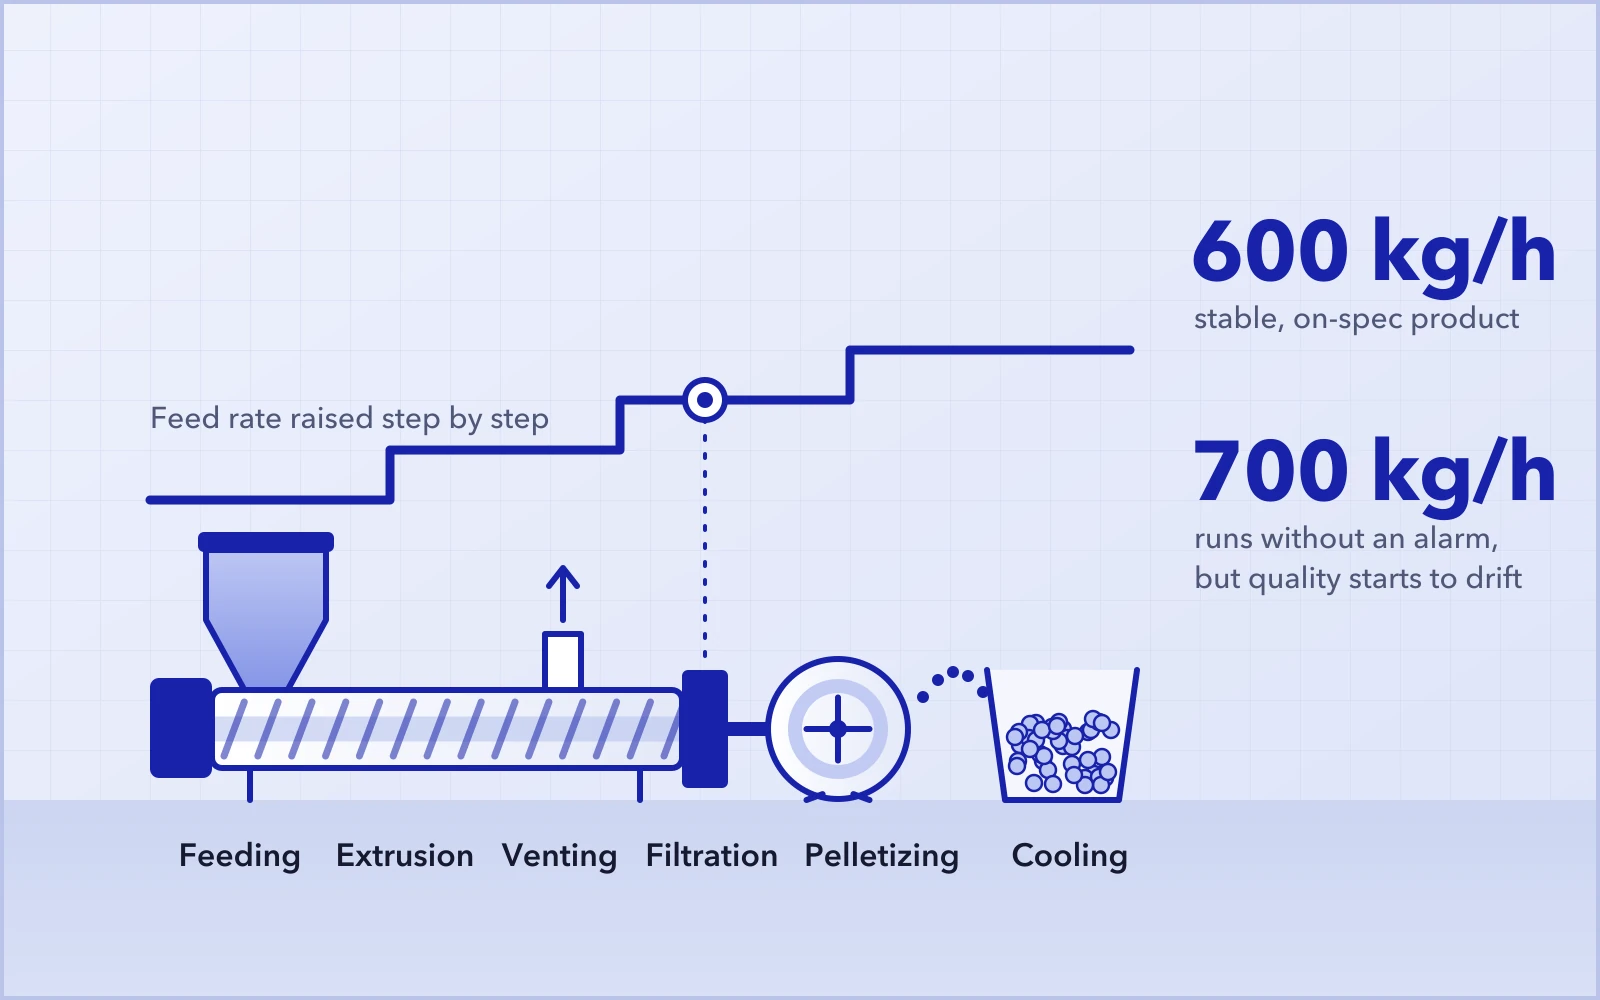
Prenons un produit stable à 600 kg/h. À 700 kg/h, la machine peut encore tourner sans alarme et la pression rester dans la plage admissible, alors que la dispersion, la couleur, l’aspect ou des propriétés clés commencent à fluctuer. Pouvoir extruder de la matière à 700 kg/h ne signifie pas que la ligne peut produire 700 kg/h de façon fiable. Le débit effectif est celui auquel on peut produire en continu un produit conforme.
L’extrudeuse est stable, mais l’aval devient instableLe goulot d’étranglement peut se trouver en aval
Si la granulation, le refroidissement, le convoyage ou l’ensachage atteignent leur limite en premier, débattre de ce que l’extrudeuse pourrait produire de plus n’a plus d’intérêt. Le client a besoin d’un débit stable de la ligne complète : alimentation, extrusion, dégazage, filtration, granulation, refroidissement et manutention aval doivent donc être évalués comme un seul système.
05Transformer les six signaux en tableau de diagnostic sur site
| Premier signal qui change | Zone de diagnostic prioritaire | À confirmer |
|---|---|---|
| L’alimentation fluctue | Capacité d’alimentation, formation de voûtes, écoulement des poudres, capacité de la gaveuse latérale | Confirmer que la matière entre de façon régulière dans l’extrudeuse |
| La pression dévie | Tamis/filtre, canaux d’écoulement, résistance de la tête et de la filière | Ne pas conclure qu’une pression élevée signifie un tamis colmaté |
| La température matière monte | Échauffement mécanique/par cisaillement, équilibre vitesse des vis/débit d’alimentation, profil de vis | Mesurer la température réelle de la matière fondue si possible |
| Le dégazage se dégrade | Profil de fusion, taux de remplissage, conditions de vide et de dévolatilisation | Distinguer les problèmes du système de vide de ceux liés à l’état de la matière |
| La qualité fluctue | Dispersion, aspect, couleur et propriétés clés | Seul un produit conforme compte dans le débit effectif |
| L’aval devient instable | Capacité de granulation, de refroidissement, de convoyage et d’ensachage | Le goulot d’étranglement peut se trouver en aval |
Ce tableau ne constitue pas un diagnostic de cause racine. C’est un point de départ pour circonscrire le diagnostic. Une fois le premier signal qui change identifié, vérifiez la section correspondante au lieu de confondre corrélation et causalité.
06Séquence de diagnostic sur site : de la référence à la vérification
- Établir et consigner une référence complète dans les conditions de production stables actuelles ;
- Augmenter le débit d’alimentation par petits paliers dans la plage admissible, en attendant la stabilisation du procédé après chaque changement ;
- Noter le premier paramètre ou la première section qui présente un écart de tendance constant ;
- Poursuivre le diagnostic selon la piste correspondante : alimentation, résistance à l’écoulement, thermomécanique, dégazage, qualité ou aval ;
- Une fois la cause confirmée, ajuster la configuration de l’équipement ou les paramètres de procédé, puis refaire l’essai selon la même méthode.
07Pourquoi deux extrudeuses bivis de classe 75 peuvent-elles avoir des débits très différents ?
« 75 » ne décrit qu’une seule dimension de la machine et ne permet pas à lui seul de définir le débit réel. À diamètre nominal de vis identique, le volume libre, le couple admissible, la plage de vitesse des vis, le rapport L/D, le profil de vis, le mode d’alimentation, la capacité de dégazage et la configuration aval peuvent différer.
Surtout, selon la matière et les spécifications du produit, ce n’est pas la même section qui devient le premier facteur limitant. Sans formulation ni conditions de fonctionnement précises, la question « Quel est le débit standard d’une extrudeuse bivis de classe 75 ? » appelle rarement une réponse ayant une réelle valeur technique.
Conclusion
Avant d’augmenter le débit, trouvez ce qui atteint sa limite en premier
Il n’existe pas de réponse universelle aux goulots d’étranglement du débit d’une extrudeuse bivis. La limitation peut venir de l’extrudeuse, de l’alimentation, de la pression ou de la température matière. La machine peut encore disposer d’une marge mécanique alors que la qualité du produit a déjà atteint sa limite, ou le véritable goulot d’étranglement peut se trouver en aval.
Une approche plus fiable consiste à partir d’une référence stable, à augmenter le débit d’alimentation par paliers, à identifier le premier paramètre ou la première section qui présente un écart de tendance net, puis à vérifier la cause en suivant cette piste.
Une marge sur l’extrudeuse principale ne signifie pas que toute la ligne dispose de marge. La section qui atteint sa limite en premier est très probablement le goulot d’étranglement actuel du débit.
Si votre ligne d’extrusion bivis rencontre un goulot d’étranglement du débit, une hausse de la température matière, une pression anormale ou une dispersion instable, communiquez-nous les caractéristiques de la matière, la configuration de l’équipement et les conditions de fonctionnement. Plus les données de procédé sont complètes, plus le facteur limitant peut être identifié avec précision.