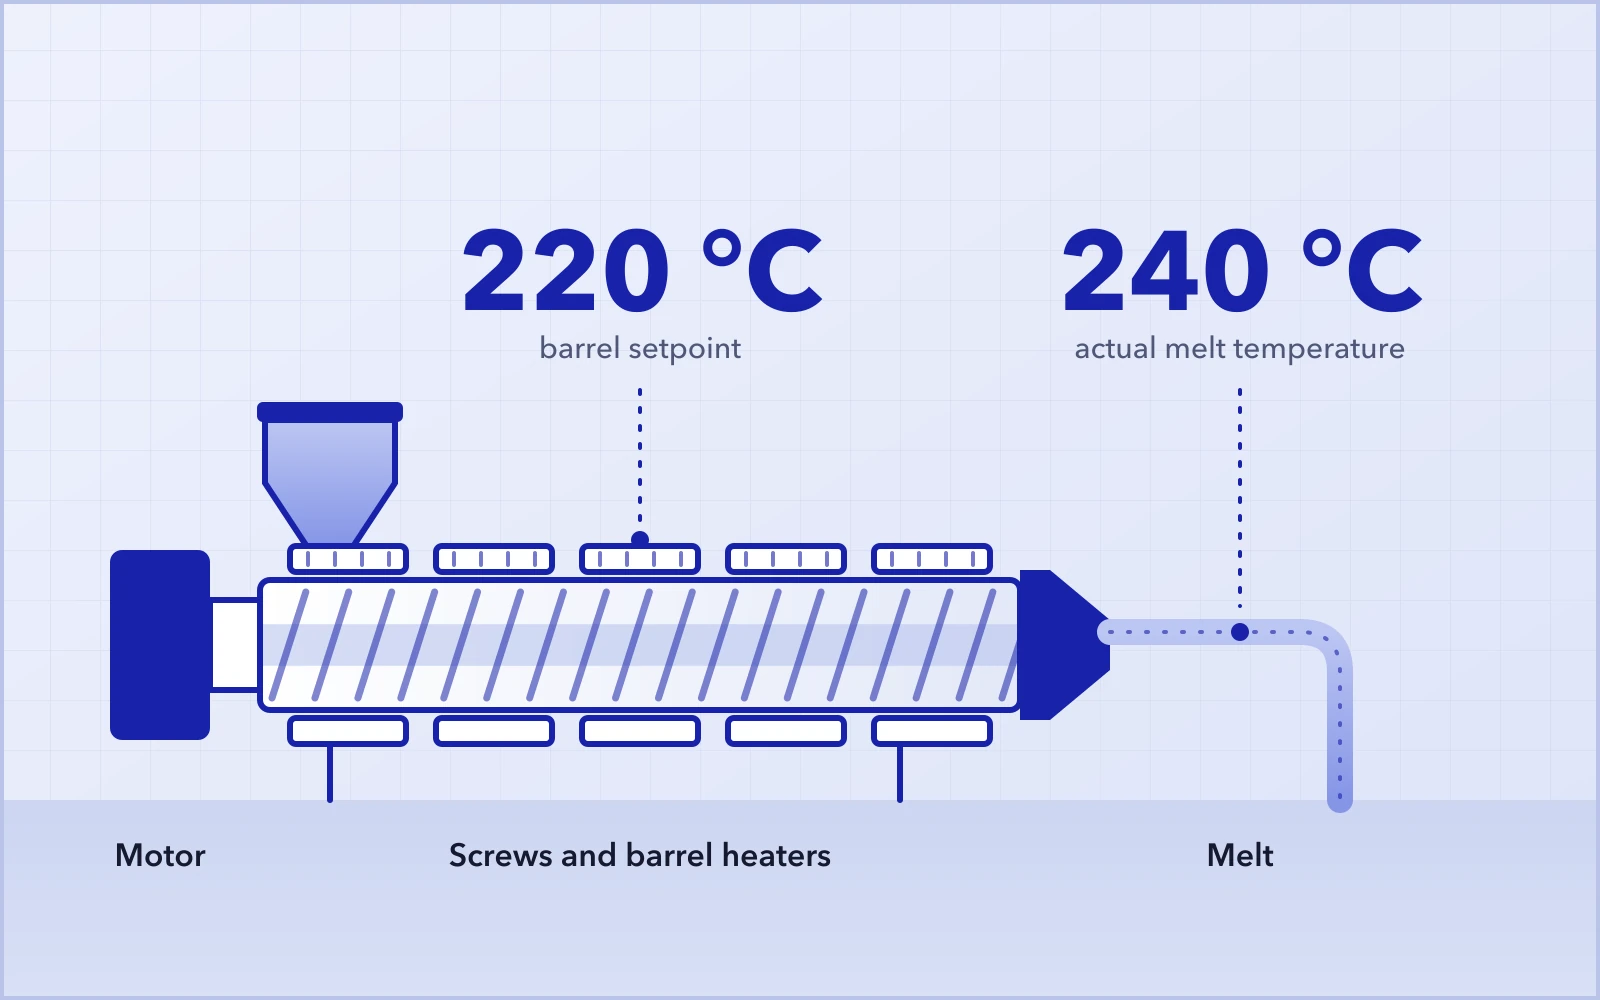
Le fourreau est réglé à 220 °C, mais une fois l’extrudeuse en régime stable, la température matière mesurée monte à 230 °C, voire 240 °C. Dans certains cas, la température des zones aval du fourreau continue de grimper. Les résistances de chauffe sont déjà coupées, le refroidissement fonctionne, et pourtant la température refuse de baisser.
En atelier, le premier réflexe consiste souvent à abaisser les consignes de température du fourreau ou à renforcer le refroidissement. Mais si l’excédent de chaleur ne vient pas des résistances, baisser la consigne n’aura qu’un effet limité.
La première question à se poser est donc : d’où vient réellement la chaleur ?
La consigne de température du fourreau n’est pas la température réelle de la matière fondue.
01Pourquoi la matière peut-elle atteindre 240 °C alors que le fourreau est réglé à 220 °C ?
Le système de régulation gère le chauffage et le refroidissement de chaque zone du fourreau. Mais la température finale de la matière fondue dépend aussi de ce que subit la matière à l’intérieur des vis.
Pendant l’extrusion bivis, le moteur fournit en continu de l’énergie mécanique aux vis. À mesure que le polymère est convoyé, plastifié, mélangé, cisaillé, comprimé et frotté contre les surfaces qui l’entourent, une partie de cette énergie mécanique se transforme en chaleur. On parle généralement d’échauffement mécanique ou d’échauffement par cisaillement.
Même lorsque les résistances du fourreau ne chauffent plus, les vis peuvent continuer à transmettre de l’énergie mécanique à la matière.
Vitesse de rotation des vis et débit d’alimentation
Modifier la vitesse de rotation des vis agit simultanément sur plusieurs paramètres : taux de cisaillement, taux de remplissage des vis, temps de séjour et apport d’énergie mécanique.
Il serait donc trop simpliste de considérer que :
vitesse des vis plus élevéeintensité moteur plus élevéetempérature matière plus élevée
Pour certaines matières rhéofluidifiantes, augmenter la vitesse des vis réduit la viscosité apparente, et l’intensité moteur peut même diminuer. Pourtant, le taux de cisaillement plus élevé peut tout de même faire monter la température matière.
L’intensité moteur ne permet pas, à elle seule, de déterminer la quantité de chaleur générée par cisaillement.
Le débit d’alimentation doit aussi être considéré conjointement avec la vitesse des vis. La relation entre débit, taux de remplissage des vis, énergie mécanique spécifique et température matière compte souvent davantage qu’un paramètre de fonctionnement pris isolément.
Matière et formulation
Les polymères et les formulations ne réagissent pas tous de la même façon à l’énergie mécanique. Viscosité, taux de charge, additifs, lubrification et comportement général à la mise en œuvre influent tous sur la part de l’énergie mécanique convertie en chaleur. Un changement de lot de matière première, de système lubrifiant ou de taux de charge peut donc modifier la température matière, même si les réglages de la machine restent identiques.
Une lubrification insuffisante peut accroître la résistance à la mise en œuvre et l’échauffement mécanique. Toutefois, ajouter toujours plus de lubrifiant est rarement une solution complète : il faut aussi tenir compte des propriétés du produit et des limites de la formulation.
Profil de vis
Le nombre, l’angle et la disposition des blocs de malaxage et des autres éléments de mélange agissent directement sur la plastification, la dispersion, le mélange distributif et l’apport d’énergie mécanique. Un profil de vis trop agressif peut générer un excès de chaleur. À l’inverse, un profil au cisaillement insuffisant peut entraîner une fusion médiocre ou une dispersion insuffisante.
Un bon profil de vis n’est pas celui qui produit le cisaillement le plus élevé possible, mais celui qui apporte juste assez de mélange et de cisaillement pour réaliser le procédé requis, sans apport d’énergie superflu.
Résistance du pack de filtration et de la filière
Un pack de filtration colmaté, un canal d’écoulement rétréci ou un dépôt de matière dans la filière peuvent accroître la résistance sur le trajet de la matière fondue. Si la température matière monte en même temps que la pression en tête augmente nettement, il faut contrôler le trajet d’écoulement aval avant de modifier d’autres paramètres de procédé.
02Quand la température ne baisse pas, que faut-il vérifier en premier ?
Évitez d’abaisser à répétition les consignes de température du fourreau. Il est plus efficace de diagnostiquer le système selon une séquence définie, en commençant par la régulation de température avant de passer aux conditions de procédé.
Vérifier le système de régulation de température
Vérifiez d’abord que le système de régulation lui-même fonctionne correctement :
- Les résistances de chauffe sont-elles réellement coupées ?
- Le système de refroidissement fonctionne-t-il ?
- Le refroidissement par air ou la circulation de l’eau de refroidissement fonctionnent-ils normalement ?
- La mesure de température est-elle plausible et stable ?
Si les résistances sont déjà coupées et que le refroidissement fonctionne correctement, mais que la température continue de monter, la chaleur supplémentaire est probablement générée par le procédé d’extrusion lui-même.
Comparer avec les conditions de fonctionnement normales
Ne jugez pas la situation sur un seul chiffre isolé.
Comparez les conditions de fonctionnement actuelles avec une situation de production stable connue :
- La vitesse des vis a-t-elle changé ?
- Le débit d’alimentation a-t-il changé ?
- Le débit est-il stable ?
- L’intensité moteur et le couple diffèrent-ils de la normale ?
- La pression en tête a-t-elle changé ?
- L’aspect ou la consistance de l’extrudat ont-ils changé ?
Une hausse de l’intensité moteur ne signifie pas automatiquement que la viscosité de la matière a augmenté. Une mauvaise plastification, une variation du taux de remplissage des vis ou une résistance aval accrue peuvent toutes influer sur la charge moteur. De même, une baisse de l’intensité moteur ne signifie pas forcément que l’échauffement mécanique a diminué.
Vérifier la matière
Vérifiez que l’alimentation est stable et recherchez toute modification concernant :
- la formulation ;
- le lot de matière première ;
- le taux de charges ou d’additifs ;
- la lubrification ;
- le comportement à l’alimentation.
Examinez ensuite l’extrudat lui-même. La sortie est-elle continue ? La surface des joncs ou de la matière fondue est-elle normale ? Observe-t-on des signes de plastification irrégulière ou de fusion incomplète ? Ces observations donnent souvent des indices utiles sur ce qui se passe dans l’extrudeuse.
Vérifier la résistance à l’écoulement
Contrôlez le pack de filtration, les canaux de matière et la filière à la recherche d’un colmatage ou d’un dépôt de matière. Si la pression en tête est nettement supérieure à son niveau de fonctionnement normal, il faut d’abord écarter une résistance aval. Si nécessaire, vérifiez la situation en mesurant de façon indépendante la température réelle de la matière fondue.
03Si l’échauffement mécanique excessif est confirmé, que faut-il ajuster ?
Une question revient souvent :
Si l’échauffement par cisaillement est trop élevé, faut-il commencer par réduire le débit d’alimentation ?
Pas nécessairement. Si la vitesse des vis reste inchangée alors que le débit d’alimentation diminue, le taux de remplissage des vis baisse.
Dans certaines conditions de fonctionnement, cela peut augmenter l’énergie mécanique appliquée par kilogramme de matière. Résultat : un débit plus faible, sans baisse significative de la température matière.
Pression en tête élevéeRechercher d’abord les obstructions
Si la pression en tête a augmenté anormalement, contrôlez d’abord :
- le pack de filtration ;
- les canaux d’écoulement de la matière fondue ;
- la filière ;
- un éventuel dépôt de matière.
Rétablissez un trajet de sortie dégagé avant de modifier sensiblement la vitesse des vis, le débit d’alimentation ou le profil de vis. Sinon, les ajustements de paramètres risquent seulement de masquer la cause réelle.
Pression en tête normaleRevoir la vitesse des vis et le débit d’alimentation
Lorsque la pression aval est normale, vérifiez que la vitesse des vis et le débit d’alimentation sont bien adaptés l’un à l’autre. Dans la mesure du possible, ne modifiez qu’une variable à la fois.
Pendant les réglages, surveillez plusieurs paramètres simultanément :
- la température matière ;
- le couple ;
- la charge moteur ;
- la pression en tête ;
- le débit ;
- la qualité du produit.
N’optimisez pas le procédé sur la base d’un seul chiffre.
Sortie ou plastification anormaleVérifier la formulation
Contrôlez de nouveau :
- le système de lubrification ;
- le lot de matière première ;
- les taux d’additifs et de charges ;
- la stabilité de l’alimentation ;
- l’état de la matière.
Tous les problèmes de mise en œuvre ne sont pas imputables aux réglages de la machine. Une modification de la formulation ou du comportement de la matière première peut faire varier la viscosité, la consommation d’énergie, la pression et la température matière, même si l’extrudeuse elle-même n’a pas changé.
Température matière durablement élevéeÉvaluer le profil de vis
Si la température matière excessive est un problème récurrent et non une perturbation passagère, il faut évaluer le profil de vis.
Vérifiez si :
- les blocs de malaxage sont trop nombreux ;
- les éléments de mélange sont trop concentrés sur une même section ;
- les angles de malaxage sont plus agressifs que nécessaire ;
- le niveau de cisaillement global dépasse ce que le procédé exige réellement.
L’objectif n’est pas de supprimer le cisaillement. Celui-ci est indispensable à la fusion, à la dispersion, au mélange distributif et à de nombreux procédés de compoundage. Le véritable objectif est de réduire l’apport d’énergie mécanique qui ne contribue pas efficacement à la fusion ou au mélange.
Le refroidissement doit fonctionner correctement, mais il ne suffit pas à résoudre le problème
Le système de refroidissement doit fonctionner correctement, mais il ne répond qu’à une question :
comment évacuer l’excédent de chaleur ?
L’optimisation du procédé répond à une autre question :
pourquoi tant de chaleur est-elle générée au départ ?
Les deux comptent. Si l’échauffement mécanique excessif provient d’une combinaison inadaptée de vitesse des vis, de débit d’alimentation, de résistance à l’écoulement, de formulation ou de profil de vis, augmenter la seule capacité de refroidissement ne corrigera pas la condition de procédé sous-jacente.
04Séquence de diagnostic recommandée sur site
| Ordre | Points à vérifier | Question clé |
|---|---|---|
| ① Régulation de température | Chauffage, refroidissement, mesure de température | Le chauffage, le refroidissement et la mesure de température fonctionnent-ils normalement ? |
| ② Conditions de fonctionnement | Vitesse des vis, débit d’alimentation, débit de production, intensité, couple, pression | Qu’est-ce qui a changé par rapport aux conditions de production normales ? |
| ③ Matière | Formulation, lot de matière, alimentation, plastification | La matière ou son comportement à la mise en œuvre ont-ils changé ? |
| ④ Résistance à l’écoulement | Pack de filtration, canaux d’écoulement, filière | Une obstruction en aval fait-elle monter la pression et la température ? |
| ⑤ Profil de vis | Intensité du malaxage et du mélange | Le profil de vis applique-t-il plus de cisaillement que le procédé ne l’exige ? |
| ⑥ Réglage du procédé | Profil de vis, vitesse des vis, débit d’alimentation, refroidissement | N’ajuster qu’une fois la cause réelle identifiée. |
Conclusion
Une température matière anormale est la conséquence de ce qui se passe au sein du procédé d’extrusion. Quand elle refuse de baisser, se demander encore et encore de combien abaisser la consigne du fourreau n’est généralement pas le meilleur point de départ.
Mieux vaut se demander :
d’où vient cette chaleur supplémentaire ?
Commencez par le système de régulation de température. Comparez ensuite les conditions de fonctionnement actuelles avec la production normale, vérifiez la matière et écartez une résistance aval excessive. Ce n’est qu’après avoir évalué ces facteurs qu’il convient d’ajuster la vitesse des vis, le débit d’alimentation, le refroidissement ou le profil de vis.
En extrusion bivis, la température matière dépend rarement de la seule température du fourreau. Comprendre comment l’énergie mécanique est introduite, convertie et dissipée dans le procédé est la clé pour trouver la cause réelle d’une température matière excessive.