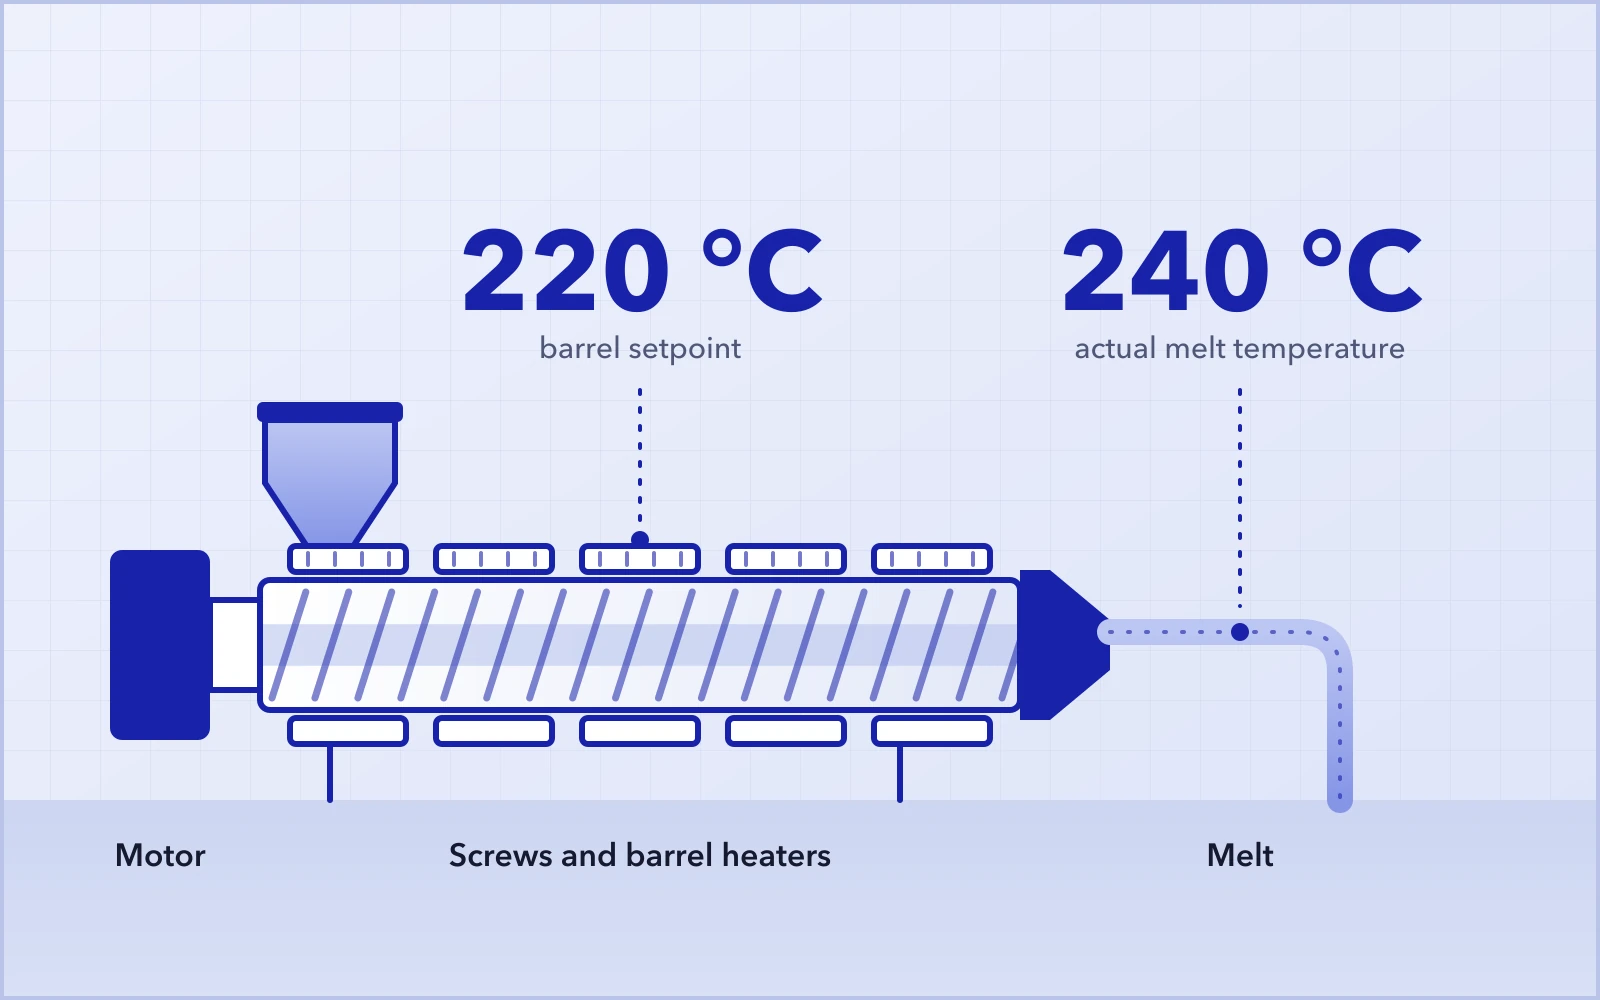
Cylinder ma nastawę 220 °C, ale gdy wytłaczarka osiągnie stabilną pracę, zmierzona temperatura stopu wzrasta do 230 °C, a nawet 240 °C. W niektórych przypadkach temperatura w dalszych strefach cylindra nadal rośnie. Grzałki są już wyłączone, układ chłodzenia pracuje, a temperatura wciąż nie chce spaść.
Pierwszą reakcją na hali produkcyjnej jest często obniżenie nastaw temperatury cylindra lub zwiększenie chłodzenia. Jeśli jednak nadmiar ciepła nie pochodzi z grzałek, samo obniżenie temperatury zadanej może dać jedynie ograniczony efekt.
Pierwsze pytanie powinno brzmieć: skąd właściwie pochodzi to ciepło?
Temperatura zadana cylindra to nie to samo co rzeczywista temperatura stopu.
01Dlaczego stop może osiągnąć 240 °C, gdy cylinder ma nastawę 220 °C?
Układ regulacji temperatury steruje grzaniem i chłodzeniem w każdej strefie cylindra. Końcowa temperatura stopu zależy jednak także od tego, co dzieje się z materiałem w ślimakach.
Podczas wytłaczania dwuślimakowego silnik nieustannie dostarcza ślimakom energię mechaniczną. Gdy polimer jest transportowany, uplastyczniany, mieszany, ścinany, sprężany i ociera się o otaczające powierzchnie, część tej energii mechanicznej zamienia się w ciepło. Zjawisko to określa się zwykle jako nagrzewanie mechaniczne lub nagrzewanie ścinaniem (ciepło ścinania).
Nawet gdy grzałki cylindra przestały dostarczać ciepło, ślimaki mogą nadal nieustannie przekazywać materiałowi energię mechaniczną.
Prędkość obrotowa ślimaków i natężenie dozowania
Zmiana prędkości obrotowej ślimaków wpływa jednocześnie na kilka warunków, m.in. na szybkość ścinania, stopień wypełnienia ślimaków, czas przebywania i ilość wprowadzanej energii mechanicznej.
Zbyt dużym uproszczeniem jest więc założenie:
Wyższa prędkość obrotowa ślimakówwyższy prąd silnikawyższa temperatura stopu
W przypadku niektórych materiałów rozrzedzanych ścinaniem zwiększenie prędkości obrotowej ślimaków obniża lepkość pozorną, a prąd silnika może wręcz spaść. Jednocześnie wyższa szybkość ścinania może jednak nadal powodować wzrost temperatury stopu.
Na podstawie samego prądu silnika nie da się określić, ile ciepła ścinania powstaje.
Natężenie dozowania trzeba rozpatrywać łącznie z prędkością obrotową ślimaków. Zależność między wydajnością, stopniem wypełnienia ślimaków, jednostkową energią mechaniczną i temperaturą stopu jest często ważniejsza niż jakikolwiek pojedynczy parametr pracy.
Materiał i receptura
Różne polimery i receptury różnie reagują na energię mechaniczną. Lepkość, zawartość napełniacza, dodatki, smarowanie i ogólne zachowanie przetwórcze wpływają na to, jaka część energii mechanicznej zamienia się w ciepło. Zmiana partii surowca, systemu środków smarujących lub zawartości napełniacza może więc zmienić temperaturę stopu nawet przy niezmienionych nastawach maszyny.
Niewystarczające smarowanie może zwiększać opory przetwórstwa i nagrzewanie mechaniczne. Ciągłe dodawanie kolejnych porcji środka smarującego rzadko jest jednak pełnym rozwiązaniem. Trzeba też uwzględnić właściwości wyrobu i ograniczenia receptury.
Konfiguracja ślimaków
Liczba, kąt i rozmieszczenie elementów ugniatających i innych elementów mieszających bezpośrednio wpływają na uplastycznienie, dyspersję, mieszanie dystrybucyjne i ilość wprowadzanej energii mechanicznej. Zbyt agresywna konfiguracja ślimaków może generować nadmiar ciepła. Z kolei konfiguracja o niewystarczającym ścinaniu może prowadzić do słabego stopienia lub niedostatecznej dyspersji.
Dobra konfiguracja ślimaków to nie ta, która daje możliwie największe ścinanie, lecz ta, która zapewnia mieszanie i ścinanie wystarczające do przeprowadzenia wymaganego procesu bez zbędnego wprowadzania energii.
Opór pakietu sit i głowicy
Zatkany pakiet sit, zwężony kanał przepływowy lub osady materiału w głowicy mogą zwiększać opory na drodze przepływu stopu. Jeśli temperatura stopu rośnie wraz z wyraźnym wzrostem ciśnienia w głowicy, przed zmianą innych parametrów procesu należy sprawdzić drogę przepływu za ślimakami.
02Co sprawdzić najpierw, gdy temperatura nie chce spaść?
Należy unikać wielokrotnego obniżania temperatur zadanych cylindra. Skuteczniejsze jest diagnozowanie układu w określonej kolejności – zaczynając od regulacji temperatury, a następnie przechodząc przez kolejne warunki procesu.
Sprawdzenie układu regulacji temperatury
Najpierw należy potwierdzić, że sam układ regulacji temperatury działa prawidłowo:
- Czy grzałki rzeczywiście przestały grzać?
- Czy układ chłodzenia pracuje?
- Czy chłodzenie powietrzem lub obieg wody chłodzącej działają normalnie?
- Czy pomiar temperatury jest wiarygodny i stabilny?
Jeśli grzałki są już wyłączone, chłodzenie działa prawidłowo, a temperatura nadal rośnie, dodatkowe ciepło najprawdopodobniej powstaje w samym procesie wytłaczania.
Porównanie z normalnymi warunkami pracy
Nie należy oceniać sytuacji na podstawie jednej wartości w oderwaniu od reszty.
Bieżące warunki pracy należy porównać ze znanym, stabilnym stanem produkcji:
- Czy zmieniła się prędkość obrotowa ślimaków?
- Czy zmieniło się natężenie dozowania?
- Czy wydajność jest stabilna?
- Czy prąd silnika i moment obrotowy odbiegają od normy?
- Czy zmieniło się ciśnienie w głowicy?
- Czy zmienił się wygląd lub konsystencja wytłoczyny?
Wzrost prądu silnika nie oznacza automatycznie, że wzrosła lepkość materiału. Na obciążenie silnika mogą wpływać słabe uplastycznienie, zmiany stopnia wypełnienia ślimaków lub większe opory za ślimakami. Podobnie spadek prądu silnika nie musi oznaczać, że nagrzewanie mechaniczne się zmniejszyło.
Sprawdzenie materiału
Należy potwierdzić, że dozowanie jest stabilne, i sprawdzić, czy nastąpiła jakakolwiek zmiana w zakresie:
- receptury;
- partii surowca;
- zawartości napełniacza lub dodatków;
- smarowania;
- zachowania materiału podczas dozowania.
Następnie należy obejrzeć samą wytłoczynę. Czy wypływ jest ciągły? Czy powierzchnia żyłki lub stopu wygląda normalnie? Czy widać oznaki nierównomiernego uplastycznienia lub niecałkowitego stopienia? Takie obserwacje często dostarczają cennych wskazówek co do tego, co dzieje się wewnątrz wytłaczarki.
Sprawdzenie oporów przepływu
Należy sprawdzić, czy pakiet sit, kanały stopu i głowica nie są zatkane i czy nie ma w nich osadów materiału. Jeśli ciśnienie w głowicy jest znacznie wyższe od normalnego poziomu roboczego, najpierw trzeba wykluczyć opory za ślimakami. W razie potrzeby sytuację należy zweryfikować niezależnym pomiarem rzeczywistej temperatury stopu.
03Co korygować, gdy potwierdzi się nadmierne nagrzewanie mechaniczne?
Często pojawia się pytanie:
Jeśli ciepło ścinania jest zbyt duże, czy wystarczy najpierw zmniejszyć natężenie dozowania?
Niekoniecznie. Jeśli przy niezmienionej prędkości obrotowej ślimaków zmniejszy się natężenie dozowania, spadnie stopień wypełnienia ślimaków.
W niektórych warunkach pracy może to zwiększyć ilość energii mechanicznej przypadającej na kilogram materiału. Efektem może być niższa wydajność bez istotnego spadku temperatury stopu.
Wysokie ciśnienie w głowicyNajpierw sprawdzić przewężenia
Jeśli ciśnienie w głowicy nieprawidłowo wzrosło, najpierw należy sprawdzić:
- pakiet sit;
- kanały przepływu stopu;
- głowicę;
- ewentualne osady materiału.
Zanim wprowadzi się istotne zmiany prędkości obrotowej ślimaków, natężenia dozowania lub konfiguracji ślimaków, należy przywrócić swobodny wypływ. W przeciwnym razie korekty parametrów mogą jedynie zamaskować rzeczywistą przyczynę.
Normalne ciśnienie w głowicyPrzeanalizować prędkość obrotową i natężenie dozowania
Gdy ciśnienie za ślimakami jest normalne, należy sprawdzić, czy prędkość obrotowa ślimaków i natężenie dozowania są właściwie do siebie dopasowane. W miarę możliwości należy zmieniać tylko jedną zmienną naraz.
Podczas korekty należy jednocześnie obserwować kilka parametrów:
- temperaturę stopu;
- moment obrotowy;
- obciążenie silnika;
- ciśnienie w głowicy;
- wydajność;
- jakość wyrobu.
Nie należy optymalizować procesu na podstawie jednej wartości.
Nieprawidłowy wypływ lub uplastycznienieSprawdzić recepturę
Należy ponownie sprawdzić:
- system środków smarujących;
- partii surowca;
- zawartość dodatków i napełniaczy;
- stabilność dozowania;
- stan materiału.
Nie każdy problem przetwórczy wynika z nastaw maszyny. Zmiany receptury lub zachowania surowca mogą zmienić lepkość, zużycie energii, ciśnienie i temperaturę stopu, nawet jeśli sama wytłaczarka się nie zmieniła.
Utrzymująca się wysoka temperatura stopuOcenić konfigurację ślimaków
Jeśli nadmierna temperatura stopu jest problemem powracającym, a nie przejściowym zakłóceniem, należy ocenić konfigurację ślimaków.
Należy sprawdzić, czy:
- nie stosuje się zbyt wielu elementów ugniatających;
- elementy mieszające nie są nadmiernie skupione w jednej strefie;
- kąty elementów ugniatających nie są bardziej agresywne, niż to konieczne;
- ogólny poziom ścinania nie przekracza rzeczywistych potrzeb procesu.
Celem nie jest wyeliminowanie ścinania. Ścinanie jest niezbędne do topienia, dyspersji, mieszania dystrybucyjnego i w wielu procesach kompaundowania. Właściwym celem jest ograniczenie tej części wprowadzanej energii mechanicznej, która nie przyczynia się skutecznie do topienia ani mieszania.
Chłodzenie musi działać prawidłowo, ale samo chłodzenie nie rozwiązuje problemu
Układ chłodzenia musi działać prawidłowo, ale chłodzenie odpowiada tylko na pytanie:
Jak odprowadzić nadmiar ciepła?
Optymalizacja procesu odpowiada na inne pytanie:
Dlaczego w ogóle powstaje tak dużo ciepła?
Oba pytania są ważne. Jeśli nadmierne nagrzewanie mechaniczne wynika z niewłaściwego połączenia prędkości obrotowej ślimaków, natężenia dozowania, oporów przepływu, receptury lub konfiguracji ślimaków, samo zwiększenie wydajności chłodzenia nie usunie przyczyny tkwiącej w procesie.
04Zalecana kolejność diagnostyki przy maszynie
| Kolejność | Co sprawdzić | Kluczowe pytanie |
|---|---|---|
| ① Regulacja temperatury | Grzanie, chłodzenie, pomiar temperatury | Czy grzanie, chłodzenie i pomiar temperatury działają normalnie? |
| ② Warunki pracy | Prędkość obrotowa ślimaków, natężenie dozowania, wydajność, prąd, moment obrotowy, ciśnienie | Co się zmieniło w porównaniu z normalnym stanem produkcji? |
| ③ Materiał | Receptura, partia materiału, dozowanie, uplastycznienie | Czy zmienił się materiał lub jego zachowanie w przetwórstwie? |
| ④ Opory przepływu | Pakiet sit, kanały przepływowe, głowica | Czy przewężenie za ślimakami powoduje wzrost ciśnienia i temperatury? |
| ⑤ Konfiguracja ślimaków | Intensywność ugniatania i mieszania | Czy konfiguracja ślimaków wprowadza większe ścinanie, niż wymaga proces? |
| ⑥ Korekta procesu | Konfiguracja ślimaków, prędkość obrotowa ślimaków, natężenie dozowania, chłodzenie | Korygować dopiero po ustaleniu rzeczywistej przyczyny. |
Podsumowanie
Nieprawidłowa temperatura stopu jest skutkiem tego, co dzieje się w procesie wytłaczania. Gdy temperatura stopu nie chce spaść, wielokrotne zadawanie pytania, o ile jeszcze obniżyć temperaturę zadaną cylindra, zwykle nie jest najlepszym punktem wyjścia.
Lepiej zapytać:
Skąd pochodzi dodatkowe ciepło?
Należy zacząć od układu regulacji temperatury, następnie porównać bieżące warunki pracy z normalną produkcją, sprawdzić materiał i wykluczyć nadmierne opory za ślimakami. Dopiero po ocenie tych czynników można korygować prędkość obrotową ślimaków, natężenie dozowania, chłodzenie lub konfigurację ślimaków.
W wytłaczaniu dwuślimakowym temperatura stopu rzadko zależy wyłącznie od temperatury cylindra. Zrozumienie, jak energia mechaniczna jest wprowadzana do procesu, przekształcana i rozpraszana, jest kluczem do znalezienia rzeczywistej przyczyny nadmiernej temperatury stopu.