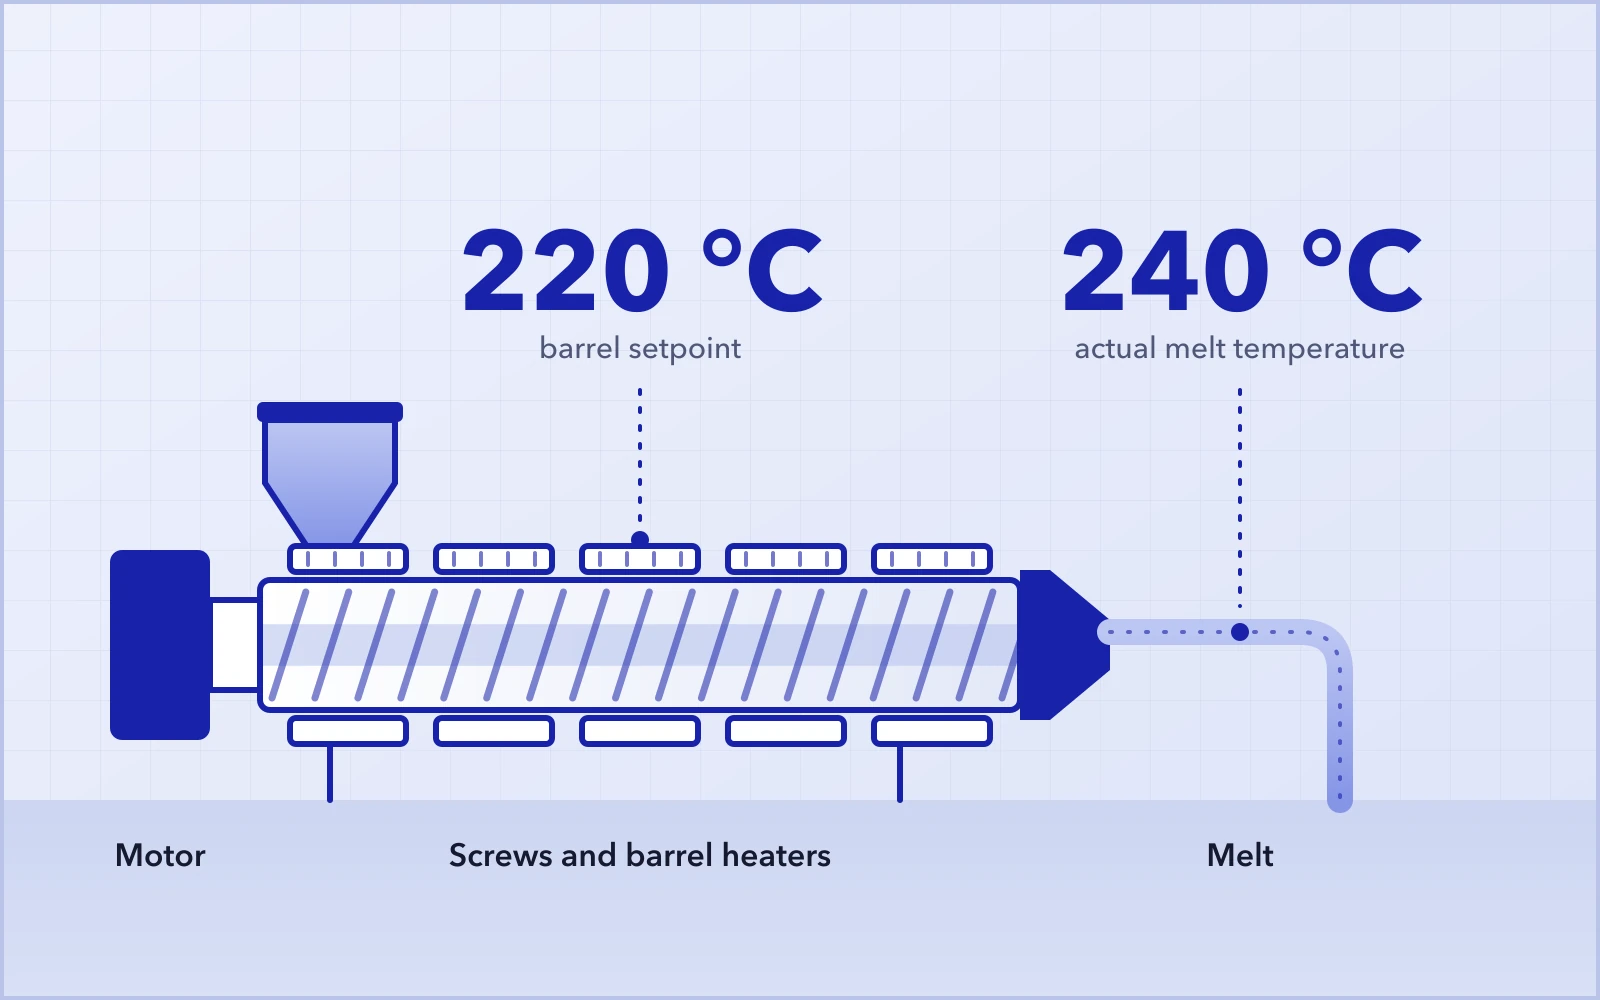
На материальном цилиндре задано 220 °C, но после выхода экструдера на стабильный режим измеренная температура расплава поднимается до 230 °C и даже 240 °C. Иногда температура в последующих зонах цилиндра продолжает расти. Нагреватели уже отключились, система охлаждения работает, а температура всё равно не снижается.
Первая реакция в цеху — снизить уставки температуры цилиндра или усилить охлаждение. Но если лишнее тепло поступает не от нагревателей, простое снижение уставки даст лишь ограниченный эффект.
Поэтому первым должен быть вопрос: откуда на самом деле берётся тепло?
Уставка температуры цилиндра — это не фактическая температура расплава.
01Почему расплав нагревается до 240 °C, если на цилиндре задано 220 °C?
Система терморегулирования управляет нагревом и охлаждением каждой зоны цилиндра. Однако итоговая температура расплава зависит и от того, что происходит с материалом в шнеках.
При двухшнековой экструзии двигатель непрерывно передаёт шнекам механическую энергию. Когда полимер транспортируется, пластицируется, перемешивается, подвергается сдвигу, сжатию и трению об окружающие поверхности, часть этой энергии превращается в тепло. Это явление обычно называют механическим, или сдвиговым, разогревом.
Даже когда нагреватели цилиндра уже не подают тепло, шнеки могут продолжать непрерывно передавать материалу механическую энергию.
Частота вращения шнеков и подача материала
Изменение частоты вращения шнеков одновременно влияет на несколько параметров: скорость сдвига, степень заполнения шнеков, время пребывания материала и подвод механической энергии.
Поэтому слишком упрощённо считать, что:
Выше обороты шнековвыше ток двигателявыше температура расплава
У ряда псевдопластичных материалов с ростом оборотов шнеков эффективная вязкость снижается, и ток двигателя может даже упасть. Но при этом более высокая скорость сдвига всё равно может привести к росту температуры расплава.
По одному лишь току двигателя нельзя судить о том, сколько тепла выделяется за счёт сдвига.
Подачу материала также нужно рассматривать вместе с частотой вращения шнеков. Взаимосвязь производительности, заполнения шнеков, удельной механической энергии и температуры расплава часто важнее любого отдельного параметра режима.
Материал и рецептура
Разные полимеры и рецептуры по-разному реагируют на механическую энергию. Вязкость, степень наполнения, добавки, смазки и в целом технологическое поведение материала влияют на то, какая часть механической энергии превращается в тепло. Поэтому смена партии сырья, системы смазок или содержания наполнителя может изменить температуру расплава даже при неизменных настройках машины.
Недостаток смазки может повышать сопротивление переработке и механический разогрев. Однако бесконечное увеличение дозировки смазки редко полностью решает проблему: нужно учитывать и свойства продукта, и ограничения рецептуры.
Конфигурация шнеков
Количество, угол и расположение кулачковых блоков и других смесительных элементов напрямую влияют на пластикацию, диспергирование, распределительное смешение и подвод механической энергии. Слишком «агрессивная» конфигурация шнеков может давать избыточное тепло. Конфигурация с недостаточным сдвигом, напротив, может приводить к неполному плавлению или плохому диспергированию.
Хорошая конфигурация шнеков — не та, что создаёт максимальный сдвиг, а та, что обеспечивает достаточное смешение и сдвиг для выполнения процесса без лишнего подвода энергии.
Сопротивление фильтрующего пакета и головки
Забитый фильтрующий пакет, сужение проточного канала или отложения материала в головке повышают сопротивление на пути расплава. Если температура расплава растёт одновременно с заметным ростом давления перед головкой, прежде чем менять другие параметры процесса, следует проверить тракт расплава на выходе из экструдера.
02Температура не снижается: что проверить в первую очередь?
Не стоит раз за разом снижать уставки температуры цилиндра. Гораздо эффективнее проверять систему в определённой последовательности: сначала терморегулирование, затем условия процесса.
Проверьте систему терморегулирования
Сначала убедитесь, что сама система терморегулирования работает правильно:
- Действительно ли нагреватели отключены?
- Работает ли система охлаждения?
- Нормально ли работает воздушное охлаждение или циркуляция охлаждающей воды?
- Правдоподобны и стабильны ли показания температуры?
Если нагреватели уже выключены, охлаждение работает исправно, а температура продолжает расти, дополнительное тепло, скорее всего, выделяется в самом процессе экструзии.
Сравните с нормальным режимом работы
Не делайте выводов по одному показателю в отрыве от остальных.
Сравните текущий режим с заведомо стабильным производственным режимом:
- Изменилась ли частота вращения шнеков?
- Изменилась ли подача материала?
- Стабильна ли производительность?
- Отличаются ли ток двигателя и крутящий момент от обычных?
- Изменилось ли давление перед головкой?
- Изменились ли внешний вид или однородность экструдата?
Рост тока двигателя не обязательно означает, что выросла вязкость материала. На нагрузку двигателя влияют и плохая пластикация, и изменение заполнения шнеков, и повышенное сопротивление на выходе. Точно так же снижение тока не обязательно говорит о том, что механический разогрев уменьшился.
Проверьте материал
Убедитесь, что питание стабильно, и проверьте, не изменились ли:
- рецептура;
- партия сырья;
- содержание наполнителей или добавок;
- смазка;
- характер подачи материала.
Затем осмотрите сам экструдат. Непрерывно ли истечение расплава? Нормальна ли поверхность стренги или расплава? Нет ли признаков неравномерной пластикации или неполного плавления? Такие наблюдения часто подсказывают, что происходит внутри экструдера.
Проверьте сопротивление потоку
Проверьте фильтрующий пакет, каналы расплава и головку на засорение и отложения материала. Если давление перед головкой заметно выше обычного рабочего уровня, в первую очередь исключите сопротивление на выходе. При необходимости проверьте ситуацию, независимо измерив фактическую температуру расплава.
03Избыточный механический разогрев подтверждён: что корректировать?
Часто задают вопрос:
Если сдвиговый разогрев слишком велик, не нужно ли просто сначала снизить подачу материала?
Не обязательно. Если снизить подачу материала, оставив прежнюю частоту вращения шнеков, заполнение шнеков уменьшится.
В некоторых режимах это увеличивает количество механической энергии, приходящейся на килограмм материала. В итоге производительность падает, а температура расплава заметно не снижается.
Высокое давление перед головкойСначала ищите сужения потока
Если давление перед головкой аномально выросло, сначала проверьте:
- фильтрующий пакет;
- каналы расплава;
- головку;
- возможные отложения материала.
Восстановите свободный тракт истечения расплава, прежде чем существенно менять частоту вращения шнеков, подачу материала или конфигурацию шнеков. Иначе корректировка параметров лишь замаскирует истинную причину.
Нормальное давление перед головкойПроверьте обороты шнеков и подачу материала
Если давление на выходе в норме, проверьте, правильно ли согласованы частота вращения шнеков и подача материала. По возможности меняйте только один параметр за раз.
При корректировке отслеживайте несколько параметров одновременно:
- температуру расплава;
- крутящий момент;
- нагрузку двигателя;
- давление перед головкой;
- производительность;
- качество продукции.
Не оптимизируйте процесс по одному показателю.
Нарушения истечения расплава или пластикацииПроверьте рецептуру
Перепроверьте:
- систему смазок;
- партия сырья;
- содержание добавок и наполнителей;
- стабильность питания;
- состояние материала.
Не каждую технологическую проблему следует списывать на настройки машины. Изменения рецептуры или поведения сырья могут менять вязкость, энергопотребление, давление и температуру расплава, даже если сам экструдер остался прежним.
Устойчиво высокая температура расплаваОцените конфигурацию шнеков
Если перегрев расплава — повторяющаяся проблема, а не временный сбой, следует оценить конфигурацию шнеков.
Проверьте:
- не слишком ли много кулачковых блоков;
- не сосредоточены ли смесительные элементы чрезмерно на одном участке;
- не создают ли углы смещения кулачковых элементов избыточный сдвиг;
- не превышает ли общий уровень сдвига реальные потребности процесса.
Цель — не устранить сдвиг: он необходим для плавления, диспергирования, распределительного смешения и многих процессов компаундирования. Настоящая цель — сократить ту часть подводимой механической энергии, которая не работает на плавление или смешение.
Охлаждение должно работать исправно, но одно оно проблему не решит
Система охлаждения должна работать правильно, но охлаждение отвечает лишь на вопрос:
Как отвести лишнее тепло?
Оптимизация процесса отвечает на другой вопрос:
Почему вообще выделяется так много тепла?
Важно и то и другое. Если избыточный механический разогрев вызван неподходящим сочетанием частоты вращения шнеков, подачи материала, сопротивления потоку, рецептуры или конфигурации шнеков, одно лишь увеличение мощности охлаждения не исправит сам технологический режим.
04Рекомендуемый порядок диагностики на производстве
| Этап | Что проверять | Ключевой вопрос |
|---|---|---|
| ① Терморегулирование | Нагрев, охлаждение, измерение температуры | Нормально ли работают нагрев, охлаждение и датчики температуры? |
| ② Режим работы | Обороты шнеков, подача материала, производительность, ток, крутящий момент, давление | Что изменилось по сравнению с нормальным производственным режимом? |
| ③ Материал | Рецептура, партия материала, питание, пластикация | Изменился ли материал или его поведение при переработке? |
| ④ Сопротивление потоку | Фильтрующий пакет, проточные каналы, головка | Не вызывает ли сужение на выходе рост давления и температуры? |
| ⑤ Конфигурация шнеков | Интенсивность работы кулачковых и смесительных элементов | Не создаёт ли конфигурация шнеков больший сдвиг, чем требует процесс? |
| ⑥ Корректировка процесса | Конфигурация шнеков, обороты шнеков, подача материала, охлаждение | Корректируйте только после того, как установлена истинная причина. |
Заключение
Аномальная температура расплава — следствие того, что происходит внутри процесса экструзии. Когда она не снижается, раз за разом решать, насколько ещё уменьшить уставку температуры цилиндра, — обычно не лучшая отправная точка.
Правильнее спросить:
Откуда берётся лишнее тепло?
Начните с системы терморегулирования. Затем сравните текущий режим с нормальным производственным, проверьте материал и исключите избыточное сопротивление на выходе. Лишь после оценки этих факторов корректируйте частоту вращения шнеков, подачу материала, охлаждение или конфигурацию шнеков.
При двухшнековой экструзии температура расплава редко определяется одной лишь температурой цилиндра. Понимание того, как механическая энергия подводится, преобразуется и рассеивается в процессе, — ключ к поиску истинной причины перегрева расплава.