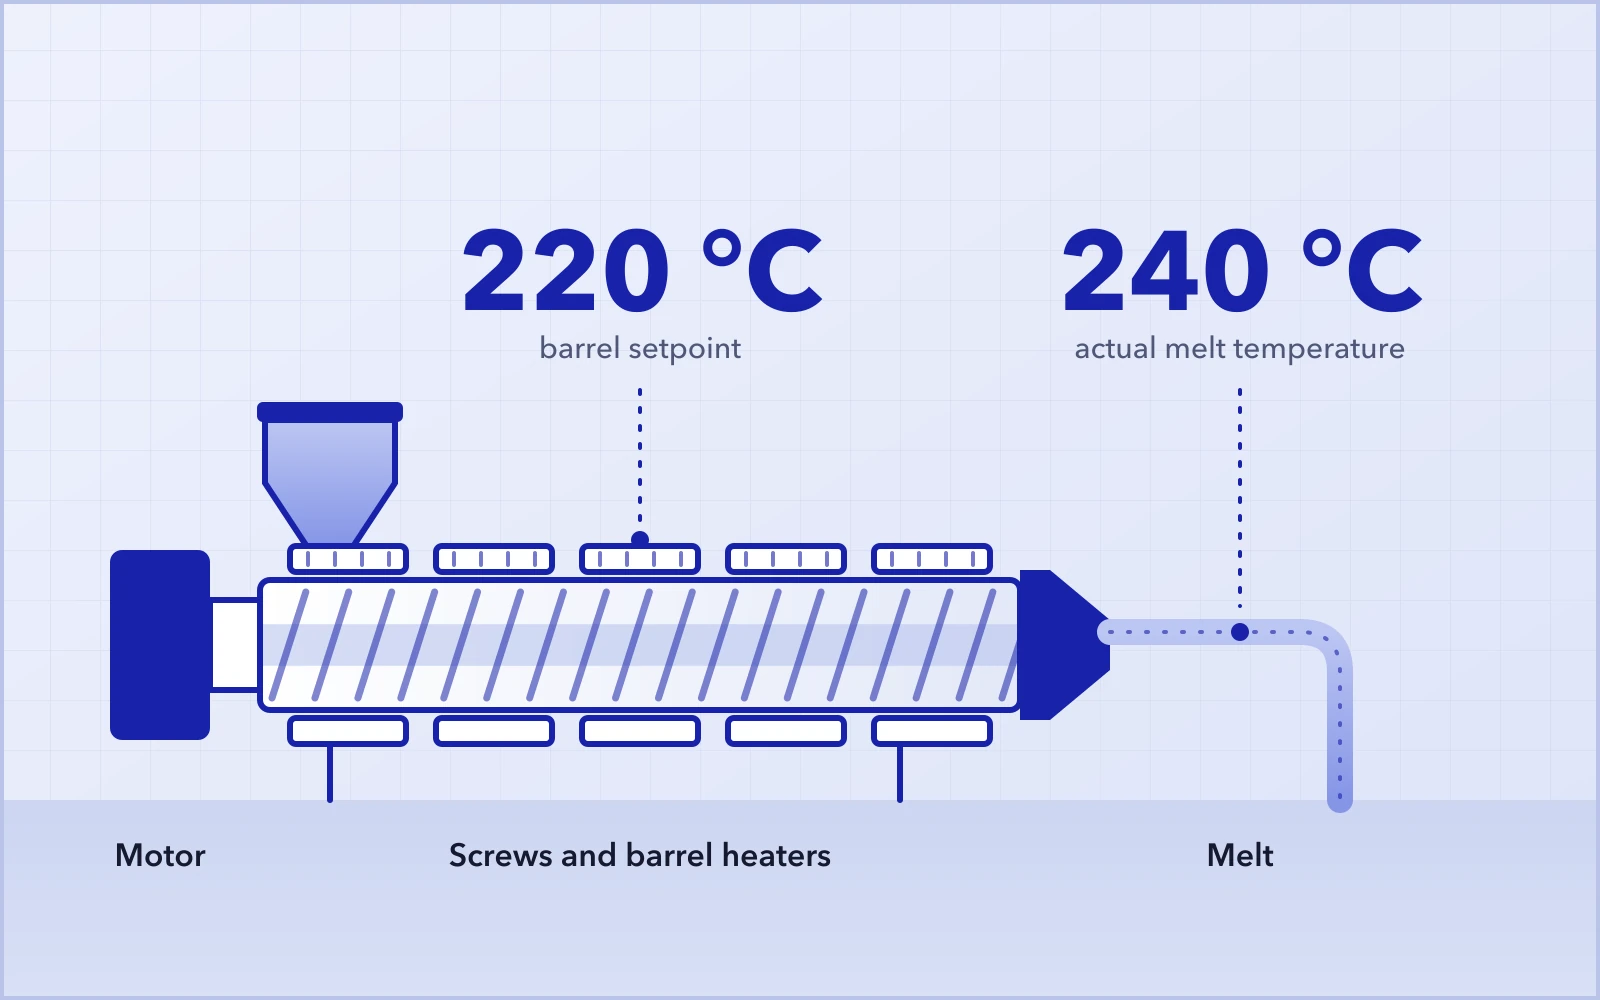
O cilindro está ajustado em 220 °C, mas quando a extrusora entra em regime, a temperatura medida do fundido sobe para 230 °C ou até 240 °C. Em alguns casos, a temperatura das zonas finais do cilindro continua subindo. As resistências já desligaram, o sistema de resfriamento está funcionando e, mesmo assim, a temperatura não baixa.
A primeira reação no chão de fábrica costuma ser baixar a temperatura ajustada do cilindro ou aumentar o resfriamento. Mas, se o calor em excesso não vem das resistências, apenas baixar o setpoint pode ter efeito limitado.
A primeira pergunta deve ser: de onde vem, de fato, esse calor?
O setpoint de temperatura do cilindro não é o mesmo que a temperatura real do fundido.
01Por que o fundido pode chegar a 240 °C com o cilindro ajustado em 220 °C?
O sistema de controle de temperatura regula o aquecimento e o resfriamento de cada zona do cilindro. A temperatura final do fundido, porém, também depende do que acontece com o material dentro das roscas.
Na extrusão em dupla rosca, o motor fornece energia mecânica às roscas continuamente. À medida que o polímero é transportado, plastificado, misturado, cisalhado, comprimido e atritado contra as superfícies ao redor, parte dessa energia mecânica se converte em calor. É o que se costuma chamar de aquecimento mecânico ou aquecimento por cisalhamento.
Mesmo depois que as resistências do cilindro param de fornecer calor, as roscas podem continuar transferindo energia mecânica ao material.
Rotação da rosca e taxa de alimentação
Alterar a rotação da rosca afeta várias condições ao mesmo tempo, como taxa de cisalhamento, grau de enchimento da rosca, tempo de residência e aporte de energia mecânica.
Por isso, é simplista demais supor que:
Maior rotação da roscamaior corrente do motormaior temperatura do fundido
Em alguns materiais pseudoplásticos, aumentar a rotação da rosca reduz a viscosidade aparente, e a corrente do motor pode até cair. Ao mesmo tempo, porém, a maior taxa de cisalhamento ainda pode elevar a temperatura do fundido.
A corrente do motor, sozinha, não indica quanto calor de cisalhamento está sendo gerado.
A taxa de alimentação também precisa ser avaliada junto com a rotação da rosca. A relação entre vazão, grau de enchimento da rosca, energia mecânica específica e temperatura do fundido costuma ser mais importante que qualquer parâmetro de operação isolado.
Material e formulação
Polímeros e formulações diferentes reagem de forma diferente à energia mecânica. Viscosidade, teor de carga, aditivos, lubrificação e o comportamento geral de processamento influenciam quanto da energia mecânica vira calor. Por isso, uma mudança de lote da matéria-prima, do sistema lubrificante ou do teor de carga pode alterar a temperatura do fundido mesmo sem nenhuma mudança nos ajustes da máquina.
Lubrificação insuficiente pode aumentar a resistência ao processamento e o aquecimento mecânico. No entanto, adicionar cada vez mais lubrificante raramente resolve o problema por completo. É preciso considerar também as propriedades do produto e os limites da formulação.
Configuração da rosca
A quantidade, o ângulo e a disposição dos blocos de malaxagem e de outros elementos de mistura afetam diretamente a plastificação, a dispersão, a mistura distributiva e o aporte de energia mecânica. Uma configuração de rosca agressiva demais pode gerar calor em excesso. Já uma configuração com cisalhamento insuficiente pode causar fusão deficiente ou dispersão inadequada.
Uma boa configuração de rosca não é a que gera o maior cisalhamento possível, e sim a que fornece mistura e cisalhamento suficientes para completar o processo sem aporte de energia desnecessário.
Pacote de telas e resistência da matriz
Um pacote de telas entupido, um canal de fluxo restrito ou acúmulo de material na matriz podem aumentar a resistência no caminho do fundido. Se a temperatura do fundido sobe junto com um aumento perceptível da pressão na matriz, verifique o caminho de fluxo a jusante antes de alterar outros parâmetros de processo.
02Quando a temperatura não baixa, o que verificar primeiro?
Evite baixar repetidamente os setpoints de temperatura do cilindro. Uma abordagem mais eficaz é diagnosticar o sistema em uma sequência definida, começando pelo controle de temperatura e passando depois pelas condições de processo.
Verifique o sistema de controle de temperatura
Primeiro, confirme que o próprio sistema de controle de temperatura está funcionando corretamente:
- A potência das resistências realmente foi cortada?
- O sistema de resfriamento está funcionando?
- O resfriamento a ar ou a circulação da água de resfriamento está funcionando normalmente?
- A medição de temperatura é coerente e estável?
Se as resistências já estão desligadas e o resfriamento funciona bem, mas a temperatura continua subindo, o calor adicional provavelmente está sendo gerado pelo próprio processo de extrusão.
Compare com as condições normais de operação
Não avalie a situação por um único número isolado.
Compare a condição atual de operação com uma condição de produção estável conhecida:
- A rotação da rosca mudou?
- A taxa de alimentação mudou?
- A vazão está estável?
- A corrente do motor e o torque estão diferentes do normal?
- A pressão na matriz mudou?
- A aparência ou a consistência do extrudado mudou?
Um aumento da corrente do motor não significa automaticamente que a viscosidade do material aumentou. Plastificação deficiente, mudanças no grau de enchimento da rosca ou maior resistência a jusante podem afetar a carga do motor. Da mesma forma, uma queda na corrente do motor não significa necessariamente que o aquecimento mecânico diminuiu.
Verifique o material
Confirme que a alimentação está estável e verifique se houve alguma mudança em:
- formulação;
- lote da matéria-prima;
- teor de carga ou de aditivos;
- lubrificação;
- comportamento da alimentação.
Depois, examine o próprio extrudado. A descarga é contínua? A superfície do fio ou do fundido está normal? Há sinais de plastificação irregular ou fusão incompleta? Essas observações costumam dar pistas úteis sobre o que está acontecendo dentro da extrusora.
Verifique a resistência ao fluxo
Inspecione o pacote de telas, os canais do fundido e a matriz em busca de entupimento ou acúmulo de material. Se a pressão na matriz estiver bem acima do nível normal de operação, descarte primeiro a resistência a jusante. Se necessário, confirme a situação medindo a temperatura real do fundido de forma independente.
03Confirmado o aquecimento mecânico excessivo, o que ajustar?
Uma pergunta comum é:
Se o aquecimento por cisalhamento está alto demais, basta reduzir primeiro a taxa de alimentação?
Não necessariamente. Se a rotação da rosca se mantém e a taxa de alimentação cai, o grau de enchimento da rosca diminui.
Em algumas condições de operação, isso pode aumentar a energia mecânica aplicada por quilograma de material. O resultado pode ser uma vazão menor sem redução significativa da temperatura do fundido.
Pressão alta na matrizProcure restrições primeiro
Se a pressão na matriz subiu de forma anormal, inspecione primeiro:
- o pacote de telas;
- os canais de fluxo do fundido;
- a matriz;
- possível acúmulo de material.
Restabeleça um caminho de descarga livre antes de fazer grandes mudanças na rotação da rosca, na taxa de alimentação ou na configuração da rosca. Caso contrário, os ajustes de parâmetros podem apenas mascarar a causa real.
Pressão normal na matrizRevise rotação da rosca e taxa de alimentação
Com a pressão a jusante normal, verifique se a rotação da rosca e a taxa de alimentação estão bem combinadas. Sempre que possível, altere uma variável por vez.
Durante o ajuste, acompanhe vários parâmetros em conjunto:
- temperatura do fundido;
- torque;
- carga do motor;
- pressão na matriz;
- vazão;
- qualidade do produto.
Não otimize o processo com base em um único número.
Descarga ou plastificação anormalVerifique a formulação
Verifique novamente:
- o sistema lubrificante da formulação;
- lote da matéria-prima;
- os teores de aditivos e cargas;
- a estabilidade da alimentação;
- a condição do material.
Nem todo problema de processamento deve ser atribuído aos ajustes da máquina. Mudanças na formulação ou no comportamento da matéria-prima podem alterar a viscosidade, o consumo de energia, a pressão e a temperatura do fundido mesmo sem nenhuma mudança na extrusora.
Temperatura do fundido persistentemente altaAvalie a configuração da rosca
Se a temperatura excessiva do fundido é um problema recorrente, e não uma perturbação passageira, a configuração da rosca deve ser avaliada.
Verifique se:
- há blocos de malaxagem demais;
- os elementos de mistura estão concentrados demais em um único trecho;
- os ângulos de malaxagem são mais agressivos que o necessário;
- o nível geral de cisalhamento excede o que o processo realmente exige.
O objetivo não é eliminar o cisalhamento. Ele é necessário para a fusão, a dispersão, a mistura distributiva e muitos processos de compounding. O objetivo real é reduzir o aporte de energia mecânica que não contribui de forma efetiva para a fusão ou a mistura.
O resfriamento precisa funcionar bem, mas sozinho não resolve
O sistema de resfriamento precisa funcionar corretamente, mas o resfriamento só responde à pergunta:
Como remover o calor em excesso?
A otimização do processo responde a outra pergunta:
Por que, afinal, tanto calor está sendo gerado?
As duas importam. Se o aquecimento mecânico excessivo vem de uma combinação inadequada de rotação da rosca, taxa de alimentação, resistência ao fluxo, formulação ou configuração da rosca, apenas aumentar a capacidade de resfriamento não corrige a condição de processo que está na origem.
04Sequência de diagnóstico recomendada na fábrica
| Sequência | O que verificar | Pergunta-chave |
|---|---|---|
| ① Controle de temperatura | Aquecimento, resfriamento, medição de temperatura | Aquecimento, resfriamento e medição de temperatura estão funcionando normalmente? |
| ② Condições de operação | Rotação da rosca, taxa de alimentação, vazão, corrente, torque, pressão | O que mudou em relação à condição normal de produção? |
| ③ Material | Formulação, lote do material, alimentação, plastificação | O material ou seu comportamento de processamento mudou? |
| ④ Resistência ao fluxo | Pacote de telas, canais de fluxo, matriz | Uma restrição a jusante está fazendo a pressão e a temperatura subirem? |
| ⑤ Configuração da rosca | Intensidade de malaxagem e mistura | A configuração da rosca aplica mais cisalhamento do que o processo exige? |
| ⑥ Ajuste do processo | Configuração da rosca, rotação da rosca, taxa de alimentação, resfriamento | Ajuste somente depois de identificar a causa real. |
Conclusão
Uma temperatura anormal do fundido é consequência do que acontece dentro do processo de extrusão. Quando a temperatura do fundido não baixa, perguntar repetidamente quanto mais o setpoint do cilindro deve ser reduzido raramente é o ponto de partida mais útil.
Uma pergunta melhor é:
De onde vem o calor extra?
Comece pelo sistema de controle de temperatura. Depois, compare a condição atual de operação com a produção normal, verifique o material e descarte resistência excessiva a jusante. Só depois de avaliar esses fatores ajuste a rotação da rosca, a taxa de alimentação, o resfriamento ou a configuração da rosca.
Na extrusão em dupla rosca, a temperatura do fundido raramente é controlada apenas pela temperatura do cilindro. Entender como a energia mecânica é introduzida, convertida e dissipada ao longo do processo é a chave para encontrar a causa real da temperatura excessiva do fundido.