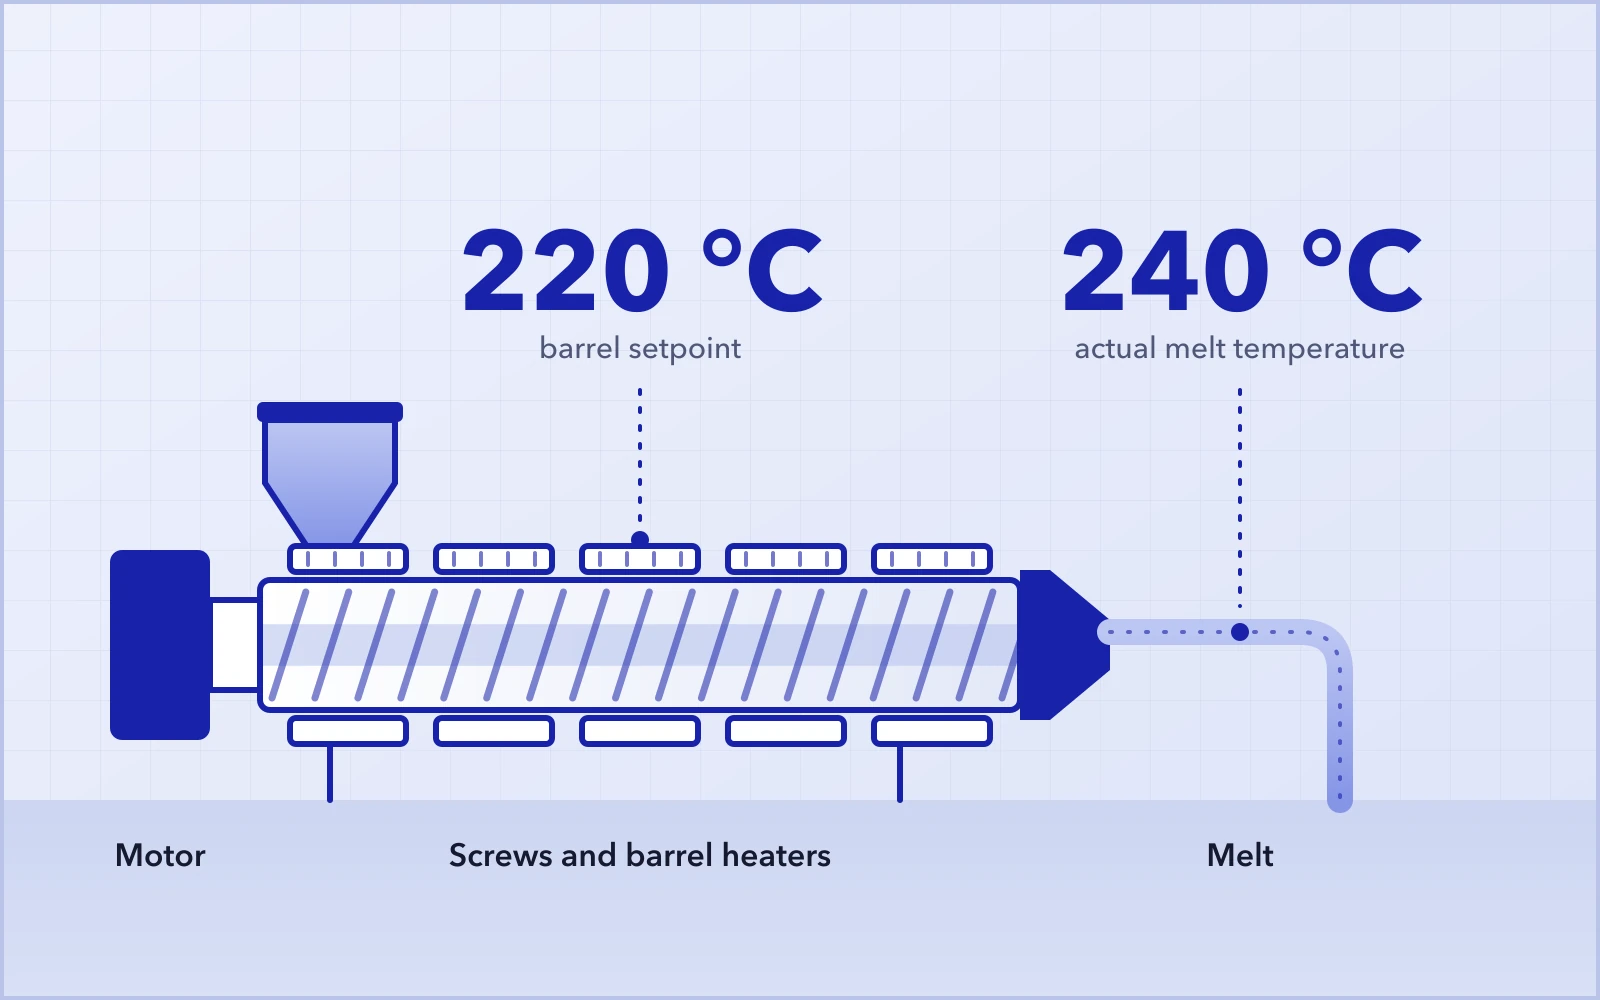
Xi lanh được cài đặt ở 220 °C, nhưng khi máy đùn đã vận hành ổn định, nhiệt độ nhựa nóng chảy đo được lại lên tới 230 °C, thậm chí 240 °C. Có trường hợp nhiệt độ ở các vùng xi lanh phía sau tiếp tục tăng. Bộ gia nhiệt đã ngắt, hệ thống làm mát đang chạy, vậy mà nhiệt độ vẫn không chịu giảm.
Phản ứng đầu tiên trong xưởng thường là hạ nhiệt độ cài đặt của xi lanh hoặc tăng làm mát. Nhưng nếu nhiệt dư không đến từ bộ gia nhiệt, việc chỉ hạ điểm cài đặt có thể chỉ mang lại hiệu quả hạn chế.
Câu hỏi đầu tiên phải là: nhiệt thực sự đến từ đâu?
Nhiệt độ cài đặt của xi lanh không đồng nghĩa với nhiệt độ thực tế của nhựa nóng chảy.
01Vì sao nhựa nóng chảy có thể đạt 240 °C khi xi lanh chỉ được cài đặt 220 °C?
Hệ thống điều khiển nhiệt độ điều tiết việc gia nhiệt và làm mát ở từng vùng xi lanh. Tuy nhiên, nhiệt độ cuối cùng của nhựa nóng chảy còn phụ thuộc vào những gì xảy ra với vật liệu bên trong trục vít.
Trong quá trình đùn trục vít đôi, động cơ liên tục cung cấp năng lượng cơ học cho trục vít. Khi polyme được vận chuyển, dẻo hóa, trộn, cắt, nén và ma sát với các bề mặt xung quanh, một phần năng lượng cơ học đó chuyển hóa thành nhiệt. Hiện tượng này thường được gọi là sinh nhiệt cơ học hay nhiệt do cắt.
Ngay cả khi bộ gia nhiệt xi lanh đã ngừng cấp nhiệt, trục vít vẫn có thể liên tục truyền năng lượng cơ học vào vật liệu.
Tốc độ trục vít và tốc độ cấp liệu
Thay đổi tốc độ trục vít tác động cùng lúc đến nhiều điều kiện, gồm tốc độ cắt, mức điền đầy trục vít, thời gian lưu và năng lượng cơ học đưa vào.
Vì vậy, sẽ quá đơn giản nếu cho rằng:
Tốc độ trục vít cao hơndòng điện động cơ cao hơnnhiệt độ nhựa nóng chảy cao hơn
Với một số vật liệu có tính loãng khi cắt, tăng tốc độ trục vít làm giảm độ nhớt biểu kiến, và dòng điện động cơ thậm chí có thể giảm. Tuy nhiên, cùng lúc đó tốc độ cắt cao hơn vẫn có thể khiến nhiệt độ nhựa nóng chảy tăng lên.
Không thể chỉ dựa vào dòng điện động cơ để xác định lượng nhiệt do cắt sinh ra.
Tốc độ cấp liệu cũng cần được xem xét cùng với tốc độ trục vít. Mối quan hệ giữa năng suất, mức điền đầy trục vít, năng lượng cơ học riêng và nhiệt độ nhựa nóng chảy thường quan trọng hơn bất kỳ thông số vận hành đơn lẻ nào.
Vật liệu và công thức
Mỗi loại polyme và công thức phản ứng khác nhau với năng lượng cơ học. Độ nhớt, hàm lượng chất độn, phụ gia, chất bôi trơn và đặc tính gia công nói chung đều ảnh hưởng đến lượng năng lượng cơ học chuyển hóa thành nhiệt. Do đó, chỉ cần thay đổi lô nguyên liệu, hệ bôi trơn hay hàm lượng chất độn là nhiệt độ nhựa nóng chảy có thể thay đổi, dù thông số máy vẫn giữ nguyên.
Bôi trơn không đủ có thể làm tăng trở lực gia công và sinh nhiệt cơ học. Tuy nhiên, liên tục bổ sung thêm chất bôi trơn hiếm khi là giải pháp trọn vẹn. Cần cân nhắc cả tính chất sản phẩm lẫn giới hạn của công thức.
Cấu hình trục vít
Số lượng, góc và cách bố trí các khối nhào trộn cùng những phần tử trộn khác ảnh hưởng trực tiếp đến quá trình dẻo hóa, phân tán, trộn phân bố và năng lượng cơ học đưa vào. Cấu hình trục vít quá mạnh có thể sinh nhiệt quá mức. Ngược lại, cấu hình có lực cắt không đủ có thể dẫn đến nóng chảy kém hoặc phân tán chưa đạt.
Cấu hình trục vít tốt không phải là cấu hình tạo ra lực cắt cao nhất có thể, mà là cấu hình cung cấp vừa đủ mức trộn và lực cắt để hoàn thành quy trình yêu cầu, không đưa vào năng lượng thừa.
Lưới lọc và trở lực của khuôn
Lưới lọc bị tắc, đường dẫn dòng chảy bị thu hẹp hoặc vật liệu bám tích tụ trong khuôn có thể làm tăng trở lực trên đường dẫn nhựa nóng chảy. Nếu nhiệt độ nhựa nóng chảy tăng cùng lúc với áp suất khuôn tăng rõ rệt, cần kiểm tra đường dẫn dòng chảy phía sau trước khi thay đổi các thông số công nghệ khác.
02Khi nhiệt độ không giảm, cần kiểm tra gì trước tiên?
Tránh hạ nhiệt độ cài đặt của xi lanh hết lần này đến lần khác. Cách hiệu quả hơn là xử lý sự cố hệ thống theo một trình tự xác định, bắt đầu từ khâu điều khiển nhiệt độ rồi lần lượt xem xét các điều kiện công nghệ.
Kiểm tra hệ thống điều khiển nhiệt độ
Trước tiên, xác nhận bản thân hệ thống điều khiển nhiệt độ đang hoạt động đúng:
- Bộ gia nhiệt đã thực sự ngừng cấp nhiệt chưa?
- Hệ thống làm mát có đang hoạt động không?
- Làm mát bằng gió hoặc tuần hoàn nước làm mát có hoạt động bình thường không?
- Giá trị đo nhiệt độ có hợp lý và ổn định không?
Nếu bộ gia nhiệt đã tắt và hệ thống làm mát hoạt động tốt mà nhiệt độ vẫn tiếp tục tăng, nhiều khả năng phần nhiệt dư đang sinh ra từ chính quá trình đùn.
So sánh với điều kiện vận hành bình thường
Đừng đánh giá tình hình chỉ dựa trên một con số riêng lẻ.
Hãy so sánh điều kiện vận hành hiện tại với một điều kiện sản xuất ổn định đã biết:
- Tốc độ trục vít có thay đổi không?
- Tốc độ cấp liệu có thay đổi không?
- Năng suất có ổn định không?
- Dòng điện động cơ và mô-men xoắn có khác so với bình thường không?
- Áp suất khuôn có thay đổi không?
- Ngoại quan hoặc độ đồng nhất của sản phẩm đùn có thay đổi không?
Dòng điện động cơ tăng không đương nhiên có nghĩa là độ nhớt vật liệu đã tăng. Dẻo hóa kém, thay đổi mức điền đầy trục vít hoặc trở lực phía sau tăng đều có thể ảnh hưởng đến tải động cơ. Tương tự, dòng điện động cơ giảm cũng không nhất thiết có nghĩa là sinh nhiệt cơ học đã giảm.
Kiểm tra vật liệu
Xác nhận việc cấp liệu ổn định và kiểm tra xem có thay đổi nào về:
- công thức;
- lô nguyên liệu;
- hàm lượng chất độn hoặc phụ gia;
- bôi trơn;
- đặc tính cấp liệu.
Sau đó kiểm tra chính sản phẩm đùn. Ra liệu có liên tục không? Bề mặt sợi nhựa hoặc nhựa nóng chảy có bình thường không? Có dấu hiệu dẻo hóa không đều hoặc nóng chảy chưa hoàn toàn không? Những quan sát này thường cung cấp manh mối hữu ích về những gì đang diễn ra bên trong máy đùn.
Kiểm tra trở lực dòng chảy
Kiểm tra lưới lọc, các kênh dẫn nhựa nóng chảy và khuôn xem có bị tắc hay vật liệu bám tích tụ không. Nếu áp suất khuôn cao hơn đáng kể so với mức vận hành bình thường, cần loại trừ trở lực phía sau trước tiên. Khi cần, hãy kiểm chứng bằng cách đo độc lập nhiệt độ thực tế của nhựa nóng chảy.
03Nếu đã xác nhận sinh nhiệt cơ học quá mức, cần điều chỉnh gì?
Một câu hỏi thường gặp là:
Nếu nhiệt do cắt quá cao, có nên giảm tốc độ cấp liệu trước không?
Không hẳn. Nếu giữ nguyên tốc độ trục vít mà giảm tốc độ cấp liệu, mức điền đầy trục vít sẽ giảm.
Trong một số điều kiện vận hành, điều này có thể làm tăng lượng năng lượng cơ học tác động lên mỗi kilôgam vật liệu. Kết quả có thể là năng suất giảm trong khi nhiệt độ nhựa nóng chảy không giảm đáng kể.
Áp suất khuôn caoKiểm tra điểm thắt dòng trước
Nếu áp suất khuôn tăng bất thường, trước tiên hãy kiểm tra:
- lưới lọc;
- các kênh dẫn nhựa nóng chảy;
- khuôn;
- khả năng vật liệu bám tích tụ.
Hãy khôi phục đường ra liệu thông suốt trước khi thay đổi lớn về tốc độ trục vít, tốc độ cấp liệu hoặc cấu hình trục vít. Nếu không, việc điều chỉnh thông số có thể chỉ che lấp nguyên nhân thực sự.
Áp suất khuôn bình thườngXem xét tốc độ trục vít và tốc độ cấp liệu
Khi áp suất phía sau bình thường, hãy xem xét tốc độ trục vít và tốc độ cấp liệu đã phù hợp với nhau chưa. Khi có thể, mỗi lần chỉ thay đổi một biến số.
Trong quá trình điều chỉnh, theo dõi đồng thời nhiều thông số:
- nhiệt độ nhựa nóng chảy;
- mô-men xoắn;
- tải động cơ;
- áp suất khuôn;
- năng suất;
- chất lượng sản phẩm.
Đừng tối ưu quy trình chỉ dựa trên một con số duy nhất.
Ra liệu hoặc dẻo hóa bất thườngKiểm tra công thức
Kiểm tra lại:
- hệ bôi trơn;
- lô nguyên liệu;
- hàm lượng phụ gia và chất độn;
- độ ổn định cấp liệu;
- tình trạng vật liệu.
Không phải mọi vấn đề gia công đều do cài đặt máy. Thay đổi về công thức hay đặc tính nguyên liệu có thể làm thay đổi độ nhớt, mức tiêu hao năng lượng, áp suất và nhiệt độ nhựa nóng chảy, ngay cả khi bản thân máy đùn không thay đổi.
Nhiệt độ nhựa nóng chảy cao kéo dàiĐánh giá cấu hình trục vít
Nếu nhiệt độ nhựa nóng chảy quá cao là vấn đề lặp đi lặp lại chứ không phải xáo trộn tạm thời, cần đánh giá lại cấu hình trục vít.
Kiểm tra xem:
- có dùng quá nhiều khối nhào trộn không;
- các phần tử trộn có tập trung quá dày ở một đoạn không;
- góc nhào trộn có mạnh hơn mức cần thiết không;
- mức cắt tổng thể có vượt quá yêu cầu thực tế của quy trình không.
Mục tiêu không phải là loại bỏ lực cắt. Lực cắt cần thiết cho quá trình nóng chảy, phân tán, trộn phân bố và nhiều quy trình phối trộn. Mục tiêu thực sự là giảm phần năng lượng cơ học đưa vào không đóng góp hiệu quả cho việc nóng chảy hoặc trộn.
Hệ thống làm mát phải hoạt động tốt, nhưng chỉ làm mát thì không giải quyết được vấn đề
Hệ thống làm mát cần hoạt động đúng, nhưng làm mát chỉ trả lời câu hỏi:
Làm thế nào để lấy đi phần nhiệt dư?
Tối ưu hóa quy trình trả lời một câu hỏi khác:
Ngay từ đầu, vì sao lại sinh ra nhiều nhiệt đến vậy?
Cả hai đều quan trọng. Nếu sinh nhiệt cơ học quá mức là do sự kết hợp không phù hợp giữa tốc độ trục vít, tốc độ cấp liệu, trở lực dòng chảy, công thức hoặc cấu hình trục vít, thì chỉ tăng công suất làm mát sẽ không khắc phục được điều kiện công nghệ gốc rễ.
04Trình tự xử lý sự cố tại hiện trường được khuyến nghị
| Thứ tự | Nội dung kiểm tra | Câu hỏi chính |
|---|---|---|
| ① Điều khiển nhiệt độ | Gia nhiệt, làm mát, đo nhiệt độ | Gia nhiệt, làm mát và cảm biến nhiệt độ có hoạt động bình thường không? |
| ② Điều kiện vận hành | Tốc độ trục vít, tốc độ cấp liệu, năng suất, dòng điện, mô-men xoắn, áp suất | Điều gì đã thay đổi so với điều kiện sản xuất bình thường? |
| ③ Vật liệu | Công thức, lô vật liệu, cấp liệu, dẻo hóa | Vật liệu hoặc đặc tính gia công của nó có thay đổi không? |
| ④ Trở lực dòng chảy | Lưới lọc, kênh dẫn dòng chảy, khuôn | Điểm thắt dòng phía sau có làm áp suất và nhiệt độ tăng không? |
| ⑤ Cấu hình trục vít | Cường độ nhào trộn và trộn | Cấu hình trục vít có tạo lực cắt lớn hơn mức quy trình yêu cầu không? |
| ⑥ Điều chỉnh quy trình | Cấu hình trục vít, tốc độ trục vít, tốc độ cấp liệu, làm mát | Chỉ điều chỉnh sau khi đã xác định được nguyên nhân thực sự. |
Kết luận
Nhiệt độ nhựa nóng chảy bất thường là kết quả của những gì đang diễn ra bên trong quá trình đùn. Khi nhiệt độ nhựa nóng chảy không chịu giảm, việc liên tục hỏi nên hạ nhiệt độ cài đặt của xi lanh thêm bao nhiêu thường không phải là điểm xuất phát hữu ích nhất.
Câu hỏi tốt hơn là:
Phần nhiệt dư đến từ đâu?
Hãy bắt đầu từ hệ thống điều khiển nhiệt độ. Sau đó so sánh điều kiện vận hành hiện tại với lúc sản xuất bình thường, kiểm tra vật liệu và loại trừ khả năng trở lực phía sau quá lớn. Chỉ sau khi đã đánh giá các yếu tố này mới nên điều chỉnh tốc độ trục vít, tốc độ cấp liệu, làm mát hoặc cấu hình trục vít.
Trong đùn trục vít đôi, nhiệt độ nhựa nóng chảy hiếm khi chỉ do nhiệt độ xi lanh quyết định. Hiểu được năng lượng cơ học được đưa vào, chuyển hóa và tiêu tán như thế nào trong suốt quá trình là chìa khóa để tìm ra nguyên nhân thực sự khiến nhiệt độ nhựa nóng chảy quá cao.