Aynı 75 sınıfı çift vidalı ekstrüder, bir üründe diğerine göre çok daha yüksek kapasiteye ulaşabilir. Bazı formülasyonlarda besleme hızını artırmak eriyik sıcaklığını, basıncı veya ürün kalitesini hızla değiştirir.
Üretim sahasında sık sorulan bir soru şudur: Ana motor akımı sınırının hâlâ oldukça altında; o halde hat neden daha fazla üretemiyor?
Motor gücü, tork ve vida devri önemlidir. Ancak çift vidalı ekstrüzyon hattında kararlı kapasite hiçbir zaman tek bir parametreyle belirlenmez. Daha faydalı soru şudur: Besleme hızı artırıldığında hattın hangi bölümü oturmuş kararlı koşuldan ilk önce uzaklaşıyor?
Kapasite darboğazının evrensel bir nedeni yoktur. Bir proses veya ekipman sınırına ilk ulaşan bölümü belirleyin, ardından arızayı o yönde arayın
01Ekstrüder hâlâ çalışabilir, ancak kararlı kapasite sınırına ulaşmış olabilir
Kapasite sınırını yalnızca makinenin alarm verip vermediğine göre tanımlamayın. Ana motor akımı hâlâ aralık içindeyken bile hattın başka bir bölümü kapasiteyi sınırlıyor olabilir:
- Kalıp/kafa basıncı, önceki kararlı trende kıyasla orantısız biçimde yükselmeye başlar;
- Gerçek eriyik sıcaklığı artmaya devam eder ve malzemenin ısıl geçmişini değiştirir;
- Ekstrüder çalışmaya devam eder, ancak dispersiyon, renk, görünüm veya temel özellikler dalgalanmaya başlar;
- Besleme, gaz alma, filtrasyon, granülasyon veya soğutma önce kararsızlaşır.
Bu noktada yalnızca ekstrüderde ne kadar pay kaldığını sormak, gerçek darboğazı gizleyebilir. Müşteri için faydalı kapasite, spesifikasyona uygun ürünü kesintisiz üretebilmektir; makinenin hâlâ çalışabildiği en yüksek besleme hızı değildir.
02Mevcut ürün için kararlı bir referans belirleyin
Proses zaten kararsızsa, besleme hızı artırıldıktan sonra hangi değişkenin önce değiştiğini belirlemek zordur. Daha yüksek kapasiteyi denemeden önce, mevcut ürünün kararlı çalıştığı çalışma koşulunu kaydedin.
- Gerçek besleme hızı ve vida devri;
- Ana motor akımı, motor yükü veya tork yükü (%) – makinenin gösterdiği değeri kullanın;
- Bölge sıcaklıkları ve soğutma durumu; mümkünse gerçek eriyik sıcaklığını da kaydedin;
- Kalıp/kafa basıncı, vakum degazaj, çıkış ve granülasyon durumu;
- Dispersiyon, renk, görünüm ve mekanik özellikler gibi temel ürün kalitesi göstergeleri.
Amaç evrensel bir ‘standart parametre’ seti bulmak değildir. Amaç bu hat, bu formülasyon ve bu ürün için güvenilir bir referans oluşturmaktır.
03Besleme hızını adım adım artırın ve trendleri izleyin
Ekipman güvenliği ve ürün kalitesi sınırları içinde besleme hızını küçük adımlarla artırın. Her ayardan sonra prosesin kararlı hale gelmesini bekleyin, ardından değişiklikleri kaydedin. Beslemeyi sürekli artırmaya devam etmeyin ve hattı anlık tek bir okumaya bakarak teşhis etmeyin.
Basınçta, motor akımında veya eriyik sıcaklığında normal bir artış otomatik olarak bir sorun olduğunu göstermez. Önemli olan referansla olan ilişkinin değişip değişmediğidir: Trend dikleşiyor mu? Bir parametre ekipman, proses veya ürün kalitesi sınırına doğru ilerliyor mu?
04Altı erken uyarı sinyali ve arızanın önce nerede aranacağı
İlk değişen değişken tek başına kök neden değildir, ancak güçlü bir teşhis ipucudur. Sapmanın nerede başladığını belirleyin, ardından ilgili bölümü doğrulayın.
Aşağıdaki altı sinyal, öncelikli altı arıza tespit yönüne işaret eder. Sinyaller birbirini etkileyebileceğinden, bunları her zaman aynı kararlı referansla karşılaştırın.
Önce besleme kararsızlaşırBesleme tarafındaki kapasiteyi kontrol edin
Düşük yığın yoğunluklu tozlar, yüksek dolgulu formülasyonlar ve çok bileşenli besleme; köprülenmeye, kesintili akışa, besleme hızında dalgalanmaya veya yan besleyici kapasitesinin yetersiz kalmasına neden olabilir. Ekstrüderin hâlâ işleme kapasitesi olabilir, ancak besleme tarafındaki sistem malzemeyi düzenli olarak iletemiyor olabilir. Önce darboğazın ekstrüderin kendisinde mi yoksa malzeme beslemesinde mi olduğunu belirleyin.
Önce eriyik basıncı saparAkış direncinin nerede arttığını bulun
Yüksek kapasitede kalıp/kafa basıncının artması otomatik olarak anormal değildir. Önemli olan, basıncın önceki referans trendinden daha hızlı yükselip yükselmediği veya filtrasyon sisteminin, kalıp kafasının ya da kalıbın izin verilen sınırına yaklaşıp yaklaşmadığıdır. Tıkanmış bir elek, akış yolunda biriken malzeme veya aşırı kalıp direnci basıncı yükseltebilir. Yüksek basıncın eleğin tıkandığı anlamına geldiğini varsaymayın. Basınç bir sonuçtur; asıl iş, eklenen direncin yerini bulmaktır.
Önce eriyik sıcaklığı yükselirMekanik enerji girdisini kontrol edin
Kovan set sıcaklığı gerçek eriyik sıcaklığı değildir. Besleme hızı, vida devri, doluluk oranı ve basınç değiştikçe malzeme farklı bir termo-mekanik geçmişe maruz kalır. Ekstrüder alarm vermese bile gerçek eriyik sıcaklığı kararlı referanstan uzaklaşıyor olabilir. Isıya duyarlı malzemelerde kapasitenin daha da artırılması bozunmaya, renk değişimine veya özelliklerde değişkenliğe yol açabilir.
Mevcut koşullarda ekipmanın mekanik işleme sınırına mı, yoksa malzemenin işlenebilirlik sınırına mı ulaştığını belirleyin. Düzeltici önlemler birbirinden çok farklıdır.
Önce gaz alma kötüleşirErgime profilini, doluluk oranını ve devolatilizasyonu kontrol edin
Vakum dalgalanması, gaz alma ağzındaki değişiklikler veya devolatilizasyon performansının düşmesi; ergime/plastikleşme profilinde, doluluk oranında ya da devolatilizasyon koşullarında bir kaymaya işaret edebilir. Yalnızca vakum göstergesine güvenmeyin; malzeme durumunu, basıncı ve gaz alma ağzının gerçek davranışını birlikte değerlendirin.
Önce ürün kalitesi değişirKapasite sınırını kalite belirleyebilir
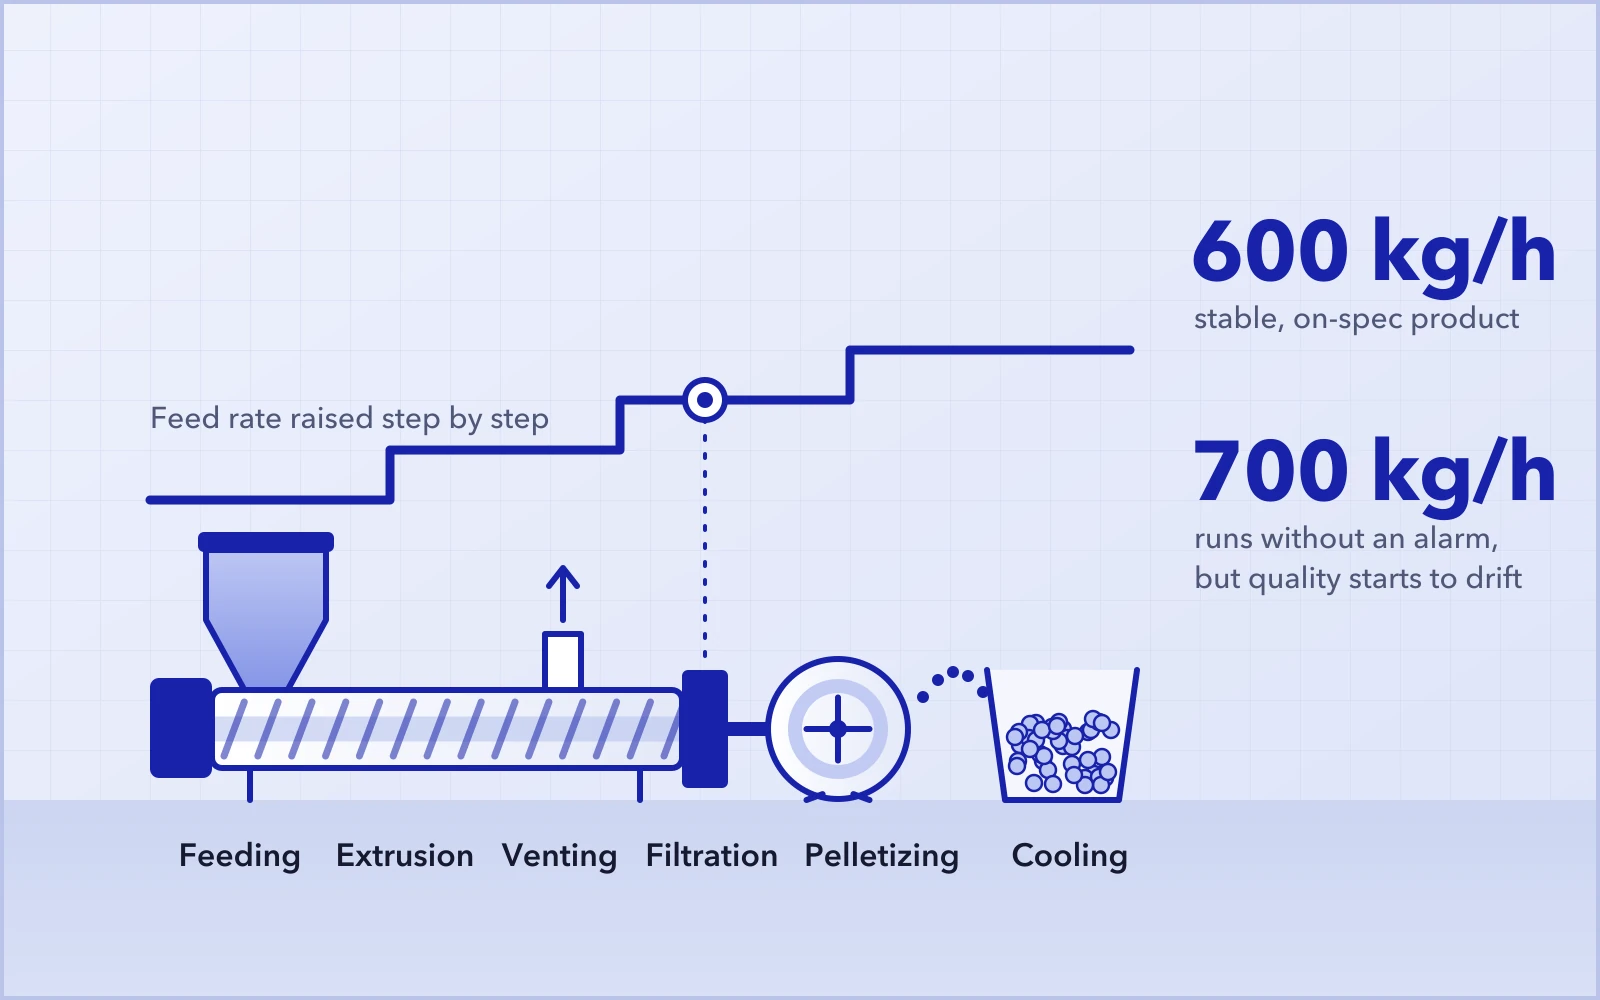
Örneğin ürün 600 kg/saat'te kararlı olabilir. 700 kg/saat'te makine alarm vermeden çalışmaya devam edebilir ve basınç izin verilen aralıkta kalabilir; ancak dispersiyon, renk, görünüm veya temel özellikler dalgalanmaya başlar. Malzemeyi 700 kg/saat'te ekstrüde edebilmek, hattın güvenilir biçimde 700 kg/saat üretebileceği anlamına gelmez. Etkin kapasite, spesifikasyona uygun ürünün kesintisiz üretilebildiği hızdır.
Ekstrüder kararlıdır ancak hat sonu ekipmanları kararsızlaşırDarboğaz hat sonunda olabilir
Granülasyon, soğutma, taşıma veya paketleme sınırına önce ulaşıyorsa, ekstrüderin daha ne kadar üretebileceğini tartışmak artık faydalı değildir. Müşterinin ihtiyacı komple hattan kararlı üretimdir; bu nedenle besleme, ekstrüzyon, gaz alma, filtrasyon, granülasyon, soğutma ve hat sonu işlemleri tek bir sistem olarak değerlendirilmelidir.
05Altı sinyali saha teşhis tablosuna dönüştürün
| İlk değişen sinyal | Öncelikli arıza tespit alanı | Neler doğrulanmalı |
|---|---|---|
| Besleme dalgalanıyor | Besleme kapasitesi, köprülenme, toz akışı, yan besleyici kapasitesi | Malzemenin ekstrüdere düzenli girdiğini doğrulayın |
| Basınç sapıyor | Elek/filtre, akış kanalları, kalıp kafası ve kalıp direnci | Yüksek basıncın tıkalı elek anlamına geldiğini varsaymayın |
| Eriyik sıcaklığı yükseliyor | Mekanik/kesme ısınması, vida devri/besleme hızı dengesi, vida konfigürasyonu | Mümkünse gerçek eriyik sıcaklığını ölçün |
| Gaz alma kötüleşiyor | Ergime profili, doluluk oranı, vakum ve devolatilizasyon koşulları | Vakum sistemi sorunlarını malzeme durumu sorunlarından ayırın |
| Kalite dalgalanıyor | Dispersiyon, görünüm, renk ve temel özellikler | Yalnızca spesifikasyona uygun ürün etkin kapasite sayılır |
| Hat sonu kararsızlaşıyor | Granülasyon, soğutma, taşıma ve paketleme kapasitesi | Darboğaz hat sonunda olabilir |
Bu tablo bir kök neden teşhisi değildir. Arıza tespit kapsamını daraltmak için bir başlangıç noktasıdır. İlk değişen sinyal belirlendikten sonra, korelasyonu nedensellik gibi değerlendirmek yerine ilgili bölümü doğrulayın.
06Sahada arıza tespit sırası: referanstan doğrulamaya
- Mevcut kararlı üretim koşulunda eksiksiz bir referans oluşturun ve kaydedin;
- Besleme hızını izin verilen aralıkta küçük adımlarla artırın ve her değişiklikten sonra prosesin kararlı hale gelmesini bekleyin;
- Tutarlı bir trend sapması gösteren ilk parametreyi veya bölümü kaydedin;
- Arıza tespitine besleme, akış direnci, termo-mekanik, gaz alma, kalite veya hat sonu yolu boyunca devam edin;
- Nedeni doğruladıktan sonra ekipman konfigürasyonunu veya proses parametrelerini ayarlayın ve aynı yöntemle yeniden test edin.
0775 sınıfı iki çift vidalı ekstrüderin kapasitesi neden çok farklı olabilir?
“75” makine boyutunun yalnızca bir ölçüsünü tanımlar ve gerçek kapasiteyi tek başına belirleyemez. Nominal vida çapı aynı olsa bile serbest hacim, izin verilen tork, vida devri aralığı, L/D oranı, vida konfigürasyonu, besleme yöntemi, gaz alma kapasitesi ve hat sonu konfigürasyonu farklı olabilir.
Daha da önemlisi, farklı malzemeler ve ürün spesifikasyonları farklı bölümlerin ilk sınırlayıcı faktör olmasına yol açabilir. Belirli bir formülasyon ve çalışma koşulu olmadan “75 sınıfı bir çift vidalı ekstrüderin standart kapasitesi nedir?” sorusu nadiren gerçek mühendislik değeri taşıyan bir yanıt verir.
Sonuç
Kapasiteyi artırmadan önce sınırına ilk neyin ulaştığını bulun
Çift vidalı ekstrüderdeki kapasite darboğazının evrensel bir yanıtı yoktur. Sınırlama ekstrüderde, beslemede, basınçta veya eriyik sıcaklığında olabilir. Makinenin hâlâ mekanik payı olabilir ama ürün kalitesi sınırına ulaşmış olabilir; ya da gerçek darboğaz hat sonunda olabilir.
Daha güvenilir yaklaşım, kararlı bir referanstan başlamak, besleme hızını adım adım artırmak, belirgin bir trend sapması gösteren ilk parametreyi veya bölümü belirlemek ve ardından nedeni bu yol boyunca doğrulamaktır.
Ana ekstrüderde pay olması, tüm hatta pay olduğu anlamına gelmez. Sınırına ilk ulaşan bölüm, büyük olasılıkla mevcut kapasite darboğazıdır.
Çift vidalı ekstrüzyon hattınızda kapasite darboğazı, yükselen eriyik sıcaklığı, anormal basınç veya kararsız dispersiyon yaşıyorsanız; malzeme bilgilerini, ekipman konfigürasyonunu ve çalışma koşullarını bizimle paylaşın. Proses verileri ne kadar eksiksiz olursa, sınırlayıcı faktör o kadar doğru belirlenebilir.