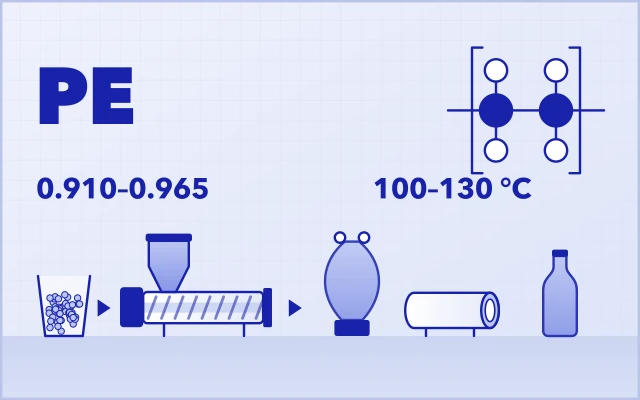
PE kompaundlama, standart polietilen reçinenin sonraki üretim aşamaları için granüle edilmeden önce modifiye edilmesi, dolgulanması, renklendirilmesi, geri dönüştürülmesi veya fonksiyonel özellik kazandırılması gerektiğinde kullanılır.
Gerçek üretimde PE; film, boru, kablo, ambalaj, kalıplama veya geri dönüşüm uygulamalarında kullanılabilir bir kompaunda dönüşmeden önce çoğu zaman mineral dolgular, pigmentler, karbon siyahı, fonksiyonel katkılar, geri dönüştürülmüş malzemeler veya seçilmiş polimer/katkı sistemleriyle birlikte işlenir.
Bu formülasyonlar reçine tipi, katkı türü, dolgu oranı, hammadde formu ve sonraki proses bakımından büyük farklılıklar gösterdiğinden, bir PE kompaundlama hattı sabit bir ekipman paketi gibi ele alınmamalıdır. Besleme yöntemi, vida konfigürasyonu, gaz alma, filtrasyon ve granülasyon sisteminin tümü, malzemenin gerçek davranışına ve istenen granül kalitesine göre eşleştirilmelidir.
PE kompaundlamanın asıl işlevi
PE kompaundlamanın proses hedefi, standart profil, boru veya film ekstrüzyonundan farklıdır. Kompaundlamada asıl amaç nihai ürüne şekil vermek değil; yeterli karıştırma, plastikleştirme, dispersiyon, devolatilizasyon ve granülasyonu sağlamaktır.
Endüstriyel uygulamalarda mekanik dayanımı, hava koşullarına dayanımı, iletkenliği veya alev geciktiriciliği artırmak ya da formülasyon maliyetini düşürmek için sıklıkla modifikasyon gerekir. Çift vidalı ekstrüderler, gerekli dağıtıcı ve dispersif karıştırmayı sağlayarak, ısı oluşumunu yöneterek ve granülasyon için homojen bir eriyik hazırlayarak bu proseslerde önemli bir rol oynar.
Örnek PE kompaundlama uygulamaları
Aşağıdaki uygulamalar USEON'un yapabileceklerinin tam listesi değildir. Proje deneyimimizden seçilmiş örneklerdir ve PE esaslı farklı malzeme sistemlerinin nasıl farklı proses zorlukları doğurduğunu gösterir.
Diğer PE kompaundlama, masterbatch, geri dönüşüm, kablo kompaundu veya özel formülasyon projelerinde USEON, hat konfigürasyonu önermeden önce malzeme davranışını ve proses hedefini değerlendirebilir.
| Örnek uygulama alanı | Tipik formülasyon / malzeme sistemi | Tipik son kullanım alanları | Başlıca proses zorluğu |
|---|---|---|---|
| PE/PP dolgu masterbatch | PE/PP + CaCO₃, talk veya diğer mineral dolgular | Ambalaj torbaları, çöp torbaları, dokuma çuvallar, tek kullanımlık ürünler, nefes alabilen filmler | Toz besleme, dispersiyon, tork yükü, aşınma |
| PE siyah masterbatch | PE veya PE/PP taşıyıcı + karbon siyahı | PE borular, jeomembranlar, damla sulama bantları, kablo kılıfları | Karbon siyahı dispersiyonu, tozuma, sıcaklık kontrolü |
| PE beyaz ve renk masterbatch | PE veya PE/PP taşıyıcı + titanyum dioksit (TiO₂), pigmentler, mumlar, katkılar | Ambalaj filmleri, sera filmleri, kargo poşetleri, kalıplanmış ürünler | Pigment/TiO₂ dispersiyonu, örtücülük, aşınma, renk tutarlılığı |
| PE fonksiyonel kompaundlar / XLPE ve kablo kompaundları | PE + SiO₂, alev geciktiriciler, çapraz bağlama sistemleri veya fonksiyonel katkılar | Filmler, alev geciktirici ürünler, tel ve kablo kompaundları | Katkı hassasiyeti, sıcaklık kontrolü, partiler arası tutarlılık |
| PE ve poliolefin geri dönüşümü | LDPE, HDPE, PE film atıkları, PE/PP karışık atıklar, seçilmiş BOPP/PP hurdaları | Boru, palet, kasa ve gıda dışı ambalaj için geri dönüştürülmüş granüller | Düşük yığın yoğunluğu, nem, safsızlıklar, filtrasyon |
| Laboratuvar ölçeğinde PE Ar-Ge denemeleri | Elastomerler, dolgular, iletken katkılar ve seçilmiş fonksiyonel katkılar içeren PE esaslı formülasyonlar | Formülasyon testleri, küçük parti denemeleri, malzeme doğrulama | Sık reçete değişikliği, esnek vida düzeni, küçük partilerde granülasyon |
PE dolgu masterbatch
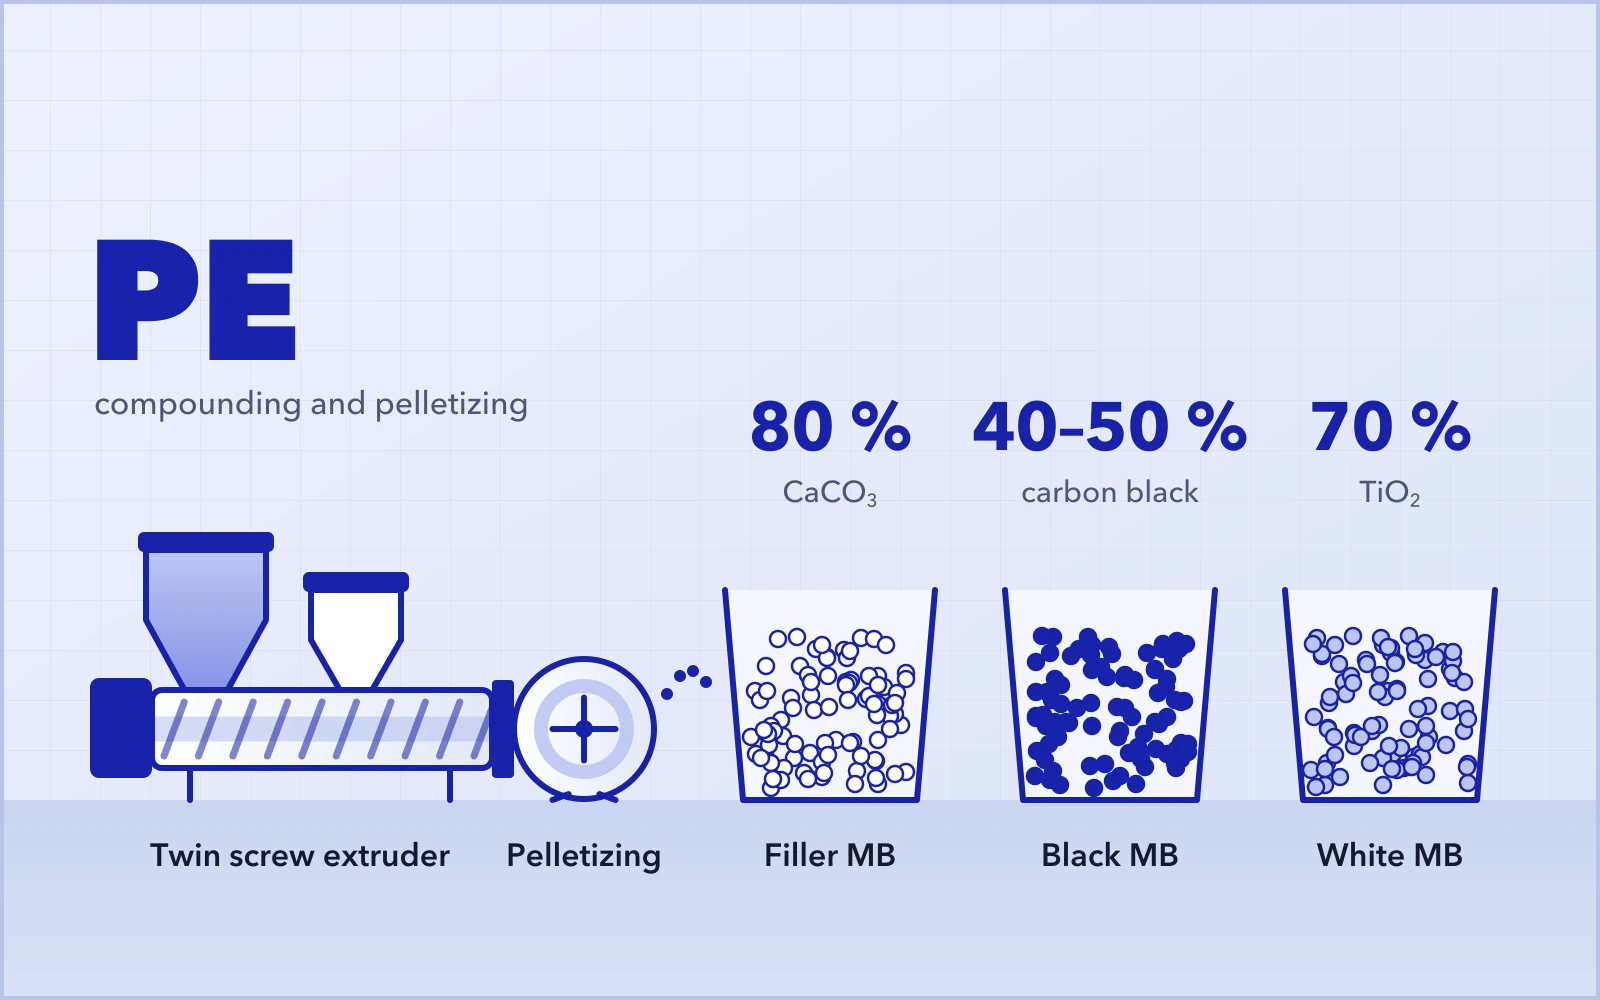
PE/PP dolgu masterbatch, CaCO₃ veya talk gibi mineral dolguların poliolefin taşıyıcı reçine içinde dağıtılmasıyla üretilir. Bu granüller daha sonra film, torba, levha veya kalıplanmış ürünlerde formülasyon maliyetini düşürmek, rijitliği ayarlamak veya işleme davranışını iyileştirmek için üreticiler tarafından kullanılır.
Yüksek dolgulu birçok projede ilk darboğaz vida tasarımının kendisi değil, tozun kovana sürekli ve hassas biçimde beslenip beslenemeyeceğidir. Yüksek dolgu oranı tork yükü, eriyik sıcaklığında artış ve vida ile kovanda abrazif aşınma getirir.
Referans proje
- Malzeme
- Yüksek oranda CaCO₃ dolgu (%80'e kadar) içeren PE/PP formülasyonları.
- Zorluk
- Kararsız toz beslemesinin, tork dalgalanmasının ve vida ile kovan bileşenlerindeki abrazif aşınmanın yönetilmesi.
- Hattın odak noktası
- Tutarlı toz besleme, dolgu dispersiyonu ve kontrollü eriyik sıcaklığı için konfigüre edilmiş SAT75 çift vidalı ekstrüzyon hattı (L/D 48).
- Granülasyon
- Granül şeklini kontrol etmek, ince parçacıkları azaltmak ve sonraki aşamada sürekli beslemeyi desteklemek için su halkalı, spagetti veya sıcak kesim granülasyon arasında seçim.
- Uygulama
- Ambalaj torbaları, dokuma çuvallar ve tek kullanımlık ürünlerde kullanılan kompaund granüller üretir.
PE siyah masterbatch
Karbon siyahı basit bir renklendirici gibi görünse de boru ve jeomembran uygulamalarında zayıf dispersiyon, yalnızca görünüm sorunu olmaktan çıkıp hızla bir performans sorununa dönüşebilir. Dış ortam dayanıklılığı, UV direnci ve ürünün uzun vadeli tutarlılığıyla yakından ilişkilidir.
Karbon siyahının yığın yoğunluğu düşük olduğundan tozumaya ve topaklanmaya yatkındır. Proseste polimer bozunmasını önlemek için dispersiyon şiddeti ile eriyik sıcaklığı kontrolü arasında denge kurulmalıdır.
Referans proje
- Malzeme
- %40–50 karbon siyahı ile kompaundlanan PE/PP taşıyıcı reçineler.
- Zorluk
- Topaklanmanın önlenmesi, iş yerinde toz oluşumunun azaltılması ve yoğun karıştırma aşamasında lokal aşırı ısınmanın önlenmesi.
- Hattın odak noktası
- Tozu kontrol altında tutan besleme ve dikkatli eriyik sıcaklığı kontrolüyle donatılmış SAT65 / SAT75 çift vidalı ekstrüzyon hatları.
- Granülasyon
- İnce parçacık ve kirlenmeyi en aza indiren, granülü kullanan üreticilerin dozajlama kararlılığını destekleyen bir granülasyon sistemi.
- Uygulama
- UV kararlılığının yakından değerlendirildiği PE su boruları, jeomembranlar ve damla sulama bantları için granül üretir.
PE beyaz ve renk masterbatch
Titanyum dioksit (TiO₂), PE beyaz masterbatch'te ana beyazlatıcı ve örtücü bileşen olarak yaygın biçimde kullanılır. Renk masterbatch'ler ise özel pigment paketleri kullanır. Yüksek TiO₂ oranları dispersiyon ihtiyacını ve ekipmandaki abrazif aşınmayı artırır. Zayıf pigment dispersiyonu filmlerde renk lekelerine, renk farklarına ve görsel kusurlara yol açar. Aynı yönde dönen çift vidalı ekstrüderlerin kendi kendini sıyırma özelliği malzemenin durgun kalmasını azaltmaya yardımcı olur; renk değişimi verimliliği ise formülasyona, vida konfigürasyonuna ve sonraki ekipmanların tasarımına bağlıdır.
Referans proje
%70'e kadar TiO₂ içeren PE/PP reçineleri işleyen Asyalı bir üretici için USEON, SAT65 çift vidalı kompaundlama hattı konfigüre etti. Prosesteki zorluk, ekipman aşınmasını azaltıp renk tutarlılığını korurken homojen TiO₂ dispersiyonu sağlamaktı.
Hassas besleme, kontrollü kalma süresi ve aşınmaya dayanıklı bileşenler sayesinde hat, homojen granüller üretir. Bu granüller sonraki aşamada dozajlama hassasiyetini destekler ve örtücülük ya da renk tutarlılığı gereken kalıplanmış ürünlerde renk farklılıklarını azaltmaya yardımcı olur.
Fonksiyonel ve kablo kompaundları
Bu bölüm tek bir formülasyon türünü değil, birbirinden farklı birkaç uygulama yönünü kapsar: PE + SiO₂ antiblok masterbatch'ler, alev geciktirici PE kompaundları ve çapraz bağlı polietilen (XLPE) kablo kompaundları. SiO₂ kompaundlama; tutarlı besleme, toz kontrolü ve film kalitesinde dispersiyon gerektirir. Sıcaklığa duyarlı XLPE ve alev geciktirici kompaundlarda, XLPE'de erken çapraz bağlanma ve alev geciktiricinin bozunma riskini azaltmak için dikkatli eriyik sıcaklığı kontrolü gerekir.
Referans proje
XLPE, PE esaslı alev geciktirici kompaundlar ve seçilmiş PE/PA formülasyonlarını ayrı üretim partileri hâlinde üreten Güneydoğu Asya'daki bir tesise USEON, SAT75 çift vidalı ekstrüzyon hattı (L/D 44) tedarik etti. Hat; nazik ama homojen karıştırmaya, hassas kovan sıcaklığı kontrolüne ve uygun vida konfigürasyonuna odaklanır.
Kirlenmeyi ve lokal aşırı ısınmayı önlemek için granülasyon aşaması boyunca malzeme temiz şekilde taşınır; tel ve kablo yalıtımı veya kılıf uygulamaları için kompaund üretilir.
PE ve poliolefin geri dönüşümü
Geri dönüşüm, endüstriyel atıkları ve seçilmiş tüketim sonrası plastik atıkları yeniden kullanılabilir granüllere dönüştürür. Endüstriyel geri dönüşümde LDPE ve HDPE PE esaslıdır, BOPP ise PP esaslı bir malzemedir. Karışık PE/PP atıklar doğru şekilde karışık poliolefin atık olarak tanımlanmalıdır. Bir projede PE, PP, BOPP veya karışık poliolefinler söz konusuysa hat, gerçek atık akışına göre konfigüre edilir. Geri dönüştürülen film atıklarında malzemenin durumu partiden partiye değişir. Bu nedenle besleme, gaz alma, filtrasyon ve granülasyonun birlikte ele alınması gerekir.
Referans proje
- Malzeme
- PE pulları, LDPE/HDPE atıkları ve karışık poliolefin film hurdaları.
- Zorluk
- Düşük yığın yoğunluklu malzemelerin beslenmesi, baskılı veya kirli film atıklarından nem, uçucu madde ve kokunun giderilmesi ve fiziksel safsızlıkların filtrelenmesi.
- Hattın odak noktası
- Zorlamalı besleme, vakum devolatilizasyon ve sürekli eriyik filtrasyonuyla donatılmış SAT110 çift vidalı ekstrüzyon hattı.
- Granülasyon
- Dalgalı eriyik davranışını, değişen filtrasyon basınçlarını ve artık uçucu maddeleri tolere edebilen bir granülasyon sistemi.
- Uygulama
- Geri dönüştürülmüş malzemenin kalitesine ve nihai ürün gereksinimlerine bağlı olarak sulama boruları, plastik paletler ve gıda dışı ambalaj kapları gibi uygulamalar için geri dönüştürülmüş granül üretir.
Laboratuvar ölçeğinde PE Ar-Ge denemeleri
Ar-Ge ortamları sık reçete değişikliği, küçük parti testleri ve ekipman esnekliği gerektirir. Bu amaçla kullanılan çift vidalı ekstrüderler, ölçek büyütmeden önce özel formülasyon denemelerini desteklemek için genellikle modüler vida tasarımına ve birden fazla besleme ağzına sahiptir.
Referans proje
EVA, silikon kauçuk, PET, nişasta veya seçilmiş fonksiyonel katkılar içeren PE esaslı deneme formülasyonları üzerinde çalışan Avrupa'daki bir araştırma tesisine destek olmak için USEON, LAB20 laboratuvar ölçekli çift vidalı ekstrüder tedarik etti.
Küçük ölçekli granülasyon düzeni, partiler arasında kolay temizliği destekler ve farklı polimer eriyik davranışlarına uyum sağlar. Böylece tesis, pilot veya endüstriyel ölçekli üretime geçmeden önce küçük parti formülasyonlarını ve işleme davranışını doğrulayabilir.
PE granülasyonunda dikkat edilecekler
Granülasyon, projenin sonunda ayrı bir makine seçimi olarak ele alınmamalıdır. PE masterbatch, kablo kompaundu ve geri dönüşüm hatlarında granül kalitesi; sonraki aşamadaki besleme, dozajlama ve işleme tutarlılığını güçlü biçimde etkileyebilir. Ayrıca ambalajlama, taşıma, depolama ve dozajlama hassasiyetini de etkiler.
Granül kalitesi, ekstrüder çıkışındaki eriyik durumuyla başlar. Eriyik mukavemeti, viskozite, dolgu oranı, filtrasyon basıncı, soğuma davranışı ve artık uçucu maddeler; granül şeklini, ince parçacıkları, kurutmayı ve sonraki aşamada besleme kararlılığını etkileyebilir. Bu nedenle USEON granülasyonu besleme, vida tasarımı, gaz alma ve filtrasyonla birlikte değerlendirir.
Granülasyon seçenekleri
Aşağıdaki seçenekler kesin öneriler değil, yaygın referanslardır. Nihai seçim, gerçek formülasyon verilerine, eriyik davranışına ve gerektiğinde hat denemelerine göre doğrulanmalıdır. Tüm PE formülasyonlarına uygun tek bir granülasyon yöntemi yoktur. Uygulamada granülasyon sistemi; eriyik mukavemeti, viskozite, dolgu veya katkı oranı, kapasite, filtrasyon basıncı, soğutma ihtiyacı, hedef granül boyutu ve sonraki aşamadaki taşıma ihtiyaçlarına göre seçilmelidir.
| Granülasyon seçeneği | Yaygın kullanım alanı | Uygun olduğu durum | Kontrol edilecek başlıca noktalar |
|---|---|---|---|
| Spagetti granülasyon | Genel PE kompaundları, renk masterbatch, kablo kompaundları, laboratuvar ölçeğinde denemeler | Eriyik kararlı spagetti oluşturabiliyorsa ve kapasite su banyosunda soğutma ile spagetti kesimine uygunsa | Spagetti kararlılığı, soğutma uzunluğu, spagetti kopma riski, operatör müdahalesi, granül boyutu tutarlılığı |
| Su halkalı granülasyon | Birçok PE/PP masterbatch ve dolgu masterbatch uygulaması | Formülasyon sıcak kesime ve hızlı su halkası soğutmasına uygunsa | Kalıp yüzeyi kararlılığı, bıçak ayarı, su sıcaklığı, granül kurutma, ince parçacık kontrolü, dolgu oranı |
| Su altı granülasyon | Seçilmiş yüksek kapasiteli veya özel PE esaslı kompaundlar, seçilmiş yumuşak veya yapışkan formülasyonlar, seçilmiş geri dönüşüm uygulamaları | Malzeme ve kapasite su altı kesimi gerekçelendiriyorsa ve eriyik davranışı su altında granül oluşumuna uygunsa | Eriyik basıncı, kalıp deliği tasarımı, bıçak devri, su sıcaklığı, granüllerin topaklanma riski, kurutma verimi, sistem karmaşıklığı |
| Hava soğutmalı sıcak kesim granülasyon | Bazı yüksek dolgulu PE/PP kompaundları, LLDPE esaslı formülasyonlar, halojensiz alev geciktirici (HFFR) kompaundlar | Formülasyon su banyosu sistemi olmadan etkin biçimde kesilip soğutulabiliyorsa veya proses için kuru granül taşıma tercih ediliyorsa | Granül soğutma verimi, granül yapışması, toz/ince parçacık oluşumu, kalıp yüzeyi kararlılığı, formülasyon aralığı |
| Su altı spagetti granülasyon | Seçilmiş geri dönüşüm veya filtrasyona duyarlı uygulamalar için özel seçenek | Otomatik spagetti taşıma, spagetti kopması veya elek değişimi sırasında elle müdahaleyi azaltabilir | Spagetti kontrolü, su debisi, filtre değişim sıklığı, su giderme, granül homojenliği |
Doğru hat nasıl seçilir
Bir hatta yatırım yapmadan önce alıcıların şu teknik parametreleri netleştirmesi gerekir:
Malzeme ve formülasyon
- Baz reçine nedir? (LDPE, LLDPE, HDPE, XLPE, geri dönüştürülmüş PE veya poliolefin karışımları)
- Formülasyon nedir? (Dolgu, karbon siyahı, TiO₂, alev geciktirici, geri dönüştürülmüş pul)
- Katkı oranı nedir? (Düşük, orta veya yüksek oran)
- Malzemenin formu nedir? (Granül, toz, hafif pul, aglomera)
Proses ve ekipman
- Hedef kapasite nedir? (Laboratuvar ölçeği, pilot veya seri üretim)
- Devolatilizasyon gerekli mi?
- Eriyik filtrasyonu gerekli mi?
- Aşınma koruması gerekli mi?
- Toz, pul veya düşük yığın yoğunluklu malzemeler için hangi besleme yöntemi gerekiyor?
- Geri dönüşüm sırasında filtrasyon basıncı dalgalanacak mı?
- Soğutma sırasında formülasyonun suyla teması kabul edilebilir mi?
Granül kalitesi ve sonraki kullanım
- Nihai uygulama nedir? (Film, boru, kablo, enjeksiyon kalıplama)
- Hangi granül boyutu ve şekli gerekiyor?
- Sonraki proses için ince parçacık veya toz kabul edilebilir mi?
- Sonraki proses yüksek dozajlama hassasiyeti gerektiriyor mu?
- Hangi soğutma ve kurutma performansı gerekiyor?
- Müşterinin operatörleri hangi granülasyon yöntemini tercih ediyor?
- Granüller pnömatik olarak mı taşınacak, torbalanacak mı, silolarda mı depolanacak, yoksa doğrudan sonraki aşamada mı kullanılacak?
Tipik hat konfigürasyonu
Bir PE kompaundlama ve granülasyon hattı aşağıdaki modülleri içerebilir. Nihai konfigürasyon formülasyona, malzeme formuna, kapasiteye ve granül kalitesi gereksinimine göre seçilir.
- Hammadde taşıma ve depolama sistemi
- PE baz reçine için ana besleyici
- Mineral dolgular, karbon siyahı veya katkılar için yan besleyici
- Formülasyon kontrolü için gravimetrik (ağırlık kaybı esaslı) besleme sistemi
- Aynı yönde dönen çift vidalı ekstrüder
- Vakum degazaj / devolatilizasyon sistemi
- Elek değiştirici / eriyik filtrasyonu
- Formülasyona ve granül kalitesi gereksinimine göre seçilen granülasyon sistemi
- Granül kurutma, sınıflandırma ve taşıma
- PLC kontrol sistemi
Projeye bağlı olarak granülasyonda spagetti, su halkalı, su altı, hava soğutmalı sıcak kesim veya su altı spagetti sistemleri kullanılabilir. Her proje tüm modülleri gerektirmez. Örneğin bazı orijinal hammaddeli masterbatch hatları yoğun eriyik filtrasyonu gerektirmeyebilirken, geri dönüşüm hatları çoğu zaman daha güçlü besleme, devolatilizasyon ve filtrasyon kapasitesi gerektirir.
USEON ile çalışın
PE formülasyonunuzu, hammadde formunu, hedef kapasiteyi, nihai uygulamayı ve granül kalitesi gereksiniminizi USEON ile paylaşın. Projeniz dolgu masterbatch, siyah masterbatch, renk masterbatch, fonksiyonel kompaundlar, kablo kompaundları, geri dönüşüm, laboratuvar ölçeğinde denemeler ya da başka bir PE esaslı kompaundlama uygulaması olsun, ekibimiz besleme yöntemini, vida konfigürasyonunu, devolatilizasyon ihtiyacını, filtrasyon sistemini ve uygun granülasyon yöntemini değerlendirebilir.
PE esaslı uygulamanız yukarıda yer almıyorsa da USEON, uygun bir ekstrüzyon ve granülasyon çözümünün konfigüre edilip edilemeyeceğini belirlemek için formülasyonu ve proses hedefini değerlendirebilir.
SSS
PE kompaundlama nedir?
PE kompaundlama, polietilen (PE) baz reçinenin fiziksel, ısıl veya görsel özelliklerini değiştirmek için ekstrüder içinde katkılar, dolgular, renklendiriciler veya başka polimerlerle karıştırılması işlemidir. Çıktı genellikle film, boru, kablo, kalıplama, ambalaj veya geri dönüşüm uygulamalarında kullanılacak PE esaslı kompaund granüllerdir.
PE kompaundlama normal PE ekstrüzyonundan farklı mıdır?
Evet. Normal PE ekstrüzyonu (film şişirme veya boru ekstrüzyonu gibi) polimere nihai ürün şeklini vermeye odaklanır. PE kompaundlama ise aynı yönde dönen çift vidalı ekstrüder gibi ekipmanlarla dispersif ve dağıtıcı karıştırmaya, malzeme modifikasyonuna, devolatilizasyona ve son olarak malzemenin granüle edilmesine odaklanır.
PE granülasyonu nedir?
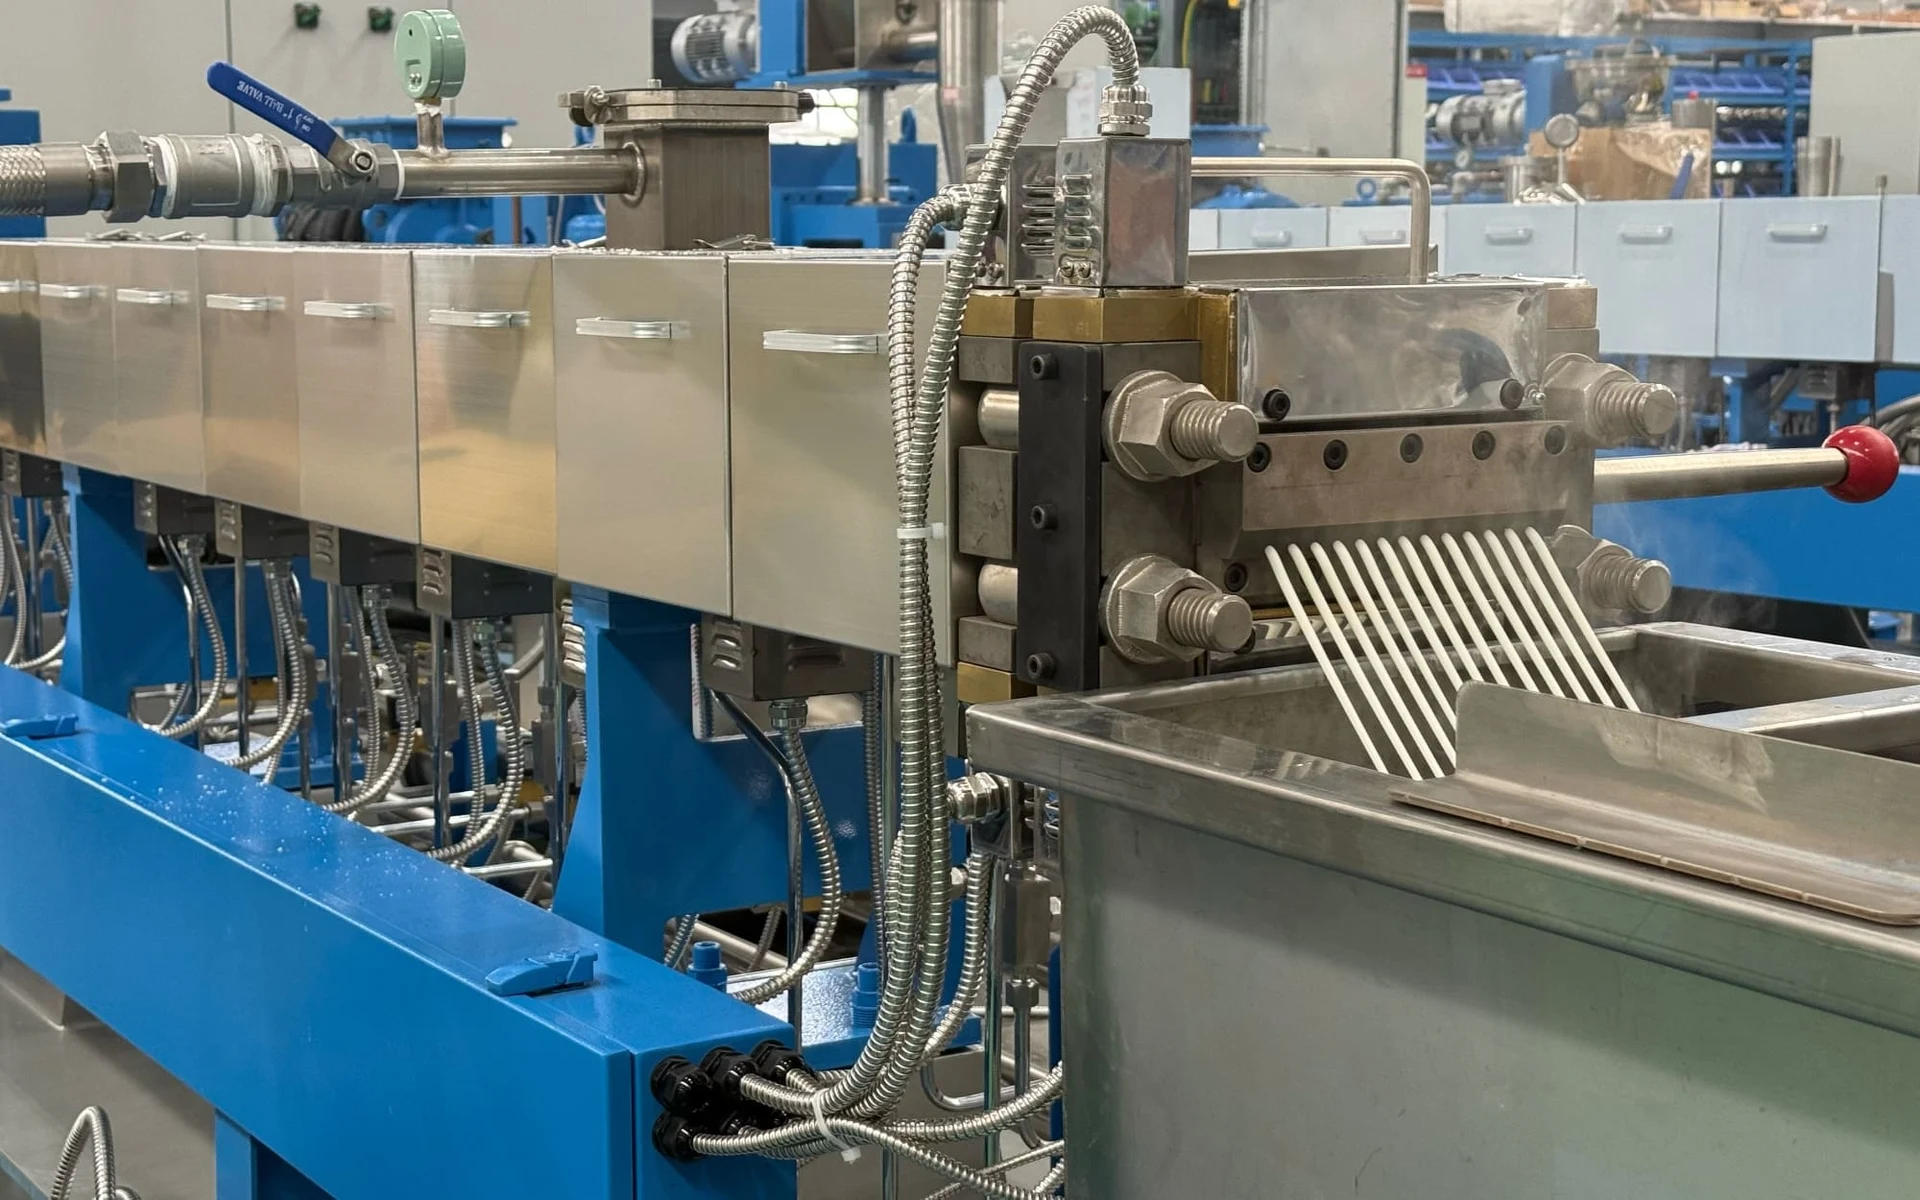
PE granülasyonu, ekstrüzyondan sonra erimiş veya kompaundlanmış polietilenin homojen granüller hâlinde kesildiği sonraki aşamadır. PE kompaundlamada granülasyon, karıştırılmış ve dağıtılmış PE eriyiğini depolanabilen, taşınabilen, dozajlanabilen ve sonraki ekipmanlarda işlenebilen kararlı bir forma dönüştürür.
PE kompaundlama için hangi granülasyon yöntemi uygundur?
Tüm PE uygulamalarına uygun tek bir yöntem yoktur. Seçenekler arasında spagetti granülasyon, su halkalı granülasyon, su altı granülasyon, hava soğutmalı sıcak kesim granülasyon ve su altı spagetti granülasyon bulunur. Yöntem; formülasyona, eriyik mukavemetine, viskoziteye, dolgu veya katkı oranına, kapasiteye ve soğutma gereksinimlerine göre seçilmelidir.
PE, CaCO₃ veya talk ile kompaundlanabilir mi?
Evet. PE/PP esaslı dolgu masterbatch, taşıyıcı reçineye ve formülasyon tasarımına bağlı olarak yüksek oranlarda CaCO₃ veya talk ile kompaundlanabilir. Proses zorlukları arasında kararlı toz beslemesinin sağlanması, homojen dispersiyon, yüksek kesme kuvvetlerinin yol açtığı eriyik sıcaklığının kontrolü, abrazif minerallerin neden olduğu ekipman aşınmasının yönetimi ve ince parçacıkları azaltmak için kararlı granülasyon bulunur.
PE siyah masterbatch için hangi ekstrüder uygundur?
PE siyah masterbatch için yaygın olarak aynı yönde dönen çift vidalı ekstrüderler kullanılır. Bu ekstrüderler; karbon siyahının dağıtıcı ve dispersif karıştırılması için özel vida profillerine, toz kontrol önlemleri olan besleme sistemlerine, polimer bozunmasını önlemek için dikkatli eriyik sıcaklığı kontrolüne ve ince parçacıkları en aza indiren kararlı bir granülasyon sistemine ihtiyaç duyar.
Geri dönüştürülmüş PE pulları işlenip granüle edilebilir mi?
Evet. Geri dönüştürülmüş PE pulları, LDPE film atıkları, HDPE hurdaları veya seçilmiş karışık poliolefin atıkları (PP esaslı BOPP hurdaları dahil) eritilip yeniden kullanılabilir granüllere dönüştürülebilir. Eriyik davranışı dalgalı olduğundan hat çoğu zaman zorlamalı besleme, vakum devolatilizasyon, sürekli eriyik filtrasyonu ve ilgili atık akışına uygun bir granülasyon sistemi gerektirir.
Granül kalitesi sonraki PE işlemeyi nasıl etkiler?
Granül kalitesi besleme, dozajlama, erime ve ürün tutarlılığını etkiler. Homojen granüller film şişirme, boru ekstrüzyonu, kablo ekstrüzyonu, enjeksiyon kalıplama ve şişirme kalıplamada besleme kararlılığını artırmaya yardımcı olur. Buna karşılık aşırı ince parçacık, düzensiz granül boyutları veya yetersiz kurutma proses kararsızlığına ve ürün kusurlarına yol açabilir.
PE kompaundlama ve granülasyon hattını nasıl seçerim?
PE kompaundlama ve granülasyon hattı; baz reçineye, katkı paketine, dolgu oranına, hammadde formuna, kapasiteye, devolatilizasyon ihtiyacına, filtrasyon koşullarına, granülasyon yöntemine ve sonraki uygulamaya göre seçilmelidir. Bu sayfada yer alan uygulamalar USEON'un proje deneyiminden seçilmiş örneklerdir; USEON'un PE kompaundlama kabiliyetini bunlarla sınırlamaz.