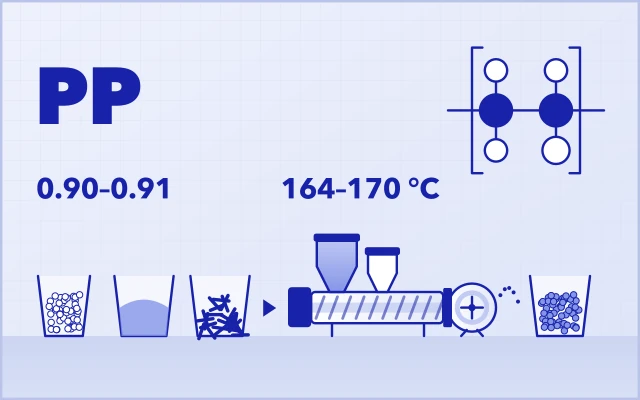
Trong phối trộn nhựa biến tính, việc nâng hàm lượng canxi cacbonat (CaCO₃) trong nền polypropylene (PP) từ 75% lên 80% — và tiến tới 85% — không phải là một bước điều chỉnh nhỏ, mà là một thách thức cơ bản về quy trình.
Khác với PE, mạch phân tử PP nhạy cảm hơn hẳn với hiện tượng phân hủy nhiệt do lực cắt. Ở mức độn siêu cao, nhiệt cắt cục bộ quá lớn dễ gây đứt mạch, dẫn đến MFI tăng bất thường, độ bền nóng chảy không ổn định, khó tạo hạt, thậm chí đứt sợi.
Dựa trên kinh nghiệm bàn giao dây chuyền công nghiệp dày dặn của USEON, bài viết này phân tích có hệ thống logic kỹ thuật đằng sau quá trình phối trộn ổn định PP độn siêu cao theo bốn khía cạnh quyết định: kỹ thuật vật liệu, chiến lược cấp liệu, thiết kế trục vít và kiểm soát quy trình.
Vì sao độn PP trên 80% trở nên khó về bản chất
Khi hàm lượng chất độn vượt quá 80%, công thức chuyển sang một chế độ cực hạn:
- Phần polyme trở thành pha thiểu số (< 20%).
- Nhựa nóng chảy phải thấm ướt, bao bọc và vận chuyển một khối lượng hạt khoáng rất lớn.
- Ma sát nội và nhiệt cắt tăng theo cấp số nhân.
Trong điều kiện này, logic phối trộn truyền thống vốn hiệu quả với PE hoặc PP độn vừa phải thường thất bại. Đạt được sự ổn định không còn là chuyện “tăng lực cắt”, mà là kiểm soát năng lượng cắt sinh ra như thế nào và ở đâu.
Kỹ thuật vật liệu: không chỉ là cỡ hạt
Gia công PP độn cao thành công bắt đầu từ rất lâu trước khi bột đi vào máy đùn. Ngoài cỡ mesh danh nghĩa, ba đặc tính của bột có vai trò quyết định đối với độ ổn định của quy trình.
Phân bố cỡ hạt và độ hấp thụ dầu
Với hệ PP, thường nên dùng canxi cacbonat nặng có D50 ≈ 2–4 μm. Bột siêu mịn có thể cải thiện độ cứng vững, nhưng diện tích bề mặt riêng rất lớn của chúng làm độ hấp thụ dầu (chỉ số DOP) tăng mạnh. Điều này đẩy độ nhớt nóng chảy lên cao và thường khiến động cơ chính quá mô-men xoắn.
Chất lượng xử lý bề mặt
Ở mức độn trên 80%, xử lý bề mặt hiệu quả trở thành yêu cầu bắt buộc chứ không còn là tùy chọn.
- CaCO₃ chưa xử lý tương hợp kém với PP không phân cực, gây ma sát nội lớn, trục vít mòn nhanh và tính năng cơ học kém.
- Bột được xử lý đúng cách (axit stearic hoặc chất trợ tương hợp aluminat, tỷ lệ bọc > 98%) giảm đáng kể độ nhớt của hệ và nhiệt ma sát — tạo nền tảng vật lý cho độn siêu cao mà không gây phân hủy.
Độ chảy của bột
Bột CaCO₃ mesh cao dễ bị bắc cầu. Nếu góc nghỉ vượt quá khoảng 45°, cấp liệu bằng trục vít đơn thông thường sẽ không còn tin cậy.
Với những hệ như vậy, cần có cân định lượng loss-in-weight trục vít đôi với cơ cấu khuấy đứng và thiết kế phá vòm để duy trì độ chính xác và tính liên tục của cấp liệu.
Chiến lược cấp liệu: vì sao cấp liệu tách dòng là bắt buộc
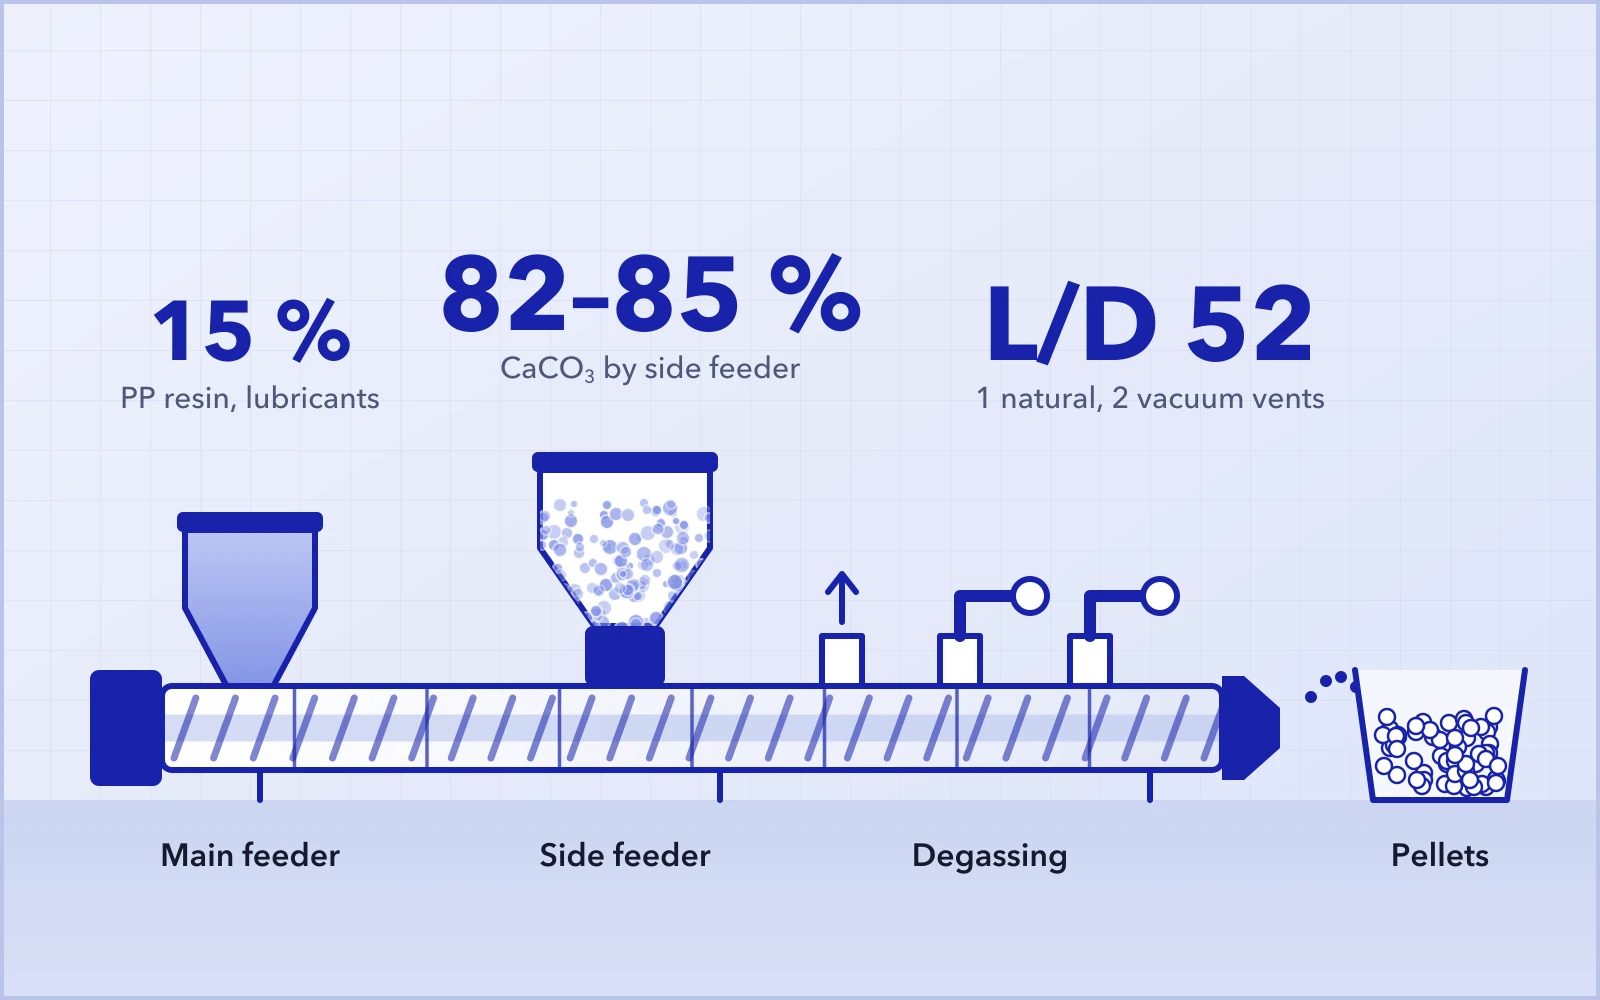
Với những công thức cực hạn như PP 15% + CaCO₃ 82–85% + phụ gia, cố cấp liệu “tất cả trong một” là sai lầm phổ biến và tốn kém.
Phương án cấp liệu tách dòng khuyến nghị
Bộ cấp liệu chính
- Thành phần: 100% nhựa PP + chất bôi trơn nội/ngoại (sáp PP, EBS).
- Logic kỹ thuật: để PP nóng chảy hoàn toàn và tạo thành pha mang liên tục, độ nhớt thấp trước khi đưa bột vào. Thêm chất bôi trơn sớm giúp hạn chế nhiệt sinh ra do ma sát trong quá trình trộn ở phía sau.
Bộ cấp liệu bên hông
- Thành phần: 100% chất độn khoáng, đưa vào giữa xi lanh (thường ở vùng 4–5).
- Ưu điểm: ở giai đoạn này, PP đã nóng chảy hoàn toàn nhanh chóng thấm ướt bột, ngăn ma sát khô gây hư hại giữa hạt khoáng và phần tử trục vít.
Kiểm soát không khí tại cửa cấp liệu bên hông
Bột CaCO₃ siêu mịn có thể chứa lượng không khí cuốn theo vượt quá 70% thể tích biểu kiến. Bộ cấp liệu bên hông kết hợp ống lót trong có lỗ thoát khí cho phép xả khí ngược tại cửa cấp liệu, ngăn áp suất dao động và vật liệu chảy ngược.
Logic thiết kế trục vít: vì sao L/D 52 quan trọng với PP
PP có cửa sổ gia công nhiệt hẹp hơn PE. Vì vậy cấu hình trục vít phải cân bằng giữa độ phân tán đủ tốt và kiểm soát nhiệt độ chặt chẽ. Với nền tảng L/D 52, quá trình gia công có thể kéo dài hơn và được kiểm soát tốt hơn.
Đoạn nóng chảy
Dùng phần tử vận chuyển bước lớn kết hợp khối nhào trộn 30° / 60° để PP nóng chảy nhanh và đồng đều mà không chịu lực cắt quá mức.
Đoạn trộn và phân tán (sau bộ cấp liệu bên hông)
- Phần tửKhối nhào trộn 45° (KB45/5/42) và phần tử trộn dạng răng ZME / SME.
- Nguyên tắc cốt lõiƯu tiên trộn phân bố thay vì lực cắt phân tán mạnh. Phần tử dạng răng liên tục chia tách và phân bố lại các cụm kết tụ, đạt độ phân tán đồng đều mà tránh được các điểm tăng nhiệt cục bộ.
- Lưu ýTránh dùng quá nhiều khối nhào trộn 90°, vì chúng làm nhiệt cắt tăng đáng kể và đẩy nhanh quá trình phân hủy phân tử PP.
Chiến lược khử khí
L/D 52 cho phép bố trí 2–3 vùng khử khí, thông thường gồm:
- 1 cửa thoát khí tự nhiên
- 2 cửa khử khí chân không (độ chân không ≥ –0,08 MPa)
Khử khí hiệu quả loại bỏ không khí còn sót và chất bay hơi phân tử thấp, đảm bảo hạt đặc chắc, không rỗ khí.
Khi trục vít đôi chạm giới hạn: ưu thế của ba trục vít
Khi hàm lượng chất độn trong PP tiến gần 85%, hoặc khi yêu cầu phân tán trở nên cực kỳ khắt khe (ví dụ masterbatch có yêu cầu nghiêm ngặt về FPV), hệ thống trục vít đôi thông thường có thể tiến sát giới hạn vật lý. Khi đó, kết cấu ba trục vít mang lại giải pháp từ chính cấu trúc máy.
Ưu thế về kết cấu
- Nhiều vùng ăn khớp: tạo tần suất cắt hiệu dụng cao hơn trên mỗi vòng quay.
- Phân tán ở nhiệt độ thấp: khả năng làm mới bề mặt tốt hơn cho phép phân tán hiệu quả ở tốc độ trục vít và nhiệt độ nhựa nóng chảy thấp hơn.
Các so sánh trong sản xuất công nghiệp cho thấy, ở cùng điều kiện mô-men xoắn, hệ ba trục vít có thể giảm nhiệt độ nhựa nóng chảy 10–15 °C với công thức PP + 84% CaCO₃, giúp bảo toàn đáng kể cấu trúc phân tử.
Ứng dụng công nghiệp đã được kiểm chứng
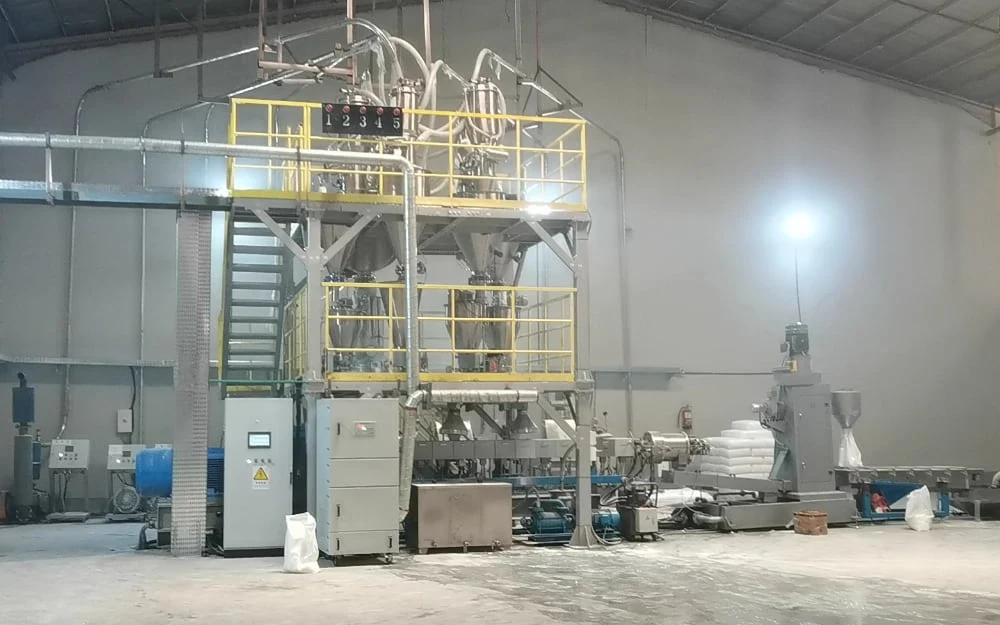
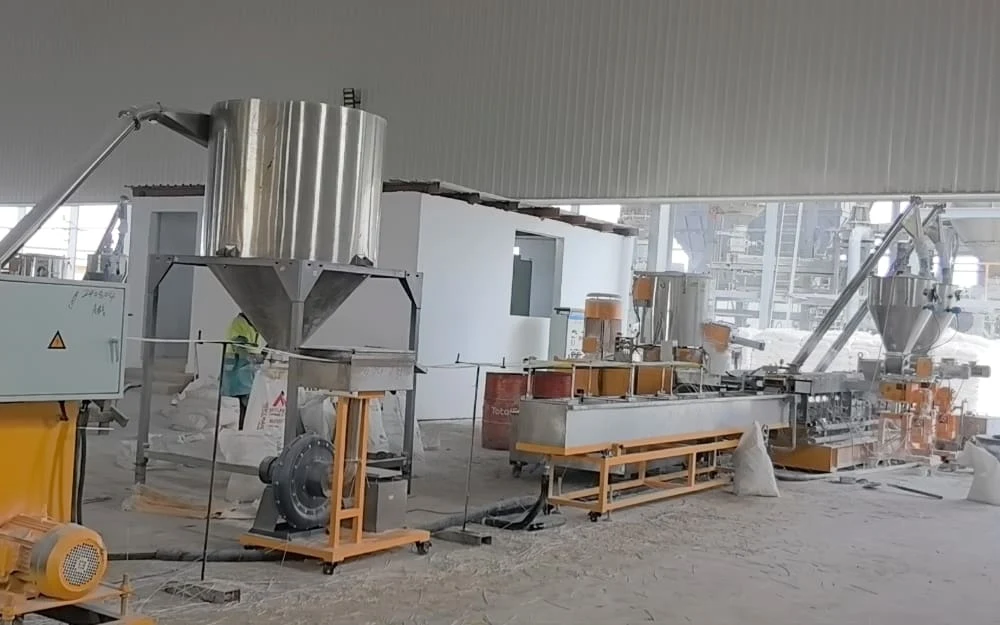
Dữ liệu dưới đây lấy từ các dây chuyền sản xuất công nghiệp vận hành lâu dài của USEON và phản ánh hiệu quả sản xuất hàng loạt ổn định.
| Khu vực | Cấu hình | Công thức | Thông số chính | Hiệu quả |
|---|---|---|---|---|
| Trung Quốc | Ba trục vít 75 (L/D 52) | PP + 84% CaCO₃ | Cấp liệu tách dòng · chân không –0,09 MPa | Phân tán rất tốt, bề mặt hạt mịn. |
| Hồng Kông, Trung Quốc | Trục vít đôi 75 (L/D 52) | PP + 83% CaCO₃ | 800 vòng/phút · chân không kép | Chuẩn tham chiếu về năng suất cao. |
| Tanzania | Trục vít đôi 65 (L/D 52) | PP + 81,5% CaCO₃ | Cấp liệu bằng cân định lượng loss-in-weight | Vận hành liên tục ổn định ở nhiệt độ môi trường cao. |
| Thổ Nhĩ Kỳ | Trục vít đôi 65 (L/D 48) | PP + 80% CaCO₃ | Tạo hạt vòng nước | Hạt chắc và đều hình hơn. |
Hỏi đáp kỹ thuật: các vấn đề thường gặp khi độn cao PP
Vì sao MFI tăng bất thường khi độn siêu cao?
Đây là dấu hiệu rõ ràng của phân hủy nhiệt PP (đứt mạch) do nhiệt cắt quá lớn.
Cách xử lýGiảm các phần tử cắt mạnh (như khối nhào trộn 90°), hạ nhiệt độ đoạn giữa xi lanh và tăng bôi trơn ngoại.
Vì sao từ mức độn 80% trở lên bắt buộc phải cấp liệu bên hông?
Cấp liệu bằng trục vít đơn không thắng được áp suất ngược của không khí khi tải bột cực cao. Bộ cấp liệu bên hông trục vít đôi đẩy cưỡng bức bột về phía trước, đồng thời cho phép thoát khí qua ống lót có lỗ thoát khí.
Làm thế nào để khắc phục hiện tượng “hạt dính chùm” (hạt dính đôi) hoặc “hạt có đuôi”?
PP kết tinh nhanh, nhưng hàm lượng độn cao làm giảm độ bền nóng chảy, khiến sợi nhựa bị đứt hoặc dính vào nhau.
Cách xử lýĐiều chỉnh khe hở dao cắt vòng nước (< 0,05 mm), tối ưu nhiệt độ mặt khuôn để tránh đông cứng lỗ khuôn, và đảm bảo nước làm mát không quá lạnh (tránh làm nguội đột ngột).
Trục vít mòn quá nhanh (vài tháng phải thay phần tử một lần). Điều này có bình thường không?
Gia công trên 80% CaCO₃ bằng thép thấm nitơ tiêu chuẩn sẽ gây mài mòn nhanh.
Cách xử lýNâng cấp lên phần tử chịu mài mòn lưỡng kim (ví dụ WR13 hoặc luyện kim bột HIP) ở các vùng trộn. Tuổi thọ của chúng thường dài gấp 3–5 lần thép tiêu chuẩn.
Vì sao hạt bị rỗ khí bên trong?
Thường do khử khí chưa đủ đối với không khí cuốn theo hoặc hơi ẩm trong bột.
Cách xử lýĐảm bảo độ chân không ≥ –0,08 MPa, tận dụng L/D 52 để kéo dài quá trình khử khí tự nhiên, và kiểm tra tắc nghẽn ở cửa thoát khí của bộ cấp liệu bên hông.
Ba trục vít (SAT-T) có ưu thế cụ thể gì so với trục vít đôi?
Ưu thế chính là “phân tán ở nhiệt độ thấp”.
Giải thíchVới PP nhạy nhiệt, máy ba trục vít đạt độ phân tán tương đương ở tốc độ quay thấp hơn và nhiệt độ nhựa nóng chảy thấp hơn nhờ có thêm các vùng ăn khớp. Đây là giải pháp lý tưởng khi việc bảo toàn khối lượng phân tử PP là yếu tố then chốt.
Kết luận: độn cao PP là một hệ thống kỹ thuật
Phối trộn PP độn siêu cao không thể giải quyết chỉ bằng mô-men xoắn cao hơn. Quá trình này đòi hỏi tối ưu đồng bộ đặc tính bột, chiến lược cấp liệu, hình học trục vít và kiểm soát nhiệt.
Với nền tảng mô-men xoắn cao, thiết kế L/D kéo dài và kỹ thuật trục vít thiết kế theo ứng dụng, phối trộn PP ổn định với hàm lượng độn trên 80–85% trở thành một quy trình công nghiệp có thể kiểm soát và lặp lại.