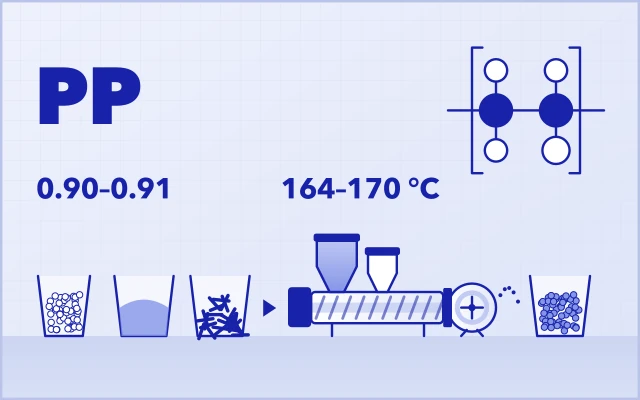
En el compounding de plásticos modificados, aumentar la carga de carbonato de calcio (CaCO₃) en una matriz de polipropileno (PP) del 75 % al 80 %, y más aún hacia el 85 %, no es un simple ajuste gradual, sino un reto de proceso fundamental.
A diferencia del PE, las cadenas moleculares del PP son mucho más sensibles a la degradación térmica inducida por cizalla. Con cargas ultraaltas, el exceso de calor de cizalla local puede provocar fácilmente la escisión de cadenas, con un aumento anómalo del MFI, una resistencia del fundido inestable, dificultades de peletizado e incluso rotura de hebras.
A partir de la amplia experiencia de USEON en entregas industriales, este artículo analiza de forma sistemática la lógica de ingeniería de un compounding estable de PP con carga ultraalta desde cuatro dimensiones decisivas: ingeniería de materiales, estrategia de alimentación, diseño de husillos y control del proceso.
Por qué cargar el PP por encima del 80 % se vuelve intrínsecamente difícil
Cuando el contenido de carga supera el 80 %, la formulación entra en un régimen extremo:
- La fracción de polímero pasa a ser la fase minoritaria (< 20 %).
- El fundido debe mojar, encapsular y transportar un volumen enorme de partículas minerales.
- La fricción interna y el calor de cizalla aumentan de forma exponencial.
En estas condiciones, la lógica de compounding tradicional que funciona con el PE o con cargas moderadas de PP suele fallar. Lograr estabilidad ya no consiste en «más cizalla», sino en controlar cómo y dónde se genera la energía de cizalla.
Ingeniería de materiales: más allá del tamaño de partícula
Un procesamiento exitoso de PP con carga alta empieza mucho antes de que el polvo entre en la extrusora. Además de la malla nominal, tres características del polvo determinan de forma crítica la estabilidad del proceso.
Distribución granulométrica y absorción de aceite
Para sistemas de PP se recomienda en general carbonato de calcio molido (GCC) con D50 ≈ 2–4 μm. Aunque los polvos ultrafinos pueden mejorar la rigidez, su superficie específica extremadamente alta aumenta drásticamente la absorción de aceite (valor DOP). Esto eleva bruscamente la viscosidad del fundido y suele provocar un exceso de torque en el motor principal.
Calidad del tratamiento superficial
Con cargas superiores al 80 %, un tratamiento superficial eficaz deja de ser opcional y pasa a ser obligatorio.
- El CaCO₃ sin tratar es poco compatible con el PP apolar, lo que provoca alta fricción interna, desgaste rápido de los husillos y propiedades mecánicas deficientes.
- Un polvo correctamente tratado (ácido esteárico o agentes de acoplamiento de aluminato, grado de recubrimiento > 98 %) reduce notablemente la viscosidad del sistema y el calor de fricción, y constituye la base física de una carga ultraalta sin degradación.
Fluidez del polvo
Los polvos de CaCO₃ de malla fina tienden a formar puentes (bóvedas). Si el ángulo de reposo supera ~45°, la alimentación convencional con monohusillo deja de ser fiable.
Para estos sistemas es imprescindible un dosificador gravimétrico por pérdida de peso de doble husillo con agitación vertical y diseño rompebóvedas, que mantenga la precisión y la continuidad de la alimentación.
Estrategia de alimentación: por qué la alimentación dividida no es opcional
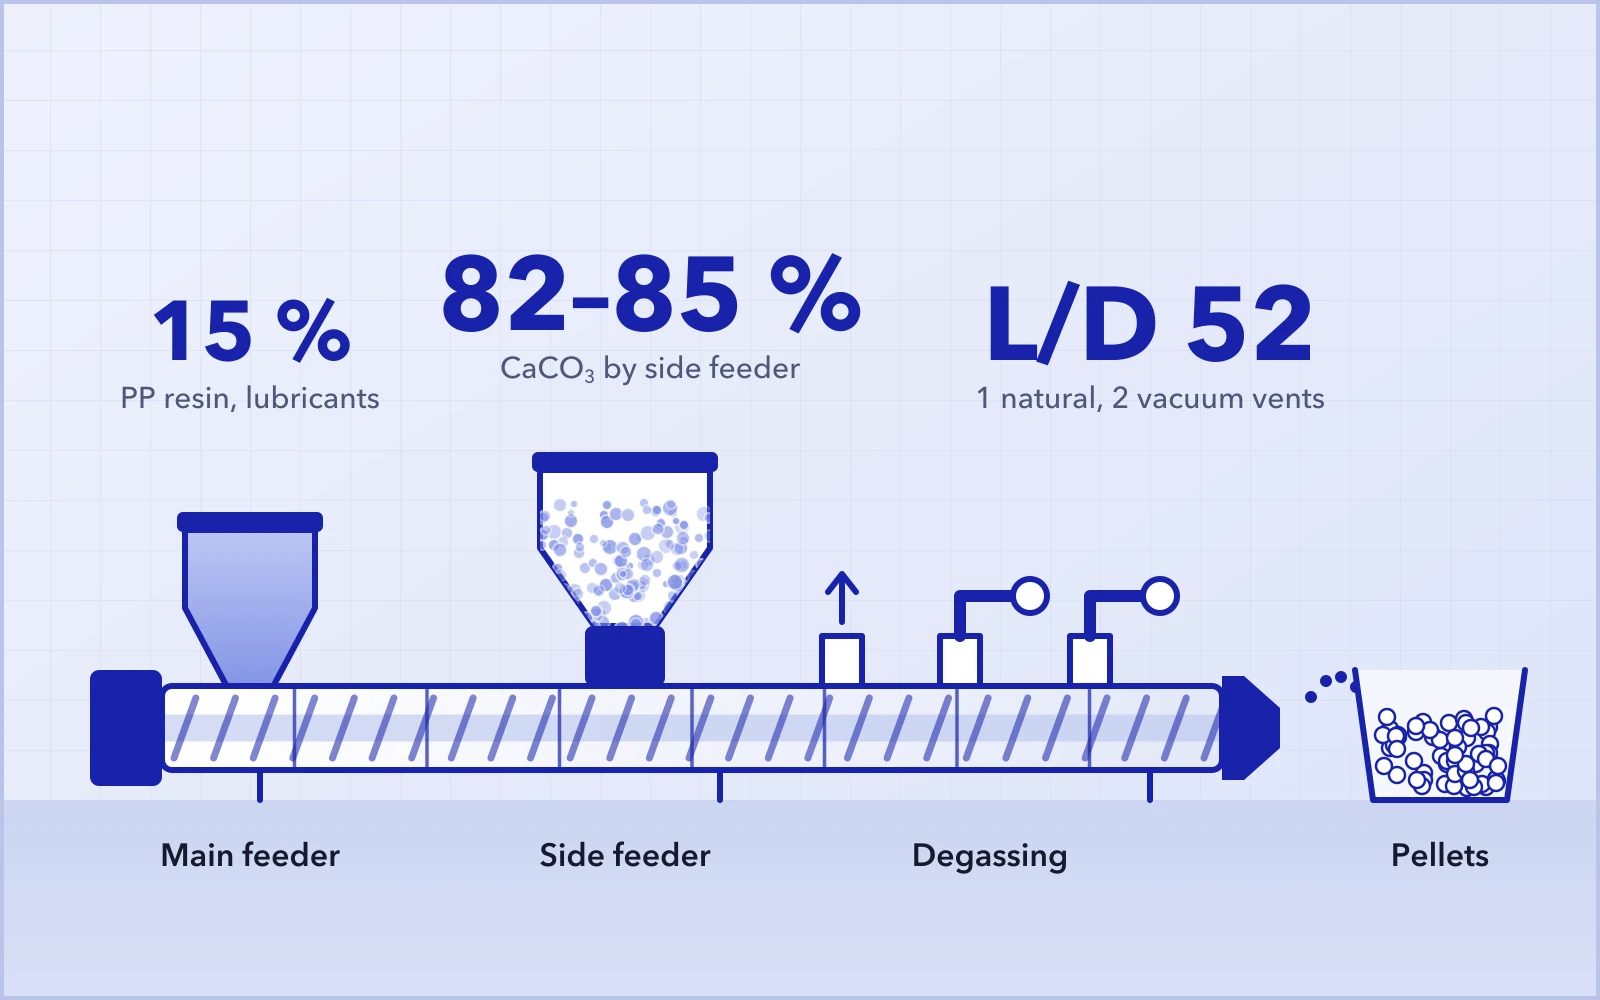
En formulaciones extremas como PP 15 % + CaCO₃ 82–85 % + aditivos, intentar una alimentación «todo en uno» es un error frecuente y costoso.
Concepto de alimentación dividida recomendado
Alimentador principal
- Contenido: 100 % de la resina de PP + lubricantes internos/externos (cera de PP, EBS).
- Lógica de ingeniería: permitir que el PP se funda por completo y forme una fase portadora continua de baja viscosidad antes de introducir el polvo. Añadir el lubricante al principio ayuda a frenar la generación de calor por fricción durante la mezcla posterior.
Alimentador lateral
- Contenido: 100 % de la carga mineral, introducida a mitad del cilindro (normalmente en las zonas 4–5).
- Ventaja: en este punto, el PP totalmente fundido moja rápidamente el polvo y evita la fricción en seco destructiva entre las partículas minerales y los elementos de husillo.
Gestión del aire en la alimentación lateral
El polvo de CaCO₃ ultrafino puede contener aire ocluido que supera el 70 % de su volumen aparente. Un alimentador lateral combinado con una camisa interior con venteo permite evacuar el aire a contracorriente en la boca de alimentación, lo que evita la inestabilidad de presión y el retroceso del material.
Lógica del diseño de husillos: por qué L/D 52 es clave para el PP
El PP tiene una ventana térmica de procesamiento más estrecha que el PE. Por eso, la configuración de husillos debe equilibrar una dispersión suficiente con un control estricto de la temperatura. Con una plataforma L/D 52 es posible un historial de procesamiento más controlado y prolongado.
Sección de fusión
Utilice elementos de transporte de paso largo combinados con bloques de amasado de 30°/60° para garantizar una fusión rápida y uniforme del PP sin cizalla excesiva.
Sección de mezcla y dispersión (aguas abajo del alimentador lateral)
- ElementosBloques de amasado de 45° (KB45/5/42) y elementos de mezcla dentados ZME/SME.
- Principio básicoMezcla distributiva antes que cizalla dispersiva agresiva. Los elementos dentados dividen y redistribuyen repetidamente los aglomerados, y logran una dispersión uniforme sin picos locales de temperatura.
- PrecauciónDebe evitarse el uso excesivo de bloques de amasado de 90°, ya que aumentan mucho el calor de cizalla y aceleran la degradación molecular del PP.
Estrategia de desgasificación
Una L/D de 52 permite integrar de 2 a 3 secciones de venteo, normalmente:
- 1 venteo natural
- 2 venteos al vacío (nivel de vacío ≥ –0.08 MPa)
Una desgasificación eficaz elimina el aire residual y los volátiles de bajo peso molecular, y garantiza pellets densos y sin poros.
Cuando el doble husillo llega a su límite: la ventaja del triple husillo
Cuando la carga del PP se acerca al 85 %, o cuando los requisitos de dispersión son extremadamente exigentes (p. ej., masterbatches críticos en valor de presión de filtro, FPV), los sistemas de doble husillo convencionales pueden acercarse a sus límites físicos. En estos casos, la arquitectura de triple husillo ofrece una solución estructural.
Ventajas estructurales
- Múltiples zonas de engrane: generan una mayor frecuencia de cizalla efectiva por revolución.
- Dispersión a baja temperatura: la mayor renovación de superficie permite una dispersión eficaz con menor velocidad de husillo y menor temperatura del fundido.
Las comparaciones industriales muestran que, a igual torque, los sistemas de triple husillo pueden lograr una temperatura del fundido 10–15 °C más baja en formulaciones de PP + 84 % de CaCO₃, lo que preserva en gran medida la integridad molecular.
Aplicaciones industriales probadas
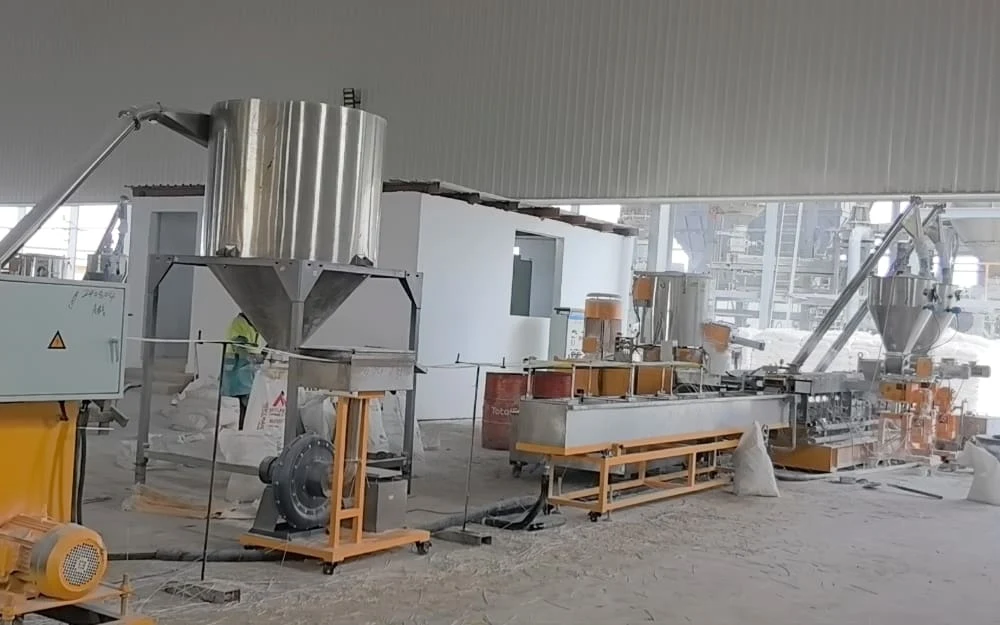
Los siguientes datos proceden de las líneas de producción industrial de USEON en operación a largo plazo y reflejan un desempeño estable en producción en serie.
| Región | Configuración | Formulación | Parámetros clave | Desempeño |
|---|---|---|---|---|
| China | Triple husillo 75 (L/D 52) | PP + 84 % CaCO₃ | Alimentación dividida · vacío –0.09 MPa | Excelente dispersión, superficie del pellet lisa. |
| Hong Kong, China | Doble husillo 75 (L/D 52) | PP + 83 % CaCO₃ | 800 rpm · doble vacío | Referencia de alta capacidad. |
| Tanzania | Doble husillo 65 (L/D 52) | PP + 81.5 % CaCO₃ | Dosificación gravimétrica por pérdida de peso | Operación continua estable con alta temperatura ambiente. |
| Turquía | Doble husillo 65 (L/D 48) | PP + 80 % CaCO₃ | Peletizado por anillo de agua | Mejor integridad y forma del pellet. |
Preguntas de ingeniería: problemas típicos de la carga alta en PP
¿Por qué aumenta anormalmente el MFI con cargas ultraaltas?
Es una señal clara de degradación térmica del PP (escisión de cadenas) causada por un exceso de calor de cizalla.
AcciónReduzca los elementos de cizalla agresivos (como los bloques de amasado de 90°), baje la temperatura en la parte media del cilindro y aumente la lubricación externa.
¿Por qué la alimentación lateral es obligatoria a partir del 80 % de carga?
Con cargas de polvo extremas, la alimentación con monohusillo no puede vencer la contrapresión del aire. Los alimentadores laterales de doble husillo empujan físicamente el polvo hacia delante y, al mismo tiempo, permiten evacuar el aire a través de una camisa con venteo.
¿Cómo resolver los «pellets unidos» (pellets gemelos) o las «colas»?
El PP cristaliza rápido, pero la carga elevada reduce la resistencia del fundido, lo que hace que las hebras se rompan o se peguen.
AcciónAjuste la holgura de la cuchilla del anillo de agua (< 0.05 mm), optimice la temperatura de la cara del dado para evitar que se congelen los orificios y asegúrese de que el agua de enfriamiento no esté demasiado fría (para evitar un enfriamiento brusco).
El desgaste de los husillos es demasiado rápido (los elementos se cambian cada pocos meses). ¿Es normal?
Procesar más del 80 % de CaCO₃ con acero nitrurado estándar provoca una abrasión rápida.
AcciónPase a elementos bimetálicos resistentes al desgaste (p. ej., WR13 o pulvimetalurgia HIP) en las zonas de mezcla. Su vida útil suele ser de 3 a 5 veces mayor que la del acero estándar.
¿Por qué los pellets presentan poros internos?
Suele deberse a una desgasificación insuficiente del aire ocluido o de la humedad del polvo.
AcciónAsegure niveles de vacío ≥ –0.08 MPa, aproveche L/D 52 para prolongar la desgasificación natural y compruebe que el venteo del alimentador lateral no esté obstruido.
¿Cuál es la ventaja concreta del triple husillo (SAT-T) frente al doble husillo?
La ventaja principal es la «dispersión a baja temperatura».
ExplicaciónPara el PP, sensible al calor, el triple husillo logra una dispersión equivalente con menos rpm y menor temperatura del fundido gracias a sus zonas de engrane adicionales. Es la solución ideal cuando preservar el peso molecular del PP es crítico.
Conclusión: la carga alta en PP es un sistema de ingeniería
El compounding de PP con carga ultraalta no se resuelve solo con más torque. Requiere optimizar de forma coordinada las características del polvo, la estrategia de alimentación, la geometría de los husillos y el control térmico.
Con plataformas de alto torque, diseños de L/D prolongado e ingeniería de husillos orientada a la aplicación, el compounding estable de PP con más del 80–85 % de carga se convierte en un proceso industrial controlable y repetible.