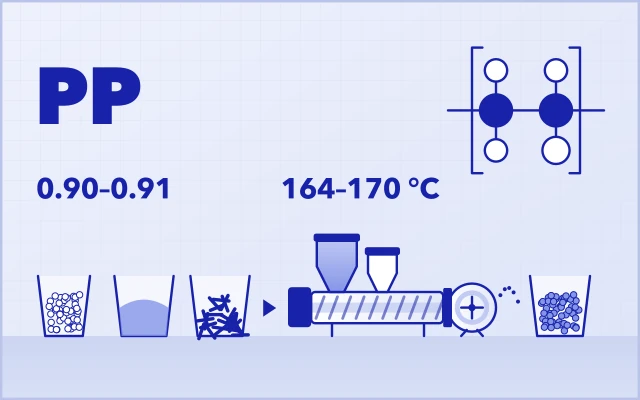
No compounding de plásticos modificados, aumentar o teor de carbonato de cálcio (CaCO₃) em uma matriz de polipropileno (PP) de 75% para 80% — e daí rumo a 85% — não é um simples ajuste incremental, mas um desafio de processo fundamental.
Ao contrário do PE, as cadeias moleculares do PP são muito mais sensíveis à degradação térmica induzida pelo cisalhamento. Com teores de carga ultra-altos, o calor de cisalhamento localizado em excesso pode facilmente provocar a cisão de cadeias, resultando em aumento anormal do índice de fluidez (MFI), resistência do fundido instável, dificuldades na granulação e até quebra dos fios.
Com base na ampla experiência da USEON em linhas industriais entregues, este artigo analisa de forma sistemática a lógica de engenharia por trás de um compounding estável de PP com teor de carga ultra-alto, a partir de quatro dimensões decisivas: engenharia de materiais, estratégia de alimentação, projeto da rosca e controle de processo.
Por que o PP com mais de 80% de carga é tão difícil
Quando o teor de carga passa de 80%, a formulação entra em um regime extremo:
- O polímero passa a ser a fase minoritária (< 20%).
- O fundido precisa molhar, envolver e transportar um volume enorme de partículas minerais.
- O atrito interno e o calor de cisalhamento aumentam exponencialmente.
Nessa condição, a lógica tradicional de compounding que funciona para o PE ou para o PP com teor moderado de carga costuma falhar. A estabilidade já não depende de “mais cisalhamento”, mas de controlar como e onde a energia de cisalhamento é gerada.
Engenharia de materiais: muito além do tamanho de partícula
O sucesso no processamento de PP com alto teor de carga começa muito antes de o pó entrar na extrusora. Além da granulometria nominal (mesh), três características do pó determinam de forma crítica a estabilidade do processo.
Distribuição granulométrica e absorção de óleo
Para sistemas de PP, recomenda-se em geral carbonato de cálcio natural (moído) com D50 ≈ 2–4 μm. Pós ultrafinos podem melhorar a rigidez, mas sua área superficial específica muito alta aumenta drasticamente a absorção de óleo (valor de DOP). Isso eleva muito a viscosidade do fundido e frequentemente leva a sobretorque do motor principal.
Qualidade do tratamento superficial
Com teores de carga acima de 80%, um tratamento superficial eficaz deixa de ser opcional e passa a ser obrigatório.
- O CaCO₃ sem tratamento tem baixa compatibilidade com o PP apolar, o que gera alto atrito interno, desgaste rápido da rosca e desempenho mecânico ruim.
- O pó tratado corretamente (com ácido esteárico ou agentes de acoplamento aluminato, taxa de recobrimento > 98%) reduz significativamente a viscosidade do sistema e o calor gerado por atrito — e forma a base física para um teor de carga ultra-alto sem degradação.
Fluidez do pó
Pós de CaCO₃ muito finos tendem a formar pontes (abóbadas). Se o ângulo de repouso passar de ~45°, a alimentação convencional com monorrosca deixa de ser confiável.
Nesses sistemas, um dosador gravimétrico por perda de peso de dupla rosca, com agitação vertical e dispositivo quebra-pontes, é indispensável para manter a precisão e a continuidade da alimentação.
Estratégia de alimentação: por que a alimentação dividida é obrigatória
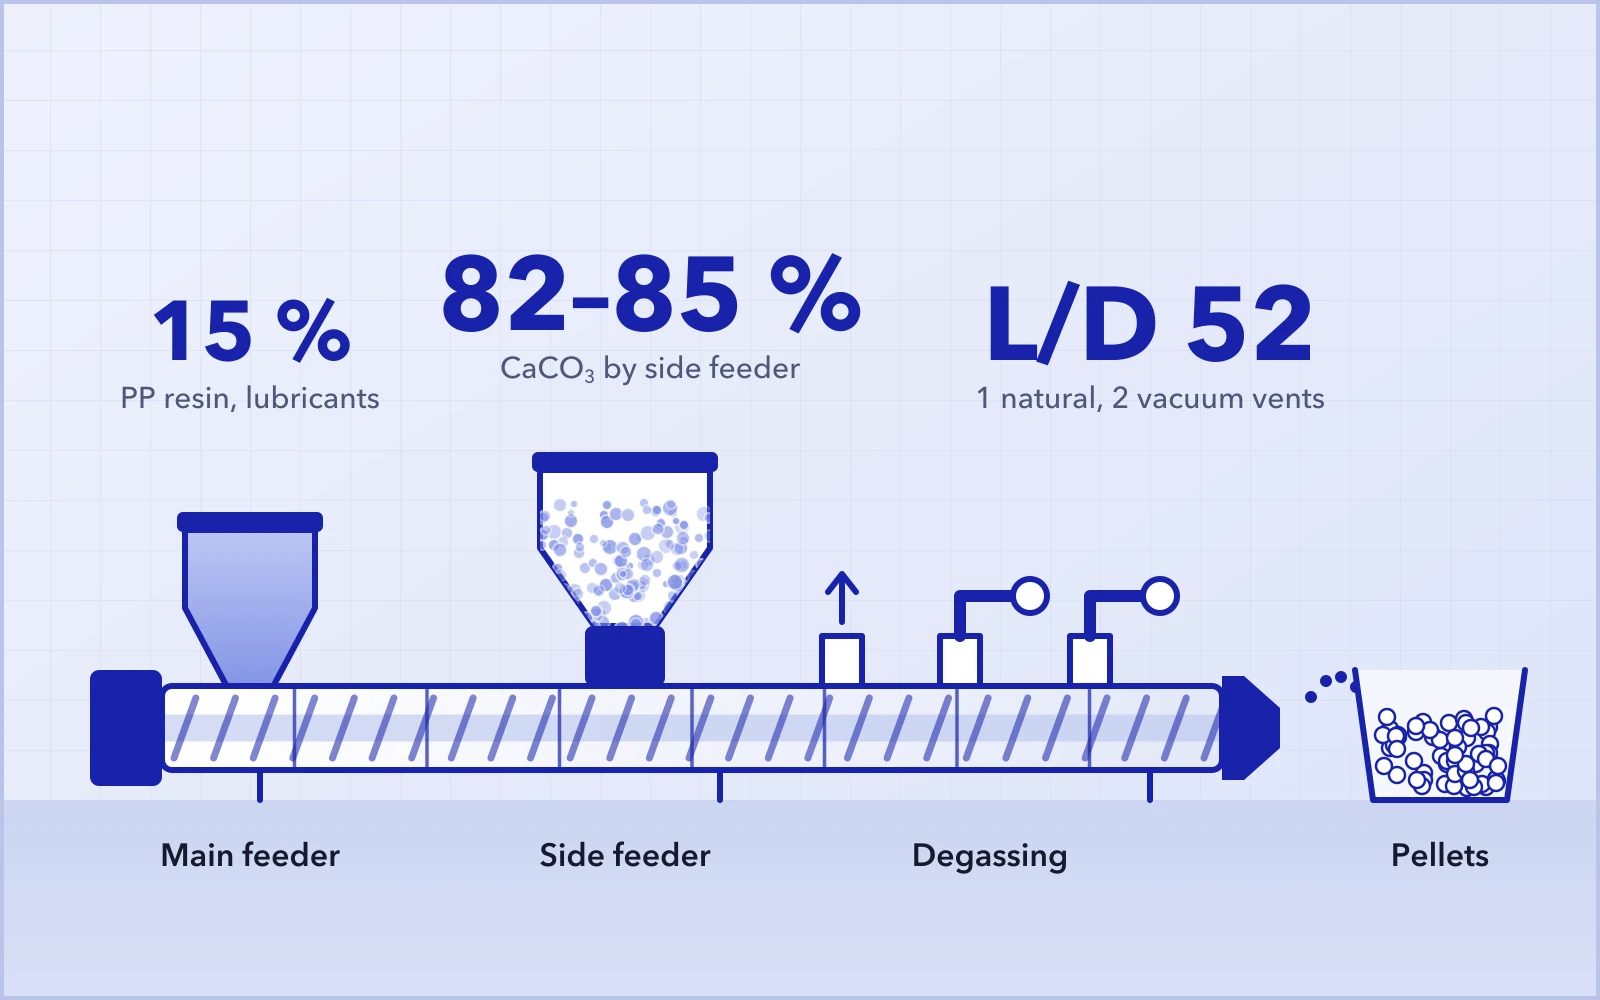
Em formulações extremas, como PP 15% + CaCO₃ 82–85% + aditivos, tentar alimentar tudo de uma vez (“all-in-one”) é um erro comum e caro.
Conceito recomendado de alimentação dividida
Alimentador principal
- Conteúdo: 100% da resina de PP + lubrificantes internos/externos (cera de PP, EBS).
- Lógica de engenharia: deixar o PP fundir completamente e formar uma fase transportadora contínua e de baixa viscosidade antes da entrada do pó. Adicionar o lubrificante no início ajuda a conter a geração de calor por atrito na mistura a jusante.
Alimentador lateral
- Conteúdo: 100% da carga mineral, introduzida no meio do cilindro (normalmente nas zonas 4–5).
- Vantagem: nesse ponto, o PP totalmente fundido molha o pó rapidamente, evitando o atrito a seco destrutivo entre as partículas minerais e os elementos de rosca.
Gestão do ar na alimentação lateral
O pó de CaCO₃ ultrafino pode conter ar aprisionado em volume superior a 70% do seu volume aparente. Um alimentador lateral combinado com uma camisa interna ventilada permite a saída do ar em contrafluxo pela boca de alimentação, evitando instabilidade de pressão e refluxo de material.
Lógica do projeto da rosca: por que L/D 52 faz diferença no PP
O PP tem uma janela térmica de processamento mais estreita que a do PE. Por isso, a configuração da rosca precisa equilibrar dispersão suficiente com controle rigoroso da temperatura. Uma plataforma com L/D 52 permite um histórico de processamento mais longo e mais controlado.
Zona de fusão
Use elementos de transporte de passo largo combinados com blocos de malaxagem de 30°/60° para garantir uma fusão rápida e uniforme do PP, sem cisalhamento excessivo.
Zona de mistura e dispersão (a jusante do alimentador lateral)
- ElementosBlocos de malaxagem de 45° (KB45/5/42) e elementos de mistura dentados ZME/SME.
- Princípio centralPriorizar a mistura distributiva em vez de um cisalhamento dispersivo agressivo. Os elementos dentados dividem e redistribuem os aglomerados repetidamente, obtendo dispersão uniforme e evitando picos de temperatura localizados.
- AtençãoEvite o uso excessivo de blocos de malaxagem de 90°, que aumentam muito o calor de cisalhamento e aceleram a degradação molecular do PP.
Estratégia de degasagem
O L/D 52 permite integrar 2–3 zonas de degasagem, normalmente:
- 1 degasagem natural (atmosférica)
- 2 degasagens a vácuo (nível de vácuo ≥ –0,08 MPa)
Uma degasagem eficiente remove o ar residual e os voláteis de baixa massa molar, garantindo pellets densos e sem poros.
Quando a dupla rosca chega ao limite: a vantagem da tripla rosca
Quando o teor de carga no PP se aproxima de 85%, ou quando as exigências de dispersão ficam extremamente rigorosas (por exemplo, masterbatches com FPV crítico), os sistemas de dupla rosca convencionais podem chegar perto de seus limites físicos. Nesses casos, a arquitetura de tripla rosca oferece uma solução estrutural.
Vantagens estruturais
- Múltiplas zonas de engrenamento: maior frequência efetiva de cisalhamento por rotação.
- Dispersão a baixa temperatura: a renovação de superfície mais intensa permite uma dispersão eficiente com menor rotação da rosca e menor temperatura do fundido.
Comparações industriais mostram que, com o mesmo torque, sistemas de tripla rosca podem trabalhar com temperatura do fundido 10–15 °C mais baixa em formulações de PP + 84% de CaCO₃, preservando muito melhor a integridade molecular.
Aplicações industriais comprovadas
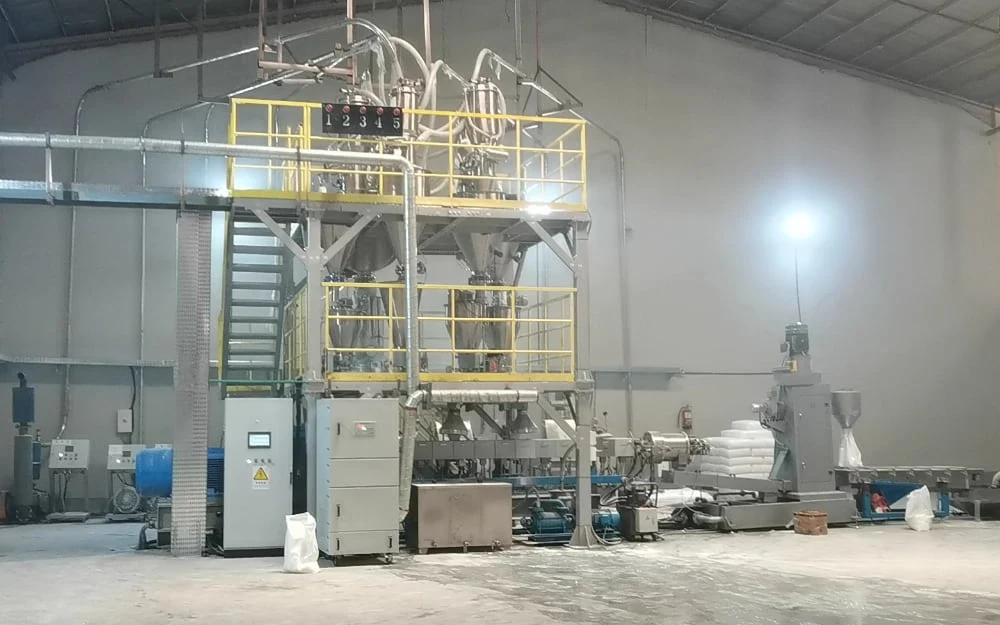
Os dados a seguir vêm de linhas industriais da USEON em operação há muito tempo e refletem um desempenho estável em produção em série.
| Região | Configuração | Formulação | Parâmetros principais | Desempenho |
|---|---|---|---|---|
| China | Tripla rosca 75 (L/D 52) | PP + 84% de CaCO₃ | Alimentação dividida · vácuo de –0,09 MPa | Excelente dispersão, superfície dos pellets lisa. |
| Hong Kong, China | Dupla rosca 75 (L/D 52) | PP + 83% de CaCO₃ | 800 rpm · vácuo duplo | Referência em alta produção. |
| Tanzânia | Dupla rosca 65 (L/D 52) | PP + 81,5% de CaCO₃ | Dosagem gravimétrica por perda de peso | Operação contínua estável com temperatura ambiente elevada. |
| Turquia | Dupla rosca 65 (L/D 48) | PP + 80% de CaCO₃ | Granulação por anel d’água | Melhor integridade e formato dos pellets. |
Perguntas de engenheiros: problemas típicos do PP com alto teor de carga
Por que o MFI aumenta de forma anormal com teores de carga ultra-altos?
É um sinal claro de degradação térmica do PP (cisão de cadeias) causada por calor de cisalhamento excessivo.
O que fazerReduza os elementos de cisalhamento agressivos (como blocos de malaxagem de 90°), baixe a temperatura no meio do cilindro e aumente a lubrificação externa.
Por que a alimentação lateral é obrigatória a partir de 80% de carga?
Com teores extremos de pó, a alimentação por monorrosca não consegue vencer a contrapressão do ar. Os alimentadores laterais de dupla rosca empurram o pó para a frente mecanicamente e, ao mesmo tempo, permitem a saída do ar por uma camisa ventilada.
Como resolver pellets grudados (“pellets geminados”) ou “rabichos”?
O PP cristaliza rápido, mas o alto teor de carga reduz a resistência do fundido, fazendo os fios quebrarem ou grudarem.
O que fazerAjuste a folga das facas do granulador por anel d’água (< 0,05 mm), otimize a temperatura da face da matriz para evitar o congelamento dos furos e garanta que a água de resfriamento não esteja fria demais (evitando choque térmico).
A rosca se desgasta rápido demais (elementos trocados a cada poucos meses). Isso é normal?
Processar mais de 80% de CaCO₃ com aço nitretado comum causa abrasão rápida.
O que fazerPasse a usar elementos bimetálicos resistentes ao desgaste (por exemplo, WR13 ou metalurgia do pó HIP) nas zonas de mistura. A vida útil costuma ser 3–5 vezes maior que a do aço comum.
Por que os pellets apresentam poros internos?
Normalmente, por degasagem insuficiente do ar aprisionado ou da umidade do pó.
O que fazerGaranta um nível de vácuo ≥ –0,08 MPa, aproveite o L/D 52 para uma degasagem natural mais longa e verifique se há obstruções na ventilação do alimentador lateral.
Qual é a vantagem específica da tripla rosca (SAT-T) em relação à dupla rosca?
A principal vantagem é a “dispersão a baixa temperatura”.
ExplicaçãoPara o PP, que é sensível ao calor, a tripla rosca obtém a mesma dispersão com menor rotação e menor temperatura do fundido, graças às zonas de engrenamento adicionais. É a solução ideal quando preservar a massa molar do PP é fundamental.
Conclusão: o PP com alto teor de carga é um sistema de engenharia
O compounding de PP com teor de carga ultra-alto não se resolve apenas com mais torque. Ele exige a otimização coordenada das características do pó, da estratégia de alimentação, da geometria da rosca e do controle térmico.
Com plataformas de alto torque, L/D estendido e engenharia de roscas orientada à aplicação, o compounding estável de PP com mais de 80–85% de carga passa a ser um processo industrial controlável e repetível.