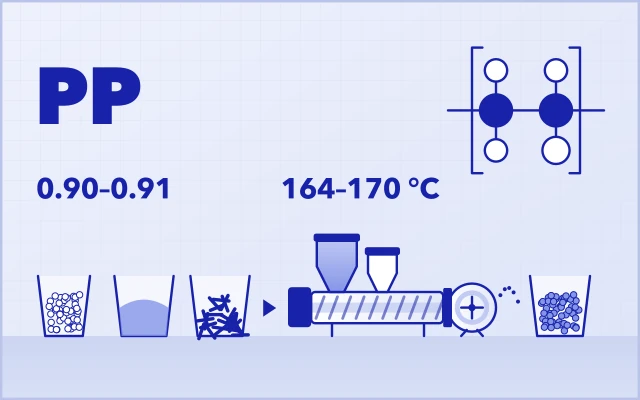
Dans le compoundage des plastiques modifiés, faire passer le taux de carbonate de calcium (CaCO₃) dans une matrice de polypropylène (PP) de 75 % à 80 %, puis vers 85 %, n’est pas un simple ajustement progressif : c’est un véritable défi de procédé.
Contrairement à celles du PE, les chaînes moléculaires du PP sont nettement plus sensibles à la dégradation thermique induite par le cisaillement. À très haut taux de charge, un échauffement local excessif par cisaillement peut facilement provoquer des coupures de chaînes, avec à la clé une hausse anormale de l’indice de fluidité (MFI), une tenue à l’état fondu instable, des difficultés de granulation, voire des ruptures de joncs.
À partir de la vaste expérience d’USEON en lignes industrielles livrées, cet article analyse méthodiquement la logique d’ingénierie qui permet un compoundage stable de PP à ultra-haut taux de charge, selon quatre axes déterminants : l’ingénierie des matières, la stratégie de dosage, le profil de vis et la conduite du procédé.
Pourquoi charger le PP au-delà de 80 % devient fondamentalement difficile
Lorsque le taux de charge dépasse 80 %, la formulation bascule dans un régime extrême :
- Le polymère devient la phase minoritaire (< 20 %).
- La matière fondue doit mouiller, enrober et transporter un volume considérable de particules minérales.
- Le frottement interne et l’échauffement par cisaillement augmentent de façon exponentielle.
Dans ces conditions, la logique de compoundage classique, valable pour le PE ou pour un PP moyennement chargé, échoue souvent. La stabilité ne passe plus par « plus de cisaillement », mais par la maîtrise de la manière et de l’endroit où l’énergie de cisaillement est générée.
Ingénierie des matières : bien plus que la granulométrie
La réussite de la mise en œuvre d’un PP fortement chargé commence bien avant l’entrée de la poudre dans l’extrudeuse. Au-delà de la finesse nominale (en mesh), trois caractéristiques de la poudre déterminent de façon décisive la stabilité du procédé.
Distribution granulométrique et prise d’huile
Pour les systèmes PP, on recommande généralement un carbonate de calcium naturel broyé (GCC) de D50 ≈ 2–4 μm. Si les poudres ultrafines peuvent améliorer la rigidité, leur surface spécifique très élevée augmente fortement la prise d’huile (indice DOP). La viscosité de la matière fondue s’élève alors brutalement, ce qui entraîne souvent un surcouple du moteur principal.
Qualité du traitement de surface
Au-delà de 80 % de charge, un traitement de surface efficace devient obligatoire et non plus facultatif.
- Le CaCO₃ non traité est peu compatible avec le PP apolaire, ce qui entraîne un frottement interne élevé, une usure rapide des vis et de faibles performances mécaniques.
- Une poudre correctement traitée (acide stéarique ou agents de couplage aluminates, taux d’enrobage > 98 %) réduit nettement la viscosité du système et l’échauffement par frottement : c’est la base physique d’un taux de charge ultra-élevé sans dégradation.
Coulabilité de la poudre
Les poudres de CaCO₃ très fines ont tendance à former des voûtes. Au-delà d’un angle de talus d’environ 45°, un doseur monovis classique n’est plus fiable.
Pour ces systèmes, un doseur pondéral bivis équipé d’un agitateur vertical et d’un dispositif anti-voûte est indispensable pour garantir la précision et la continuité du dosage.
Stratégie de dosage : pourquoi le dosage fractionné n’est pas une option
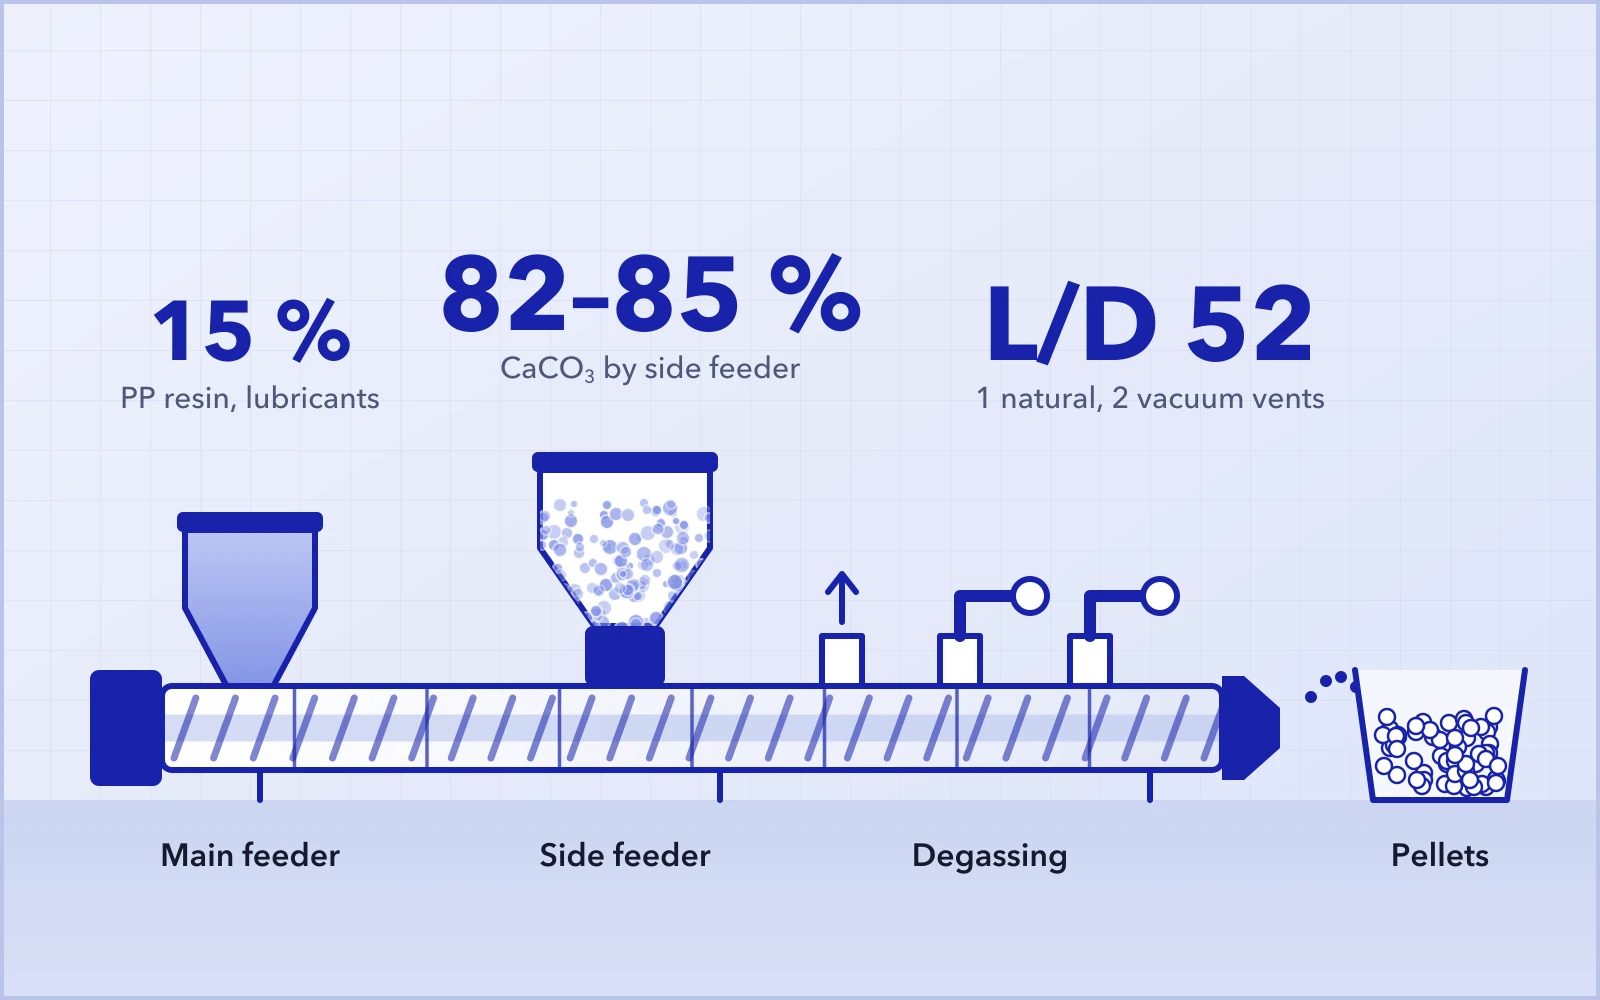
Pour des formulations extrêmes telles que PP 15 % + CaCO₃ 82–85 % + additifs, vouloir tout introduire en un seul point est une erreur courante et coûteuse.
Principe de dosage fractionné recommandé
Doseur principal
- Contenu : 100 % de la résine PP + lubrifiants internes/externes (cire de PP, EBS).
- Logique d’ingénierie : laisser le PP fondre complètement et former une phase porteuse continue de faible viscosité avant l’introduction de la poudre. L’ajout précoce des lubrifiants aide à limiter l’échauffement par frottement lors du mélange en aval.
Gaveuse latérale
- Contenu : 100 % de la charge minérale, introduite à mi-fourreau (généralement zones 4–5).
- Avantage : à ce stade, le PP entièrement fondu mouille rapidement la poudre, ce qui évite un frottement à sec destructeur entre les particules minérales et les éléments de vis.
Gestion de l’air au gavage latéral
La poudre de CaCO₃ ultrafine peut contenir un volume d’air entraîné supérieur à 70 % de son volume apparent. Une gaveuse latérale associée à une chemise intérieure à évent permet d’évacuer l’air à contre-courant au point d’alimentation, ce qui évite l’instabilité de pression et les refoulements de matière.
Logique du profil de vis : pourquoi un L/D de 52 compte pour le PP
La fenêtre thermique de mise en œuvre du PP est plus étroite que celle du PE. Le profil de vis doit donc concilier une dispersion suffisante et un contrôle strict de la température. Une plateforme L/D 52 permet un historique de transformation plus long et mieux maîtrisé.
Zone de fusion
Utilisez des éléments de convoyage à grand pas associés à des blocs de malaxage à 30° / 60° pour assurer une fusion rapide et homogène du PP sans cisaillement excessif.
Zone de mélange et de dispersion (en aval de la gaveuse latérale)
- ÉlémentsBlocs de malaxage à 45° (KB45/5/42) et éléments de mélange dentés ZME / SME.
- Principe cléPrivilégier le mélange distributif plutôt qu’un cisaillement dispersif agressif. Les éléments dentés divisent et redistribuent sans cesse les agglomérats, ce qui assure une dispersion homogène sans pics de température locaux.
- AttentionÉvitez l’usage excessif de blocs de malaxage à 90°, qui augmentent fortement l’échauffement par cisaillement et accélèrent la dégradation moléculaire du PP.
Stratégie de dégazage
Un L/D de 52 permet d’intégrer 2 à 3 zones de dégazage, généralement :
- 1 évent atmosphérique
- 2 évents de dégazage sous vide (niveau de vide ≥ –0,08 MPa)
Un dégazage efficace élimine l’air résiduel et les matières volatiles de faible masse molaire, pour des granulés denses et sans porosité.
Quand la bivis atteint ses limites : l’avantage de la trivis
Lorsque le taux de charge du PP approche 85 %, ou lorsque les exigences de dispersion deviennent extrêmement strictes (par ex. mélanges-maîtres soumis à un critère FPV, valeur de pression de filtre), les systèmes bivis classiques peuvent atteindre leurs limites physiques. Dans ce cas, l’architecture trivis apporte une solution structurelle.
Avantages structurels
- Zones d’interpénétration multiples : une fréquence de cisaillement effective plus élevée à chaque tour.
- Dispersion à basse température : le renouvellement de surface accru permet une dispersion efficace à vitesse de vis et température de matière plus basses.
Les comparaisons industrielles montrent qu’à couple équivalent, les systèmes trivis peuvent abaisser la température de la matière fondue de 10–15 °C sur des formulations PP + 84 % de CaCO₃, ce qui préserve nettement l’intégrité moléculaire.
Applications industrielles éprouvées
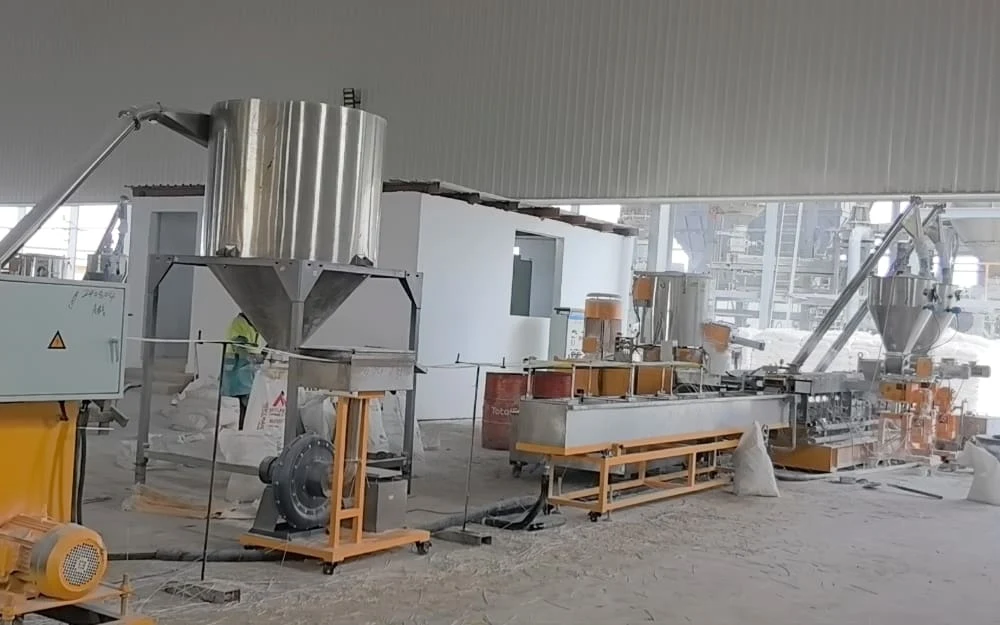
Les données suivantes proviennent de lignes de production industrielles USEON exploitées sur la durée et reflètent des performances stables en production de série.
| Région | Configuration | Formulation | Paramètres clés | Performances |
|---|---|---|---|---|
| Chine | Trivis 75 (L/D 52) | PP + 84 % de CaCO₃ | Dosage fractionné · vide –0,09 MPa | Excellente dispersion, surface des granulés lisse. |
| Hong Kong (Chine) | Bivis 75 (L/D 52) | PP + 83 % de CaCO₃ | 800 tr/min · double dégazage sous vide | Référence en débit élevé. |
| Tanzanie | Bivis 65 (L/D 52) | PP + 81,5 % de CaCO₃ | Dosage pondéral | Fonctionnement continu stable par température ambiante élevée. |
| Turquie | Bivis 65 (L/D 48) | PP + 80 % de CaCO₃ | Granulation à anneau d’eau | Meilleure intégrité et meilleure forme des granulés. |
FAQ des ingénieurs : problèmes courants du PP fortement chargé
Pourquoi le MFI augmente-t-il anormalement à très haut taux de charge ?
C’est un signe clair de dégradation thermique du PP (coupure de chaînes) causée par un échauffement excessif par cisaillement.
ActionRéduisez les éléments à cisaillement agressif (comme les blocs de malaxage à 90°), abaissez la température à mi-fourreau et augmentez la lubrification externe.
Pourquoi le gavage latéral est-il obligatoire à partir de 80 % de charge ?
Avec une charge en poudre extrême, un doseur monovis ne peut pas vaincre la contre-pression de l’air. Les gaveuses latérales bivis poussent mécaniquement la poudre vers l’avant tout en évacuant l’air par une chemise à évent.
Comment résoudre les « granulés jumelés » (granulés soudés) ou les « queues » ?
Le PP cristallise vite, mais un taux de charge élevé réduit la tenue à l’état fondu, ce qui fait casser ou coller les joncs.
ActionRéglez le jeu des couteaux du granulateur à anneau d’eau (< 0,05 mm), optimisez la température de la face de filière pour éviter le figeage des trous et veillez à ce que l’eau de refroidissement ne soit pas trop froide (pour éviter un refroidissement brutal).
Les vis s’usent trop vite (éléments remplacés au bout de quelques mois). Est-ce normal ?
Transformer plus de 80 % de CaCO₃ avec de l’acier nitruré standard provoque une abrasion rapide.
ActionPassez à des éléments bimétalliques résistants à l’usure (par ex. WR13 ou métallurgie des poudres HIP) dans les zones de mélange. Leur durée de vie est généralement 3 à 5 fois plus longue que celle de l’acier standard.
Pourquoi les granulés présentent-ils des pores internes ?
Le plus souvent, en raison d’un dégazage insuffisant de l’air entraîné ou de l’humidité contenue dans la poudre.
ActionGarantissez un niveau de vide ≥ –0,08 MPa, exploitez le L/D de 52 pour prolonger le dégazage atmosphérique et vérifiez que l’évent de la gaveuse latérale n’est pas obstrué.
Quel est l’avantage précis de la trivis (SAT-T) par rapport à la bivis ?
Son principal atout est la « dispersion à basse température ».
ExplicationPour le PP, sensible à la chaleur, la trivis obtient une dispersion équivalente à des vitesses de rotation et des températures de matière plus basses grâce à ses zones d’interpénétration supplémentaires. C’est la solution idéale lorsque la préservation de la masse molaire du PP est déterminante.
Conclusion : le PP fortement chargé est un système d’ingénierie
Le compoundage de PP à ultra-haut taux de charge ne se résout pas uniquement en augmentant le couple. Il exige une optimisation coordonnée des caractéristiques de la poudre, de la stratégie de dosage, de la géométrie des vis et de la gestion thermique.
Avec des plateformes à couple élevé, un L/D allongé et un profil de vis conçu pour l’application, le compoundage stable de PP au-delà de 80–85 % de charge devient un procédé industriel maîtrisable et reproductible.