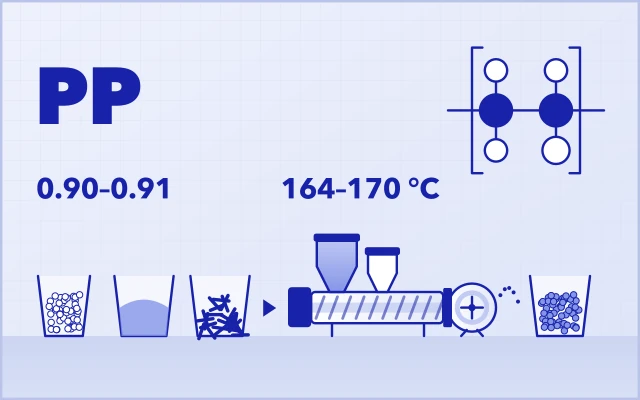
في تركيب اللدائن المعدّلة، لا تُعدّ زيادة نسبة كربونات الكالسيوم (CaCO₃) في مصفوفة من البولي بروبيلين (PP) من 75% إلى 80%، ثم نحو 85%، تعديلًا تدريجيًا بسيطًا، بل تحديًا جوهريًا في العملية.
على خلاف PE، تكون السلاسل الجزيئية في PP أكثر حساسية بكثير للتحلل الحراري الناتج عن القص. وفي ظروف الملء العالي جدًا، يمكن لحرارة القص الموضعية الزائدة أن تسبّب بسهولة انقسام السلاسل، مما يؤدي إلى ارتفاع غير طبيعي في MFI، وعدم استقرار متانة المصهور، وصعوبات في التحبيب، بل وانقطاع الخيوط.
استنادًا إلى خبرة USEON الواسعة في تسليم الخطوط الصناعية، يحلّل هذا المقال بصورة منهجية المنطق الهندسي وراء التركيب المستقر لـPP بنسب مالئ عالية جدًا، من خلال أربعة محاور حاسمة: هندسة المواد، واستراتيجية التغذية، وتصميم اللولب، والتحكم في العملية.
لماذا يصبح ملء PP بنسبة تتجاوز 80% صعبًا في جوهره
عندما يتجاوز محتوى المالئ 80%، تنتقل التركيبة إلى نطاق قاسٍ:
- يصبح البوليمر هو الطور الأقل نسبة (< 20%).
- يجب على المصهور أن يبلّل كمية هائلة من الجسيمات المعدنية ويغلّفها وينقلها.
- يرتفع الاحتكاك الداخلي وحرارة القص ارتفاعًا أُسّيًا.
في هذه الحالة، كثيرًا ما يفشل منطق التركيب التقليدي الذي ينجح مع PE أو مع ملء PP بنسب متوسطة. فلم يعد تحقيق الاستقرار مرهونًا بـ«مزيد من القص»، بل بالتحكم في كيفية توليد طاقة القص ومكان توليدها.
هندسة المواد: ما هو أبعد من حجم الجسيمات
تبدأ المعالجة الناجحة لـPP عالي الملء قبل دخول المسحوق إلى آلة البثق بوقت طويل. فإلى جانب مقاس الشبكة الاسمي (mesh)، تحدّد ثلاث خصائص للمسحوق استقرار العملية بشكل حاسم.
توزيع حجم الجسيمات وامتصاص الزيت
في أنظمة PP، يُوصى عمومًا بكربونات الكالسيوم الثقيلة ذات D50 ≈ 2–4 μm. ورغم أن المساحيق فائقة النعومة قد تحسّن الصلابة، فإن مساحتها السطحية النوعية المرتفعة جدًا تزيد امتصاص الزيت (قيمة DOP) زيادة كبيرة، مما يرفع لزوجة المصهور بحدّة ويؤدي غالبًا إلى تجاوز عزم الدوران المسموح للمحرك الرئيسي.
جودة المعالجة السطحية
عند نسب مالئ تتجاوز 80%، تصبح المعالجة السطحية الفعّالة شرطًا إلزاميًا لا خيارًا.
- تُظهر CaCO₃ غير المعالجة توافقًا ضعيفًا مع PP غير القطبي، مما يسبّب احتكاكًا داخليًا مرتفعًا وتآكلًا سريعًا للولب وأداءً ميكانيكيًا ضعيفًا.
- أما المسحوق المعالج جيدًا (بحمض الستياريك أو بعوامل ربط الألومينات، بنسبة تغليف >98%) فيقلّل لزوجة النظام وحرارة الاحتكاك بشكل ملحوظ، ويشكّل الأساس الفيزيائي للملء العالي جدًا دون تحلّل.
قابلية المسحوق للتدفق
تميل مساحيق CaCO₃ عالية النعومة إلى التجسير داخل القادوس. وإذا تجاوزت زاوية الاستقرار نحو 45°، تصبح التغذية التقليدية باللولب الأحادي غير موثوقة.
ولمثل هذه الأنظمة، لا غنى عن مغذٍّ وزني بفقد الوزن (loss-in-weight) ثنائي اللولب مزوّد بتقليب عمودي وتصميم لكسر الجسور، للحفاظ على دقة التغذية واستمراريتها.
استراتيجية التغذية: لماذا لا غنى عن التغذية المجزّأة
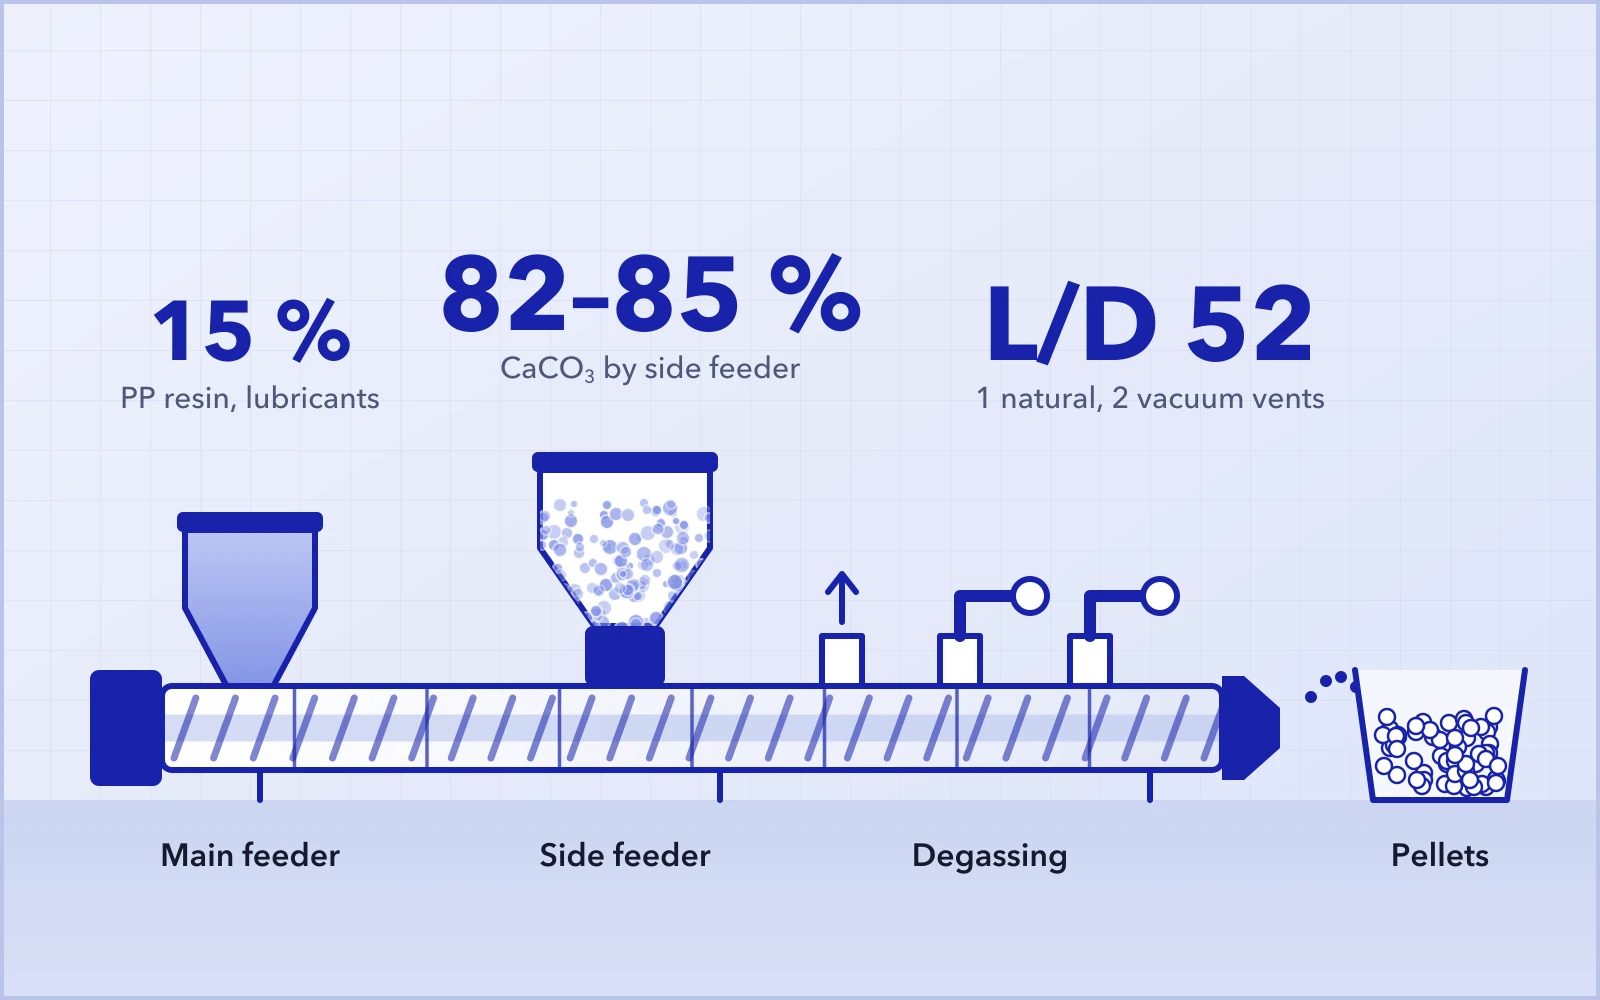
في التركيبات القصوى مثل PP 15% + CaCO₃ 82–85% + إضافات، تُعدّ محاولة التغذية «دفعة واحدة» خطأً شائعًا ومكلفًا.
المفهوم الموصى به للتغذية المجزّأة
المغذّي الرئيسي
- المحتوى: 100% راتنج PP + مواد تزييت داخلية/خارجية (شمع PP، EBS).
- المنطق الهندسي: السماح لـPP بالانصهار الكامل وتكوين طور حامل مستمر منخفض اللزوجة قبل إدخال المسحوق. وتساعد إضافة مواد التزييت مبكرًا على كبح توليد الحرارة الناتج عن الاحتكاك أثناء الخلط في المراحل اللاحقة.
مغذٍّ جانبي
- المحتوى: 100% مالئ معدني يُدخَل في منتصف الأسطوانة (عادةً في المنطقتين 4–5).
- الميزة: في هذه المرحلة يبلّل PP المنصهر تمامًا المسحوقَ بسرعة، مما يمنع الاحتكاك الجاف المدمّر بين الجسيمات المعدنية وعناصر اللولب.
إدارة الهواء عند التغذية الجانبية
قد يحتوي مسحوق CaCO₃ فائق النعومة على هواء محتبس يتجاوز 70% من حجمه الظاهري. ويتيح المغذّي الجانبي المزوّد ببطانة داخلية مهوّاة تصريف الهواء عكسيًا عند فتحة التغذية، مما يمنع عدم استقرار الضغط وارتداد المادة.
منطق تصميم اللولب: لماذا تهمّ نسبة L/D 52 في معالجة PP
يوفّر PP نافذة معالجة حرارية أضيق من PE، لذا يجب أن يوازن تكوين اللولب بين التشتيت الكافي والتحكم الصارم في درجة الحرارة. ومع منصة بنسبة L/D 52، يصبح ممكنًا تحقيق مسار معالجة أطول وأكثر تحكمًا.
مقطع الصهر
استخدم عناصر نقل ذات خطوة كبيرة مع كتل عجن بزاوية 30° / 60° لضمان صهر PP بسرعة وبشكل متجانس دون قص مفرط.
مقطع الخلط والتشتيت (بعد المغذّي الجانبي)
- العناصركتل عجن بزاوية 45° (KB45/5/42) وعناصر خلط مسنّنة ZME / SME.
- المبدأ الأساسيتفضيل الخلط التوزيعي على القص التشتيتي العنيف. إذ تقسّم العناصر المسنّنة التكتلات وتعيد توزيعها مرارًا، فتحقق تشتيتًا متجانسًا مع تجنّب الارتفاعات الموضعية في درجة الحرارة.
- تنبيهيجب تجنّب الإفراط في استخدام كتل العجن بزاوية 90°، لأنها تزيد حرارة القص بشكل كبير وتسرّع التحلل الجزيئي لـPP.
استراتيجية نزع الغازات
تتيح نسبة L/D 52 دمج 2–3 مقاطع تهوية، وعادةً ما تكون:
- فتحة تهوية جوية واحدة
- فتحتا تهوية بالتفريغ (مستوى التفريغ ≥ –0.08 MPa)
يزيل نزع الغازات الفعّال الهواء المتبقي والمواد المتطايرة منخفضة الوزن الجزيئي، مما يضمن حبيبات كثيفة خالية من المسام.
عندما تبلغ الآلة ثنائية اللولب حدودها: ميزة الآلة ثلاثية اللولب
عندما يقترب محتوى المالئ في PP من 85%، أو عندما تصبح متطلبات التشتيت صارمة للغاية (مثل الماستر باتش الحساس لقيمة FPV)، قد تقترب الأنظمة ثنائية اللولب التقليدية من حدودها الفيزيائية. وفي هذه الحالات، توفّر بنية الآلة ثلاثية اللولب حلًا على مستوى التصميم.
المزايا التصميمية
- مناطق تعشيق متعددة: تولّد ترددًا فعّالًا أعلى للقص في كل دورة.
- تشتيت عند درجة حرارة منخفضة: يتيح التجدد السطحي المعزّز تشتيتًا فعّالًا عند سرعة لولب ودرجة حرارة مصهور أقل.
تُظهر المقارنات الصناعية أنه عند ظروف عزم دوران متكافئة، يمكن للأنظمة ثلاثية اللولب تحقيق درجة حرارة مصهور أقل بمقدار 10–15°C في تركيبات PP + 84% CaCO₃، مما يحافظ إلى حد كبير على سلامة البنية الجزيئية.
تطبيقات صناعية مثبتة
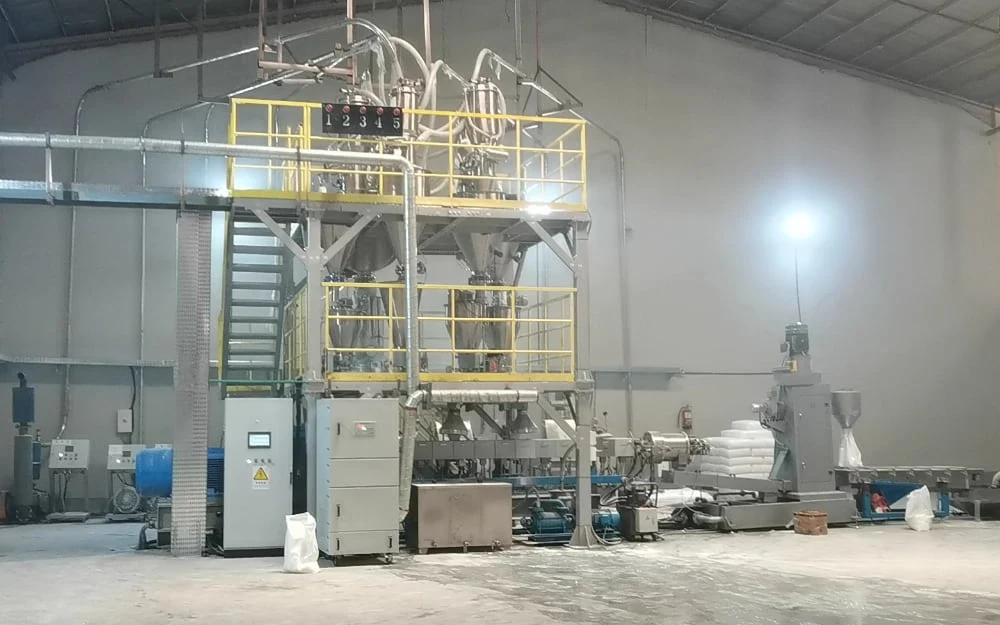
تستند البيانات التالية إلى خطوط إنتاج صناعية من USEON تعمل منذ فترة طويلة، وتعكس أداءً مستقرًا في الإنتاج الكمّي.
| المنطقة | التكوين | التركيبة | المعايير الرئيسية | الأداء |
|---|---|---|---|---|
| الصين | آلة ثلاثية اللولب 75 (L/D 52) | PP + 84% CaCO₃ | تغذية مجزّأة · تفريغ –0.09 MPa | تشتيت ممتاز وسطح حبيبات أملس. |
| هونغ كونغ، الصين | آلة ثنائية اللولب 75 (L/D 52) | PP + 83% CaCO₃ | 800 دورة/دقيقة · تفريغ مزدوج | مرجع للإنتاجية العالية. |
| تنزانيا | آلة ثنائية اللولب 65 (L/D 52) | PP + 81.5% CaCO₃ | التغذية الوزنية بفقد الوزن | تشغيل مستمر ومستقر في درجات حرارة محيطة مرتفعة. |
| تركيا | آلة ثنائية اللولب 65 (L/D 48) | PP + 80% CaCO₃ | التحبيب بالحلقة المائية | تحسّن في تماسك الحبيبات وشكلها. |
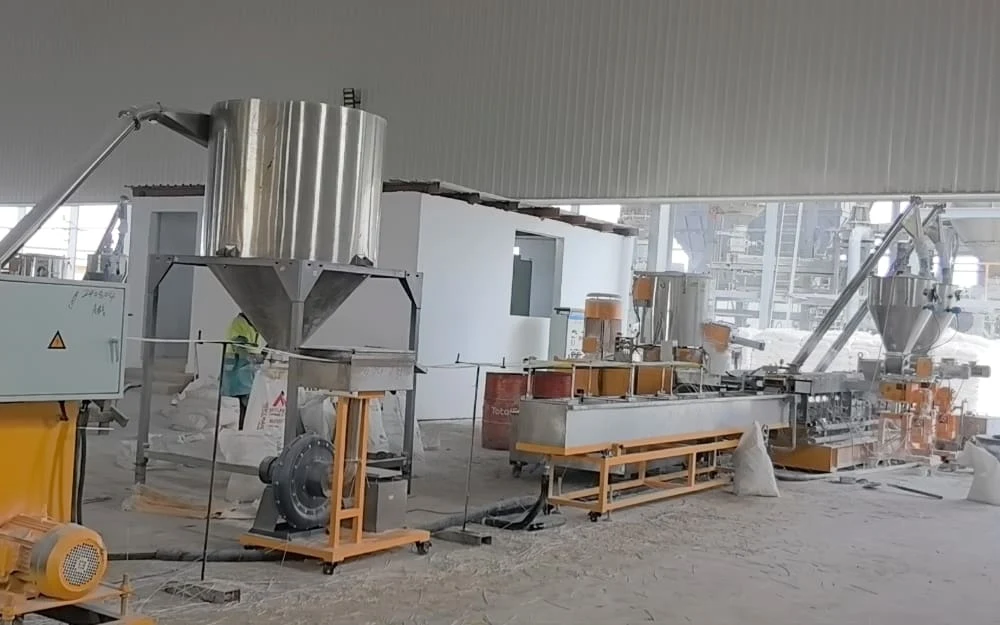
أسئلة المهندسين الشائعة: مشكلات نموذجية في ملء PP بنسب عالية
لماذا يرتفع MFI بشكل غير طبيعي عند الملء العالي جدًا؟
هذه علامة واضحة على التحلل الحراري لـPP (انقسام السلاسل) بسبب حرارة القص الزائدة.
الإجراءقلّل عناصر القص العنيفة (مثل كتل العجن بزاوية 90°)، واخفض درجة حرارة منتصف الأسطوانة، وزِد التزييت الخارجي.
لماذا تصبح التغذية الجانبية إلزامية ابتداءً من نسبة مالئ 80%؟
لا تستطيع التغذية باللولب الأحادي التغلب على الضغط العكسي للهواء عند نسب المسحوق القصوى. أما المغذّيات الجانبية ثنائية اللولب فتدفع المسحوق إلى الأمام دفعًا ميكانيكيًا، مع إتاحة تصريف الهواء عبر بطانة مهوّاة.
كيف تعالج مشكلة «الحبيبات الملتصقة» أو «الذيول»؟
يتبلور PP بسرعة، لكن نسبة المالئ العالية تقلّل متانة المصهور، مما يتسبب في انقطاع الخيوط أو التصاقها.
الإجراءاضبط خلوص السكين في وحدة التحبيب بالحلقة المائية (< 0.05 مم)، وحسّن درجة حرارة وجه القالب لمنع تجمّد الثقوب، وتأكد من أن مياه التبريد ليست شديدة البرودة (لتجنّب التبريد الصادم).
تآكل اللولب سريع جدًا (تُستبدل العناصر كل بضعة أشهر). هل هذا طبيعي؟
تؤدي معالجة نسب CaCO₃ تتجاوز 80% باستخدام الفولاذ المنترد القياسي إلى تآكل سريع بالاحتكاك.
الإجراءانتقل إلى عناصر ثنائية المعدن مقاومة للتآكل (مثل WR13 أو عناصر مصنوعة بميتالورجيا المساحيق HIP) في مناطق الخلط. ويكون عمرها عادةً أطول بـ3–5 مرات من الفولاذ القياسي.
لماذا تظهر مسام داخلية في الحبيبات؟
يحدث ذلك عادةً بسبب عدم كفاية نزع الهواء المحتبس أو الرطوبة الموجودة في المسحوق.
الإجراءتأكد من أن مستوى التفريغ ≥ –0.08 MPa، واستفد من نسبة L/D 52 لإطالة نزع الغازات الطبيعي، وافحص فتحة تهوية المغذّي الجانبي بحثًا عن أي انسداد.
ما الميزة المحددة للآلة ثلاثية اللولب (SAT-T) مقارنةً بالآلة ثنائية اللولب؟
الميزة الأساسية هي «التشتيت عند درجة حرارة منخفضة».
التوضيحبالنسبة إلى PP الحساس للحرارة، تحقق الآلة ثلاثية اللولب تشتيتًا مكافئًا عند سرعات دوران أقل ودرجات حرارة مصهور أدنى بفضل مناطق التعشيق الإضافية. وهي الحل الأمثل عندما يكون الحفاظ على الوزن الجزيئي لـPP أمرًا حاسمًا.
الخلاصة: ملء PP بنسب عالية منظومة هندسية متكاملة
لا يُحَلّ تركيب PP بنسب مالئ عالية جدًا بزيادة عزم الدوران وحدها، بل يتطلب تحسينًا منسّقًا لخصائص المسحوق واستراتيجية التغذية وهندسة اللولب والتحكم الحراري.
ومع منصات عزم الدوران العالي، وتصميم بنسبة L/D ممتدة، وهندسة لوالب موجّهة حسب التطبيق، يصبح التركيب المستقر لـPP بنسب مالئ تتجاوز 80–85% عملية صناعية قابلة للتحكم والتكرار.