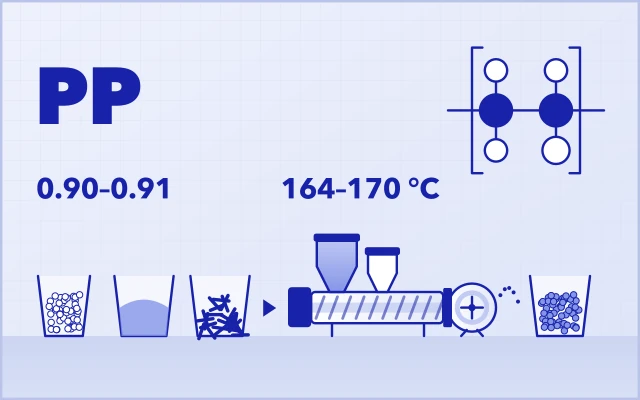
W kompaundowaniu tworzyw modyfikowanych zwiększenie zawartości węglanu wapnia (CaCO₃) w osnowie z polipropylenu (PP) z 75% do 80%, a dalej w kierunku 85%, nie jest prostą, stopniową korektą, lecz zasadniczym wyzwaniem procesowym.
W odróżnieniu od PE łańcuchy cząsteczkowe PP są znacznie bardziej wrażliwe na degradację termiczną wywołaną ścinaniem. Przy ultrawysokim napełnieniu nadmierne lokalne ciepło ścinania łatwo powoduje rozrywanie łańcuchów, co skutkuje nieprawidłowym wzrostem MFI, niestabilną wytrzymałością stopu, problemami z granulacją, a nawet zrywaniem żyłek.
Na podstawie bogatego doświadczenia firmy USEON z dostaw linii przemysłowych artykuł systematycznie analizuje logikę inżynierską stabilnego kompaundowania PP z ultrawysoką zawartością napełniacza w czterech decydujących obszarach: inżynierii materiałowej, strategii dozowania, konstrukcji ślimaków i sterowania procesem.
Dlaczego napełnienie PP powyżej 80% jest z natury trudne
Gdy zawartość napełniacza przekracza 80%, receptura wchodzi w zakres skrajny:
- Polimer staje się fazą mniejszościową (< 20%).
- Stop musi zwilżyć, otoczyć i przetransportować ogromną objętość cząstek mineralnych.
- Tarcie wewnętrzne i ciepło ścinania rosną wykładniczo.
W takich warunkach tradycyjne podejście do kompaundowania, sprawdzające się w przypadku PE lub umiarkowanie napełnionego PP, często zawodzi. Stabilność zależy już nie od „większego ścinania”, lecz od kontrolowania, jak i gdzie powstaje energia ścinania.
Inżynieria materiałowa: nie tylko wielkość cząstek
Skuteczne przetwórstwo wysokonapełnionego PP zaczyna się na długo przed tym, zanim proszek trafi do wytłaczarki. Poza nominalną liczbą mesh o stabilności procesu decydują trzy cechy proszku.
Rozkład wielkości cząstek i chłonność oleju
W układach PP zaleca się zwykle mielony węglan wapnia o D50 ≈ 2–4 μm. Proszki ultradrobne mogą wprawdzie zwiększać sztywność, ale ich bardzo duża powierzchnia właściwa drastycznie zwiększa chłonność oleju (liczbę DOP). Gwałtownie rośnie wtedy lepkość stopu, co często prowadzi do przekroczenia dopuszczalnego momentu obrotowego silnika głównego.
Jakość modyfikacji powierzchniowej
Przy zawartości napełniacza powyżej 80% skuteczna modyfikacja powierzchniowa staje się obowiązkowa, a nie opcjonalna.
- Niemodyfikowany CaCO₃ wykazuje słabą kompatybilność z niepolarnym PP, co powoduje duże tarcie wewnętrzne, szybkie zużycie ślimaków i słabe właściwości mechaniczne.
- Prawidłowo modyfikowany proszek (kwasem stearynowym lub glinianowymi środkami sprzęgającymi, stopień pokrycia > 98%) znacznie obniża lepkość układu i ciepło tarcia, tworząc fizyczną podstawę ultrawysokiego napełnienia bez degradacji.
Sypkość proszku
Drobnoziarniste proszki CaCO₃ (o wysokiej liczbie mesh) mają skłonność do tworzenia mostków. Jeśli kąt naturalnego usypu przekracza ok. 45°, konwencjonalne dozowanie jednoślimakowe staje się zawodne.
W takich układach niezbędny jest dwuślimakowy dozownik grawimetryczny ubytkowy z pionowym mieszadłem i układem zapobiegającym tworzeniu się mostków, który zapewnia dokładność i ciągłość dozowania.
Strategia dozowania: dlaczego dozowanie rozdzielone to konieczność
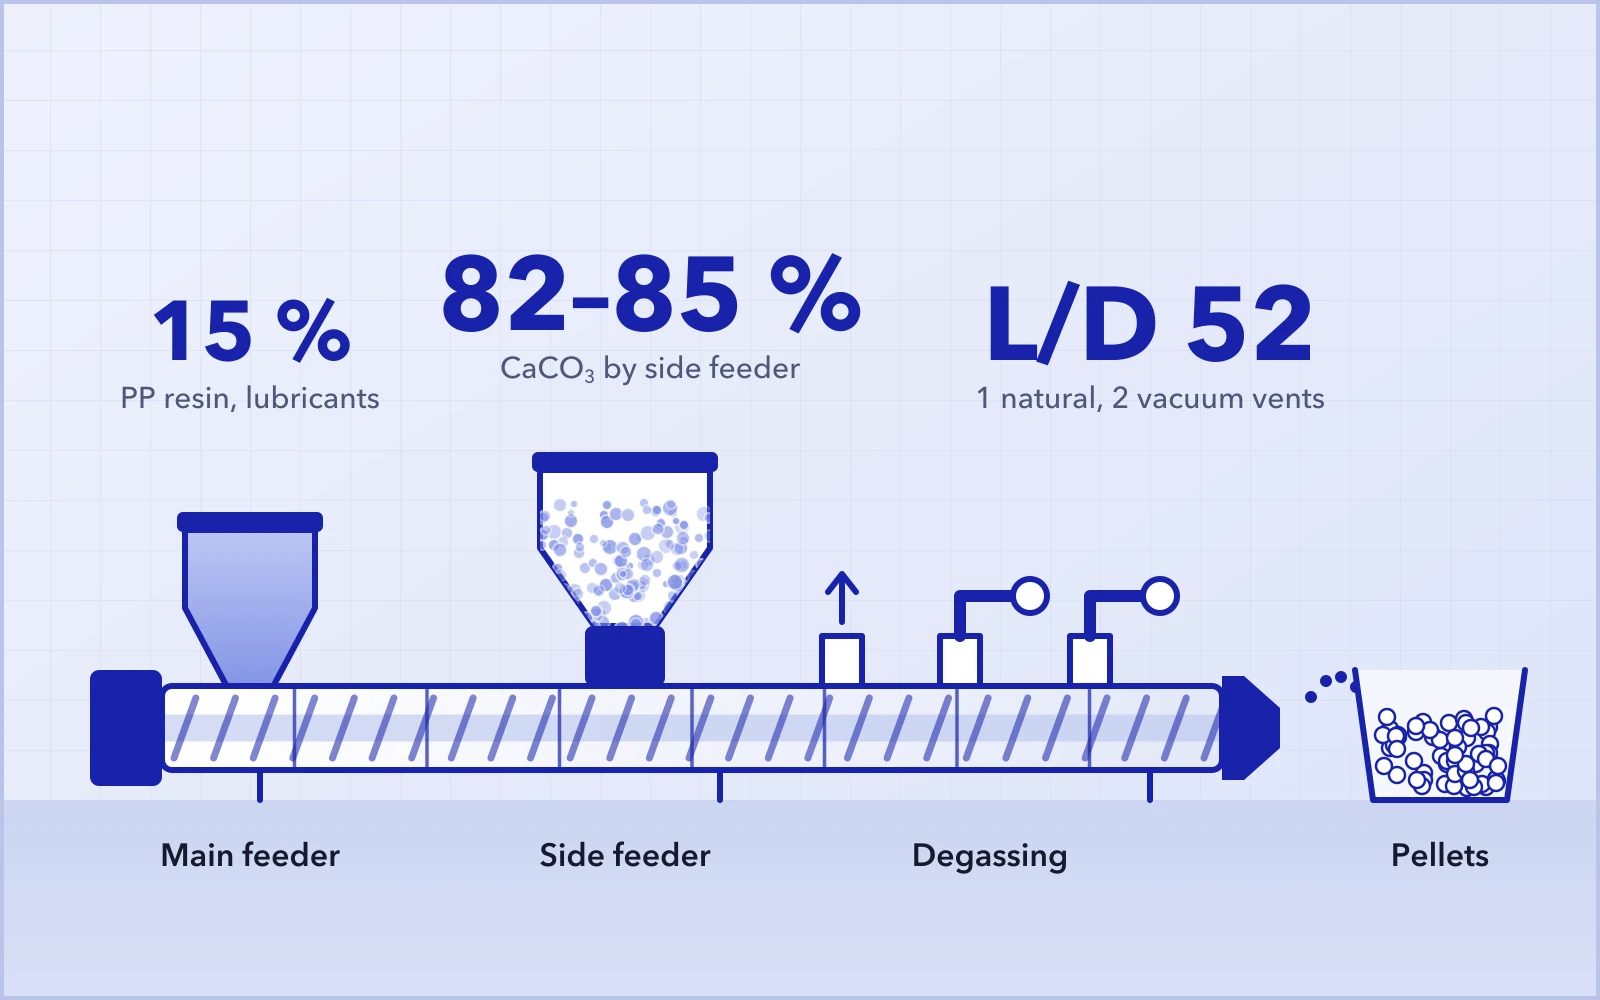
Przy skrajnych recepturach, takich jak PP 15% + CaCO₃ 82–85% + dodatki, podawanie wszystkiego w jednym punkcie („wszystko naraz”) to częsty i kosztowny błąd.
Zalecana koncepcja dozowania rozdzielonego
Dozownik główny
- Skład: 100% polimeru PP + wewnętrzne/zewnętrzne środki smarujące (wosk PP, EBS).
- Logika inżynierska: PP musi całkowicie się stopić i utworzyć ciągłą fazę nośną o niskiej lepkości, zanim zostanie wprowadzony proszek. Wczesne dodanie środków smarujących pomaga ograniczyć wydzielanie ciepła tarcia podczas dalszego mieszania.
Boczny podajnik ślimakowy
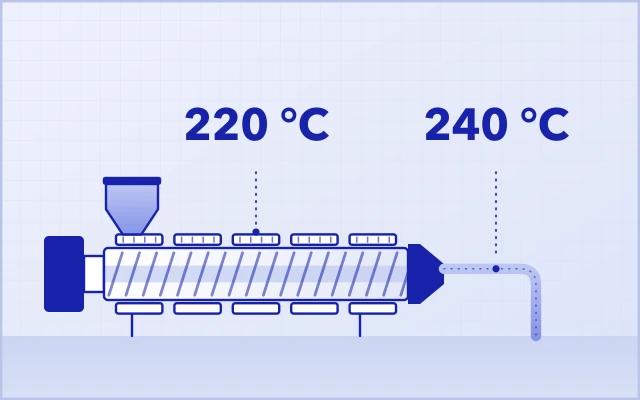
- Skład: 100% napełniacza mineralnego wprowadzanego w środkowej części cylindra (zwykle strefy 4–5).
- Zaleta: na tym etapie całkowicie stopiony PP szybko zwilża proszek, co zapobiega niszczącemu tarciu na sucho między cząstkami mineralnymi a elementami ślimakowymi.
Odprowadzanie powietrza przy bocznym podawaniu
Ultradrobny proszek CaCO₃ może zawierać porwane powietrze stanowiące ponad 70% jego objętości nasypowej. Boczny podajnik ślimakowy z odpowietrzaną tuleją wewnętrzną umożliwia wsteczne odprowadzanie powietrza w otworze zasypowym, zapobiegając niestabilności ciśnienia i cofaniu się materiału.
Konstrukcja ślimaków: dlaczego L/D 52 ma znaczenie w przypadku PP
PP ma węższe okno przetwórstwa termicznego niż PE. Konfiguracja ślimaków musi więc godzić wystarczającą dyspersję ze ścisłą kontrolą temperatury. Platforma o L/D 52 umożliwia dłuższy i lepiej kontrolowany przebieg procesu.
Strefa topienia
Należy stosować elementy transportujące o dużym skoku w połączeniu z blokami ugniatającymi 30° / 60°, aby zapewnić szybkie i równomierne topienie PP bez nadmiernego ścinania.
Strefa mieszania i dyspersji (za bocznym podajnikiem)
- ElementyBloki ugniatające 45° (KB45/5/42) oraz zębate elementy mieszające ZME / SME.
- Zasada podstawowaMieszanie dystrybucyjne zamiast intensywnego ścinania dyspersyjnego. Elementy zębate wielokrotnie dzielą i rozprowadzają aglomeraty, zapewniając równomierną dyspersję bez lokalnych skoków temperatury.
- UwagaNależy unikać nadmiernego stosowania bloków ugniatających 90°, ponieważ znacznie zwiększają ciepło ścinania i przyspieszają degradację cząsteczek PP.
Strategia odgazowania
L/D 52 pozwala zastosować 2–3 strefy odgazowania, zwykle:
- 1 strefa odgazowania naturalnego
- 2 strefy odgazowania próżniowego (podciśnienie ≥ −0,08 MPa)
Skuteczne odgazowanie usuwa resztki powietrza i małocząsteczkowe substancje lotne, zapewniając zwarty granulat bez porów.
Gdy wytłaczarka dwuślimakowa dochodzi do granic: przewaga układu trójślimakowego
Gdy zawartość napełniacza w PP zbliża się do 85% lub wymagania dotyczące dyspersji stają się wyjątkowo rygorystyczne (np. masterbatche, dla których kluczowa jest wartość FPV), konwencjonalne układy dwuślimakowe mogą zbliżać się do swoich fizycznych granic. W takich przypadkach rozwiązanie konstrukcyjne zapewnia układ trójślimakowy.
Zalety konstrukcyjne
- Wiele stref zazębienia: wyższa efektywna częstotliwość ścinania na jeden obrót.
- Dyspersja w niższej temperaturze: intensywniejsze odnawianie powierzchni umożliwia skuteczną dyspersję przy niższej prędkości obrotowej ślimaków i niższej temperaturze stopu.
Porównania przemysłowe pokazują, że przy jednakowym momencie obrotowym układy trójślimakowe mogą uzyskać o 10–15 °C niższą temperaturę stopu w recepturach PP + 84% CaCO₃, co w znacznym stopniu chroni integralność cząsteczek.
Sprawdzone zastosowania przemysłowe
Poniższe dane pochodzą z linii produkcyjnych USEON eksploatowanych od lat w przemyśle i odzwierciedlają stabilne wyniki w produkcji seryjnej.
| Region | Konfiguracja | Receptura | Kluczowe parametry | Wyniki |
|---|---|---|---|---|
| Chiny | Trójślimakowa 75 (L/D 52) | PP + 84% CaCO₃ | Dozowanie rozdzielone · próżnia −0,09 MPa | Doskonała dyspersja, gładka powierzchnia granulek. |
| Hongkong (Chiny) | Dwuślimakowa 75 (L/D 52) | PP + 83% CaCO₃ | 800 obr./min · podwójne odgazowanie próżniowe | Wzorzec wysokiej wydajności. |
| Tanzania | Dwuślimakowa 65 (L/D 52) | PP + 81,5% CaCO₃ | Dozowanie grawimetryczne ubytkowe | Stabilna praca ciągła przy wysokiej temperaturze otoczenia. |
| Turcja | Dwuślimakowa 65 (L/D 48) | PP + 80% CaCO₃ | Granulacja w pierścieniu wodnym | Lepsza integralność i kształt granulek. |
FAQ dla inżynierów: typowe problemy przy wysokim napełnianiu PP
Dlaczego przy ultrawysokim napełnieniu MFI nieprawidłowo rośnie?
To wyraźny objaw degradacji termicznej PP (rozrywania łańcuchów) wywołanej nadmiernym ciepłem ścinania.
DziałaniaOgraniczyć agresywne elementy ścinające (np. bloki ugniatające 90°), obniżyć temperaturę środkowej części cylindra i zwiększyć smarowanie zewnętrzne.
Dlaczego od 80% napełniacza wzwyż boczne podawanie jest obowiązkowe?
Przy skrajnej zawartości proszku dozowanie jednoślimakowe nie pokonuje przeciwciśnienia powietrza. Dwuślimakowe podajniki boczne mechanicznie wtłaczają proszek do przodu, a jednocześnie umożliwiają odprowadzanie powietrza przez odpowietrzaną tuleję.
Jak wyeliminować „sklejone granulki” (granulki bliźniacze) lub „ogonki”?
PP szybko krystalizuje, ale wysoka zawartość napełniacza obniża wytrzymałość stopu, przez co żyłki się zrywają lub sklejają.
DziałaniaWyregulować szczelinę noży granulatora z pierścieniem wodnym (< 0,05 mm), zoptymalizować temperaturę czoła płyty dyszowej, aby stop nie zastygał w otworach, i zadbać, aby woda chłodząca nie była zbyt zimna (unikać szokowego chłodzenia).
Ślimaki zużywają się zbyt szybko (elementy wymieniane co kilka miesięcy). Czy to normalne?
Przetwórstwo materiału z ponad 80% CaCO₃ na elementach ze standardowej stali azotowanej powoduje ich szybkie ścieranie.
DziałaniaW strefach mieszania zastosować bimetaliczne elementy odporne na ścieranie (np. WR13 lub z metalurgii proszków HIP). Ich trwałość jest zwykle 3–5 razy dłuższa niż elementów ze stali standardowej.
Dlaczego w granulkach występują wewnętrzne pory?
Zwykle wynika to z niewystarczającego usunięcia porwanego powietrza lub wilgoci zawartej w proszku.
DziałaniaZapewnić podciśnienie ≥ −0,08 MPa, wykorzystać L/D 52 do wydłużonego odgazowania naturalnego i sprawdzić, czy odpowietrzenie bocznego podajnika nie jest zablokowane.
Jaka jest konkretna przewaga wytłaczarki trójślimakowej (SAT-T) nad dwuślimakową?
Główną przewagą jest „dyspersja w niskiej temperaturze”.
WyjaśnienieW przypadku wrażliwego na ciepło PP wytłaczarka trójślimakowa dzięki dodatkowym strefom zazębienia osiąga taką samą dyspersję przy niższej prędkości obrotowej i niższej temperaturze stopu. To idealne rozwiązanie, gdy kluczowe jest zachowanie masy cząsteczkowej PP.
Podsumowanie: wysokie napełnianie PP wymaga podejścia systemowego
Sam wyższy moment obrotowy nie wystarczy, aby opanować kompaundowanie PP z ultrawysoką zawartością napełniacza. Wymaga ono skoordynowanej optymalizacji właściwości proszku, strategii dozowania, geometrii ślimaków i kontroli temperatury.
Dzięki platformom o wysokim momencie obrotowym, zwiększonemu stosunkowi L/D i konstrukcji ślimaków dopasowanej do zastosowania stabilne kompaundowanie PP z zawartością napełniacza powyżej 80–85% staje się kontrolowanym i powtarzalnym procesem przemysłowym.