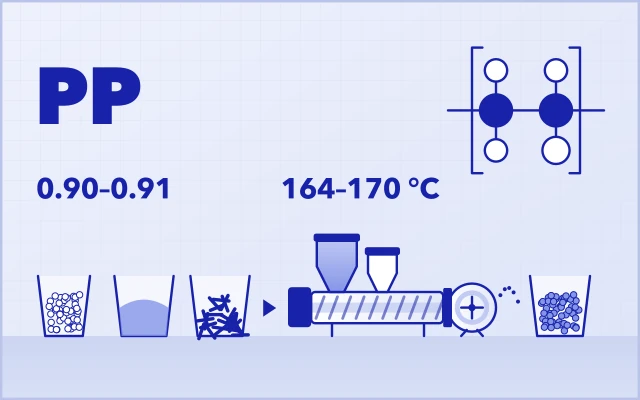
Modifiye plastik kompaundlamada polipropilen (PP) matrisindeki kalsiyum karbonat (CaCO₃) oranını %75'ten %80'e, oradan da %85'e doğru yükseltmek basit bir kademeli ayar değil, temel bir proses zorluğudur.
PP molekül zincirleri, PE'ye kıyasla kesmeye bağlı ısıl bozunmaya çok daha duyarlıdır. Çok yüksek dolgu koşullarında aşırı lokal kesme ısısı kolayca zincir kopmasını tetikler; bunun sonucunda MFI anormal biçimde yükselir, eriyik mukavemeti kararsızlaşır, granülasyon zorlaşır ve hatta spagetti kopmaları yaşanır.
Bu makale, USEON'un kapsamlı endüstriyel teslimat deneyimine dayanarak, PP'de kararlı çok yüksek dolgulu kompaundlamanın ardındaki mühendislik mantığını dört belirleyici boyutta sistematik olarak ele alıyor: malzeme mühendisliği, besleme stratejisi, vida tasarımı ve proses kontrolü.
PP'de %80'in üzerindeki yüksek dolgu oranı neden temelden zorlaşır?
Dolgu oranı %80'i aştığında formülasyon uç bir rejime geçer:
- Polimer bileşeni azınlık faz hâline gelir (< %20).
- Eriyik, çok büyük hacimde mineral partikülü ıslatmalı, sarmalı ve taşımalıdır.
- İç sürtünme ve kesme ısısı üstel olarak artar.
Bu koşulda PE veya orta dolgulu PP için işe yarayan geleneksel kompaundlama mantığı çoğu zaman başarısız olur. Kararlılık artık “daha fazla kesme” ile değil, kesme enerjisinin nasıl ve nerede üretildiğinin kontrol edilmesiyle sağlanır.
Malzeme mühendisliği: tane boyutundan fazlası
PP'de başarılı yüksek dolgulu üretim, toz ekstrüdere girmeden çok önce başlar. Nominal mesh boyutunun ötesinde, tozun üç özelliği proses kararlılığını belirleyici biçimde etkiler.
Tane boyutu dağılımı ve yağ absorpsiyonu
PP sistemleri için genellikle D50 ≈ 2–4 μm olan öğütülmüş kalsiyum karbonat önerilir. Ultra ince tozlar rijitliği artırabilir, ancak son derece yüksek özgül yüzey alanları yağ absorpsiyonunu (DOP değeri) çarpıcı biçimde yükseltir. Bu da eriyik viskozitesini keskin şekilde artırır ve çoğu zaman ana motorda aşırı torka yol açar.
Yüzey işleminin kalitesi
%80'in üzerindeki dolgu oranlarında etkili yüzey işlemi bir seçenek değil, zorunluluktur.
- Yüzey işlemsiz CaCO₃, apolar PP ile zayıf uyum gösterir; bu da yüksek iç sürtünmeye, hızlı vida aşınmasına ve zayıf mekanik performansa neden olur.
- Doğru işlem görmüş toz (stearik asit veya alüminat esaslı bağlayıcı ajanlar, kaplama oranı >%98) sistem viskozitesini ve sürtünme ısısını önemli ölçüde düşürür; bu da bozunma olmadan çok yüksek dolgunun fiziksel temelini oluşturur.
Tozun akışkanlığı
Yüksek mesh'li CaCO₃ tozları köprü oluşturmaya eğilimlidir. Yığılma açısı ~45°'yi aşarsa geleneksel tek vidalı besleme güvenilir olmaktan çıkar.
Bu tür sistemlerde besleme hassasiyetini ve sürekliliğini korumak için dikey karıştırıcılı ve köprü kırıcı tasarımlı çift vidalı, ağırlık kaybı esaslı (gravimetrik) bir besleyici şarttır.
Besleme stratejisi: bölünmüş besleme neden zorunludur?
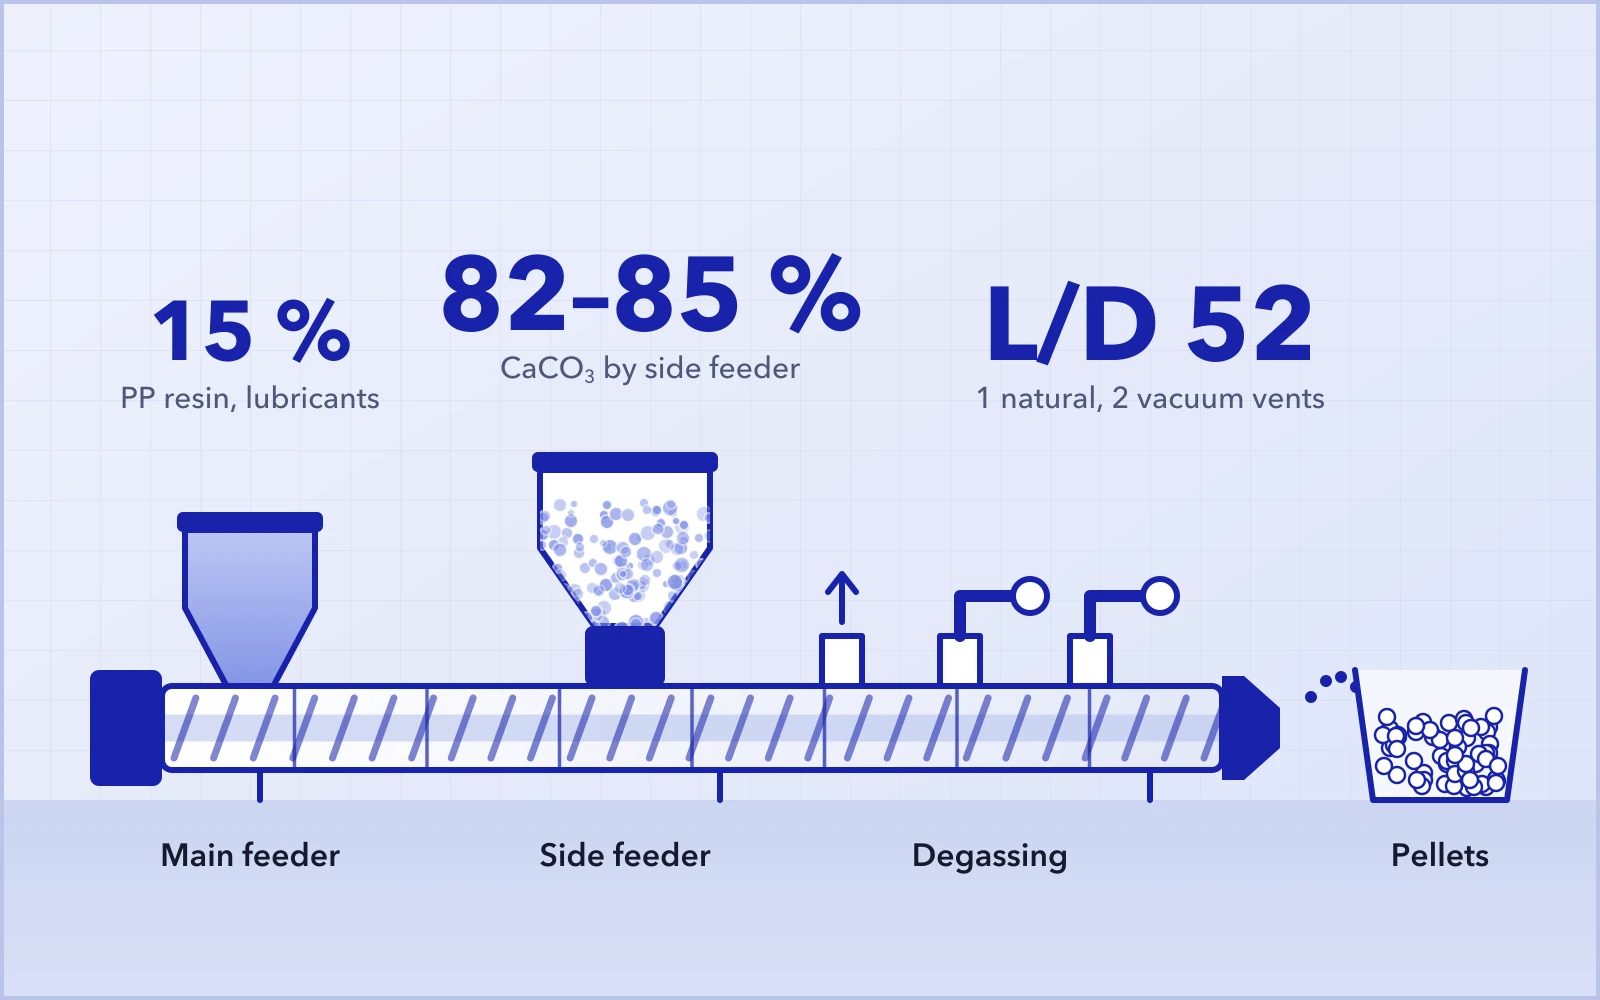
PP %15 + CaCO₃ %82–85 + katkılar gibi uç formülasyonlarda “her şeyi tek noktadan” beslemeye çalışmak yaygın ve maliyetli bir hatadır.
Önerilen bölünmüş besleme konsepti
Ana besleyici
- İçerik: %100 PP reçine + iç/dış kaydırıcılar (PP vaks, EBS).
- Mühendislik mantığı: Toz eklenmeden önce PP'nin tamamen erimesi ve sürekli, düşük viskoziteli bir taşıyıcı faz oluşturması sağlanır. Kaydırıcıların erken eklenmesi, sonraki karıştırma bölgelerinde sürtünmeden kaynaklanan ısı oluşumunu bastırmaya yardımcı olur.
Yan besleyici
- İçerik: Kovanın ortasından (genellikle 4–5. bölgeler) beslenen %100 mineral dolgu.
- Avantaj: Bu aşamada tamamen erimiş PP tozu hızla ıslatır ve mineral partiküller ile vida elemanları arasındaki yıpratıcı kuru sürtünmeyi önler.
Yan beslemede hava yönetimi
Ultra ince CaCO₃ tozu, görünür hacminin %70'ini aşan oranda hapsolmuş hava içerebilir. Havalandırmalı iç gömlekle birleştirilen yan besleyici, havanın besleme ağzından geri yönde tahliyesini sağlar; böylece basınç dalgalanmaları ve malzemenin geri akışı önlenir.
Vida tasarımı mantığı: PP için L/D 52 neden önemlidir?
PP'nin ısıl işleme penceresi PE'ninkinden daha dardır. Bu nedenle vida konfigürasyonu, yeterli dispersiyon ile sıkı sıcaklık kontrolü arasında denge kurmalıdır. L/D 52 platformu, malzemenin daha kontrollü ve daha uzun bir işlem sürecinden geçmesini mümkün kılar.
Eritme bölümü
Aşırı kesme olmadan PP'nin hızlı ve homojen erimesini sağlamak için büyük adımlı taşıma elemanlarını 30° / 60° yoğurma bloklarıyla birlikte kullanın.
Karıştırma ve dispersiyon bölümü (yan besleyicinin akış yönünde ilerisi)
- Elemanlar45° yoğurma blokları (KB45/5/42) ve ZME / SME dişli karıştırma elemanları.
- Temel ilkeAgresif dispersif kesme yerine dağıtıcı karıştırma. Dişli elemanlar aglomeraları tekrar tekrar bölüp yeniden dağıtır; lokal sıcaklık sıçramalarından kaçınarak homojen dispersiyon sağlar.
- Dikkat90° yoğurma bloklarının aşırı kullanımından kaçınılmalıdır; bu bloklar kesme ısısını önemli ölçüde artırır ve PP'nin moleküler bozunmasını hızlandırır.
Degazaj stratejisi
L/D 52, 2–3 gaz alma bölümünün entegrasyonuna olanak tanır; tipik olarak:
- 1 atmosferik gaz alma ağzı
- 2 vakum degazaj ağzı (vakum seviyesi ≥ –0,08 MPa)
Etkin degazaj, artık havayı ve düşük moleküllü uçucu maddeleri uzaklaştırarak yoğun, gözeneksiz granüller sağlar.
Çift vida sınırına ulaştığında: üç vidanın avantajı
PP'de dolgu oranı %85'e yaklaştığında veya dispersiyon gereksinimleri son derece sıkılaştığında (örneğin FPV değerinin kritik olduğu masterbatch'ler) geleneksel çift vidalı sistemler fiziksel sınırlarına yaklaşabilir. Bu gibi durumlarda üç vidalı mimari yapısal bir çözüm sunar.
Yapısal avantajlar
- Birden fazla kavrama bölgesi: Devir başına daha yüksek etkin kesme frekansı oluşturur.
- Düşük sıcaklıkta dispersiyon: Artan yüzey yenilenmesi, daha düşük vida devrinde ve eriyik sıcaklığında verimli dispersiyon sağlar.
Endüstriyel karşılaştırmalar, eşdeğer tork koşullarında üç vidalı sistemlerin PP + %84 CaCO₃ formülasyonlarında 10–15 °C daha düşük eriyik sıcaklığı sağlayabildiğini ve moleküler bütünlüğü önemli ölçüde koruduğunu gösteriyor.
Sahada kanıtlanmış endüstriyel uygulamalar
Aşağıdaki veriler USEON'un uzun süredir çalışan endüstriyel üretim hatlarından alınmıştır ve kararlı seri üretim performansını yansıtır.
| Bölge | Konfigürasyon | Formül | Temel parametreler | Performans |
|---|---|---|---|---|
| Çin | Üç vidalı 75 (L/D 52) | PP + %84 CaCO₃ | Bölünmüş besleme · Vakum –0,09 MPa | Mükemmel dispersiyon, pürüzsüz granül yüzeyi. |
| Hong Kong, Çin | Çift vidalı 75 (L/D 52) | PP + %83 CaCO₃ | 800 dev/dk · Çift vakum | Yüksek kapasitede referans değer. |
| Tanzanya | Çift vidalı 65 (L/D 52) | PP + %81,5 CaCO₃ | Gravimetrik besleme | Yüksek ortam sıcaklığında kararlı, sürekli çalışma. |
| Türkiye | Çift vidalı 65 (L/D 48) | PP + %80 CaCO₃ | Su halkalı granülasyon | Granül bütünlüğü ve şekli iyileşti. |
Mühendis SSS: PP yüksek dolgu uygulamalarında tipik sorunlar
Çok yüksek dolguda MFI neden anormal biçimde artar?
Bu, aşırı kesme ısısının neden olduğu PP ısıl bozunmasının (zincir kopması) açık bir işaretidir.
ÖnlemAgresif kesme elemanlarını (90° yoğurma blokları gibi) azaltın, kovan ortası sıcaklığını düşürün ve dış kaydırıcı oranını artırın.
%80 ve üzeri dolguda yan besleme neden zorunludur?
Tek vidalı besleme, uç toz yüklerinde hava karşı basıncını yenemez. Çift vidalı yan besleyiciler tozu fiziksel olarak ileri iterken havalandırmalı gömlek üzerinden havanın tahliyesine de olanak tanır.
“Yapışık granüller” (ikiz granüller) veya “kuyruk” sorunu nasıl çözülür?
PP hızlı kristalleşir, ancak yüksek dolgu oranı eriyik mukavemetini düşürür; bu da spagettilerin kopmasına veya yapışmasına neden olur.
ÖnlemSu halkalı kesicinin bıçak aralığını ayarlayın (< 0,05 mm), deliklerin donmasını önlemek için kalıp yüzeyi sıcaklığını optimize edin ve soğutma suyunun çok soğuk olmamasına dikkat edin (şok soğutmadan kaçının).
Vida çok hızlı aşınıyor (elemanlar birkaç ayda bir değişiyor). Bu normal mi?
%80'in üzerinde CaCO₃ içeren malzemenin standart nitrürlenmiş çelikle işlenmesi hızlı aşınmaya yol açar.
ÖnlemKarıştırma bölgelerinde bimetal aşınmaya dayanıklı elemanlara (örneğin WR13 veya HIP toz metalurjisi) geçin. Bunların ömrü genellikle standart çeliğe göre 3–5 kat daha uzundur.
Granüllerde neden iç gözenekler görülür?
Genellikle tozdaki hapsolmuş havanın veya nemin yetersiz degazajından kaynaklanır.
ÖnlemVakum seviyesinin ≥ –0,08 MPa olduğundan emin olun, uzun atmosferik degazaj için L/D 52'den yararlanın ve yan besleyicinin havalandırmasında tıkanıklık olup olmadığını kontrol edin.
Üç vidalı ekstrüderin (SAT-T) çift vidalıya göre özel avantajı nedir?
Başlıca avantajı “düşük sıcaklıkta dispersiyon”dur.
AçıklamaIsıya duyarlı PP için üç vidalı ekstrüder, ek kavrama bölgeleri sayesinde aynı dispersiyonu daha düşük devirde ve daha düşük eriyik sıcaklığında sağlar. PP'nin molekül ağırlığını korumak kritikse ideal çözümdür.
Sonuç: PP'de yüksek dolgu bir mühendislik sistemidir
Çok yüksek dolgulu PP kompaundlama yalnızca daha yüksek torkla çözülmez. Toz özelliklerinin, besleme stratejisinin, vida geometrisinin ve ısıl kontrolün birlikte optimize edilmesini gerektirir.
Yüksek torklu platformlar, uzatılmış L/D tasarımı ve uygulamaya göre geliştirilen vida mühendisliğiyle, %80–85'in üzerinde dolgulu kararlı PP kompaundlama kontrol edilebilir ve tekrarlanabilir bir endüstriyel proses hâline gelir.