در کامپاندینگ پلاستیکهای اصلاحشده، افزایش مقدار کربنات کلسیم (CaCO₃) در ماتریس پلیپروپیلن (PP) از ۷۵٪ به ۸۰٪ و سپس به سمت ۸۵٪، یک تنظیم تدریجی ساده نیست، بلکه چالشی بنیادی در فرایند است.
زنجیرهای مولکولی PP برخلاف PE بهمراتب حساستر به تخریب حرارتی ناشی از برش هستند. در شرایط فیلر بسیار بالا، گرمای برشی موضعی بیش از حد بهآسانی میتواند باعث شکست زنجیر شود و به افزایش غیرعادی MFI، ناپایداری استحکام مذاب، دشواری در گرانولسازی و حتی پاره شدن رشته بینجامد.
این مقاله بر پایهٔ تجربهٔ گستردهٔ USEON در تحویل خطوط صنعتی، منطق مهندسی کامپاندینگ پایدار PP با فیلر بسیار بالا را از چهار جنبهٔ تعیینکننده بهطور نظاممند بررسی میکند: مهندسی مواد، راهبرد تغذیه، طراحی ماردون و کنترل فرایند.
چرا پرکردن PP با فیلر بیش از ۸۰٪ اساساً دشوار میشود
وقتی مقدار فیلر از ۸۰٪ بیشتر شود، فرمولاسیون وارد شرایطی حدی میشود:
- بخش پلیمری به فاز اقلیت تبدیل میشود (< ۲۰٪).
- مذاب باید حجم عظیمی از ذرات معدنی را خیس کند، دربر بگیرد و انتقال دهد.
- اصطکاک داخلی و گرمای برشی بهصورت نمایی افزایش مییابند.
در این شرایط، منطق سنتی کامپاندینگ که برای PE یا PP با فیلر متوسط جواب میدهد، اغلب ناکام میماند. رسیدن به پایداری دیگر به «برش بیشتر» بستگی ندارد، بلکه به کنترل اینکه انرژی برشی چگونه و کجا تولید میشود وابسته است.
مهندسی مواد: فراتر از اندازهٔ ذرات
فرآوری موفق PP با فیلر بالا مدتها پیش از ورود پودر به اکسترودر آغاز میشود. افزون بر اندازهٔ مش اسمی، سه ویژگی پودر بهطور تعیینکنندهای پایداری فرایند را مشخص میکنند.
توزیع اندازهٔ ذرات و جذب روغن
برای سیستمهای PP، معمولاً کربنات کلسیم سنگین با D50 ≈ ۲–۴ μm توصیه میشود. پودرهای بسیار ریز ممکن است سفتی را بهبود دهند، اما سطح ویژهٔ بسیار بالای آنها جذب روغن (عدد DOP) را بهشدت افزایش میدهد. این امر ویسکوزیتهٔ مذاب را بهطور چشمگیری بالا میبرد و اغلب به گشتاور بیش از حد موتور اصلی میانجامد.
کیفیت عملآوری سطحی
در مقادیر فیلر بالاتر از ۸۰٪، عملآوری سطحی مؤثر الزامی است، نه اختیاری.
- CaCO₃ عملآورینشده سازگاری ضعیفی با PP غیرقطبی دارد و باعث اصطکاک داخلی بالا، سایش سریع ماردون و عملکرد مکانیکی ضعیف میشود.
- پودر بهدرستی عملآوریشده (با استئاریک اسید یا عوامل جفتکنندهٔ آلومینات، با نرخ پوشش >۹۸٪) ویسکوزیتهٔ سیستم و گرمای اصطکاکی را بهطور چشمگیری کاهش میدهد و پایهٔ فیزیکی پرکردن بسیار بالا بدون تخریب را فراهم میکند.
جریانپذیری پودر
پودرهای CaCO₃ با مش بالا مستعد پل زدن هستند. اگر زاویهٔ ریزش از حدود ۴۵° بیشتر شود، تغذیه با فیدر تکماردون معمولی قابل اعتماد نیست.
برای چنین سیستمهایی، فیدر وزنی کاهشی (loss-in-weight) دوماردون مجهز به همزن عمودی و طراحی پلشکن برای حفظ دقت و پیوستگی تغذیه ضروری است.
راهبرد تغذیه: چرا تغذیهٔ تفکیکی اختیاری نیست
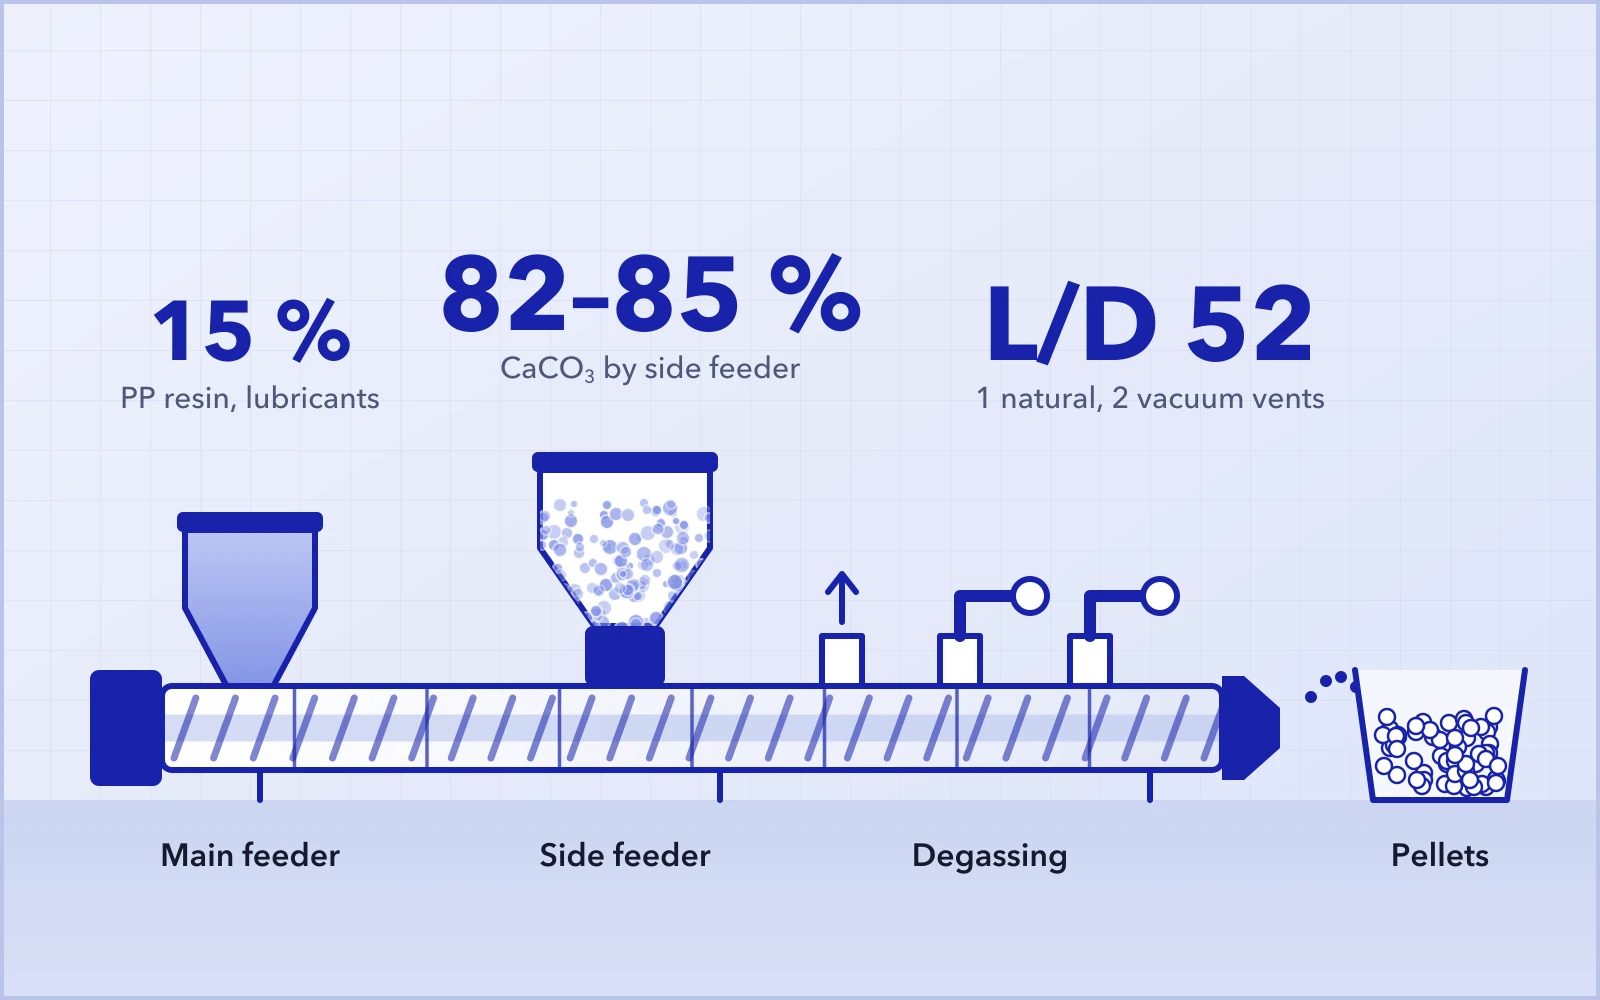
در فرمولاسیونهای حدی مانند PP ۱۵٪ + CaCO₃ ۸۲–۸۵٪ + افزودنیها، تلاش برای تغذیهٔ «همه با هم» اشتباهی رایج و پرهزینه است.
مفهوم پیشنهادی تغذیهٔ تفکیکی
فیدر اصلی
- محتوا: ۱۰۰٪ رزین PP + روانکنندههای داخلی/خارجی (واکس PP، EBS).
- منطق مهندسی: پیش از ورود پودر، اجازه دهید PP کاملاً ذوب شود و فاز حامل پیوسته و کمویسکوزیته تشکیل دهد. افزودن زودهنگام روانکننده به مهار گرمای ناشی از اصطکاک در اختلاط پاییندست کمک میکند.
فیدر جانبی
- محتوا: ۱۰۰٪ فیلر معدنی که در میانهٔ سیلندر (معمولاً نواحی ۴–۵) وارد میشود.
- مزیت: در این مرحله، PP کاملاً مذاب پودر را بهسرعت خیس میکند و از اصطکاک خشک مخرب میان ذرات معدنی و المانهای ماردون جلوگیری میکند.
مدیریت هوا در تغذیهٔ جانبی
پودر بسیار ریز CaCO₃ ممکن است هوای محبوسی بیش از ۷۰٪ حجم ظاهری خود داشته باشد. فیدر جانبی همراه با آستر داخلی دارای دریچهٔ هواگیری، تخلیهٔ معکوس هوا را در دهانهٔ تغذیه ممکن میکند و از ناپایداری فشار و برگشت مواد جلوگیری میکند.
منطق طراحی ماردون: چرا L/D ۵۲ برای PP اهمیت دارد
پنجرهٔ فرآوری حرارتی PP باریکتر از PE است. بنابراین پیکربندی ماردون باید میان پخش کافی و کنترل دقیق دما توازن برقرار کند. با پلتفرم L/D ۵۲، تاریخچهٔ فرآوری کنترلشدهتر و طولانیتری ممکن میشود.
بخش ذوب
از المانهای انتقال با گام بزرگ همراه با بلوکهای ورزدهی ۳۰° / ۶۰° استفاده کنید تا PP بدون برش بیش از حد، سریع و یکنواخت ذوب شود.
بخش اختلاط و پخش (پاییندست فیدر جانبی)
- المانهابلوکهای ورزدهی ۴۵° (KB45/5/42) و المانهای اختلاط دندانهدار ZME / SME.
- اصل محوریاختلاط توزیعی به جای برش پخشی شدید. المانهای دندانهدار کلوخهها را بارها تقسیم و بازتوزیع میکنند و بدون جهشهای موضعی دما، پخش یکنواخت به دست میدهند.
- هشداراز استفادهٔ بیش از حد بلوکهای ورزدهی ۹۰° باید پرهیز کرد، زیرا گرمای برشی را بهطور چشمگیری افزایش میدهند و تخریب مولکولی PP را تسریع میکنند.
راهبرد گاززدایی
L/D ۵۲ امکان گنجاندن ۲–۳ بخش هواگیری را فراهم میکند که معمولاً شامل این موارد است:
- ۱ دریچهٔ هواگیری طبیعی
- ۲ دریچهٔ هواگیری خلأ (سطح خلأ ≥ –۰٫۰۸ مگاپاسکال)
گاززدایی کارآمد هوای باقیمانده و مواد فرار با وزن مولکولی پایین را حذف میکند و گرانولهایی متراکم و بدون حفره به دست میدهد.
وقتی اکسترودر دوماردون به حد خود میرسد: مزیت سهماردون
وقتی مقدار فیلر PP به ۸۵٪ نزدیک میشود یا الزامات پخش بسیار سختگیرانه است (مثلاً مستربچهایی که FPV در آنها حیاتی است)، سیستمهای دوماردون معمولی ممکن است به حدود فیزیکی خود نزدیک شوند. در چنین مواردی، معماری سهماردون راهکاری ساختاری فراهم میکند.
مزایای ساختاری
- نواحی درگیری متعدد: در هر دور، بسامد برش مؤثر بالاتری ایجاد میکنند.
- پخش در دمای پایین: نوشدن بهتر سطح، پخش کارآمد را در سرعت ماردون و دمای مذاب پایینتر ممکن میکند.
مقایسههای صنعتی نشان میدهد که در شرایط گشتاور یکسان، سیستمهای سهماردون در فرمولاسیونهای PP + ۸۴٪ CaCO₃ میتوانند دمای مذاب را ۱۰–۱۵°C پایینتر نگه دارند و یکپارچگی مولکولی را بهمیزان چشمگیری حفظ کنند.
کاربردهای صنعتی اثباتشده
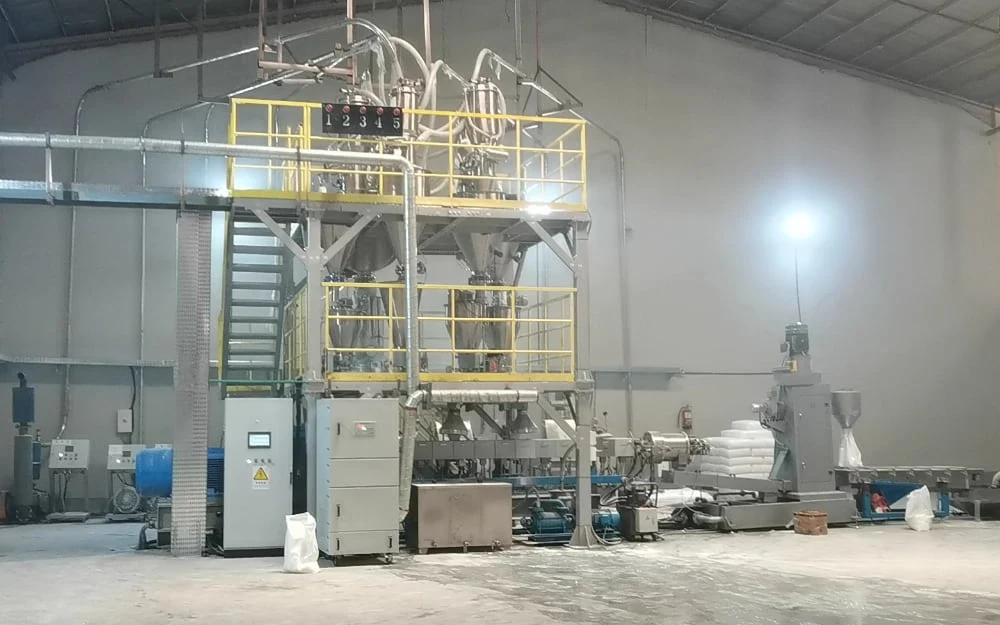
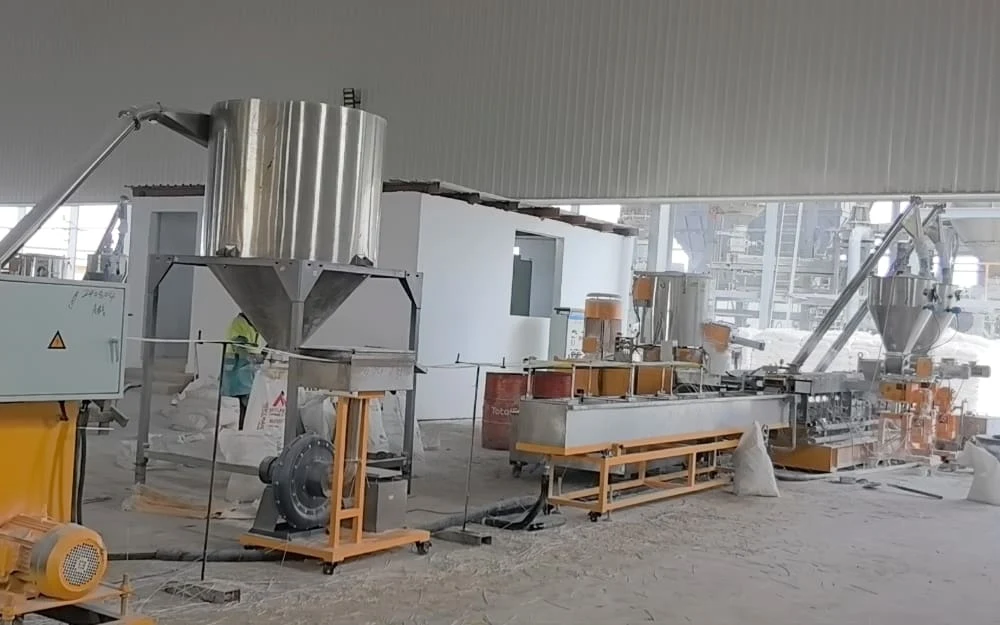
دادههای زیر از خطوط تولید صنعتی بلندمدت USEON به دست آمده و بیانگر عملکرد پایدار در تولید انبوه است.
| منطقه | پیکربندی | فرمولاسیون | پارامترهای کلیدی | عملکرد |
|---|---|---|---|---|
| چین | سهماردون ۷۵ (L/D ۵۲) | PP + ۸۴٪ CaCO₃ | تغذیهٔ تفکیکی · خلأ –۰٫۰۹ مگاپاسکال | پخش عالی، سطح صاف گرانول. |
| هنگکنگ، چین | دوماردون ۷۵ (L/D ۵۲) | PP + ۸۳٪ CaCO₃ | ۸۰۰ دور در دقیقه · خلأ دوگانه | معیار ظرفیت تولید بالا. |
| تانزانیا | دوماردون ۶۵ (L/D ۵۲) | PP + ۸۱٫۵٪ CaCO₃ | تغذیهٔ وزنی کاهشی | کارکرد پیوستهٔ پایدار در دمای محیط بالا. |
| ترکیه | دوماردون ۶۵ (L/D ۴۸) | PP + ۸۰٪ CaCO₃ | گرانولسازی حلقهٔ آبی | یکپارچگی و شکل بهتر گرانول. |
پرسشهای متداول مهندسان: مشکلات رایج پرکردن بالای PP
چرا MFI در پرکردن بسیار بالا بهطور غیرعادی افزایش مییابد؟
این نشانهٔ آشکار تخریب حرارتی PP (شکست زنجیر) بر اثر گرمای برشی بیش از حد است.
اقدامالمانهای برش شدید (مانند بلوکهای ورزدهی ۹۰°) را کاهش دهید، دمای میانهٔ سیلندر را پایین بیاورید و روانکنندهٔ خارجی را افزایش دهید.
چرا از ۸۰٪ فیلر به بالا تغذیهٔ جانبی الزامی است؟
تغذیه با فیدر تکماردون نمیتواند در مقادیر حدی پودر بر فشار برگشتی هوا غلبه کند. فیدرهای جانبی دوماردون پودر را بهطور فیزیکی به جلو میرانند و همزمان تخلیهٔ هوا را از طریق آستر دارای دریچهٔ هواگیری ممکن میکنند.
مشکل «گرانولهای چسبیده به هم» یا «دنبالهدار شدن» گرانولها را چگونه حل کنیم؟
PP بهسرعت متبلور میشود، اما مقدار بالای فیلر استحکام مذاب را کاهش میدهد و باعث پاره شدن یا چسبیدن رشتهها میشود.
اقدامفاصلهٔ تیغهٔ گرانولساز حلقهٔ آبی را تنظیم کنید (< ۰٫۰۵ میلیمتر)، دمای سطح قالب را بهینه کنید تا مذاب در سوراخهای قالب منجمد نشود و مطمئن شوید آب خنککاری بیش از حد سرد نیست (برای جلوگیری از شوک سرمایی).
سایش ماردون بیش از حد سریع است (المانها هر چند ماه یک بار تعویض میشوند). آیا این طبیعی است؟
فرآوری ۸۰٪+ CaCO₃ با فولاد نیترورهشدهٔ استاندارد باعث سایش سریع میشود.
اقدامدر نواحی اختلاط از المانهای مقاوم به سایش دوفلزی (مانند WR13 یا متالورژی پودر HIP) استفاده کنید. عمر آنها معمولاً ۳–۵ برابر فولاد استاندارد است.
چرا گرانولها حفرههای داخلی دارند؟
معمولاً به دلیل گاززدایی ناکافی هوای محبوس یا رطوبت پودر است.
اقداماز سطح خلأ ≥ –۰٫۰۸ مگاپاسکال اطمینان حاصل کنید، از L/D ۵۲ برای گاززدایی طبیعی طولانیتر بهره ببرید و دریچهٔ هواگیری فیدر جانبی را از نظر گرفتگی بررسی کنید.
مزیت مشخص اکسترودر سهماردون (SAT-T) نسبت به دوماردون چیست؟
مزیت اصلی «پخش در دمای پایین» است.
توضیحبرای PP حساس به حرارت، اکسترودر سهماردون به لطف نواحی درگیری اضافی، پخش یکسانی را در دور کمتر و دمای مذاب پایینتر به دست میآورد. اگر حفظ وزن مولکولی PP حیاتی باشد، این راهکار ایدهآل است.
جمعبندی: پرکردن بالای PP یک سیستم مهندسی است
کامپاندینگ PP با فیلر بسیار بالا تنها با گشتاور بیشتر حل نمیشود. این کار به بهینهسازی هماهنگ ویژگیهای پودر، راهبرد تغذیه، هندسهٔ ماردون و کنترل حرارتی نیاز دارد.
با پلتفرمهای گشتاور بالا، طراحی L/D بلندتر و مهندسی ماردون متناسب با کاربرد، کامپاندینگ پایدار PP با فیلر بیش از ۸۰–۸۵٪ به فرایندی صنعتی، کنترلپذیر و تکرارپذیر تبدیل میشود.