عند اختيار خط إنتاج ألواح XPS، يبدأ المستثمرون عادةً بسؤالين: ما الكمية التي ينتجها الخط في الساعة؟ وكم تبلغ تكلفة الخط المتكامل؟
تتطلب الإجابات المفيدة فهمًا واضحًا للألواح التي تخطط لإنتاجها، وحجم المبيعات المتوقع، والظروف المتاحة في مصنعك. فقد يحقق خطان مصنّفان كلاهما بطاقة 600 كجم/ساعة طاقات إنتاجية مستدامة مختلفة من الألواح المطابقة عندما تختلف السماكة أو الكثافة أو المواد الخام أو عوامل النفخ. وبالمثل، قد يعكس فرق السعر بين عرضين اختلافًا في نطاق التوريد أو مستوى الأتمتة.
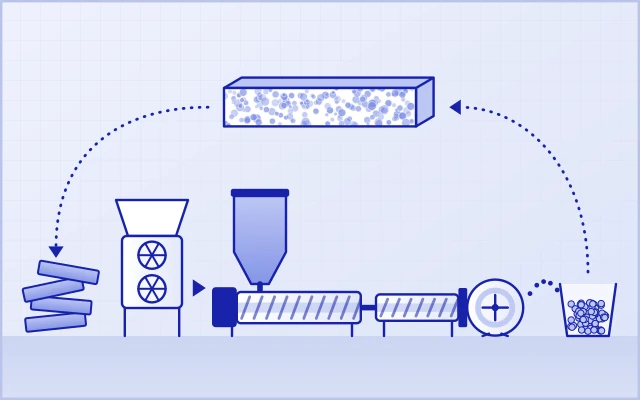
خط إنتاج ألواح XPS نظام تصنيع متكامل ومستمر يُستخدم لإنتاج ألواح البوليسترين المبثوق (XPS) الرغوية، بدءًا من المواد الخام المجرَّعة، مرورًا بتركيب المصهور، وحقن عامل النفخ، وتبريد المصهور، والتشكيل بالبثق، وصولًا إلى معالجة ما بعد البثق. ومفتاح اختيار الخط بالنسبة للمشتري هو المواءمة بين متطلبات المنتج وأهداف الطاقة الإنتاجية وظروف المصنع.
توصي USEON بالبدء بالمنتج المستهدف، ثم تحديد الطاقة الإنتاجية المطلوبة وتكوين العملية وميزانية الاستثمار وظروف المصنع بالتتابع، ثم ترجمة هذه المتطلبات إلى العرض الفني ومعايير القبول.
01ابدأ بتحديد الألواح التي ستنتجها
قبل التحدث مع مورّد المعدات، جهّز قائمة بالمنتجات المستهدفة. وإلى جانب السماكة والعرض والكثافة، أدرج التطبيقات المقصودة ومتطلبات الأداء والحصة التقديرية من المبيعات لكل منتج.
| البند المطلوب تحديده | تأثيره في اختيار الخط |
|---|---|
| التطبيقات الرئيسية ومتطلبات العملاء | يضع عزل الجدران أو الأسطح، وعزل التدفئة تحت الأرضية، والعزل الحامل للأحمال، ومواد القلب للألواح الساندويتشية أولويات مختلفة على الأداء ومعالجة ما بعد البثق. |
| السماكات والعروض الشائعة وحصة كل مواصفة | تؤثر في مواءمة طراز الخط والقالب ونظام المعايرة وقدرة معالجة ما بعد البثق. |
| أهداف الكثافة والأداء | توفّر الأساس لقرارات المواد الخام وعامل النفخ والعملية. ويجب تحديد متطلبات الموصلية الحرارية ومقاومة الانضغاط وثبات الأبعاد وغيرها من الخصائص معًا. |
| مظاهر السطح وأشكال الحواف | تحدد ما إذا كانت هناك حاجة إلى إزالة القشرة السطحية، أو التخديد، أو النقش البارز، أو الحواف المتراكبة (shiplap)، أو تشكيل اللسان والأخدود. |
| معدل تغيير المواصفات | يؤثر في جدولة الإنتاج وحجم أعمال الضبط وفواقد التحويل بين المواصفات. |
يجب أن يركّز اختيار الخط أولًا على المنتجات التي يُتوقع أن تمثّل معظم المبيعات. ويمكن تقييم المواصفات الخاصة التي لا تُنتج إلا أحيانًا بشكل منفصل، لكن لا ينبغي الحكم على صلاحية الخط للإنتاج المعتاد لمجرد قدرته على تغطية أقصى نطاق مواصفات مُعلَن.
تضع الألواح الرقيقة والسميكة متطلبات مختلفة على الخط بأكمله. فعند الكثافة والعرض نفسيهما والطاقة الإنتاجية نفسها بالوزن من الألواح النهائية المطابقة، تحتاج الألواح الأرق إلى سرعة خط أعلى. فعلى سبيل المثال، عندما تنخفض السماكة من 50 مم إلى 25 مم، تتضاعف سرعة الخط المطلوبة هندسيًا. لذا يجب في مشروع الألواح الرقيقة تقييم قدرة المعايرة والسحب والقطع والتكديس إلى جانب طاقة البثق.
أما في إنتاج الألواح السميكة، فيلزم اهتمام أكبر بالتنسيق بين الإرغاء والتبريد والمعايرة، وبتجانس الجودة عبر السماكة وثبات الأبعاد. وحتى لو كان الخط قادرًا على إنتاج أقصى سماكة محددة، فلا بد من التحقق من طاقته الإنتاجية المستقرة وأداء الألواح النهائية عند تلك السماكة.
في المشاريع التي تنتج مواد القلب داخليًا للألواح الساندويتشية أو المكسوّة، قد تفرض عملية التصفيح اللاحقة متطلبات محددة على السطح وتفاوت السماكة والالتصاق. ويجب التعامل مع معدات عمليات مثل التصفيح بالصفائح الفولاذية أو الكسوة الأسمنتية كعملية مستقلة، مع تأكيد نطاق توريدها بشكل منفصل.
02حوّل أهداف المبيعات إلى طاقة إنتاجية مطلوبة
تُباع ألواح XPS عادةً بالمتر المكعب أو بالمتر المربع، في حين تُذكر الطاقة الإنتاجية للخط عمومًا بوحدة كجم/ساعة. لذا قبل مقارنة الطرازات، استخدم أساسًا موحّدًا للوحدات، وميّز بين طاقة البثق والطاقة النهائية من الألواح النهائية المطابقة.
احسب الطاقة بالساعة انطلاقًا من الطلب الشهري
فيما يلي معادلة مبسّطة للتخطيط الأولي:
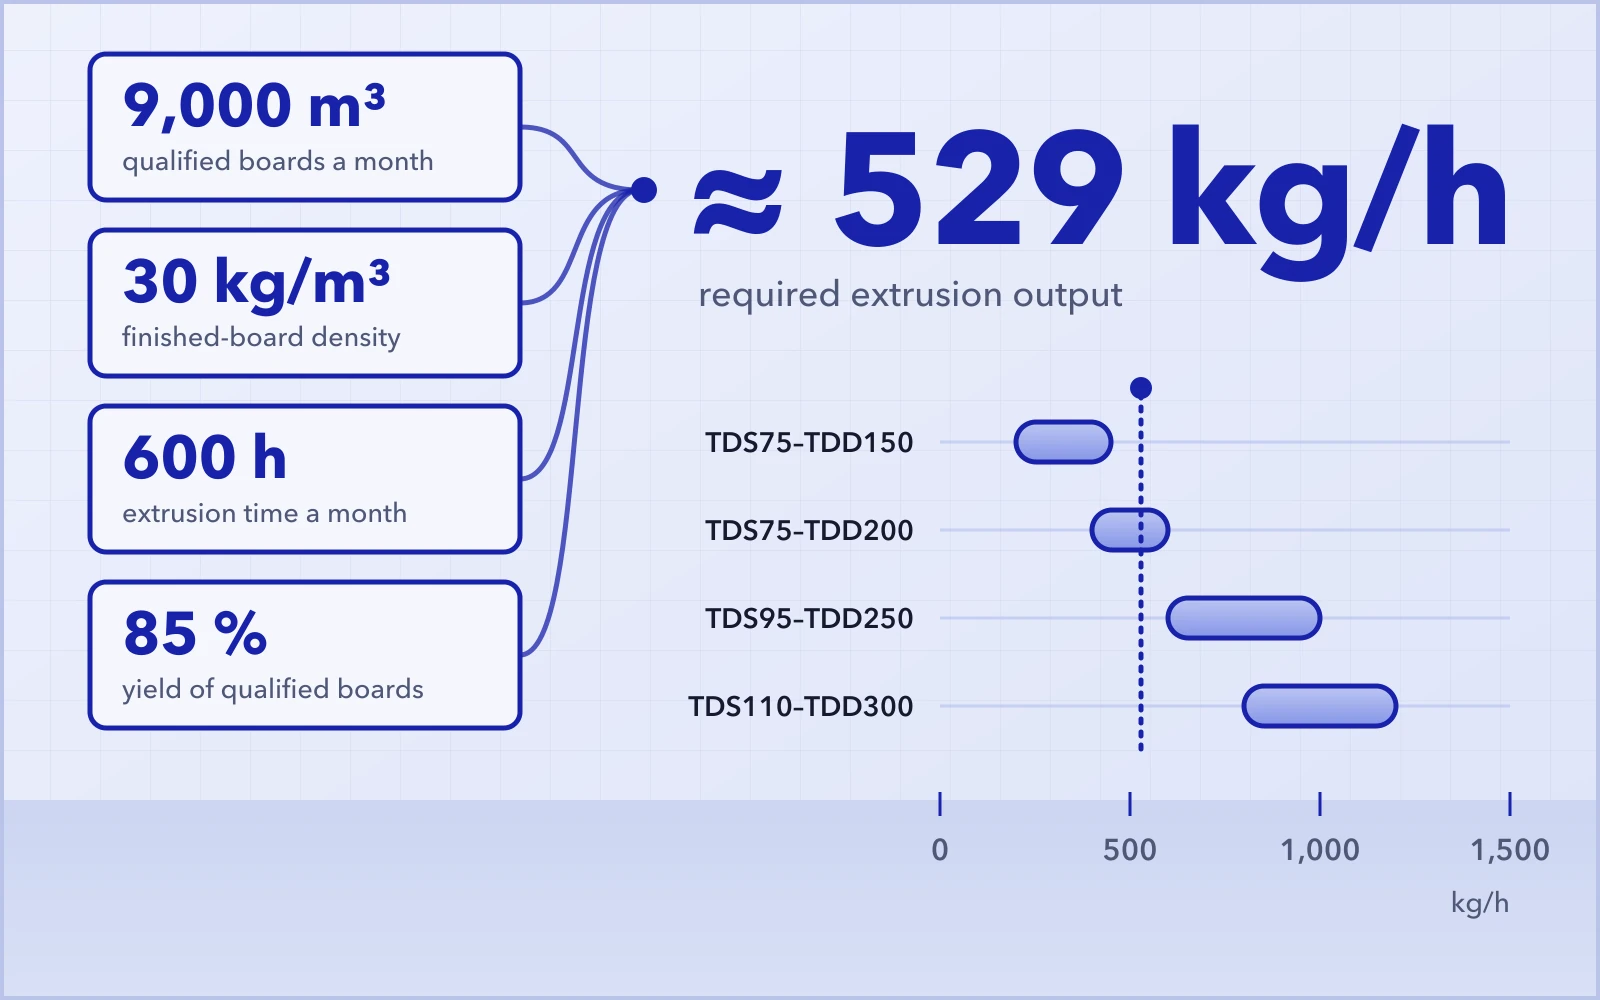
لنأخذ لوح XPS بكثافة نهائية مستهدفة قدرها 30 كجم/م³. ولنفترض أنه يجب توريد 9,000 م³ من الألواح المطابقة شهريًا، مع 600 ساعة من زمن التغذية والبثق شهريًا، ونسبة تقديرية للألواح النهائية المطابقة قدرها 85%:
في ظل هذه الظروف، تبلغ طاقة البثق المطلوبة نحو 529 كجم/ساعة. ويجب أن يراعي الاختيار النهائي للطراز أيضًا الأداء التشغيلي في المواصفات الرئيسية، وهامش الطاقة الإنتاجية، وخطط التوسع المستقبلية.
قيمة 30 كجم/م³ هي الكثافة المستهدفة للوح النهائي المستخدمة في هذا المثال. أما في مشروعك، فاستخدم الكثافة الفعلية المطلوبة للمنتج المستهدف، وحدّد زمن التشغيل والنسبة المطابقة من خطة الإنتاج. ويجب تحديد الكثافة مع متطلبات الأداء مثل الموصلية الحرارية ومقاومة الانضغاط وثبات الأبعاد.
استخدم أساسًا موحّدًا طوال الحساب. اطرح من زمن الإنتاج المتاح فترات الصيانة المخططة والتوقف والتسخين وغيرها من الأوقات التي لا تتم فيها التغذية. ويمكن إدراج المادة المبثوقة في أثناء بدء التشغيل أو تغيير المواصفات التي لا تستوفي متطلبات الجودة ضمن حساب النسبة المطابقة، حتى لا يُخصم الفاقد نفسه مرتين. وإذا كان هدف المبيعات محددًا بالمتر المربع، فاضربه في سماكة اللوح لتحويله إلى متر مكعب. واحسب كل مواصفة منتج على حدة ثم اجمع النتائج.
يمكن إعادة تدوير مخلفات التشذيب بنسبة 100%، لكن المادة المقطوعة في دورة الإنتاج الحالية لم تتحول بعد إلى منتج نهائي قابل للبيع. فإعادة التدوير تقلل هدر المواد الخام، لكنها لا تبرر احتساب نسبة الألواح النهائية المطابقة على أنها 100%.
اختر طراز خط يطابق الطاقة الإنتاجية المستهدفة
تغطي خطوط إنتاج ألواح XPS من سلسلة ECOFEL من USEON مجموعة من متطلبات الطاقة الإنتاجية، ويمكن تكوينها لمواصفات ألواح ومواد خام وأنظمة عوامل نفخ مختلفة. وفيما يلي بيانات الاختيار الأساسية للطرازات الرئيسية:
| طراز الخط | الطاقة الإنتاجية المرجعية (كجم/ساعة) | قدرة المحوّل المرجعية (kVA) |
|---|---|---|
| TDS75–TDD150 | 200–450 | 300 |
| TDS75–TDD200 | 400–600 | 400 |
| TDS95–TDD250 | 600–1,000 | 600 |
| TDS110–TDD300 | 800–1,200 | 800 |
| TDS135–TDD400 | 1,500–2,000 | 1000 |
| TDS135–TDD500 | 2,000–3,000 | 1,200 |
ملاحظة: تعتمد الطاقة الإنتاجية الفعلية ونطاقات التشغيل على مواصفات الألواح والتركيبة وتكوين المعدات، وتخضع للعرض الفني الخاص بكل مشروع. ويجب حساب قدرة المحوّل وفق تكوين الخط الكامل وأحمال المعدات الأخرى في المصنع.
بالنسبة إلى متطلب 529 كجم/ساعة المحسوب أعلاه، فإن حلًا من فئة 600 كجم/ساعة قريب أصلًا من الطاقة المطلوبة، لذا لا ينبغي اختيار الطراز بناءً على رقم الطاقة القصوى وحده. فإذا تعذّر الحفاظ على المواصفات الرئيسية عند تلك الطاقة في التشغيل الطويل، أو إذا تطلّب الأمر تحويلات متكررة بين المنتجات، فقد تقصر الكميات المسلَّمة فعليًا عن المطلوب. ويمكن للحل الأكبر التالي أن يوفّر هامشًا في الطاقة الإنتاجية، لكن يجب أيضًا تقييم حجم المبيعات الأولي والمخزون ومتطلبات رأس المال العامل ومدى الملاءمة عند معدلات تشغيل أقل. فإذا عمل الخط لفترات طويلة بأقل من 70% من طاقته القصوى الاسمية، فسيزيد استهلاكه للطاقة لكل متر مكعب بأكثر من 15% مقارنةً بطراز أقل طاقة ينتج الكمية نفسها. ومن المهم أيضًا ملاحظة أن العلاقة بين كثافة ألواح XPS والطاقة الإنتاجية عكسية؛ فعلى سبيل المثال، لا تتجاوز طاقة الخط نفسه عند إنتاج ألواح بكثافة 50 كجم/م³ نحو 75% من طاقته عند إنتاج ألواح بكثافة 30 كجم/م³. وتنخفض الطاقة الإنتاجية بشكل ملحوظ عندما تتجاوز كثافة اللوح 32 كجم/م³. وقد تتأثر هذه الأرقام أيضًا بارتفاع موقع التركيب عن سطح البحر.
يجب اختيار الطاقة الإنتاجية على أساس الطاقة المستدامة من الألواح النهائية المطابقة في مواصفات المنتجات الرئيسية.
يجب أن يراعي تخطيط الطاقة الإنتاجية لمشروع XPS أيضًا طريقة تنظيم الإنتاج المستمر. فإذا كان الطلب الأولي منخفضًا، فقارن جدوى الإنتاج المستمر المركّز بجدوى اختيار خط أصغر، مع مراعاة المخزون والتسليم ومتطلبات رأس المال العامل. وينبغي أن تستند أي خطة توسع إلى توقعات واضحة لنمو المبيعات.
03حدّد التكوين وفق المواد الخام وعملية الإرغاء ومتطلبات المنتج النهائي
يجب تصميم التكوين بحيث ينتج المنتجات المستهدفة بموثوقية. فالمواد الخام والتركيبة وتحويلات المواصفات ومتطلبات معالجة ما بعد البثق تحدد مجتمعةً أنظمة التغذية والبثق والتبريد وما بعد البثق المناسبة.
المواد الخام والتغذية: حدّد ما تنوي استخدامه بدقة
يجب أن تتضمن معلومات المواد الخام كحد أدنى راتنج PS، ونظام مثبّطات اللهب، والإضافات الأخرى، ومصدر المادة المُعاد تدويرها وشكلها ونسبة إضافتها المخططة.
قد تصف عبارة «50% مادة مُعاد تدويرها» ظروف معالجة مختلفة تمامًا. فمخلفات التشذيب الداخلية النظيفة ومادة PS المُعاد تدويرها من مصادر خارجية قد تختلفان في شكل المادة والكثافة الظاهرية ودرجة التلوث وثبات الجودة بين الدفعات، وكلها عوامل تؤثر في النقل والتجريع والمعالجة اللاحقة. لذا عند اختيار الخط، قدّم معلومات عن مصدر المادة المُعاد تدويرها وجودتها، وعيّنات منها عند الحاجة. وعادةً ما تكون الطاقة الإنتاجية عند استخدام مادة مُعاد تدويرها بنسبة 100% أعلى بنسبة 10%-15% منها عند استخدام مادة خام جديدة بنسبة 100%.
يجب أن يتوافق عدد مكوّنات التغذية مع المواد التي تتطلب تحكمًا مستقلًا في التركيبة. فإذا كانت إحدى الإضافات منخفضة الجرعة تتطلب ضبطًا متكررًا، فإن التجريع المستقل يوفّر التحكم اللازم في التركيبة. وإذا كانت إحدى المواد تميل إلى التجسير، فيجب أيضًا ضمان تفريغ موثوق من القادوس ونقل مستقر. فمجرد إضافة مزيد من مكوّنات التغذية لا يغني عن التحكم السليم في نطاق التجريع وخصائص تدفق المواد وتذبذبات إعادة التعبئة.
نوصي عمومًا بما لا يقل عن 6 مغذيات وزنية بفقد الوزن.
البثق والتبريد: قيّم النظام ككل
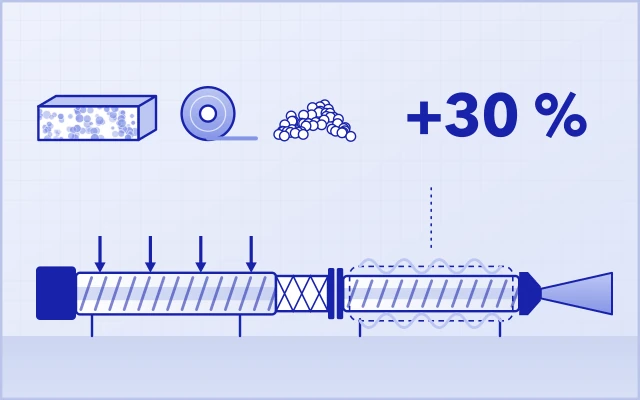
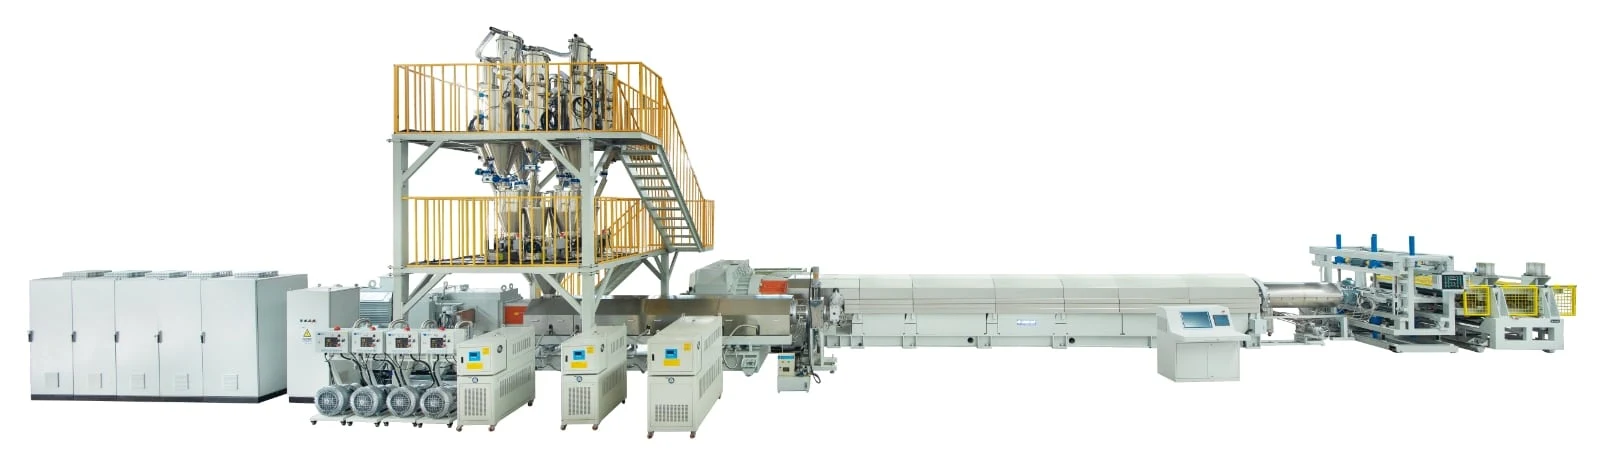
في الترتيب الترادفي الذي يجمع بين آلة بثق ثنائية اللولب متحدة اتجاه الدوران وآلة بثق أحادية اللولب للتبريد، تتولى المرحلة الأولى أساسًا التلدين والتشتيت والخلط، بينما توفّر المرحلة الثانية مزيدًا من التبريد ونقل المصهور. والسؤال الأساسي هو: هل تستطيع مرحلتا البثق وعملية الإرغاء العمل معًا عند الطاقة الإنتاجية المستهدفة؟
مع زيادة طاقة البثق، يجب أن تزداد قدرة التبريد تبعًا لذلك. فارتفاع معدل تدفق المصهور يتطلب من نظام التبريد خفض درجة الحرارة في ظروف التشغيل المقابلة مع الحفاظ على درجة الحرارة والضغط اللازمين لإرغاء مستقر. ولا تعني كفاية قدرة التلدين في آلة البثق الرئيسية أن الخط بأكمله قادر على إنتاج ألواح مطابقة بثبات عند الطاقة نفسها.
على المصانع الواقعة في مناطق ذات درجات حرارة محيطة مرتفعة، أو التي تمتلك مرافق تبريد محدودة، أن تقدّم ظروف المحيط في الصيف وظروف مياه التبريد المتاحة في مرحلة إعداد العرض. فتصميم نظام التبريد وفق بيئة التشغيل الفعلية يساعد على تجنّب تعديلات إضافية بعد التركيب.
تُعد قدرة المحرك الرئيسي وقطر اللولب ونسبة الطول إلى القطر (L/D) نقاط مقارنة مفيدة، لكن الحكم النهائي يجب أن يستند إلى الأداء التشغيلي مع التركيبة المستهدفة.
كقاعدة عملية للخط المتوازن جيدًا، يجب أن تكون الطاقة الإنتاجية بوحدة كجم/ساعة عمومًا 4-5 أضعاف قدرة المحرك الرئيسي لآلة البثق ثنائية اللولب بوحدة kW. فعلى سبيل المثال، إذا كانت قدرة المحرك الرئيسي لآلة البثق ثنائية اللولب 200 kW، فيجب أن تكون الطاقة الاسمية للخط 800-1,000 كجم/ساعة.
يجب تجنّب سرعات دوران لولبي آلة البثق ثنائية اللولب التي تتجاوز 300 دورة/دقيقة، وينبغي أن تعمل الآلات الأكبر بسرعات لولب أقل. فمثبّطات اللهب المستخدمة حاليًا في XPS محدودة المقاومة للتحلل الحراري، لذا يجب أن تحقق العملية تشتيتًا كافيًا مع تقليل حرارة القص في أثناء البثق إلى أدنى حد. والسرعة المفرطة للولب تولّد حتمًا حرارة قص مفرطة، مما قد يضعف أداء مثبّط اللهب أو يستلزم جرعة أعلى منه، فترتفع تكلفة الإنتاج.
عوامل النفخ: حدّد مسار التركيبة وظروف التوريد مبكرًا
يجب تحديد نظام عامل النفخ قبل اعتماد آلة البثق الرئيسية ونظام الحقن نهائيًا. وعند اختيار توليفة عوامل النفخ، راعِ المتطلبات المحلية المعمول بها في موقع المشروع، واستقرار التوريد، وأداء الألواح المستهدف، وتوافق العملية. فالوسط الأرخص سعرًا قد لا يخفّض التكلفة الإجمالية للمشروع إذا تعذّر الحصول عليه بموثوقية أو تطلّب مرافق تخزين ونقل إضافية. فعلى سبيل المثال، رغم أن HFO يوفّر أداء عزل حراري جيدًا، يجب أيضًا مراعاة استقرار توريده وارتفاع سعره.
عند مناقشة أنظمة CO₂ وعوامل النفخ المساعدة الأخرى، حدّد الأوساط الفعلية وشكل التوريد وحدود التركيبة. فقدرة الخط على استخدام عامل نفخ واحد لا تعني أن كل توليفة ستحقق الطاقة الإنتاجية وأداء المنتج نفسيهما.
يجب تأكيد التخزين والنقل والتهوية ومرافق السلامة المقابلة ضمن العرض نفسه. واسأل المورّد مسبقًا عن أي تعديلات على المعدات قد تلزم إذا تغيّر نظام عامل النفخ لاحقًا.
معالجة ما بعد البثق والأتمتة: كوّنها وفق متطلبات تسليم المنتج النهائي
يعتمد ترتيب معالجة ما بعد البثق على الخط أو خارجه على تشكيلة المنتجات ودورة الإنتاج. ففي حالة التشغيل المستمر الطويل لألواح متشابهة، تقلل المعالجة على الخط من المناولة والتخزين الوسيط. أما إذا كانت حصة صغيرة فقط من المنتجات تتطلب سطحًا أو شكل حافة خاصًا، فإن المعالجة خارج الخط تتيح جدولة تلك العملية بشكل مستقل، لكنها تتطلب مساحة نقل ومناولة إضافية. ويمكن لـ USEON تكوين أنظمة المعايرة والقطع ومعالجة السطح والتغليف والتحميل والتفريغ وفقًا لذلك.
| بند التكوين | أسئلة يجب على المشتري تأكيدها |
|---|---|
| المعايرة والسحب والقطع | هل تستطيع المعدات تحقيق سرعات الخط وتفاوتات الأبعاد وجودة القطع المطلوبة للمواصفات الرئيسية؟ |
| معالجة السطح وإزالة القشرة والتخديد وتشكيل الحواف | ما المنتجات التي تتطلب هذه العمليات؟ وكيف سيؤثر التشغيل على الخط أو خارجه في التحويلات وتدفق المواد؟ |
| التكديس والتغليف | هل تستطيع المعدات مواكبة وتيرة الإنتاج؟ وبعد الأتمتة، ما المواقع التي لا تزال تحتاج إلى عاملين في كل وردية؟ |
| إعادة تدوير المخلفات | هل يستطيع النظام التعامل مع مخلفات بدء التشغيل وقصاصات الحواف ومخلفات معالجة ما بعد البثق؟ وهل قدرة إعادة التدوير كافية؟ |
| التحكم المركزي | هل يوفّر النظام ما تحتاجه من إدارة الوصفات وتسجيل الاتجاهات والإنذارات والتعشيقات والدعم عن بُعد؟ وهل يجب ربط الخط بنظام SCADA/MES في المقر الرئيسي لمجموعتك؟ |
يجب تخطيط نظام إعادة تدوير مخلفات XPS مع خط الإنتاج، مع تحديد مسارات واضحة لجمع المخلفات ونقلها ومعالجتها وإعادة استخدامها. ويمكن لـ USEON تكوين حل لإعادة التدوير وفق شكل المخلفات الناتجة وحجمها والاستخدام اللاحق المقصود لها.
كيف يتكامل التكوين في التطبيق العملي
في أحد مشاريع XPS لدى USEON بخط TDS95–TDD250، صُمّم الخط لطاقة إنتاجية 600–1,000 كجم/ساعة. تتولى آلة البثق ثنائية اللولب TDS95 تلدين البوليسترين للأغراض العامة (GPPS) ومادة PS المُعاد تدويرها، بينما توفّر آلة البثق أحادية اللولب TDD250 التبريد. ويشمل الخط أيضًا تغذية وزنية بفقد الوزن من 8 مكوّنات، ووحدة سحب متعددة الأسطوانات، وتفريزًا دقيقًا، ونظامًا مركزيًا لتجميع الغبار.
يدمج هذا المثال مناولة المواد الخام وتبريد البثق ومعالجة ما بعد البثق في حل واحد. لكن في أي مشروع جديد، يجب أن تُحدَّد أعداد مكوّنات التغذية ومعدات ما بعد البثق وفق متطلبات المنتج الخاصة بالمشروع نفسه.
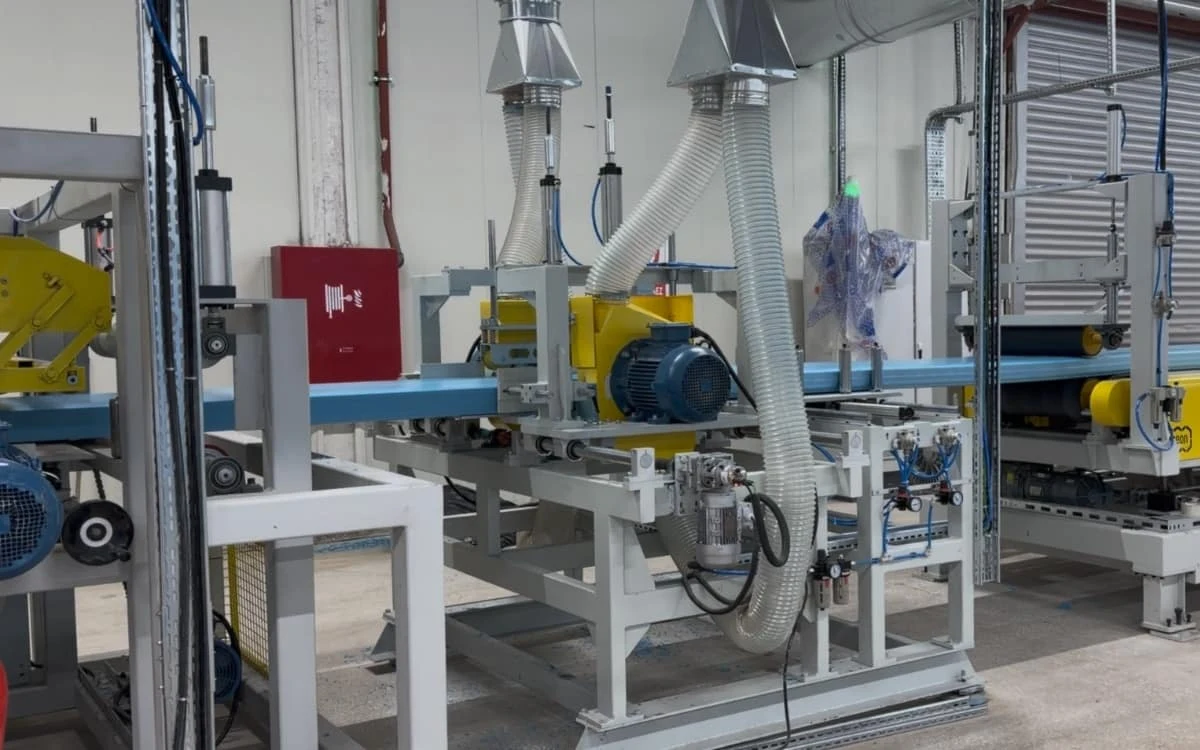
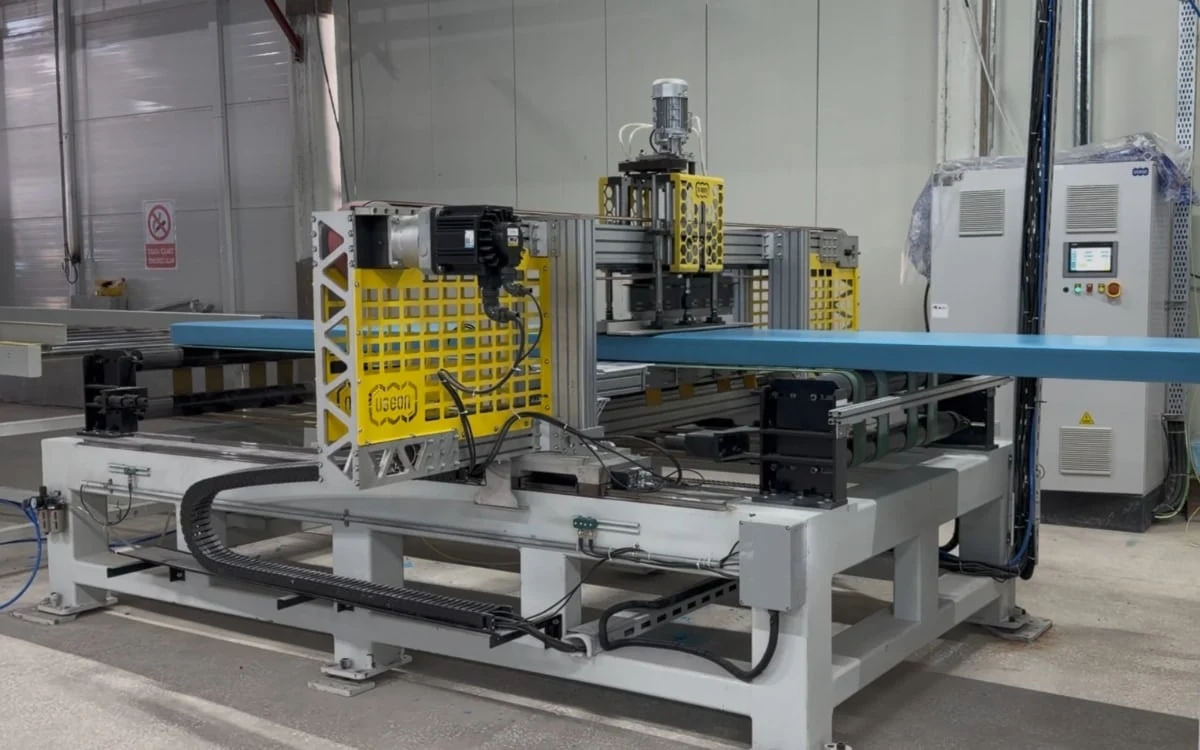
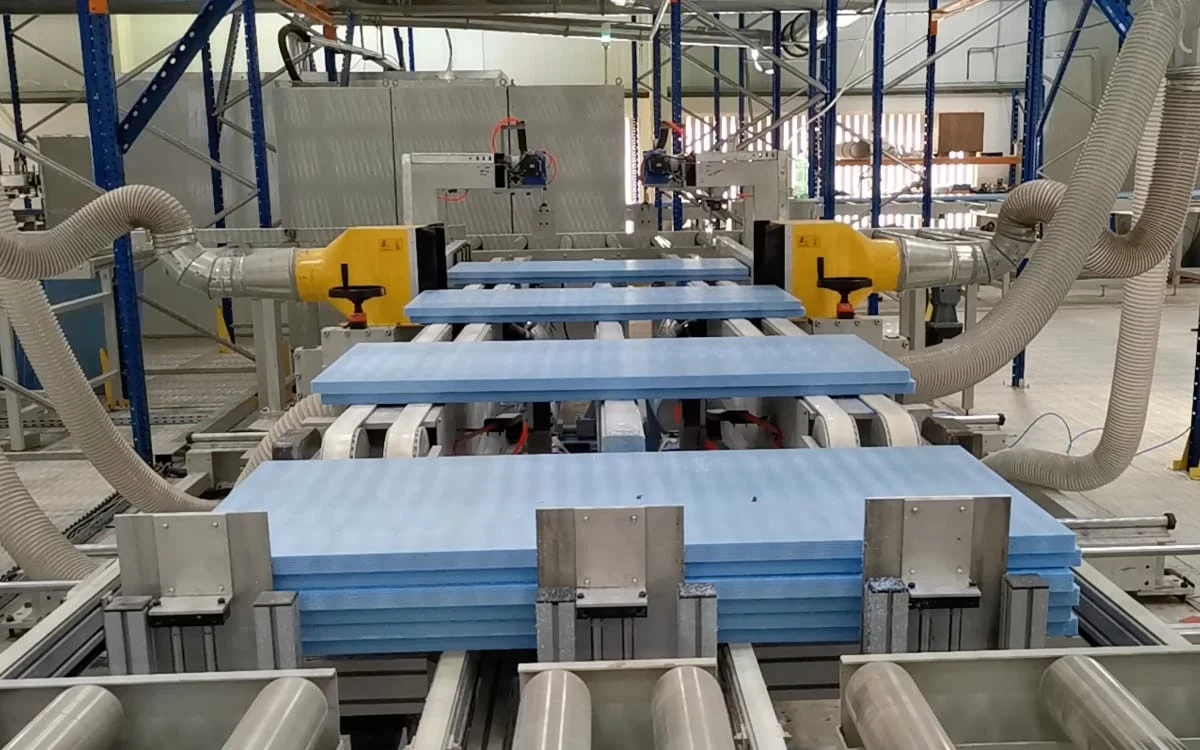
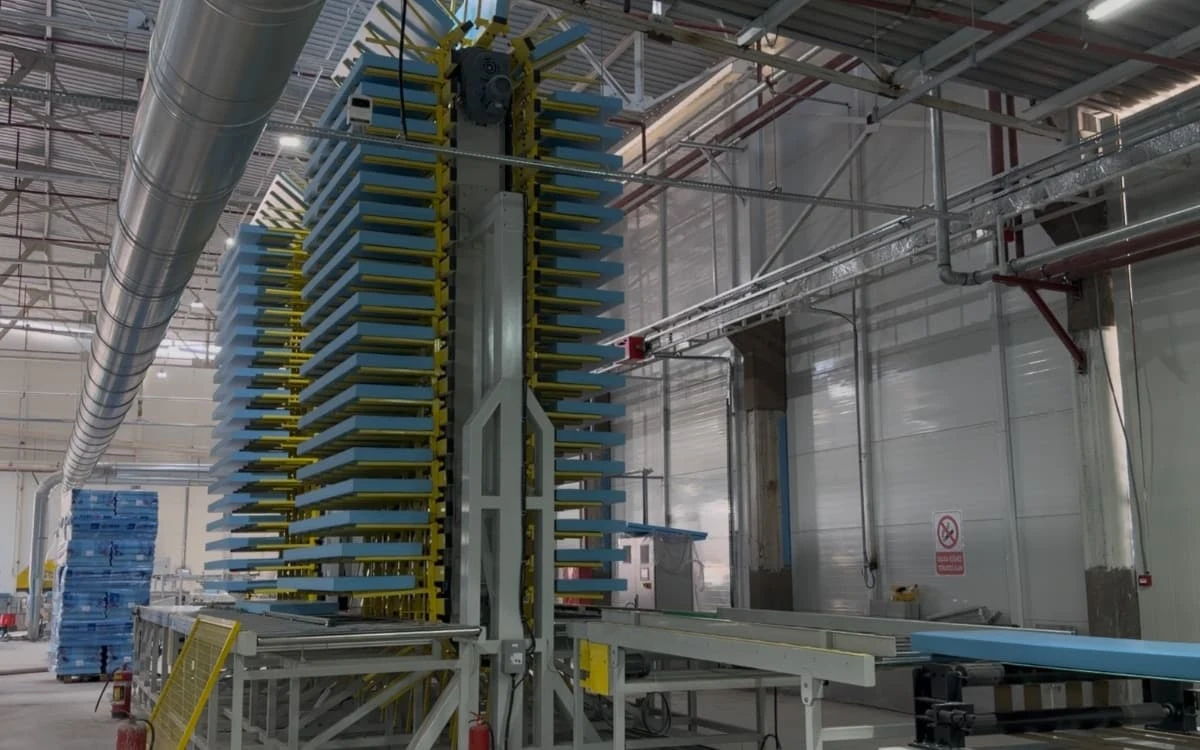
عند التوسع في مصنع قائم، حدّد عنق الزجاجة الفعلي أولًا. فإذا لم يعد التغليف والتكديس يواكبان الإنتاج، فإن زيادة طاقة البثق وحدها لن تنتج مزيدًا من المنتجات النهائية القابلة للتسليم. قيّم الترقيات الموجّهة قبل أن تقرر إضافة خط جديد كامل.
04قيّم ميزانية المعدات وتكلفة الإنتاج معًا
يجب أن تغطي ميزانية مشروع XPS المسار الكامل من شراء المعدات حتى التوريد التجاري المستقر. ولا تكون مقارنة الأسعار ذات معنى إلا عندما تتشابه العروض في نطاق التوريد وشروط الأداء.
ما التكاليف التي يجب رصدها في الميزانية لبدء المشروع؟
| فئة الميزانية | البنود الواجب إدراجها |
|---|---|
| معدات الإنتاج | آلات البثق الرئيسية، والتغذية، والحقن، والقالب، والمعايرة والقطع، ومعالجة ما بعد البثق، وإعادة التدوير، والأتمتة الاختيارية، ومعدات مراقبة الجودة اللازمة. |
| المصنع والمرافق | الأعمال المدنية أو التعديلات، وتوزيع الكهرباء، والتبريد، والهواء المضغوط، وتخزين المواد الخام والمنتجات النهائية، والتهوية، ومرافق السلامة اللازمة. |
| التسليم وبدء التشغيل | الشحن، والتأمين، والرسوم الجمركية والضرائب المطبّقة، والتفريغ والرفع، والتركيب والتشغيل التجريبي، والتدريب، وحزمة قطع الغيار الأولية. |
| بدء التشغيل ورأس المال العامل | المواد التجريبية، وفواقد الإنتاج الأولية، ومخزون المواد الخام، وتكاليف الموظفين، ورأس المال المجمّد بسبب شروط الدفع للعملاء. وعادةً يجب تجهيز مواد تكفي 10-15 يومًا من الإنتاج المستمر على الأقل. |
قبل مقارنة أسعار المعدات، وحّد نطاق التوريد. فإدراج معدات التبريد والتغليف الآلي وإعادة تدوير المخلفات أو عدم إدراجها يؤثر مباشرةً في استثمار بدء التشغيل. ويجب أن يحدد كل عرض سعر كل بند بأنه «مشمول» أو «اختياري» أو «على المشتري»، وأن يحدد المسؤولية عن توصيلات المعدات وتركيبها. وهذا يمنع اعتبار نطاق توريد أضيق تكلفةً إجمالية أقل للمشروع عن طريق الخطأ.
قبل تحديد مواصفات المنتج ومسار عامل النفخ ونطاق التوريد، لا يقدّم سعر إجمالي واحد للخط بأكمله قيمة تُذكر لقرارات الاستثمار. ويجب أن يحدد عرض السعر التقديري المفيد أيضًا أساس التصميم وقائمة المعدات والاستثناءات ومدة الصلاحية.
قارن تكاليف التشغيل على أساس إنتاج الألواح المطابقة
أعدّ جدول تكاليف لكل متر مكعب من الألواح المطابقة، يتضمن كحد أدنى المواد الخام والإضافات، وعوامل النفخ، والكهرباء، والعمالة، والتغليف، والصيانة. وأضف الإهلاك والتمويل وتكاليف المصنع حسب الحاجة.
يجب أن تستخدم مقارنات استهلاك الطاقة حدود قياس محددة بوضوح. فقياس آلة البثق الرئيسية وحدها سيعطي نتيجة مختلفة عن القياس الذي يشمل التبريد وإعادة التدوير والهواء المضغوط ومعدات ما بعد البثق. كما يجب مقارنة الحلول المتنافسة في ظروف متشابهة من حيث مواصفات الألواح والكثافة والتركيبة وحمل الإنتاج.
عند مقارنة تكاليف التشغيل، ركّز على الاستهلاك الفعلي للمواد، واستهلاك الكهرباء للخط بأكمله، ومدخلات العمالة، وفواقد تغيير المواصفات لكل متر مكعب من الألواح المطابقة. فالقدرة المركّبة في عرض سعر المعدات تصف التكوين الكهربائي، أما الاستهلاك الفعلي للكهرباء فيجب قياسه في ظروف الإنتاج المتفق عليها.
05تحقّق من مساحة المصنع والمرافق قبل الطلب
التأكد من أن المعدات تتسع فعليًا داخل المصنع ليس إلا جزءًا من تخطيط توزيع المصنع. إذ يجب أيضًا أن تكون حركة المواد الخام وتدفق الإنتاج وإعادة التدوير والتخزين المؤقت للمنتجات النهائية والتحميل قابلة للتنفيذ.
يجب أن يغطي مخطط المصنع مسار الإنتاج بالكامل
يجب أن يبدأ تخطيط المصنع برسم مسار تدفق المواد والمنتجات النهائية قبل تحديد مواقع المعدات. ويساعد مخطط أرضي يوضّح شبكة الأعمدة وفتحات الأبواب والارتفاع الحر ومواقع توزيع الكهرباء ومسارات الحركة اللوجستية USEON على إعداد مخطط للخط الكامل يناسب المساحة المتاحة.
إلى جانب الخط نفسه، خصّص مساحات لتخزين المواد الخام، وإعادة تدوير المخلفات، وتبريد الألواح النهائية أو تكييفها، والتغليف، والتخزين، وحركة الرافعات الشوكية. كما يجب حجز مساحة لإخراج اللولب ورفع القالب وتفكيك المعدات وصيانتها.
يجب تخطيط متطلبات تخزين ألواح XPS حسب الحجم. اضرب الحجم اليومي المخطط للألواح النهائية في فترة دوران المخزون لتقدير حجم الألواح الذي يجب استيعابه، ثم حوّل هذا الحجم إلى مساحة أرضية بناءً على طريقة التكديس والارتفاع القابل للاستخدام والممرات ومتطلبات الإدارة. ومع زيادة الطاقة الإنتاجية، يجب تقييم قدرة التخزين المؤقت للمنتجات النهائية والتغليف والتحميل في الوقت نفسه.
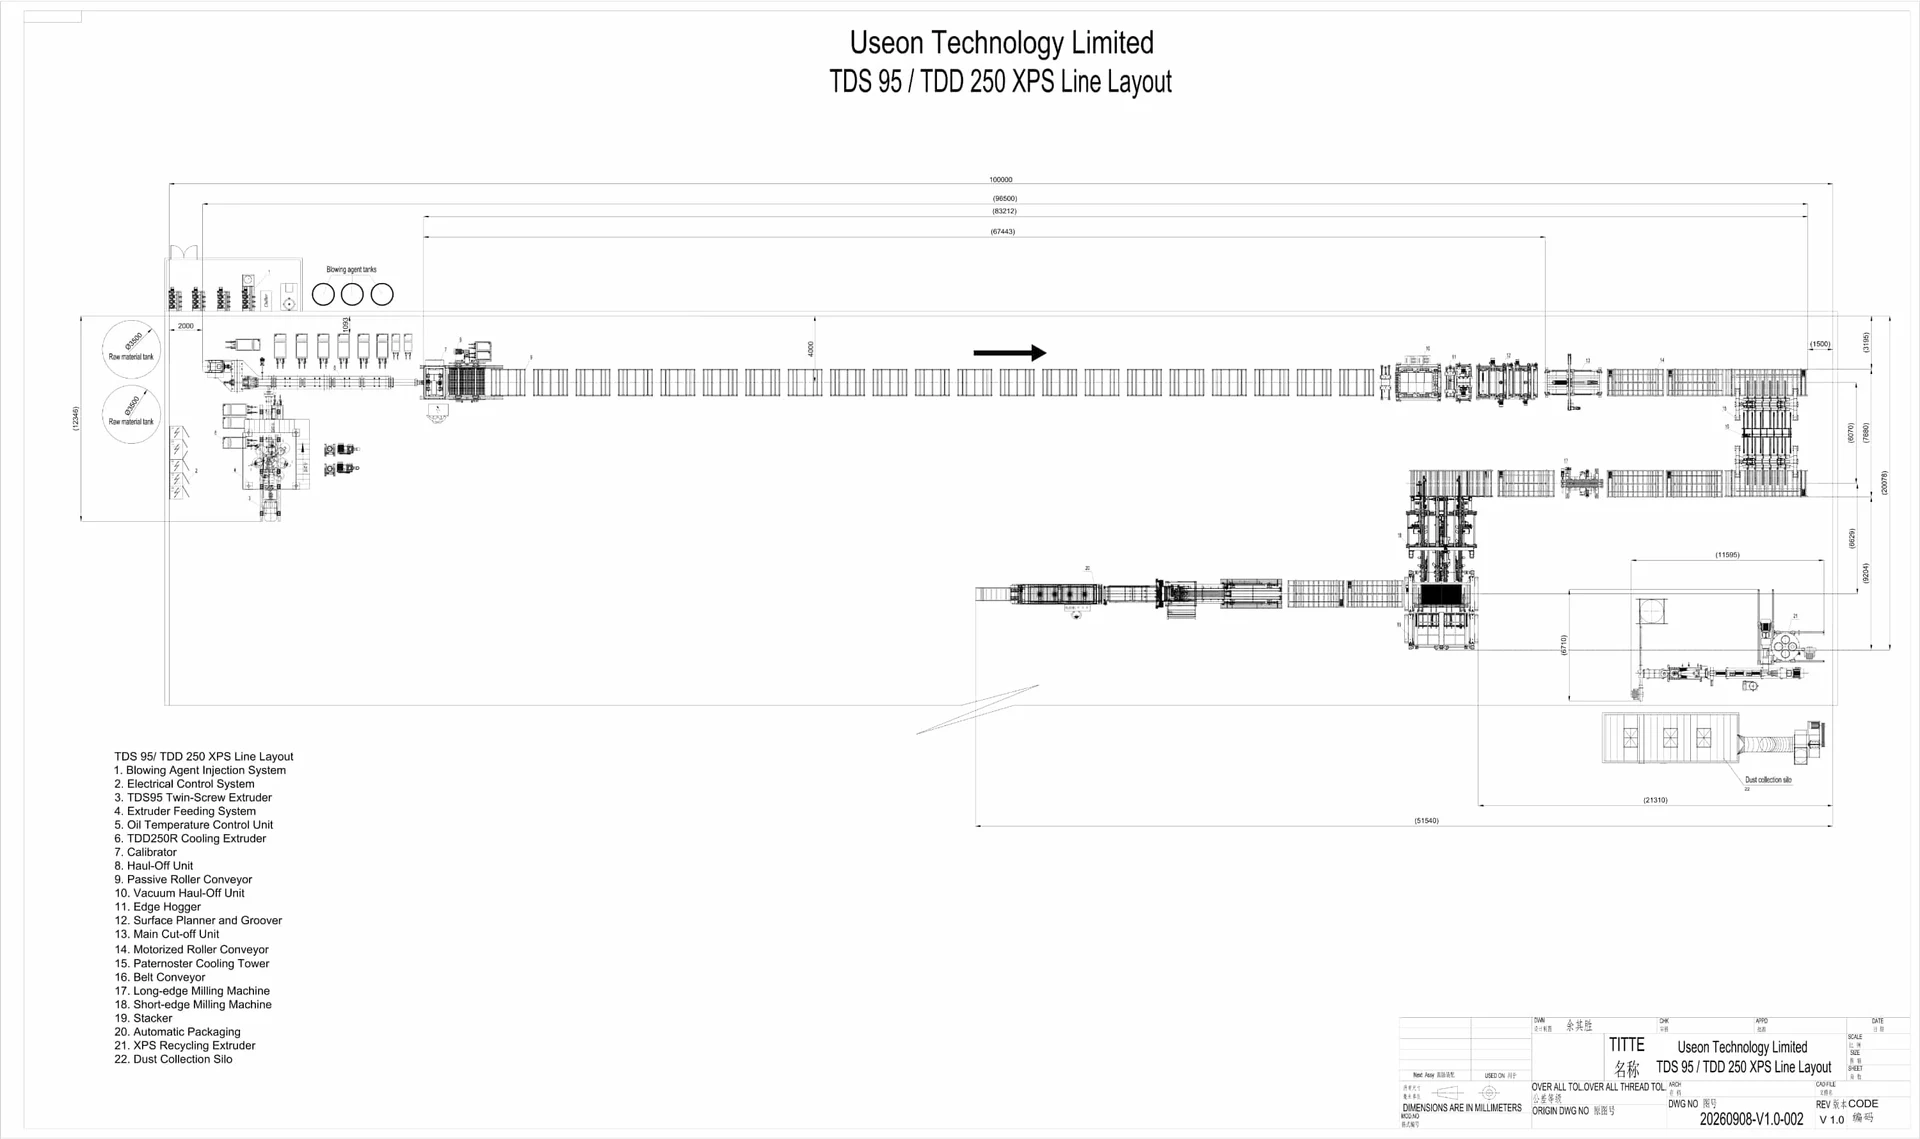
اطلب من المورّد ورقة متطلبات المرافق والموقع الخاصة بمشروعك
| المرفق أو شرط الموقع | البيانات أو الحدود الواجب تحديدها |
|---|---|
| القدرة الكهربائية | الجهد والتردد وإجمالي القدرة المركّبة والحمل التشغيلي المتوقع وأساس اختيار المحوّل وأحمال المعدات المساعدة لدى المشتري. |
| التبريد | التدفق المطلوب لكل دائرة، ودرجة حرارة مياه الدخول، والضغط، وجودة المياه، وظروف المحيط التصميمية. |
| الهواء المضغوط | ضغط التشغيل، واستهلاك الهواء، وجودة الهواء، ونقاط الاستخدام. |
| توريد عامل النفخ | الأوساط، وشكل التوريد، وطريقة التخزين والنقل، ونقاط الربط بين المعدات ومرافق المصنع. |
| التركيب والصيانة | متطلبات الأساسات وتحمّل الأحمال، وظروف الرفع، والمسافات الحرة اللازمة للصيانة، والمسؤولية عن أعمال التوصيل. |
تُعد kW وحدةً للقدرة الفعّالة، بينما تُستخدم kVA، وهي وحدة للقدرة الظاهرية، لقدرة المحوّل، ولا يمكن اعتبارهما متكافئتين. وبالمثل، يجب تحديد ضغط مياه التبريد والهواء المضغوط وتدفقهما كلٌّ على حدة.
يجب أن تستند أبعاد المصنع ومتطلبات المرافق إلى المخطط وورقة متطلبات المرافق الخاصة بالتكوين المختار. وفي حالة المصنع القائم، تحقّق من القدرة المتاحة المتبقية بعد تشغيل المعدات الأخرى.
06قارن بين المورّدين بناءً على أدلة التشغيل ومعايير القبول
بعد إعداد تصور فني أولي، قدّم لكل مورّد في القائمة المختصرة ورقة متطلبات المنتج والمشروع نفسها، حتى تشترك عروض الأسعار والتزامات الطاقة الإنتاجية في أساس مقارنة موحّد.
أعطِ الأولوية للمشاريع المرجعية القريبة من ظروف التشغيل المستهدفة
تتوقف قيمة المشروع المرجعي على مدى تطابقه مع مشروعك. ركّز على نتائج التشغيل لسماكات وكثافات ومواد خام وعوامل نفخ ومستويات طاقة إنتاجية مماثلة، واسأل عمّا يمكن التحقق منه من خلال تشغيل تجريبي أو زيارة ميدانية.
يجب أن تغطي الخدمة الفنية بدء تشغيل المعدات والإنتاج اللاحق معًا. وينبغي تحديد المسؤولية عن التشغيل التجريبي، وتدريب المشغّلين وفنيي الصيانة، ودعم تحويلات المواصفات، وتوريد قطع الغيار، واستكشاف الأعطال وإصلاحها عن بُعد، وذلك كله في مرحلة الشراء. فالمشاريع المرجعية تساعد على إثبات نضج الحل، بينما يساعد نطاق الخدمة المحدد بوضوح المشترين على تقييم الدعم المتاح بعد بدء التشغيل.
حوّل الالتزامات إلى بنود قبول قابلة للتحقق
| بند القبول | الشروط الواجب الاتفاق عليها مسبقًا |
|---|---|
| منتج الاختبار | سماكة وعرض وكثافة وسطح وشكل حافة تمثيلية. |
| المواد الخام والتركيبة | الراتنج، ومصدر المادة المُعاد تدويرها ونسبتها، ونظام مثبّطات اللهب، ونظام عامل النفخ. |
| الطاقة الإنتاجية والنسبة المطابقة | هل يشير الرقم إلى طاقة البثق أم إلى طاقة الألواح النهائية المطابقة؛ وطريقة الحساب، ومدة الاختبار، وطريقة احتساب المخلفات. |
| جودة الألواح | المتطلبات المعمول بها لتفاوت الأبعاد والكثافة والموصلية الحرارية ومقاومة الانضغاط وغيرها من الخصائص، إلى جانب شروط أخذ العيّنات والاختبار. |
| استهلاك الطاقة | المعدات المشمولة، وطريقة قياس الاستهلاك، وظروف الإنتاج المقابلة. |
| الوظائف والتسليم | النطاق المحدد لتعشيقات السلامة والإنذارات والتدريب والوثائق الفنية وقطع الغيار والبنود ذات الصلة. |
بالنسبة لخصائص الألواح التي يجب اختبارها بعد فترة تكييف أو تعتيق محددة، حدّد موعد أخذ العيّنات وطريقة الاختبار وتوزيع المسؤوليات. ويجب توثيق التشغيل السليم للمعدات ونجاح اختبار أداء المنتج في سجلَّي تحقق منفصلين.
يجب الاتفاق بشكل منفصل على شروط ونطاق اختبار القبول في المصنع (FAT) والقبول الميداني في منشأة المشتري. وإذا لم يتمكن المورّد من إجراء جميع تجارب الإرغاء في مصنعه، فعلى الطرفين أن يحددا مسبقًا البنود التي سيُتحقق منها قبل الشحن والبنود التي ستُستكمل في موقع العميل، إلى جانب إجراءات التعامل مع الانحرافات.
يمتلك كل عضو في فريق خبراء USEON أكثر من 10 سنوات من الخبرة في هذا المجال. ونحن مستعدون للعمل معك لتقييم الحل الأنسب لمشروعك وتحديده.
جهّز هذه البنود السبعة قبل طلب عرض السعر
لست بحاجة إلى حسم كل تفاصيل العملية قبل التواصل مع مورّد المعدات، إذ تكفي ورقة متطلبات واضحة للمشروع لبدء نقاش فني مركّز:
- موقع المشروع ونوعهمصنع جديد، أو توسعة الطاقة الإنتاجية، أو ترقية خط قائم.
- المنتجات المستهدفةالتطبيقات، والمواصفات الرئيسية ونسبها، والكثافة، ومتطلبات الأداء؛ وأرفق عيّنات أو مواصفات العملاء إن توفرت.
- الطاقة الإنتاجية المستهدفةالطلب الشهري أو السنوي، ووحدة القياس، وزمن الإنتاج المخطط، وتوقعات التوسع المستقبلية.
- خطة المواد الخاممصادر الراتنج والمادة المُعاد تدويرها وأشكالهما ومعلومات جودتهما ونسبهما المخططة.
- ظروف عامل النفخالخيارات قيد الدراسة، وظروف التوريد المحلية، والمتطلبات المعمول بها في موقع المشروع.
- المصنع والمرافقالمخطط الأرضي، والارتفاع الحر، ومرافق الكهرباء والتبريد القائمة.
- الميزانية والجدول الزمنيهل يشير الرقم إلى ميزانية المعدات أم إلى الميزانية الإجمالية للمشروع، ومستوى الأتمتة المفضّل، والموعد المستهدف لبدء التشغيل.
إذا كنت تخطط لمشروع XPS جديد، أو لتوسعة الطاقة الإنتاجية، أو لترقية خط، فأرسل المعلومات المذكورة أعلاه إلى USEON. وسيناقش مهندسونا معك طراز الخط وتكوين العملية ونطاق التوريد ومتطلبات المصنع، ويعدّون حلًا أوليًا يتوافق مع منتجاتك المستهدفة وطاقتك الإنتاجية.