Lors du choix d’une ligne de production XPS, les investisseurs commencent généralement par deux questions : combien peut-elle produire par heure, et combien coûte la ligne complète ?
Pour obtenir des réponses utiles, il faut avoir une idée claire des panneaux que vous prévoyez de produire, des volumes de vente attendus et des conditions disponibles dans votre usine. Deux lignes annoncées toutes deux à 600 kg/h peuvent fournir des débits durables de panneaux conformes différents dès lors que l’épaisseur, la masse volumique, les matières premières ou les agents gonflants diffèrent. De même, un écart de prix entre deux devis peut refléter des différences de périmètre de fourniture ou de niveau d’automatisation.
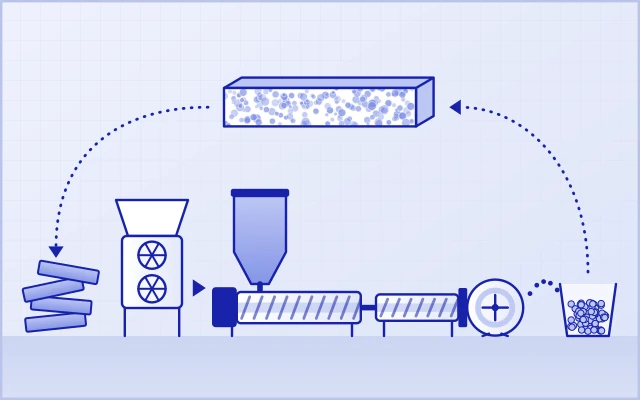
Une ligne de production XPS est un système de fabrication continu et intégré qui produit des panneaux de polystyrène extrudé (XPS) à partir de matières premières dosées, par compoundage à l’état fondu, injection de l’agent gonflant, refroidissement de la matière fondue, mise en forme par extrusion et finition aval. Pour l’acheteur, la clé du choix est d’adapter la ligne aux exigences du produit, aux objectifs de débit et aux conditions de l’usine.
USEON recommande de partir du produit cible, puis de définir successivement la capacité nécessaire, la configuration du procédé, le budget d’investissement et les conditions de l’usine. Ces exigences doivent ensuite être traduites dans la proposition technique et les critères de réception.
01Commencer par définir les panneaux à produire
Avant de rencontrer un fournisseur d’équipements, préparez la liste de vos produits cibles. Outre l’épaisseur, la largeur et la masse volumique, indiquez pour chaque produit les applications visées, les exigences de performance et la part estimée des ventes.
| Élément à définir | Incidence sur le choix de la ligne |
|---|---|
| Principales applications et exigences des clients | L’isolation des murs ou des toitures, l’isolation sous plancher chauffant, l’isolation porteuse et les âmes de panneaux sandwich n’accordent pas la même priorité aux performances et à la finition aval. |
| Épaisseurs et largeurs courantes, et part de chaque format | Conditionne l’adéquation du modèle de ligne, de la filière, du système de calibrage et de la capacité de finition aval. |
| Masse volumique et objectifs de performance | Sert de base aux choix de matières premières, d’agents gonflants et de procédé. Les exigences de conductivité thermique, de résistance à la compression, de stabilité dimensionnelle et d’autres propriétés doivent être précisées en même temps. |
| Surface et profils de rive | Détermine si un écroûtage, un rainurage, un gaufrage, des bords à feuillure ou un profilage rainure-languette sont nécessaires. |
| Fréquence des changements de format | Influe sur la planification de la production, la charge de réglage et les pertes lors des changements de format. |
Le choix de la ligne doit d’abord porter sur les produits qui représenteront l’essentiel des ventes. Les formats spéciaux produits seulement de temps en temps peuvent être évalués à part, mais une ligne ne doit pas être jugée apte à la production courante au seul motif qu’elle couvre la plage de formats maximale annoncée.
Panneaux minces et panneaux épais n’imposent pas les mêmes exigences à l’ensemble de la ligne. À masse volumique, largeur et débit massique de panneaux finis conformes identiques, les panneaux plus minces exigent une vitesse de ligne plus élevée. Par exemple, lorsque l’épaisseur passe de 50 mm à 25 mm, la vitesse de ligne nécessaire double, par simple effet géométrique. Un projet de panneaux minces doit donc évaluer la capacité de calibrage, de tirage, de coupe et d’empilage en même temps que le débit d’extrusion.
Pour la production de panneaux épais, il faut accorder une attention accrue à la coordination du moussage, du refroidissement et du calibrage, ainsi qu’à l’homogénéité de la qualité dans l’épaisseur et à la stabilité dimensionnelle. Même si une ligne peut produire une épaisseur maximale donnée, son débit stable et les performances des panneaux finis à cette épaisseur doivent encore être vérifiés.
Pour les projets qui produisent en interne les âmes de panneaux sandwich ou de panneaux enduits, le procédé de contrecollage en aval peut imposer des exigences particulières de surface, de tolérance d’épaisseur et d’adhérence. Les équipements destinés à des opérations comme le contrecollage de tôles d’acier ou l’enduction à base de ciment doivent être traités comme une opération distincte, dont le périmètre de fourniture est confirmé séparément.
02Traduire les objectifs commerciaux en capacité nécessaire
Les panneaux XPS se vendent généralement au mètre cube ou au mètre carré, alors que le débit d’une ligne de production s’exprime en général en kg/h. Avant de comparer des modèles, adoptez une base d’unités cohérente et distinguez le débit d’extrusion du débit final de panneaux finis conformes.
De la demande mensuelle au débit horaire
Pour une planification préliminaire, on peut utiliser la formule simplifiée suivante :
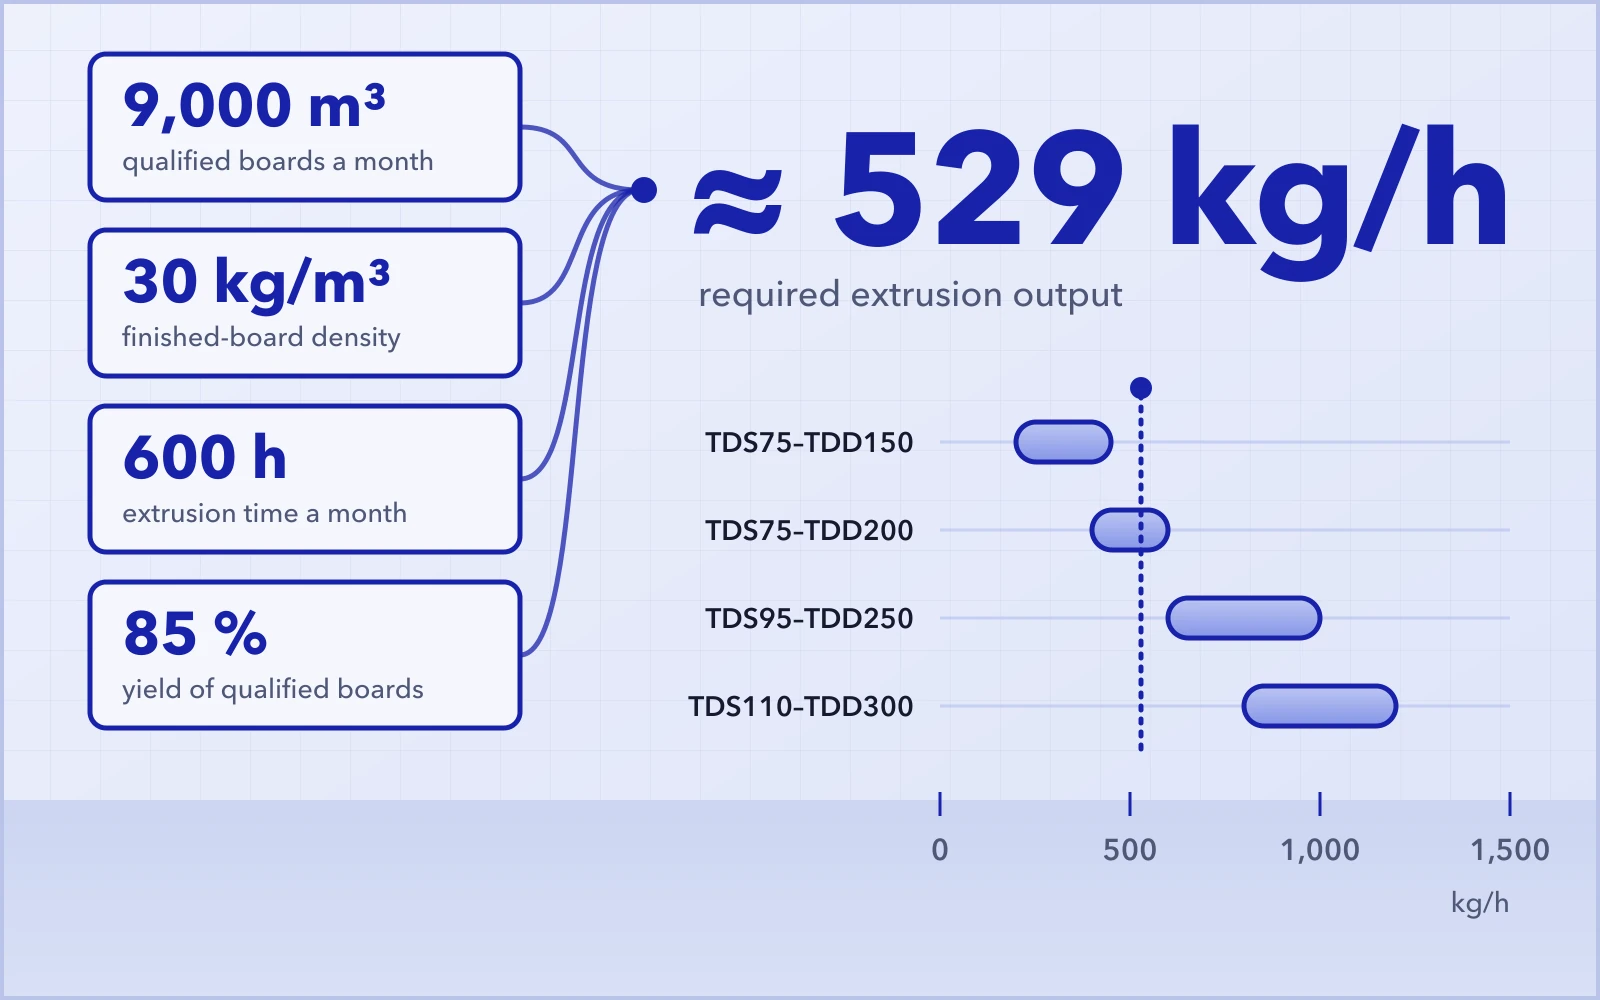
Prenons un panneau XPS d’une masse volumique finale cible de 30 kg/m³. Supposons qu’il faille livrer 9 000 m³ de panneaux conformes par mois, avec 600 heures d’alimentation et d’extrusion par mois et un rendement estimé en panneaux finis conformes de 85 % :
Dans ces conditions, le débit d’extrusion nécessaire est d’environ 529 kg/h. Le choix final du modèle doit aussi tenir compte des performances de fonctionnement sur les formats principaux, de la marge de capacité et des projets d’extension.
Le chiffre de 30 kg/m³ est la masse volumique cible du panneau fini retenue dans cet exemple. Pour votre propre projet, utilisez la masse volumique réellement requise pour le produit cible et déterminez le temps de fonctionnement et le rendement à partir du plan de production. La masse volumique doit être précisée en même temps que les exigences de performance, comme la conductivité thermique, la résistance à la compression et la stabilité dimensionnelle.
Gardez une base cohérente tout au long du calcul. Déduisez du temps de production disponible la maintenance planifiée, les arrêts et les périodes de chauffe, ainsi que les autres temps sans alimentation. La matière extrudée pendant les démarrages ou les changements de format qui ne satisfait pas aux exigences de qualité peut être prise en compte dans le calcul du rendement, afin de ne pas déduire deux fois la même perte. Si l’objectif de ventes est exprimé en mètres carrés, multipliez-le par l’épaisseur des panneaux pour le convertir en mètres cubes. Calculez chaque format de produit séparément, puis additionnez les résultats.
Les chutes de rognage peuvent être recyclées à 100 %, mais la matière coupée au cours du cycle de production n’est pas pour autant devenue un produit fini vendable. Le recyclage réduit le gaspillage de matières premières ; il ne justifie pas de compter un rendement en panneaux finis conformes de 100 %.
Choisir un modèle de ligne adapté à l’objectif de débit
La série ECOFEL de lignes de production XPS d’USEON couvre une large gamme de besoins de capacité et peut être configurée pour différents formats de panneaux, matières premières et systèmes d’agents gonflants. Les principales données de sélection des modèles phares figurent ci-dessous :
| Modèle de ligne | Débit de référence (kg/h) | Puissance de transformateur de référence (kVA) |
|---|---|---|
| TDS75–TDD150 | 200–450 | 300 |
| TDS75–TDD200 | 400–600 | 400 |
| TDS95–TDD250 | 600–1 000 | 600 |
| TDS110–TDD300 | 800–1 200 | 800 |
| TDS135–TDD400 | 1 500–2 000 | 1000 |
| TDS135–TDD500 | 2 000–3 000 | 1 200 |
Remarque : le débit réel et les plages de fonctionnement dépendent des formats de panneaux, de la formulation et de la configuration des équipements, et sont fixés par la proposition technique propre au projet. La puissance du transformateur doit être calculée d’après la configuration complète de la ligne et les charges des autres équipements de l’usine.
Pour le besoin de 529 kg/h calculé ci-dessus, une solution de la classe 600 kg/h est déjà proche du débit requis : le modèle ne doit donc pas être choisi sur le seul chiffre de débit maximal. Si les formats principaux ne peuvent pas être tenus à ce débit sur de longues campagnes, ou si les changements de produit sont fréquents, les livraisons réelles risquent d’être insuffisantes. La solution de taille supérieure peut offrir une marge de capacité, mais il faut aussi évaluer les volumes de vente initiaux, les stocks, le besoin en fonds de roulement et l’aptitude de la ligne à fonctionner à taux de charge réduit. Si la ligne fonctionne durablement en dessous de 70 % de son débit maximal nominal, sa consommation d’énergie par mètre cube sera supérieure de plus de 15 % à celle d’un modèle de capacité inférieure produisant le même débit. Il faut aussi noter que la masse volumique et le débit des panneaux XPS varient en sens inverse. Par exemple, le débit d’une même ligne en panneaux de 50 kg/m³ n’atteint qu’environ 75 % de son débit en panneaux de 30 kg/m³. Le débit baisse nettement au-delà de 32 kg/m³. Ces chiffres peuvent aussi dépendre de l’altitude du site d’installation.
La capacité doit être choisie sur la base du débit durable de panneaux finis conformes dans les formats de produits principaux.
La planification de la capacité d’un projet XPS doit aussi tenir compte de l’organisation de la production continue. Si la demande initiale est faible, comparez l’intérêt économique d’une production continue concentrée sur des campagnes avec celui d’une ligne plus petite, en tenant compte des stocks, des délais de livraison et du besoin en fonds de roulement. Tout projet d’extension doit s’appuyer sur une prévision de croissance des ventes clairement établie.
03Définir la configuration en fonction des matières premières, du procédé de moussage et des exigences sur le produit fini
La configuration doit être conçue pour produire de façon fiable les produits cibles. Les matières premières, la formulation, les changements de format et les exigences de finition aval déterminent ensemble les systèmes d’alimentation, d’extrusion, de refroidissement et d’aval appropriés.
Matières premières et alimentation : précisez ce que vous comptez utiliser
Les informations sur les matières premières doivent comprendre au minimum la résine PS, le système retardateur de flamme, les autres additifs, ainsi que l’origine, la forme et le taux d’incorporation prévu de la matière recyclée.
L’expression « 50 % de matière recyclée » peut recouvrir des conditions de transformation très différentes. Des chutes internes propres et du PS recyclé acheté à l’extérieur peuvent différer par leur forme, leur masse volumique apparente, leur contamination et leur régularité d’un lot à l’autre, autant de facteurs qui influent sur le convoyage, le dosage et la transformation. Lors du choix d’une ligne, communiquez l’origine et les données de qualité de la matière recyclée et, si nécessaire, des échantillons. Le débit avec 100 % de matière recyclée est généralement supérieur de 10–15 % à celui obtenu avec 100 % de matière vierge.
Le nombre de composants d’alimentation doit correspondre aux matières de la formulation qui nécessitent un contrôle indépendant. Si un additif à faible dosage doit être ajusté souvent, un dosage indépendant assure la maîtrise nécessaire de la formulation. Si une matière a tendance à former des voûtes, il faut aussi garantir une vidange fiable de la trémie et un convoyage régulier. Multiplier les composants d’alimentation ne remplace pas une maîtrise correcte de la plage de dosage, de l’écoulement des matières et des fluctuations lors des remplissages.
Nous recommandons en général au moins 6 doseurs pondéraux.
Extrusion et refroidissement : évaluer le système dans son ensemble
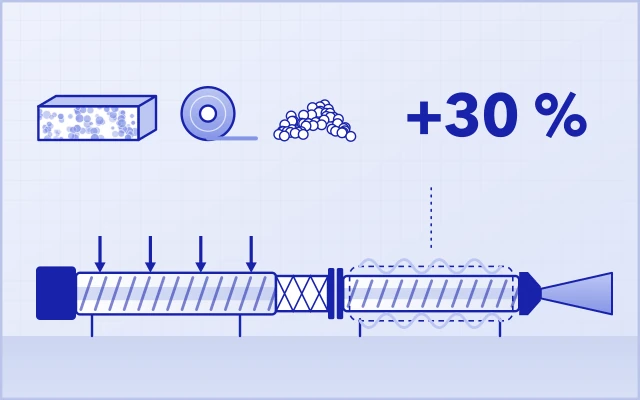
Dans une configuration tandem associant une extrudeuse bivis corotative à une extrudeuse monovis de refroidissement, le premier étage assure principalement la plastification, la dispersion et le mélange, tandis que le second poursuit le refroidissement et assure le transfert de la matière fondue. La question clé est de savoir si les deux étages d’extrusion et le procédé de moussage peuvent fonctionner ensemble au débit cible.
Quand le débit d’extrusion augmente, la capacité de refroidissement doit augmenter en proportion. Un débit de matière fondue plus élevé exige que le système de refroidissement abaisse la température dans les conditions de fonctionnement correspondantes, tout en maintenant la température et la pression nécessaires à un moussage stable. Une capacité de plastification suffisante de l’extrudeuse principale ne signifie pas que la ligne complète peut produire régulièrement des panneaux conformes au même débit.
Les usines situées dans des régions à température ambiante élevée, ou dont les installations de refroidissement existantes sont limitées, doivent communiquer dès la phase de proposition les conditions ambiantes estivales et les conditions d’eau de refroidissement disponibles. Dimensionner le refroidissement pour l’environnement réel d’exploitation évite des modifications supplémentaires après l’installation.
La puissance du moteur principal, le diamètre de vis et le rapport L/D sont des points de comparaison utiles, mais le jugement final doit reposer sur les performances de fonctionnement avec la formulation cible.
En règle générale, pour une ligne bien dimensionnée, le débit en kg/h doit représenter 4 à 5 fois la puissance nominale en kW du moteur principal de l’extrudeuse bivis. Par exemple, si le moteur principal de la bivis a une puissance nominale de 200 kW, le débit nominal de la ligne doit être de 800–1 000 kg/h.
Il faut éviter une vitesse de rotation de la bivis supérieure à 300 tr/min, et les machines de grande taille doivent tourner moins vite. Les retardateurs de flamme actuellement utilisés pour le XPS ont une résistance limitée à la décomposition thermique. Le procédé doit donc obtenir une dispersion suffisante tout en limitant l’échauffement par cisaillement pendant l’extrusion. Une vitesse de vis excessive génère inévitablement un échauffement par cisaillement excessif, qui peut dégrader l’efficacité du retardateur de flamme ou obliger à en augmenter le dosage, ce qui accroît le coût de production.
Agents gonflants : arrêter tôt la formulation et les conditions d’approvisionnement
Le système d’agents gonflants doit être fixé avant de finaliser l’extrudeuse principale et le système d’injection. Pour choisir une combinaison d’agents gonflants, tenez compte des exigences applicables localement, de la sécurité d’approvisionnement, des performances visées pour les panneaux et de la compatibilité avec le procédé. Un agent moins cher ne réduit pas forcément le coût total du projet s’il ne peut pas être approvisionné de façon fiable ou s’il exige des installations de stockage et de transfert supplémentaires. Par exemple, si les HFO offrent de bonnes performances d’isolation thermique, il faut aussi tenir compte de leur sécurité d’approvisionnement et de leur prix élevé.
Lorsque vous discutez de systèmes au CO₂ et à d’autres co-agents gonflants, précisez les agents réellement utilisés, leur forme d’approvisionnement et les limites de formulation. Qu’une ligne puisse fonctionner avec un agent gonflant ne signifie pas que toutes les combinaisons donneront le même débit et les mêmes performances de produit.
Le stockage, le transfert, la ventilation et les installations de sécurité correspondantes doivent être confirmés dans la même proposition. Demandez à l’avance au fournisseur quelles modifications d’équipement pourraient être nécessaires si le système d’agents gonflants devait changer par la suite.
Finition aval et automatisation : configurer selon les exigences de livraison du produit fini
Le choix d’une finition aval en ligne ou hors ligne dépend de la gamme de produits et du cycle de production. Pour de longues campagnes continues de panneaux similaires, la finition en ligne réduit les manutentions et le stockage intermédiaire. Si seule une faible part des produits exige une surface ou un profil de rive particulier, la finition hors ligne permet de planifier cette opération indépendamment, mais demande un espace de transfert et des manutentions supplémentaires. USEON peut configurer en conséquence les systèmes de calibrage, de coupe, de traitement de surface, d’emballage, de chargement et de déchargement.
| Élément de configuration | Questions que l’acheteur doit vérifier |
|---|---|
| Calibrage, tirage et coupe | L’équipement peut-il tenir les vitesses de ligne, les tolérances dimensionnelles et la qualité de coupe requises pour les formats principaux ? |
| Traitement de surface, écroûtage, rainurage et profilage des rives | Quels produits nécessitent ces opérations ? Quelle incidence la finition en ligne ou hors ligne aura-t-elle sur les changements de format et le flux de matières ? |
| Empilage et emballage | L’équipement peut-il suivre la cadence de production ? Après automatisation, quels postes restent nécessaires à chaque équipe ? |
| Recyclage des déchets | Le système peut-il traiter les déchets de démarrage, les rives et les déchets de finition aval ? La capacité de recyclage est-elle suffisante ? |
| Commande centralisée | Le système offre-t-il la gestion des recettes, l’enregistrement des tendances, les alarmes, les verrouillages et le support à distance nécessaires ? La ligne doit-elle communiquer avec le système SCADA/MES du siège de votre groupe ? |
Le système de recyclage des déchets de XPS doit être planifié en même temps que la ligne de production, avec des circuits clairs pour la collecte, le convoyage, le traitement et la réutilisation des déchets. USEON peut configurer une solution de recyclage adaptée à la forme et au volume des déchets générés et à leur utilisation ultérieure prévue.
Exemple de configuration concrète
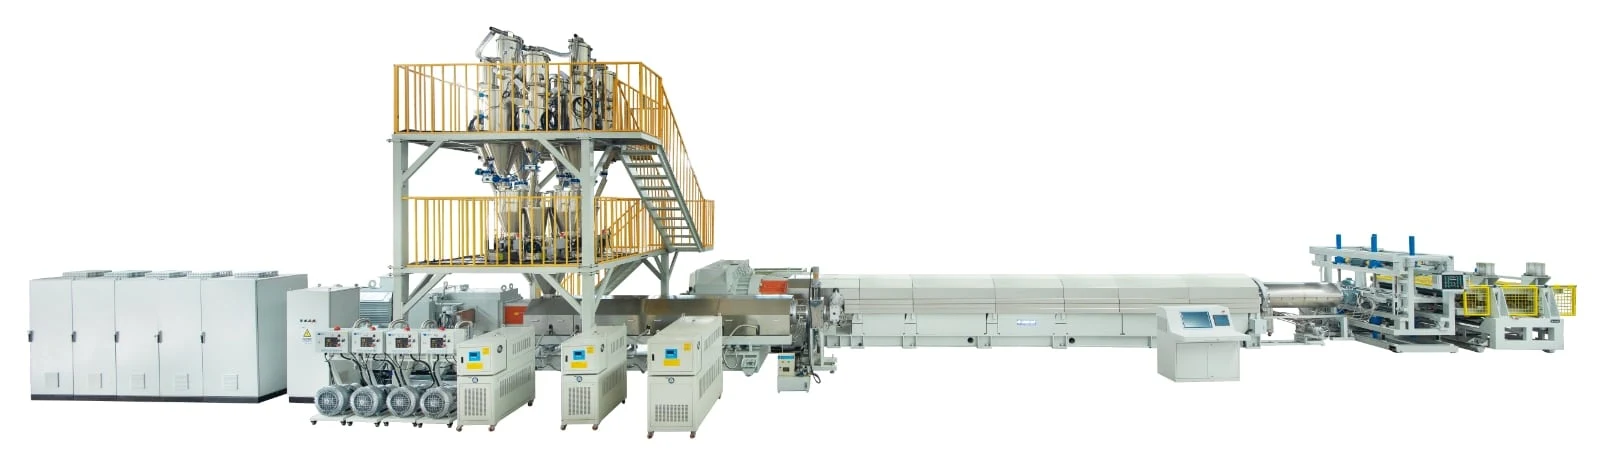
Dans un projet XPS USEON TDS95–TDD250, la ligne a été conçue pour un débit de 600–1 000 kg/h. Une extrudeuse bivis TDS95 plastifie le GPPS et le PS recyclé, tandis qu’une extrudeuse monovis TDD250 assure le refroidissement. La ligne comprend aussi un dosage pondéral à 8 composants, un banc de tirage multi-rouleaux, un fraisage de précision et un système central de dépoussiérage.
Cet exemple intègre la gestion des matières premières, l’extrusion-refroidissement et la finition aval dans une seule solution. Pour un nouveau projet, le nombre de composants d’alimentation et les équipements aval doivent néanmoins être déterminés par les exigences propres au produit du projet.
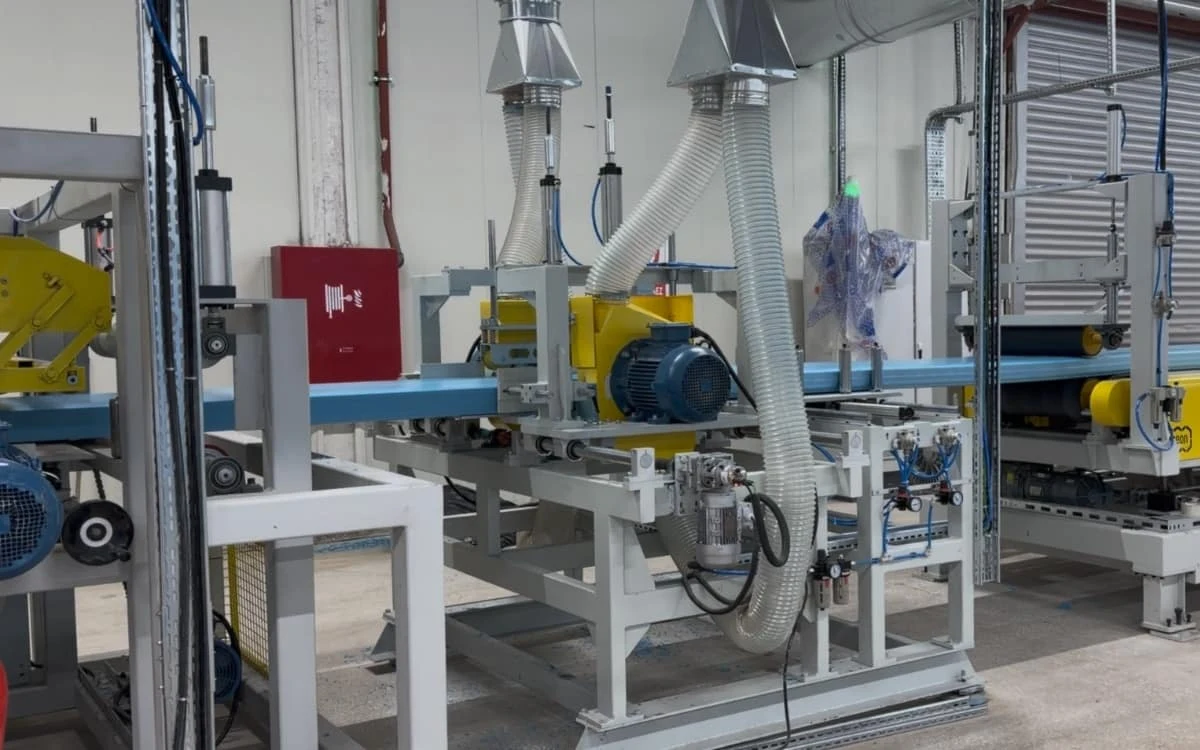
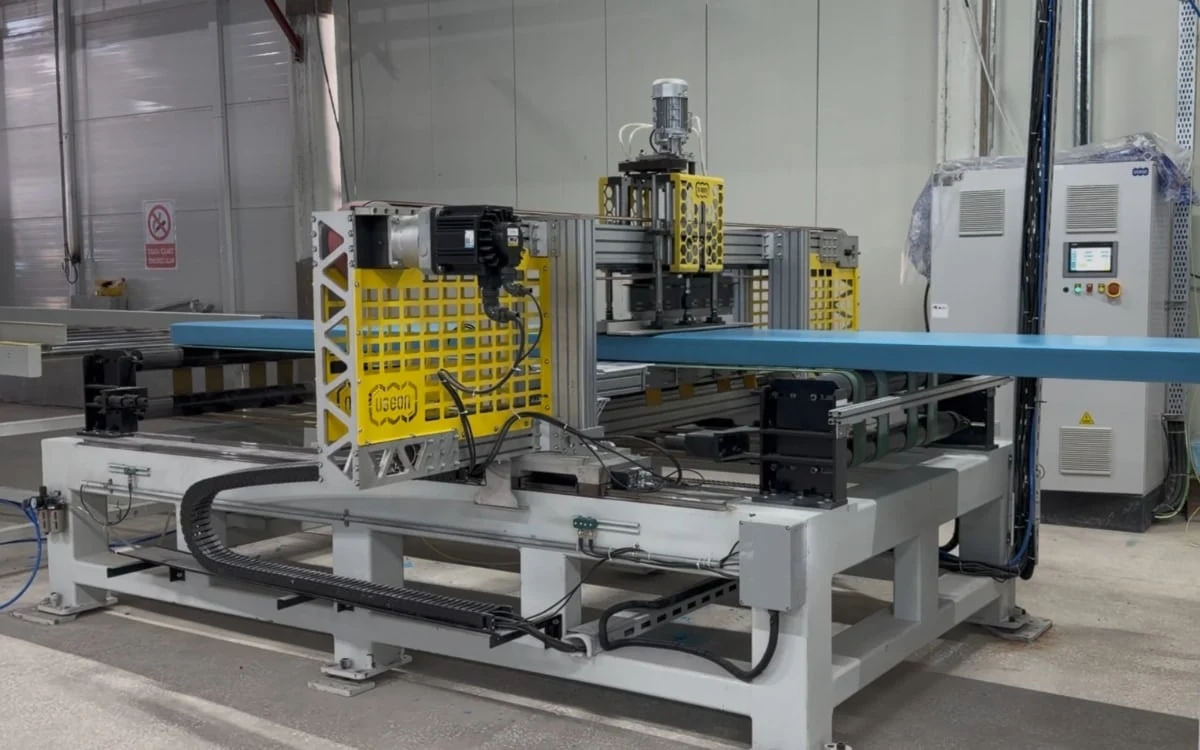
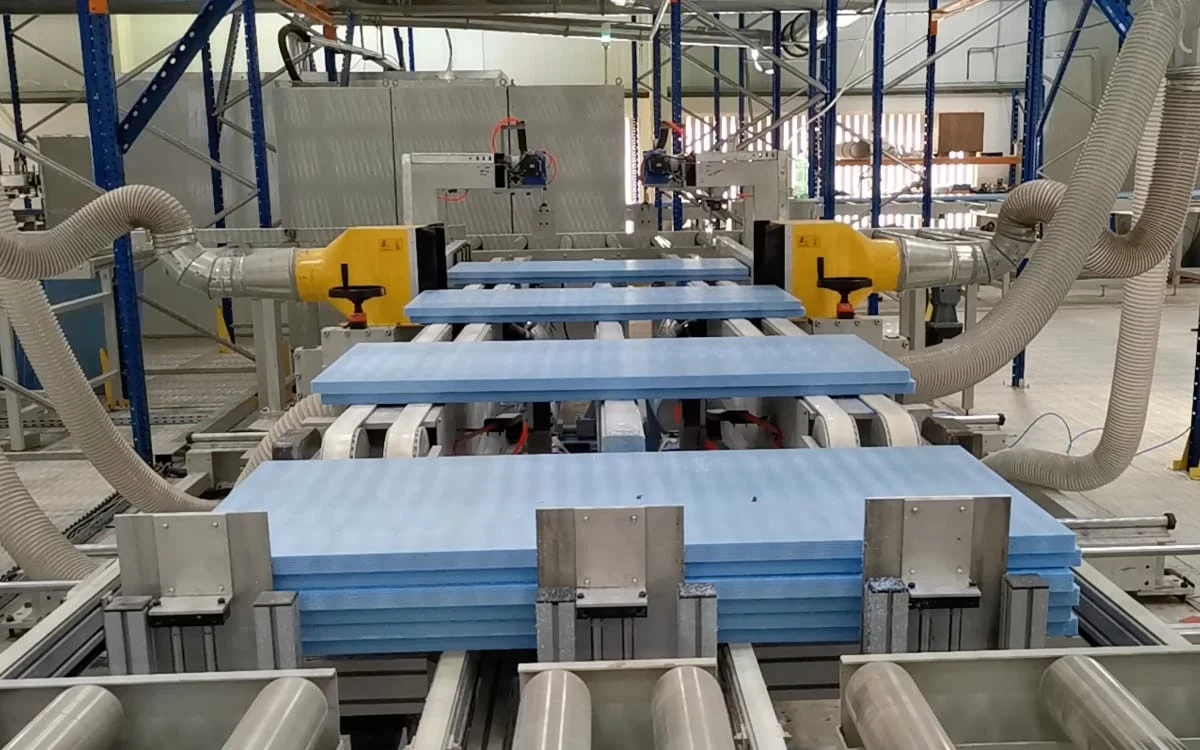
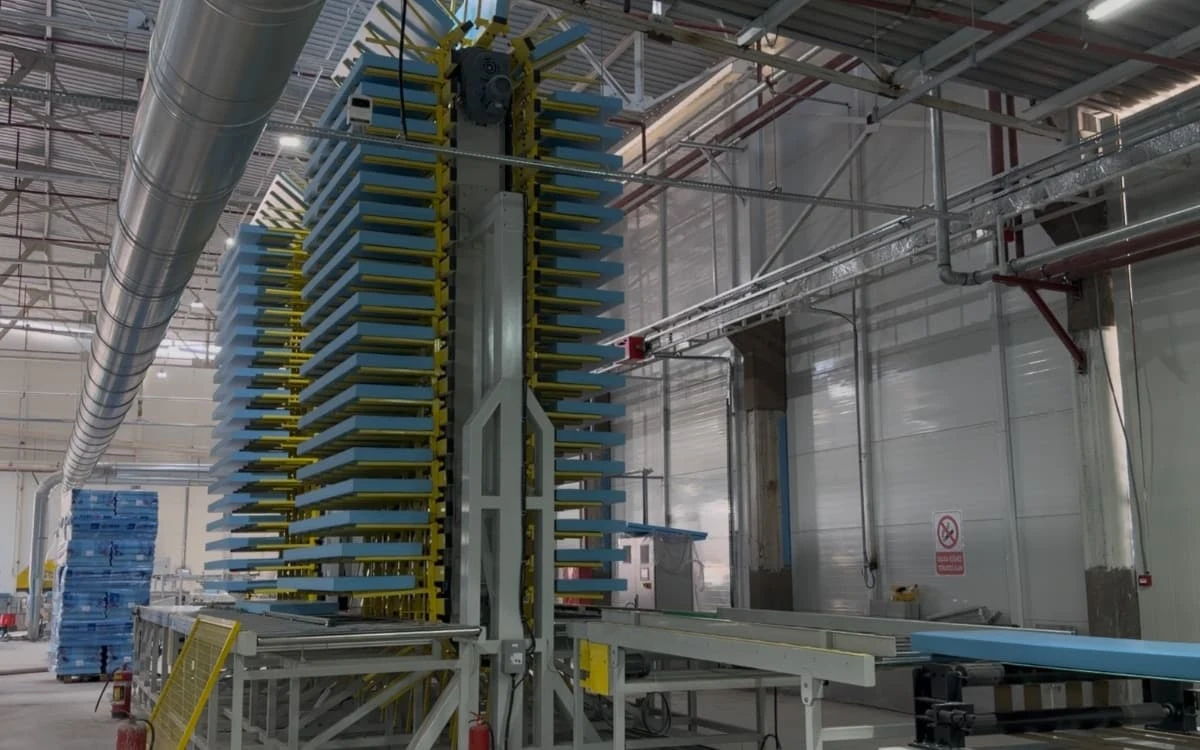
Pour une extension dans une usine existante, identifiez d’abord le véritable goulot d’étranglement. Si l’emballage et l’empilage ne suivent plus la cadence de production, augmenter la seule capacité d’extrusion ne produira pas davantage de produits finis livrables. Évaluez des améliorations ciblées avant de décider d’ajouter une ligne complète.
04Évaluer ensemble le budget d’équipement et le coût de production
Le budget d’un projet XPS doit couvrir l’ensemble du processus, de l’achat des équipements jusqu’à un approvisionnement commercial stable. Comparer des prix n’a de sens que si les devis portent sur des périmètres de fourniture et des conditions de performance similaires.
Quels coûts prévoir pour le démarrage du projet ?
| Poste budgétaire | Éléments à inclure |
|---|---|
| Équipements de production | Extrudeuses principales, alimentation, injection, filière, calibrage et coupe, finition aval, recyclage, automatisation optionnelle et équipements de contrôle qualité nécessaires. |
| Bâtiment et utilités | Génie civil ou travaux d’adaptation, distribution électrique, refroidissement, air comprimé, stockage des matières premières et des produits finis, ventilation et installations de sécurité nécessaires. |
| Livraison et mise en service | Transport, assurance, droits et taxes applicables, déchargement et levage, installation et mise en service, formation et lot initial de pièces de rechange. |
| Démarrage et fonds de roulement | Matières pour les essais, pertes de production initiales, stock de matières premières, frais de personnel et capitaux immobilisés par les délais de paiement des clients. Il faut normalement prévoir au moins l’équivalent de 10–15 jours de production continue en matières. |
Avant de comparer les prix des équipements, alignez les périmètres de fourniture. L’inclusion ou non du refroidissement, de l’emballage automatique et du recyclage des déchets influe directement sur l’investissement de démarrage. Chaque devis doit classer chaque élément comme « inclus », « en option » ou « à la charge de l’acheteur », et définir les responsabilités pour les raccordements et l’installation des équipements. On évite ainsi de confondre un périmètre de fourniture plus restreint avec un coût total de projet plus faible.
Tant que les formats de produits, le choix des agents gonflants et le périmètre de fourniture ne sont pas définis, un prix global unique pour la ligne complète n’apporte pas grand-chose à la décision d’investissement. Un devis budgétaire utile doit aussi préciser les bases de conception, la liste des équipements, les exclusions et la durée de validité.
Comparer les coûts d’exploitation sur la base du débit de panneaux conformes
Établissez une fiche de coûts par mètre cube de panneau conforme. Incluez au minimum les matières premières et additifs, les agents gonflants, l’électricité, la main-d’œuvre, l’emballage et la maintenance. Ajoutez selon les besoins l’amortissement, le financement et les coûts du bâtiment.
Les comparaisons de consommation d’énergie doivent reposer sur un périmètre de mesure clairement défini. Mesurer uniquement l’extrudeuse principale donne un résultat différent d’une mesure incluant le refroidissement, le recyclage, l’air comprimé et les équipements aval. Les solutions concurrentes doivent aussi être comparées à formats de panneaux, masse volumique, formulation et charge de production similaires.
Pour comparer les coûts d’exploitation, concentrez-vous sur la consommation réelle de matières, la consommation électrique de la ligne complète, la main-d’œuvre et les pertes liées aux changements de format par mètre cube de panneau conforme. La puissance installée indiquée dans un devis décrit la configuration électrique ; la consommation électrique réelle doit être mesurée dans les conditions de production convenues.
05Vérifier l’espace disponible et les utilités avant de commander
Vérifier que l’équipement tient physiquement dans l’usine n’est qu’une partie de l’étude d’implantation. Les flux de matières premières, le déroulement de la production, le recyclage, le stockage temporaire des produits finis et le chargement doivent aussi être réalisables.
L’implantation de l’usine doit couvrir l’ensemble du flux de production
L’étude de l’usine doit commencer par la cartographie des flux de matières et de produits finis, avant de positionner les équipements. Un plan indiquant la trame des poteaux, les ouvertures de portes, la hauteur libre, l’emplacement de la distribution électrique et les circuits logistiques aidera USEON à établir une implantation de ligne complète adaptée à l’espace disponible.
Outre la ligne elle-même, prévoyez le stockage des matières premières, le recyclage des déchets, le refroidissement ou la stabilisation des panneaux finis, l’emballage, l’entreposage et l’accès des chariots élévateurs. Il faut aussi réserver l’espace nécessaire au démontage des vis, au levage de la filière, au démontage des équipements et à la maintenance.
Les besoins de stockage des panneaux XPS doivent être planifiés en volume. Multipliez le volume journalier prévu de panneaux finis par la durée de rotation des stocks pour estimer le volume de panneaux à accueillir. Convertissez ensuite ce volume en surface au sol selon le mode de gerbage, la hauteur utile, les allées et les contraintes de gestion. À mesure que le débit augmente, il faut évaluer simultanément le stockage temporaire des produits finis, l’emballage et la capacité de chargement.
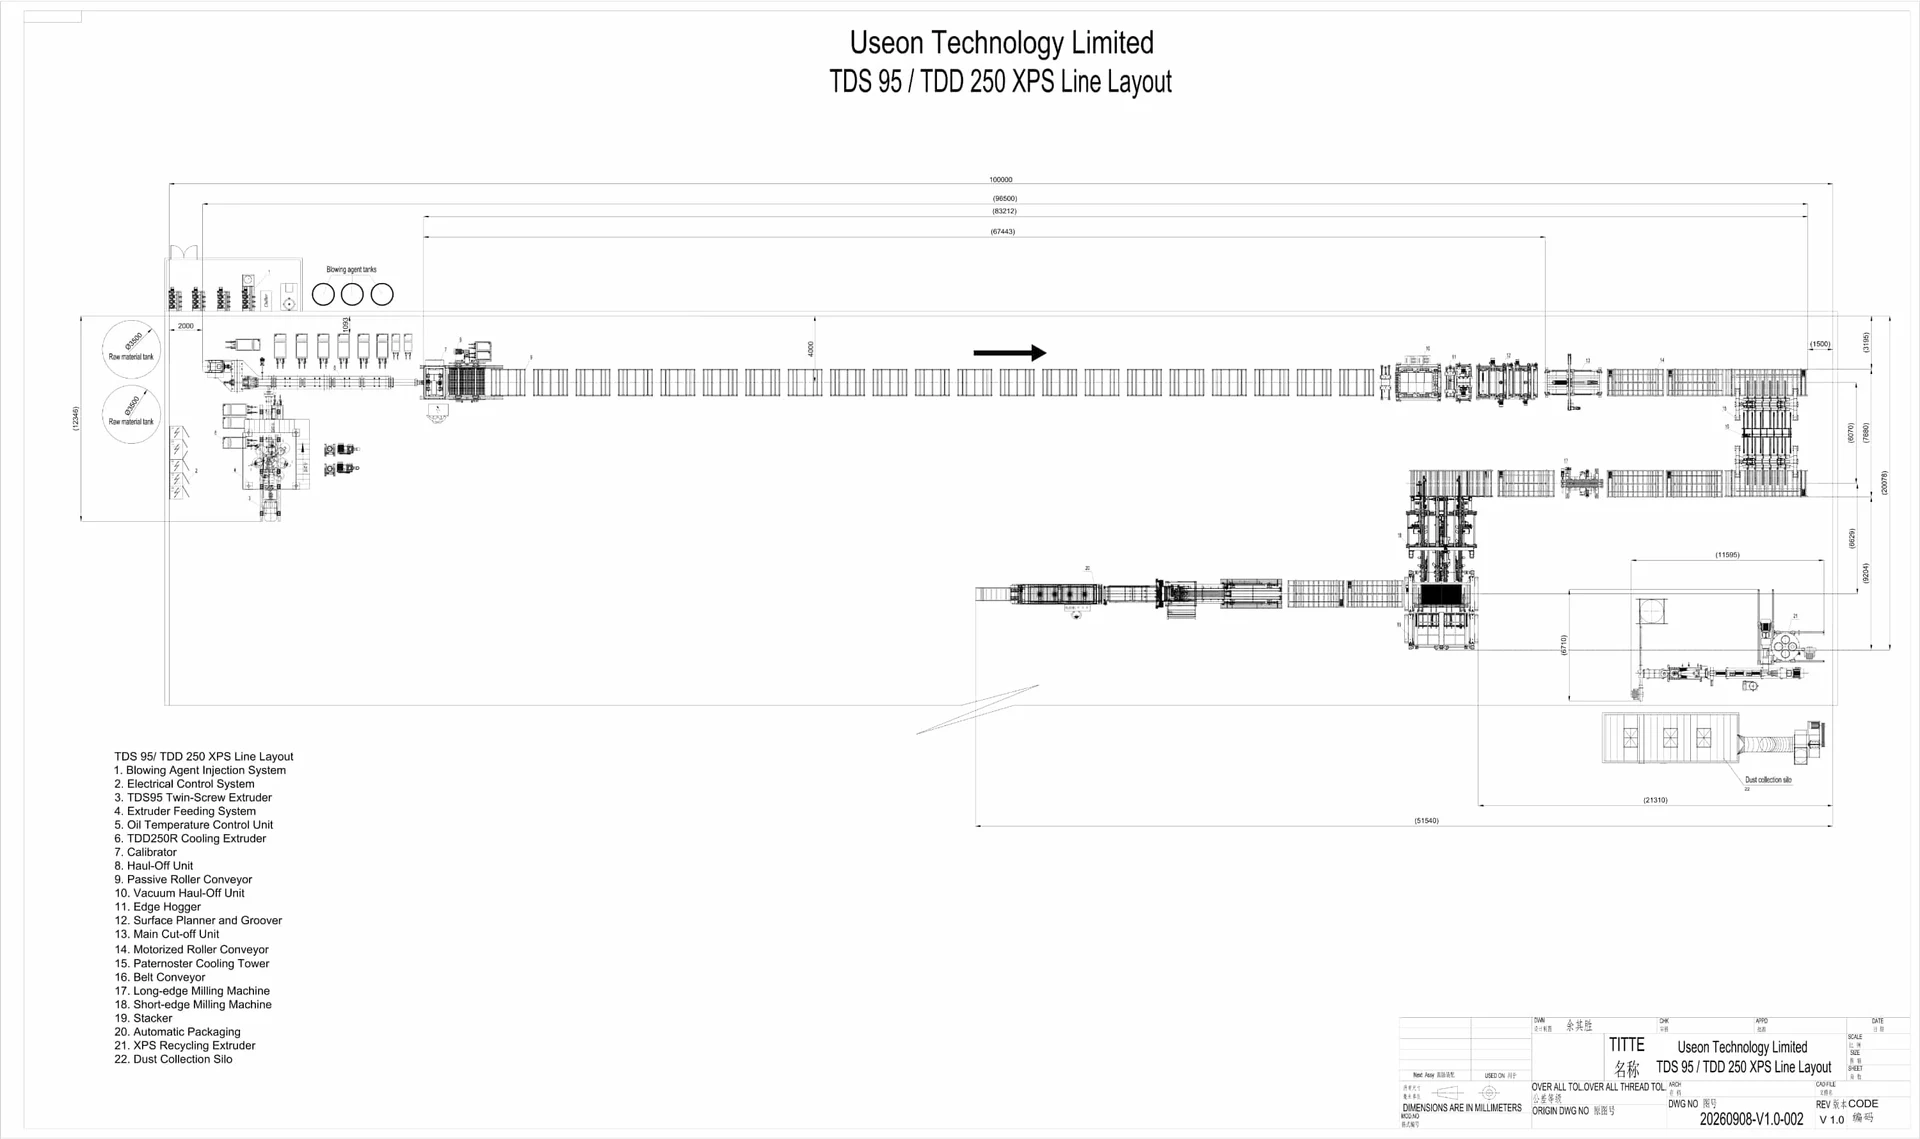
Demander au fournisseur une fiche d’utilités et d’exigences de site propre au projet
| Utilité ou condition de site | Données ou limites à définir |
|---|---|
| Puissance | Tension, fréquence, puissance installée totale, charge de fonctionnement prévue, base de dimensionnement du transformateur et charges des équipements auxiliaires de l’acheteur. |
| Refroidissement | Débit requis pour chaque circuit, température de l’eau d’entrée, pression, qualité de l’eau et conditions ambiantes de calcul. |
| Air comprimé | Pression de service, consommation d’air, qualité de l’air et points d’utilisation. |
| Alimentation en agents gonflants | Agents, forme d’approvisionnement, mode de stockage et de transfert, et interfaces entre l’équipement et les utilités de l’usine. |
| Installation et maintenance | Exigences de fondations et de portance, conditions de levage, dégagements pour la maintenance et responsabilité des travaux de raccordement. |
Le kW est une unité de puissance active, tandis que le kVA, unité de puissance apparente, sert à exprimer la puissance d’un transformateur : les deux ne sont pas équivalents. De même, la pression et le débit de l’eau de refroidissement et de l’air comprimé doivent être spécifiés séparément.
Les dimensions de l’usine et les besoins en utilités doivent s’appuyer sur l’implantation et la fiche d’utilités de la configuration retenue. Pour une usine existante, vérifiez la capacité encore disponible une fois les autres équipements en fonctionnement.
06Comparer les fournisseurs sur des preuves de fonctionnement et des critères de réception
Une fois l’avant-projet technique établi, remettez à chaque fournisseur présélectionné la même fiche d’exigences produit et projet, afin que les devis et les engagements de débit reposent sur une base de comparaison commune.
Privilégier les références proches de vos conditions d’exploitation cibles
La valeur d’une ligne de référence dépend de sa proximité avec votre propre projet. Concentrez-vous sur les résultats d’exploitation obtenus avec des épaisseurs, des masses volumiques, des matières premières, des agents gonflants et des niveaux de débit similaires, et demandez ce qui peut être vérifié lors d’un essai ou d’une visite de site.
Le service technique doit couvrir à la fois la mise en service des équipements et la production qui suit. La responsabilité de la mise en service, la formation des opérateurs et du personnel de maintenance, l’assistance lors des changements de format, la fourniture de pièces de rechange et le dépannage à distance doivent tous être définis lors de l’achat. Les lignes de référence aident à démontrer la maturité d’une solution, tandis qu’un périmètre de service clairement défini permet à l’acheteur d’évaluer l’assistance disponible après le démarrage.
Transformer les engagements en critères de réception vérifiables
| Critère de réception | Conditions à convenir à l’avance |
|---|---|
| Produit d’essai | Épaisseur, largeur, masse volumique, surface et profil de rive représentatifs. |
| Matières premières et formulation | Résine, origine et proportion de matière recyclée, système retardateur de flamme et système d’agents gonflants. |
| Débit et rendement | S’agit-il du débit d’extrusion ou du débit de panneaux finis conformes ? Méthode de calcul, durée de l’essai et traitement des déchets. |
| Qualité des panneaux | Exigences applicables de tolérance dimensionnelle, de masse volumique, de conductivité thermique, de résistance à la compression et d’autres propriétés, avec les conditions d’échantillonnage et d’essai. |
| Consommation d’énergie | Équipements inclus, mode de mesure de la consommation et conditions de production correspondantes. |
| Fonctions et livrables | Périmètre précis des verrouillages de sécurité, des alarmes, de la formation, de la documentation technique, des pièces de rechange et des éléments associés. |
Pour les propriétés des panneaux qui doivent être mesurées après une période de conditionnement ou de vieillissement déterminée, définissez le moment de l’échantillonnage, la méthode d’essai et la répartition des responsabilités. Le bon fonctionnement des équipements et la réussite des essais de performance du produit doivent faire l’objet de procès-verbaux de vérification distincts.
Les conditions et le périmètre de la réception en usine (FAT) et de la réception sur le site de l’acheteur doivent être convenus séparément. Si le fournisseur ne peut pas réaliser tous les essais de moussage dans son usine, les parties doivent déterminer à l’avance les points vérifiés avant l’expédition et ceux qui seront réalisés sur le site du client, ainsi que la procédure de traitement des écarts.
Chaque membre de l’équipe d’experts d’USEON a plus de 10 ans d’expérience dans le secteur. Nous sommes prêts à évaluer et à définir avec vous la solution la mieux adaptée à votre projet.
Préparer ces sept éléments avant de demander un devis
Inutile de finaliser chaque détail du procédé avant de contacter un fournisseur d’équipements. Une fiche d’exigences claire suffit pour engager une discussion technique ciblée :
- Localisation et type de projetNouvelle usine, extension de capacité ou modernisation d’une ligne existante.
- Produits ciblesApplications, formats principaux et leurs proportions, masse volumique et exigences de performance ; joignez des échantillons ou les cahiers des charges des clients si vous en disposez.
- Objectif de débitDemande mensuelle ou annuelle, unité de mesure, temps de production prévu et perspectives d’extension.
- Plan matières premièresOrigine, forme, données de qualité et proportions prévues de résine et de matière recyclée.
- Conditions relatives aux agents gonflantsOptions déjà envisagées, conditions d’approvisionnement locales et exigences applicables sur le site du projet.
- Usine et utilitésPlan au sol, hauteur libre, puissance électrique et installations de refroidissement existantes.
- Budget et calendrierLe montant concerne-t-il le budget d’équipement ou le budget total du projet ? Niveau d’automatisation souhaité et date de démarrage visée.
Si vous préparez un nouveau projet XPS, une extension de capacité ou la modernisation d’une ligne, envoyez ces informations à USEON. Nos ingénieurs pourront alors étudier avec vous le modèle de ligne, la configuration du procédé, le périmètre de fourniture et les exigences de l’usine, et préparer une solution préliminaire adaptée à vos produits cibles et à votre débit.