
Linia do recyklingu rozdrobnionej folii BOPET na Bliskim Wschodzie
Linia dwuślimakowa TDY110-28 z pionowym podajnikiem wymuszającym i dwustopniowym odgazowaniem próżniowym do rozdrobnionej folii BOPET o niskiej gęstości nasypowej. Odbiór fabryczny (FAT) potwierdził stabilną pracę przy wydajności 600–900 kg/h.
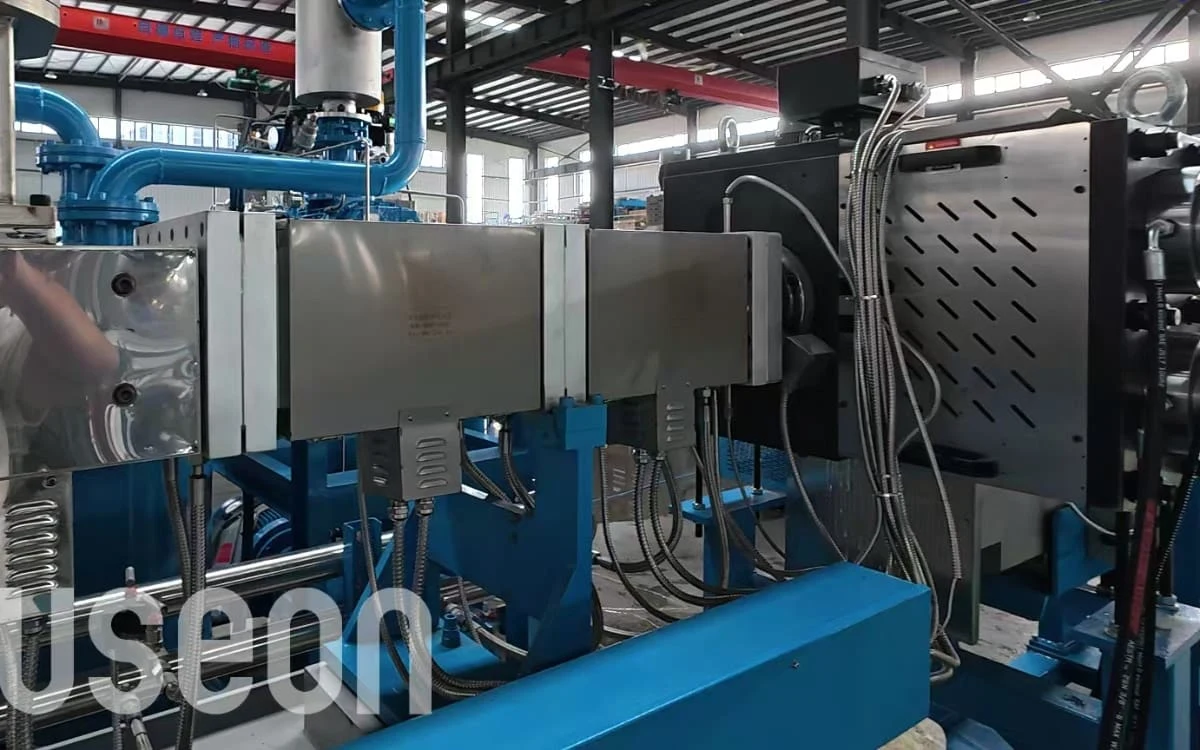
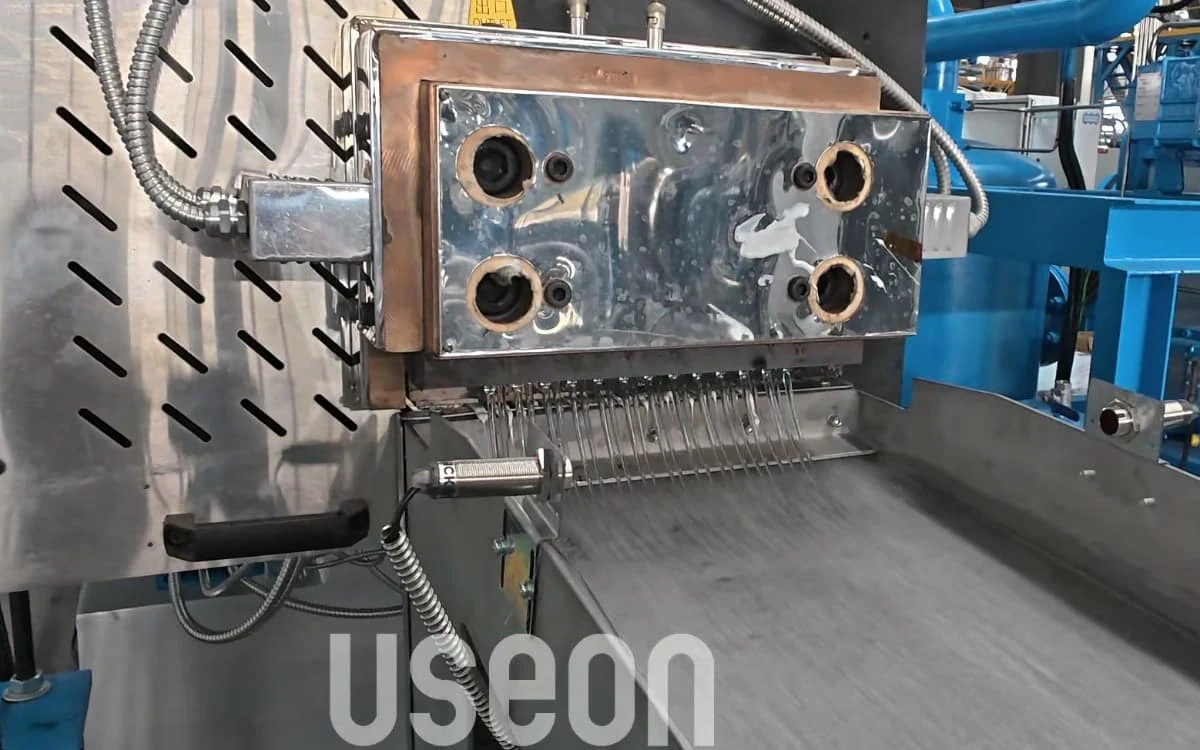
Firma USEON dostarcza to rozwiązanie do recyklingu rozdrobnionej folii BOPET oparte na wytłaczarce dwuślimakowej TDY110-28, połączonej z pionowym podajnikiem wymuszającym i dwustopniowym systemem odgazowania próżniowego. Układ zaprojektowano specjalnie tak, aby wyeliminować problemy z niestabilnym zasilaniem i skłonnością do hydrolizy, typowe dla folii o niskiej gęstości nasypowej. Odbiór fabryczny (FAT) potwierdził, że linia może pracować w sposób ciągły i stabilny przy wydajności 600–900 kg/h.
Klient z Bliskiego Wschodu potrzebował wysokowydajnej linii do recyklingu rozdrobnionej folii BOPET (płatki ok. 10×10 mm). W ramach projektu dostarczyliśmy dostosowaną do jego wymagań wytłaczarkę dwuślimakową wraz z linią do granulacji. Podczas odbioru fabrycznego (FAT) linia pracowała stabilnie. Dzięki zoptymalizowanemu połączeniu pionowego podajnika wymuszającego i dwustopniowego systemu devolatylizacji próżniowej skutecznie ograniczono mostkowanie materiału i ryzyko degradacji, typowe przy recyklingu lekkiej folii. Przy stabilnej wydajności system pomaga zachować właściwości fizyczne końcowego regranulatu.
Kontekst i wyzwania
W recyklingu folii BOPET podstawowym wyzwaniem jest przetwarzanie lekkiego materiału o niskiej gęstości nasypowej, wynoszącej ok. 150 kg/m³.
Rozdrobniona folia BOPET bardzo łatwo tworzy mostki w otworze zasypowym wytłaczarki, co prowadzi do niedostatecznego zasilania i bezpośrednio ogranicza ciągłą wydajność. Ponadto poliestry (PET/BOPET) są bardzo podatne na hydrolizę podczas wytłaczania stopu w wysokiej temperaturze.
Jeśli substancje lotne i resztkowa wilgoć nie zostaną skutecznie usunięte ze stopu, w gotowym granulacie łatwo powstają pustki, a lepkość istotna (IV) może spaść, co obniża wartość materiału przy dalszym wykorzystaniu.
Rozwiązania i kluczowe technologie
Aby usunąć wąskie gardło zasilania materiałów o niskiej gęstości nasypowej, zastosowano silos z płaskim dnem oraz pionowy podajnik wymuszający na pierwszym otwartym segmencie zasypowym cylindra. Mieszadło pomocnicze wraz ze ślimakiem podajnika wymuszającego wywiera na rozdrobnioną folię BOPET ciągły nacisk mechaniczny. Taka konstrukcja znacznie zmniejsza prawdopodobieństwo mostkowania materiału i zwiększa stopień wypełnienia kanałów ślimaków, dzięki czemu linia utrzymuje stabilną wydajność 600–900 kg/h.
Ponieważ BOPET jest podatny na hydrolizę, na 5. segmencie cylindra zastosowano specjalną komorę odgazowania próżniowego, połączoną z dwustopniowym systemem devolatylizacji próżniowej z pompą Rootsa i próżniową pompą śrubową. System zapewnia intensywne osuszanie i devolatylizację już w fazie topienia, szybko usuwając ze stopu polimeru resztkową wilgoć i małocząsteczkowe substancje lotne. Głęboka próżnia pomaga ograniczyć reakcje hydrolizy w wysokiej temperaturze, a tym samym zmniejsza ryzyko spadku lepkości istotnej (IV) regranulatu.
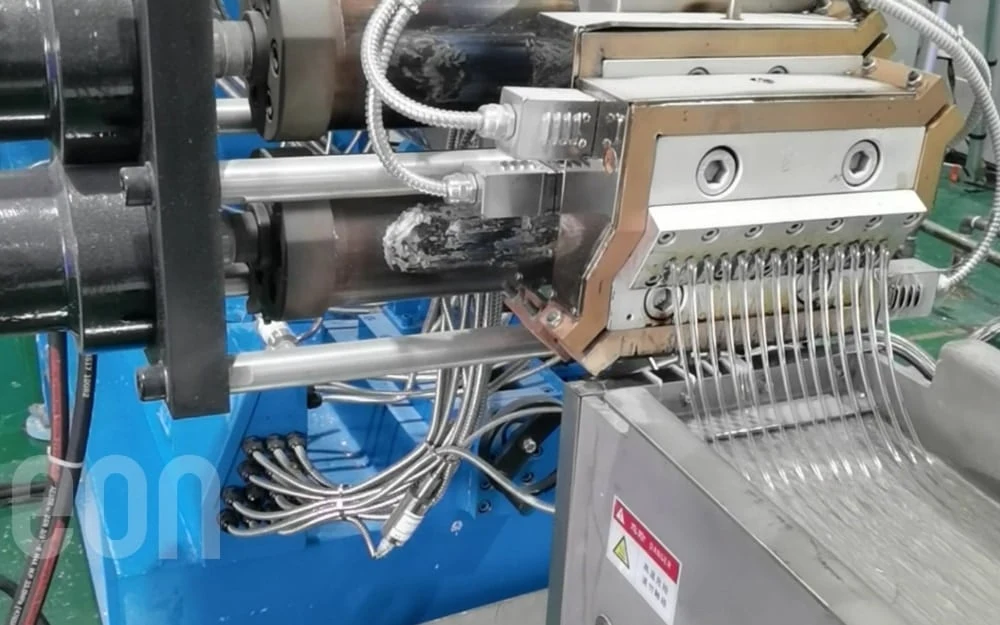
Na etapie filtracji stopu i granulacji zastosowano dwutłokowy zmieniacz sit z dwoma stanowiskami sitowymi oraz system granulacji żyłkowej z chłodzeniem wodnym. Filtr dwutłokowy zatrzymuje nieroztopione zanieczyszczenia, utrzymując wahania ciśnienia stopu pod kontrolą, i ogranicza przestoje produkcji przy wymianie sit. Następnie głowica żyłkowa współpracująca z wanną chłodzącą ze stali nierdzewnej zapewnia odpowiednie chłodzenie żyłek, a granulator – równomierne cięcie, dzięki czemu gotowy granulat ma jednolity wygląd i gęstość nasypową.
Film z realizacji
Podsumowanie
Podczas odbioru fabrycznego (FAT) przy pełnym obciążeniu linia TDY110 pracowała stabilnie pod kontrolą sterownika PLC Siemens S7-1500. Kluczowe parametry procesu – stabilne obciążenie silnika głównego, kontrolowane wahania ciśnienia stopu oraz stabilne, zgodne z nastawami profile temperatur – spełniły oczekiwania techniczne.
Oględziny wyprodukowanego regranulatu BOPET wykazały jednolity wygląd bez widocznych pustek. Udana realizacja tego projektu stanowi sprawdzony wzorzec konfiguracji dla podobnych projektów na całym świecie, w których przetwarza się odpady poliestrowe o skrajnie niskiej gęstości nasypowej.
FAQ
Jak poprawić stabilność zasilania wytłaczarki rozdrobnioną folią BOPET o niskiej gęstości nasypowej (np. 150 kg/m³)?
O: Konwencjonalne zasilanie grawitacyjne nie radzi sobie z bardzo lekkimi materiałami. Zaleca się silos z płaskim dnem i poziomym mieszadłem w połączeniu z pionowym podajnikiem wymuszającym. Siła mechaniczna stale wpycha materiał do głównej strefy zasypowej, skutecznie ograniczając mostkowanie i zwiększając ciągłe natężenie zasilania.
Jak konfiguracja urządzeń może pomóc ograniczyć spadek lepkości istotnej (IV) przy recyklingu rozdrobnionej folii BOPET?
O: Oprócz wstępnego suszenia kluczowe znaczenie ma konstrukcja strefy devolatylizacji wytłaczarki. Wydajny dwustopniowy system devolatylizacji próżniowej pozwala szybko usunąć wilgoć i monomery w krótkim czasie przebywania stopu w wytłaczarce. To podstawowe rozwiązanie procesowe, które hamuje degradację hydrolityczną i pomaga ograniczyć spadek IV.
Dlaczego w tym projekcie wybrano granulację żyłkową z chłodzeniem wodnym?
O: W liniach do recyklingu BOPET o wymaganej wydajności 600–900 kg/h i wystarczającej wytrzymałości stopu granulacja żyłkowa z chłodzeniem wodnym jest bardzo wygodna w obsłudze i opłacalna. Otwarta wanna ze stali nierdzewnej pozwala operatorom wzrokowo kontrolować żyłki, a koszty utrzymania urządzeń są korzystniejsze niż w przypadku w pełni zamkniętych systemów granulacji podwodnej (UWP).
Na jaki kluczowy element bezpieczeństwa należy zwrócić uwagę przy konfiguracji linii z wytłaczarką dwuślimakową?
O: Podstawową kwestią bezpieczeństwa jest zabezpieczenie przed przeciążeniem momentem obrotowym między silnikiem głównym a przekładnią. Linia w tym projekcie jest standardowo wyposażona w niemieckie sprzęgło z ogranicznikiem momentu obrotowego R+W. To mechaniczne urządzenie przy chwilowym przeciążeniu, spowodowanym nieprawidłowościami materiału, szybko rozłącza przeniesienie napędu i skutecznie chroni przekładnię oraz ślimaki główne przed nieodwracalnym uszkodzeniem mechanicznym.
 Linia do granulacji odpadów folii BOPET i włókna PSF
Linia do recyklingu i granulacji folii BOPET o wydajności 1000 kg/h w Chinach
 Linia do granulacji płatków z butelek PET
Linia do recyklingu i granulacji płatków z butelek rPET o wydajności 1200 kg/h
 Linia do granulacji odpadów folii BOPET i włókna PSF
Wytłaczarka TDZ180 do recyklingu folii BOPET
Zapytaj o ofertę
Prosimy podać materiał, recepturę i docelową wydajność.
- 01Analiza procesu
- 02Rozmowa z inżynierem
- 03Propozycja linii

Souder Chen
Kierownik działu kompaundowania
W USEON od 2008 roku. Dwuślimakowe linie do kompaundowania, devolatylizacji i recyklingu.