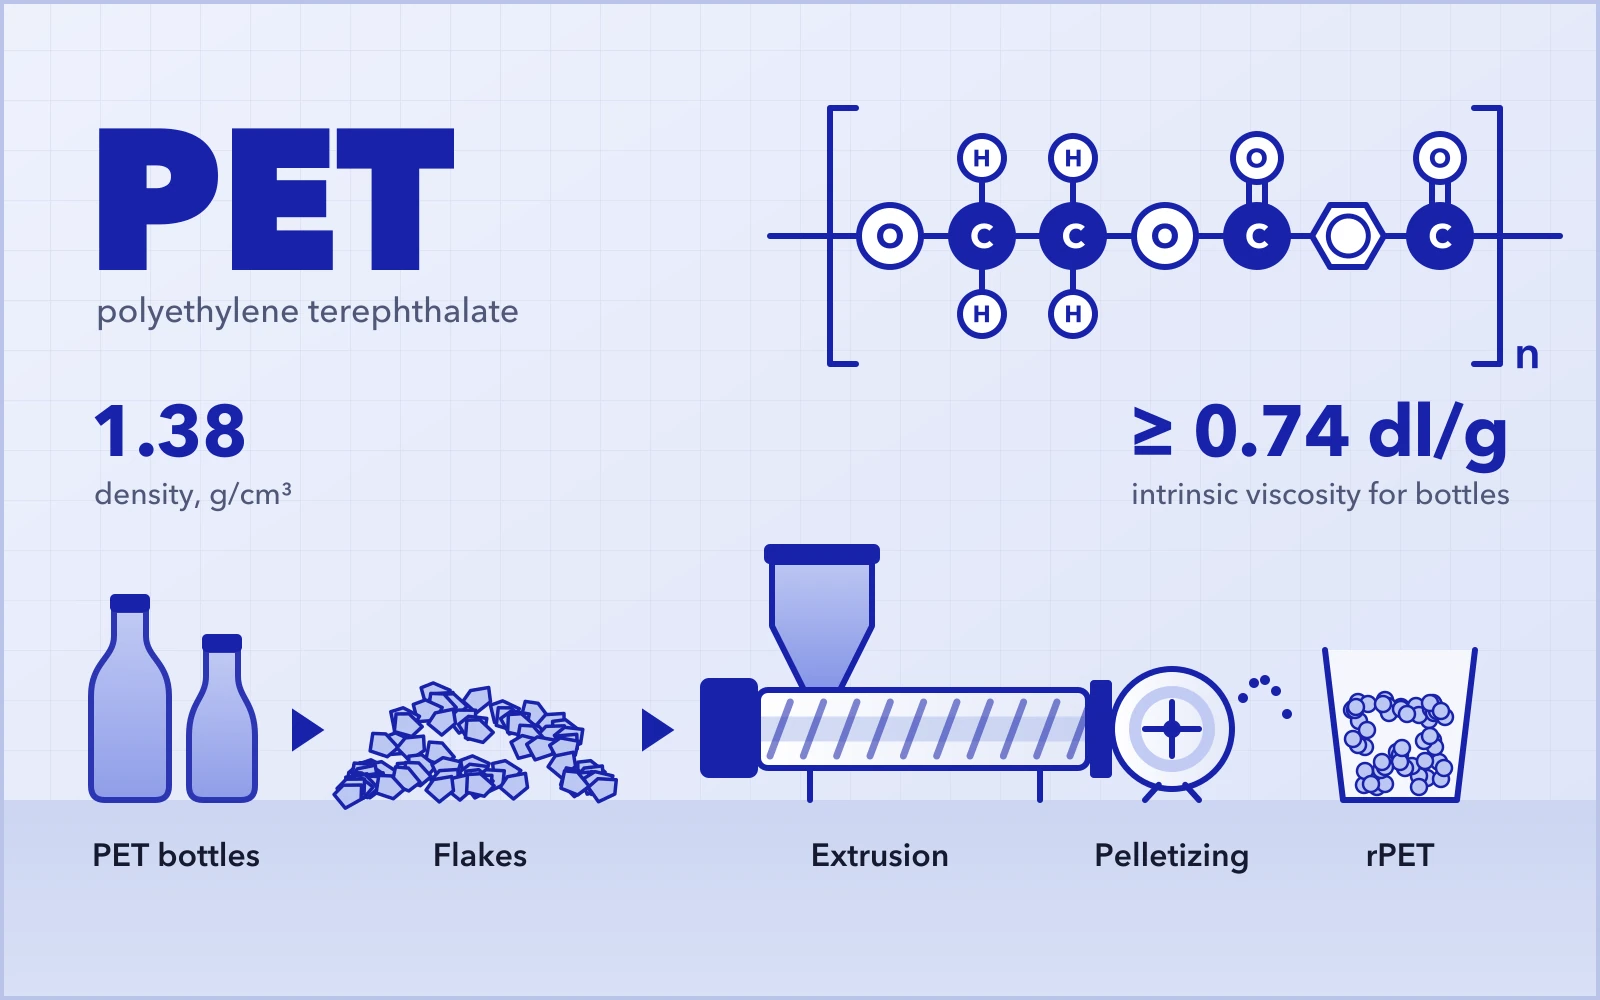
- Densidad relativa
- 1.38
- Transmitancia luminosa
- 90 %
- Viscosidad intrínseca
- ≥ 0.74 dl/gpara moldeo por soplado
- Código de reciclaje
- 1
¿Qué es el tereftalato de polietileno (PET)?
PET es la abreviatura de tereftalato de polietileno, que también se escribe PETE o PETP. Es el poliéster termoplástico más utilizado; a la misma familia pertenece el tereftalato de polibutileno (PBT).
01Conceptos básicos del PET
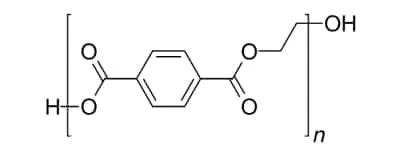
La estructura molecular del PET es muy simétrica y presenta cierto grado de cristalinidad, lo que le confiere excelentes propiedades de formación de película y de moldeo. El PET tiene buenas propiedades ópticas y buena resistencia a la intemperie, y el PET amorfo ofrece una excelente transparencia.
El PET tiene buena resistencia a la fluencia, a la fatiga y al desgaste, así como buena estabilidad dimensional, con baja abrasión y alta dureza. Además, presenta buena tenacidad y buenas propiedades de aislamiento eléctrico, poco afectadas por la temperatura, aunque su resistencia al efecto corona es baja. No es tóxico, resiste la intemperie, es químicamente estable, absorbe poca agua y resiste los ácidos débiles y los solventes orgánicos, pero no la inmersión en agua caliente ni los álcalis.
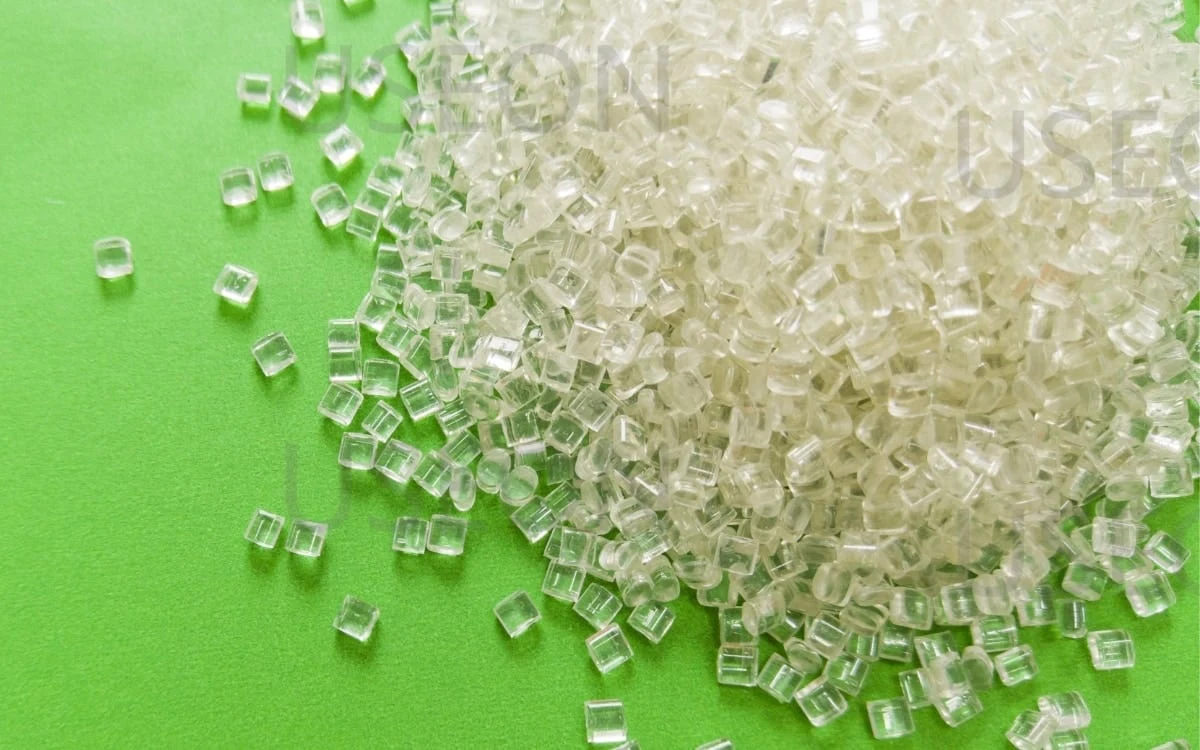
La resina de PET se presenta como un material blanco lechoso semitransparente o incoloro transparente, con una densidad relativa de 1.38 y una transmitancia luminosa del 90 %. El PET se considera un material de barrera media, con una tasa de transmisión de oxígeno de 50–90 cm³·mm/(m²·d·MPa) y una tasa de transmisión de dióxido de carbono de 180 cm³·mm/(m²·d·MPa). Su absorción de agua en saturación ronda el 0.6 %. La cifra es baja, pero el PET debe secarse antes del procesamiento en fundido, porque la humedad hidroliza el fundido y reduce su viscosidad.
La película de PET tiene una resistencia a la tracción muy alta, comparable a la del papel de aluminio, nueve veces la de la película de PEAD y tres veces la de las películas de PC y PA. El PET reforzado presenta baja fluencia, excelente resistencia a la fatiga (mejor que la del PC y la PA reforzados), buena resistencia al desgaste y buena resistencia a la fricción. Las propiedades mecánicas del PET se ven poco afectadas por la temperatura.
El PET puro tiene una resistencia al calor baja, pero esta mejora considerablemente tras el refuerzo: a 180 °C sus propiedades mecánicas superan las de los laminados fenólicos (PF), lo que lo sitúa entre los plásticos de ingeniería termoplásticos más resistentes al calor. El PET resiste bien el envejecimiento térmico, tiene una temperatura de fragilidad de −70 °C y conserva cierta tenacidad a −30 °C. No arde con facilidad; su llama es amarilla y produce goteo.
Aunque el PET es un polímero polar, su aislamiento eléctrico es excelente, incluso a altas frecuencias. Sin embargo, su resistencia al efecto corona es baja, por lo que no es adecuado para aislamiento de alta tensión; su aislamiento eléctrico se ve afectado por la temperatura y la humedad, y la humedad tiene mayor influencia.
El PET contiene enlaces éster y no resiste el agua, los ácidos ni los álcalis a alta temperatura y en presencia de vapor. Es estable frente a solventes orgánicos como la acetona, el benceno, el tolueno, el tricloroetano, el tetracloruro de carbono y los aceites. También tiene una alta resistencia a algunos agentes oxidantes, como el peróxido de hidrógeno, el hipoclorito de sodio y el dicromato de potasio. El PET tiene una excelente resistencia a la intemperie y puede utilizarse en exteriores durante largos periodos.
02Aplicaciones del PET
Según su uso, el PET se divide en dos grandes categorías: fibras y aplicaciones distintas de las fibras. Las primeras se emplean para producir fibra corta de poliéster y filamentos de poliéster, que sirven de materia prima a las empresas de fibras de poliéster para fabricar fibras y productos derivados (el poliéster es la fibra sintética de mayor producción). Las segundas incluyen películas, envases y plásticos de ingeniería.
Aplicaciones en fibras
En sus primeras etapas de desarrollo, el PET se utilizaba principalmente para producir fibras sintéticas (alrededor del 70 % del consumo de PET).
El poliéster, conocido por la alta resistencia de su fibra y su buen desempeño en el uso, es hoy la fibra sintética de mayor producción. La fibra corta puede mezclarse con algodón, lana o lino para fabricar textiles de vestir o de hogar, mientras que los filamentos se emplean en prendas o en usos industriales, como telas filtrantes, tejido de cuerdas para neumáticos, paracaídas, bandas transportadoras y cinturones de seguridad.
Aplicaciones distintas de las fibras
Además de las fibras, el PET se utiliza principalmente en tres categorías: películas y láminas, botellas y plásticos de ingeniería.
2.2.1 Películas y láminas
Se emplean principalmente como materiales de envase para alimentos y productos farmacéuticos y en envases sanitarios no tóxicos y estériles; en envases de alta gama para textiles, instrumentos de precisión y componentes electrónicos; como soporte de cintas de audio, cintas de video, película fotográfica, película cinematográfica, discos, CD y tarjetas magnéticas; y en películas para capacitores, circuitos impresos flexibles e interruptores de membrana.
Las películas de PET destacan por su transparencia, su resistencia a los aceites, su retención de aromas, su fiabilidad higiénica y su amplio rango de temperaturas de uso (aptas tanto para esterilización a alta temperatura como para envases congelados). Sin embargo, su termosellabilidad es deficiente, por lo que deben combinarse con otras películas (capas termosellables), y su precio, relativamente más alto que el de las películas plásticas convencionales, limita sus aplicaciones en envases.
2.2.2 Botellas
Como el PET alcanza fácilmente, mediante enfriamiento rápido, un estado casi amorfo, muy transparente y fácil de estirar, puede utilizarse para producir películas de envase biorientadas o botellas de alta resistencia y gran transparencia mediante estirado-soplado a partir de preformas amorfas. El PET también puede extruirse o moldearse por soplado directamente en envases huecos sin estirado. Las botellas de PET tienen una alta transparencia y buenas propiedades de barrera, por lo que son adecuadas para envases que preservan la frescura de productos como cerveza, licores, bebidas carbonatadas, aceite comestible, alimentos, condimentos, productos farmacéuticos, cosméticos y productos para la salud.
2.2.3 Plásticos de ingeniería
Los grados de PET reforzado se utilizan principalmente en los siguientes campos:
- Electrónica y electricidadConectores, carretes de bobinado, carcasas de circuitos integrados, carcasas de capacitores, carcasas de transformadores, piezas de televisores, sintonizadores, interruptores, carcasas de temporizadores y relés.
- Piezas de automóvilTapas de tableros de distribución, válvulas, piezas de escape, tapas de distribuidor, carcasas de pequeños motores eléctricos, componentes estructurales como carcasas de espejos retrovisores y componentes eléctricos como reflectores de faros.
- Piezas mecánicasEngranajes, levas, carcasas de bombas, poleas, bastidores de motores, piezas de relojes, carcasas de motores, conectores eléctricos, relés, interruptores, piezas internas de hornos de microondas, etc.
- Aplicaciones industrialesCarcasas de bombas, herramientas manuales y materiales para cremalleras. El PET es el material de cremalleras de tercera generación, después de la PA y el POM, y puede utilizarse tanto en anchos grandes como estrechos.
03Producción del PET
La producción de PET varía según el método empleado para obtener su monómero, el tereftalato de bis(2-hidroxietilo) (BHET). Actualmente existen tres métodos principales para producir BHET: la transesterificación, la esterificación directa y la adición de óxido de etileno, que dan lugar a los tres grandes procesos de producción de poliéster.
Método de transesterificación (método DMT)
En este proceso, el tereftalato de dimetilo (DMT) reacciona con el etilenglicol (EG) mediante una transesterificación, seguida de una policondensación para formar el PET. En sus inicios, la pureza del monómero PTA no era alta y era difícil purificarlo, por lo que no era posible obtener un PET de calidad por policondensación directa. Por ello, el ácido tereftálico (TPA) impuro se hacía reaccionar primero con metanol para formar tereftalato de dimetilo (DMT), más fácil de purificar. El DMT de alta pureza (≥99.9 %) se hace reaccionar después con EG mediante transesterificación para producir BHET, que a continuación se polimeriza para obtener PET.
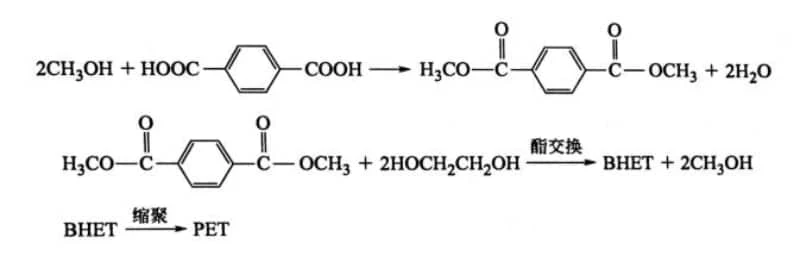
Método de esterificación directa (método PTA)
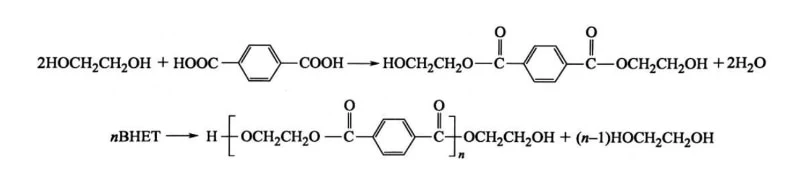
En este método, el ácido tereftálico de alta pureza (PTA) o de pureza media (MTA) reacciona directamente con el etilenglicol (EG) para formar el poliéster mediante esterificación y policondensación. Este método se desarrolló rápidamente después de que Amoco lograra purificar el ácido tereftálico crudo en 1965, y la producción de PET creció en consecuencia.
Con PTA como materia prima, la producción del polímero PET comprende dos reacciones principales: primero, el PTA reacciona con el EG en una esterificación para producir tereftalato de bis(2-hidroxietilo) (BHET); después, el BHET se policondensa en presencia de un catalizador para formar PET.
Gracias a varias ventajas frente al método DMT, como un menor consumo de materias primas, un sistema de recuperación de EG más pequeño, la ausencia de metanol como subproducto, una producción más segura, un proceso más corto, una menor inversión, menores costos de servicios y de producción, velocidades de reacción más regulares y un control de la producción más estable, la mayor parte de la capacidad mundial de producción de PET utiliza hoy el método PTA.
Método de adición de óxido de etileno (método EO)
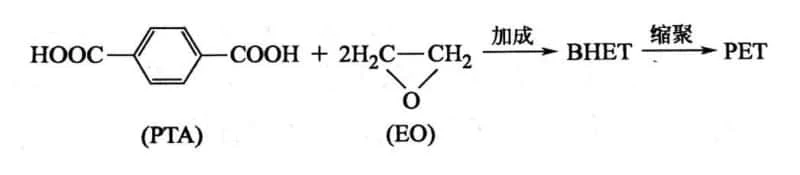
Como el etilenglicol se fabrica a partir de óxido de etileno (EO), el PET también puede producirse haciendo reaccionar directamente el EO con PTA para obtener BHET, seguido de una policondensación para formar PET. Este método se denomina método de adición de óxido de etileno.
Este proceso elimina la etapa de obtención de etilenglicol a partir del EO, lo que reduce los costos y acelera la reacción, por lo que resulta superior al método de esterificación directa. Sin embargo, el EO tiende a sufrir una apertura de anillo que forma poliéteres y genera un calor de reacción considerable (alrededor de 100 kJ/mol); además, a temperatura ambiente es un gas que se descompone térmicamente con facilidad, lo que dificulta su transporte y almacenamiento. Por ello, este método aún no se ha adoptado de forma generalizada.
04Modificación del PET
Modificación del PET con cargas
La modificación con cargas es una de las formas más directas y eficaces de mejorar de manera integral las propiedades del material, mediante componentes inorgánicos completamente distintos de la matriz polimérica.
PET modificado con nanopartículas
Actualmente, la investigación sobre compuestos de PET modificados con nanopartículas está muy avanzada. Ke et al. modificaron PET con arcilla laminar y obtuvieron nanocompuestos de PET/arcilla mediante polimerización por intercalación. Los resultados mostraron que, con un contenido de arcilla del 5 % en peso, la temperatura de deflexión térmica del compuesto aumentaba entre unos 20 °C y 50 °C respecto al PET puro, y su módulo se duplicaba.
PET modificado con fibra de vidrio
Frente a las nanopartículas, la fibra de vidrio (GF) de tamaño micrométrico ofrece claras ventajas de costo y de control, por lo que se usa ampliamente en la modificación con cargas de materiales poliméricos.
Modificación del PET por mezcla
Dos o más polímeros, entre ellos el PET, se mezclan en proporciones adecuadas bajo condiciones específicas de temperatura y esfuerzo cortante para formar aleaciones o mezclas poliméricas con nuevas propiedades. La compatibilidad entre los polímeros es la clave para preparar este tipo de materiales.
PET modificado con poliolefinas
El PET y el PE presentan grandes diferencias en su estructura química y son incompatibles. La mezcla binaria simple de ambos demuestra que, para mejorar la resistencia al impacto del PET mediante mezclas poliméricas, es necesario compatibilizarlos. En mezclas de PEAD/PET, la resistencia al impacto mejora al añadir EVA y EAA.
Cuando el PET se mezcla con PP, la aleación resultante combina las ventajas de ambos y mejora sus propiedades: el PET aumenta la resistencia al calor del PP y el PP reduce la sensibilidad del PET a la humedad. Sin compatibilizantes, las mezclas de PET/PP presentan una adhesión interfacial débil y malas propiedades mecánicas.
El PET/PS también es un sistema incompatible que requiere un compatibilizante. Las investigaciones han demostrado que añadir al sistema PET/PS un copolímero de estireno y metacrilato de glicidilo, P(S-GMA), como compatibilizante reactivo permite obtener en el sistema PET/PS/P(S-GMA) una buena adhesión interfacial y mejores propiedades mecánicas.
PET modificado con poliésteres
El PBT es un plástico de ingeniería relativamente nuevo que se desarrolló rápidamente en la década de 1970. Cristaliza más rápido que el PET y tiene buena tenacidad y moldeabilidad, pero menor resistencia al calor que el PET, y es más caro. Según Teijin, añadir un 0.5 % de talco como agente nucleante a la mezcla de PET y PBT da como resultado una mezcla con buena resistencia al impacto y baja contracción de moldeo.
El PC tiene excelentes propiedades mecánicas, buena tenacidad y una alta temperatura de transición vítrea, pero su fluidez y su resistencia al envejecimiento son bajas. Mezclar PET con PC puede mejorar la resistencia al impacto. La mezcla de PET y PC ya se ha industrializado en otros países y se utiliza ampliamente en piezas de automóvil.
PET tenacizado con elastómeros
El ABS es uno de los polímeros más utilizados: no solo tiene buena tenacidad, sino también un desempeño global mejor que el del HIPS. Mezclar PET con ABS puede mejorar la resistencia al impacto del PET.
La investigación ha demostrado que el peso molecular del PET en la mezcla es muy sensible a la temperatura de procesamiento. La hidrólisis de las cadenas de PET está relacionada con las impurezas catalíticas residuales del ABS. La reducción del peso molecular del PET provoca una pérdida considerable de resistencia al impacto y de alargamiento a la rotura, sin afectar el módulo ni la resistencia a la flexión.
Ventajas de la extrusora de doble husillo de USEON en la modificación del PET
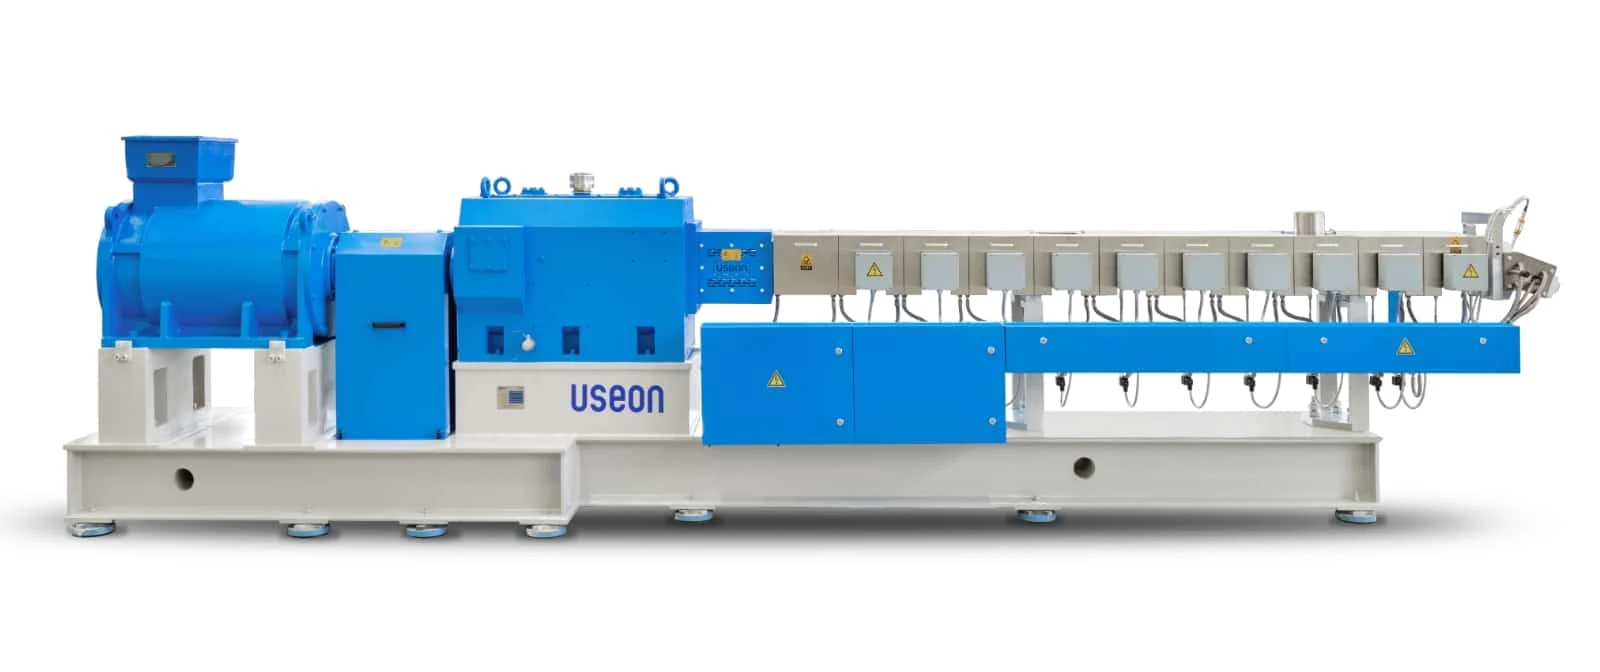
- Mezcla y dispersión eficientesLa extrusora de doble husillo corrotante de USEON ofrece un alto torque y una excelente capacidad de mezcla y dispersión, lo que garantiza una dispersión uniforme de los distintos aditivos, cargas y refuerzos en la matriz de PET y mejora así la homogeneidad y el desempeño del material.
- Control preciso de la temperaturaEquipada con un sistema de control de temperatura de proveedores europeos, la extrusora de doble husillo corrotante de USEON permite controlar con precisión la temperatura de procesamiento, de modo que el material se procesa a la temperatura óptima y se evita su degradación.
- Gran flexibilidadEl diseño modular de la extrusora de doble husillo corrotante de USEON permite combinar y ajustar con flexibilidad los elementos de husillo para responder a los requisitos de procesamiento de distintos materiales, con una gran adaptabilidad a diferentes procesos.
- Función autolimpianteLa extrusora de doble husillo corrotante de USEON tiene una buena capacidad de autolimpieza, lo que reduce los tiempos de parada por limpieza y mejora la eficiencia de producción.
05Reciclaje de PET
Reciclaje químico del PET
La síntesis del PET parte de la reacción de condensación del ácido tereftálico purificado (PTA) con etilenglicol (EG) o de la transesterificación del tereftalato de dimetilo (DMT) con EG, que da como producto el tereftalato de bis(2-hidroxietilo) (BHET), que después se policondensa entre diésteres.
La esencia del reciclaje químico de las botellas de PET es la reacción de despolimerización del PET, que, en determinadas condiciones, degrada completamente el PET en monómeros como PTA, DMT, BHET o EG, o parcialmente en oligómeros. Los reactivos más comunes para la despolimerización del PET son el agua (hidrólisis), el metanol (metanólisis) y el EG (glicólisis).
Ventajas
- Los residuos de PET pueden descomponerse en monómeros u oligómeros y otros productos químicos.
- Frente a otros métodos de reciclaje, cumple plenamente el principio de «sostenibilidad».
- El PET repolimerizado a partir de los monómeros recuperados alcanza el peso molecular (viscosidad intrínseca) requerido.
- Flujos de residuos contaminados y muy complejos pueden reciclarse en productos que cumplen las especificaciones requeridas.
- En el reciclaje químico del PET, la procesabilidad de los productos finales, como la imprimibilidad y la teñibilidad, puede alcanzar los niveles esperados.
- Los productos de PET no amarillean durante el proceso de reciclaje químico.
Desventajas
- El costo de producción de la despolimerización química del PET es mayor que el de producir PET directamente, por lo que, sin incentivos económicos, el PET reciclado químicamente resulta más caro.
- Se requiere una producción a gran escala para que sea rentable y viable.
Reciclaje físico del PET
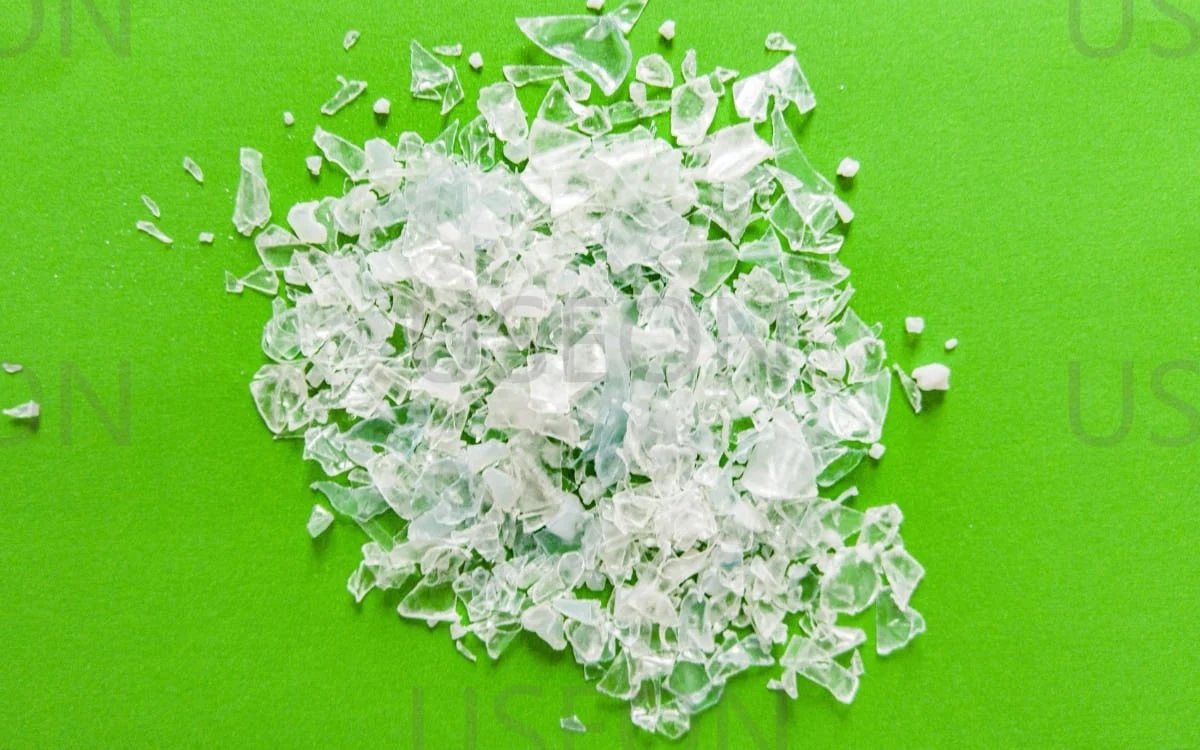
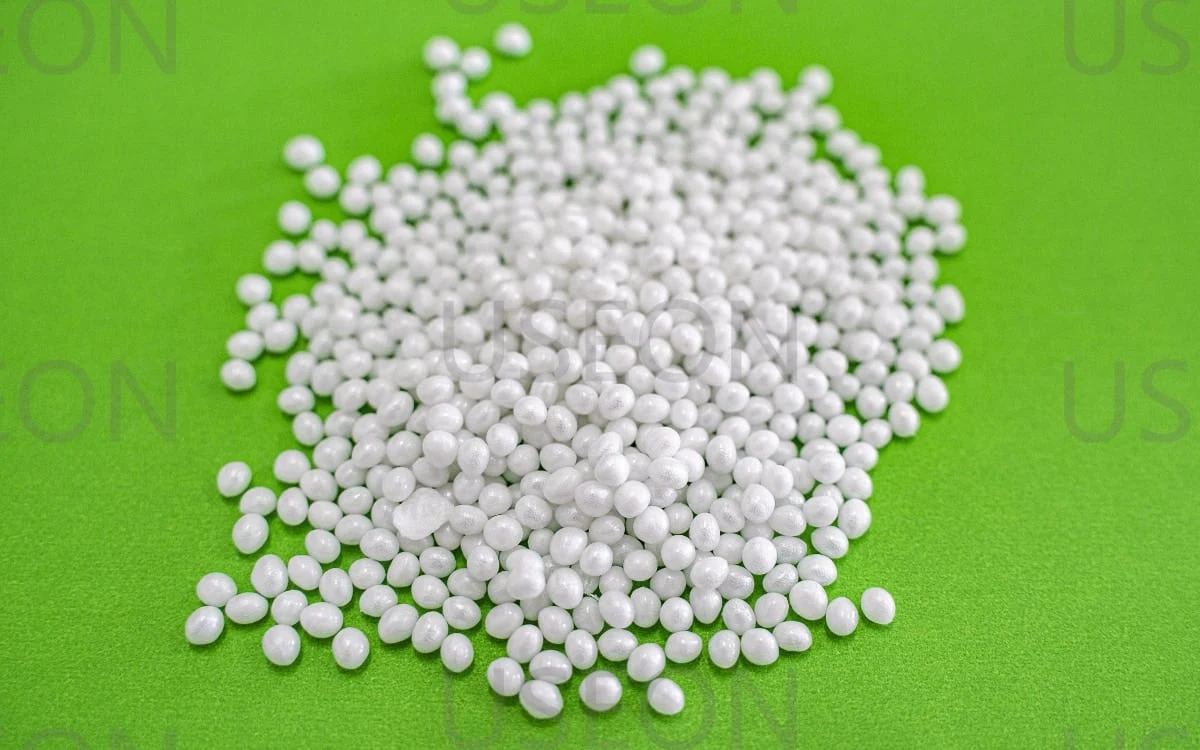
El reciclaje físico es el proceso que convierte los productos de PET de desecho en hojuelas de PET profundamente limpias mediante molienda, clasificación, lavado y secado. Después, estas hojuelas se plastifican y se peletizan para obtener chips de PET, que se transforman por moldeo termoplástico en botellas de PET recicladas.
La viscosidad intrínseca (IV) requerida para el moldeo por soplado de PET no debe ser inferior a 0.74 dl/g. Sin embargo, la calidad de las botellas de PET posconsumo disminuye durante el reciclaje, y la viscosidad intrínseca suele caer durante la extrusión en fundido. Por ello, normalmente se requiere una policondensación en estado sólido o un aumento de viscosidad en fase fundida para elevar el peso molecular del PET hasta los requisitos del moldeo por soplado.
Ventajas
- Tecnología de procesamiento sencilla; baja inversión.
- Impacto ambiental negativo mínimo.
Desventajas
- La complejidad de los contaminantes dificulta el reciclaje físico del PET.
- La decoloración de los residuos de PET y el deterioro de las propiedades del producto en cada ciclo de reciclaje son los principales problemas del reciclaje físico.
- La formación de oligómeros cíclicos y lineales durante el reciclaje físico puede reducir la imprimibilidad y la teñibilidad del producto final.
- El PET de reciclaje físico tiende a amarillear debido a reacciones de reticulación intramolecular y de oxidación.
Actualmente, la tecnología de producción del reciclaje físico consiste principalmente en la extrusión con desgasificación y el aumento de viscosidad de las hojuelas de botella de PET, con lo que se obtienen pellets de PET reciclado superlimpios. El grado de limpieza depende en gran medida de parámetros del proceso como la temperatura, la presión, el flujo de aire y el tiempo de residencia.
Comprometida con el desarrollo sostenible, USEON está a la vanguardia del desarrollo de soluciones circulares desde 2008. Actualmente, USEON es la primera empresa de China en reciclar productos de PET con tecnología de doble husillo sin cristalización ni secado previos. Tras una amplia experiencia práctica, en el reciclaje la caída de la viscosidad intrínseca se mantiene por debajo de 0.03 dl/g, lo que permite un reciclaje primario de los residuos de PET.
A junio de 2024, USEON ha instalado con éxito 130 líneas de reciclaje de PET y peletizado para clientes de todo el mundo, con distintas soluciones de reciclaje de PET para hojuelas de botella, residuos textiles, hilos, películas y láminas. Entre ellas, la tecnología botella a botella permite reciclar 2 millones de toneladas de botellas de bebidas al año y ahorrar 70 millones de kWh de electricidad.
Preguntas frecuentes
¿Cuáles son las características del PET?
El PET tiene alta transparencia, buenas propiedades mecánicas, resistencia química y aislamiento eléctrico. Resiste bien el calor y el frío, pero su resistencia al impacto es relativamente baja.
¿Cuáles son los principales usos del PET?
El PET se utiliza ampliamente en envases para alimentos y bebidas, como botellas y películas plásticas, así como en fibras textiles (poliéster) y en plásticos de ingeniería para componentes de dispositivos electrónicos y piezas de automóvil.
¿Cuál es el impacto ambiental del PET?
El PET es un material reciclable, y su reciclaje puede reducir su impacto ambiental. Sin embargo, si no se gestiona adecuadamente, también puede convertirse en una fuente de contaminación por microplásticos.
¿Cuál es la resistencia al calor del PET?
El PET cristalizado y reforzado puede utilizarse de forma continua hasta unos 120 °C y soporta unos 150 °C durante periodos cortos; su temperatura de fragilidad es de unos −70 °C. El PET amorfo, como el de las botellas y la lámina A-PET, se reblandece por encima de su temperatura de transición vítrea, de unos 70–80 °C.
¿Es el PET seguro para envases de alimentos?
Sí. El PET se considera un material de envase seguro y puede utilizarse para envasar alimentos y bebidas. Cumple las normas de seguridad alimentaria y no libera sustancias nocivas.
¿Cuál es el código de reciclaje del PET?
El código de reciclaje del PET es el «1», el número de identificación del sistema de codificación de plásticos que se utiliza para marcar los envases fabricados con PET reciclable.