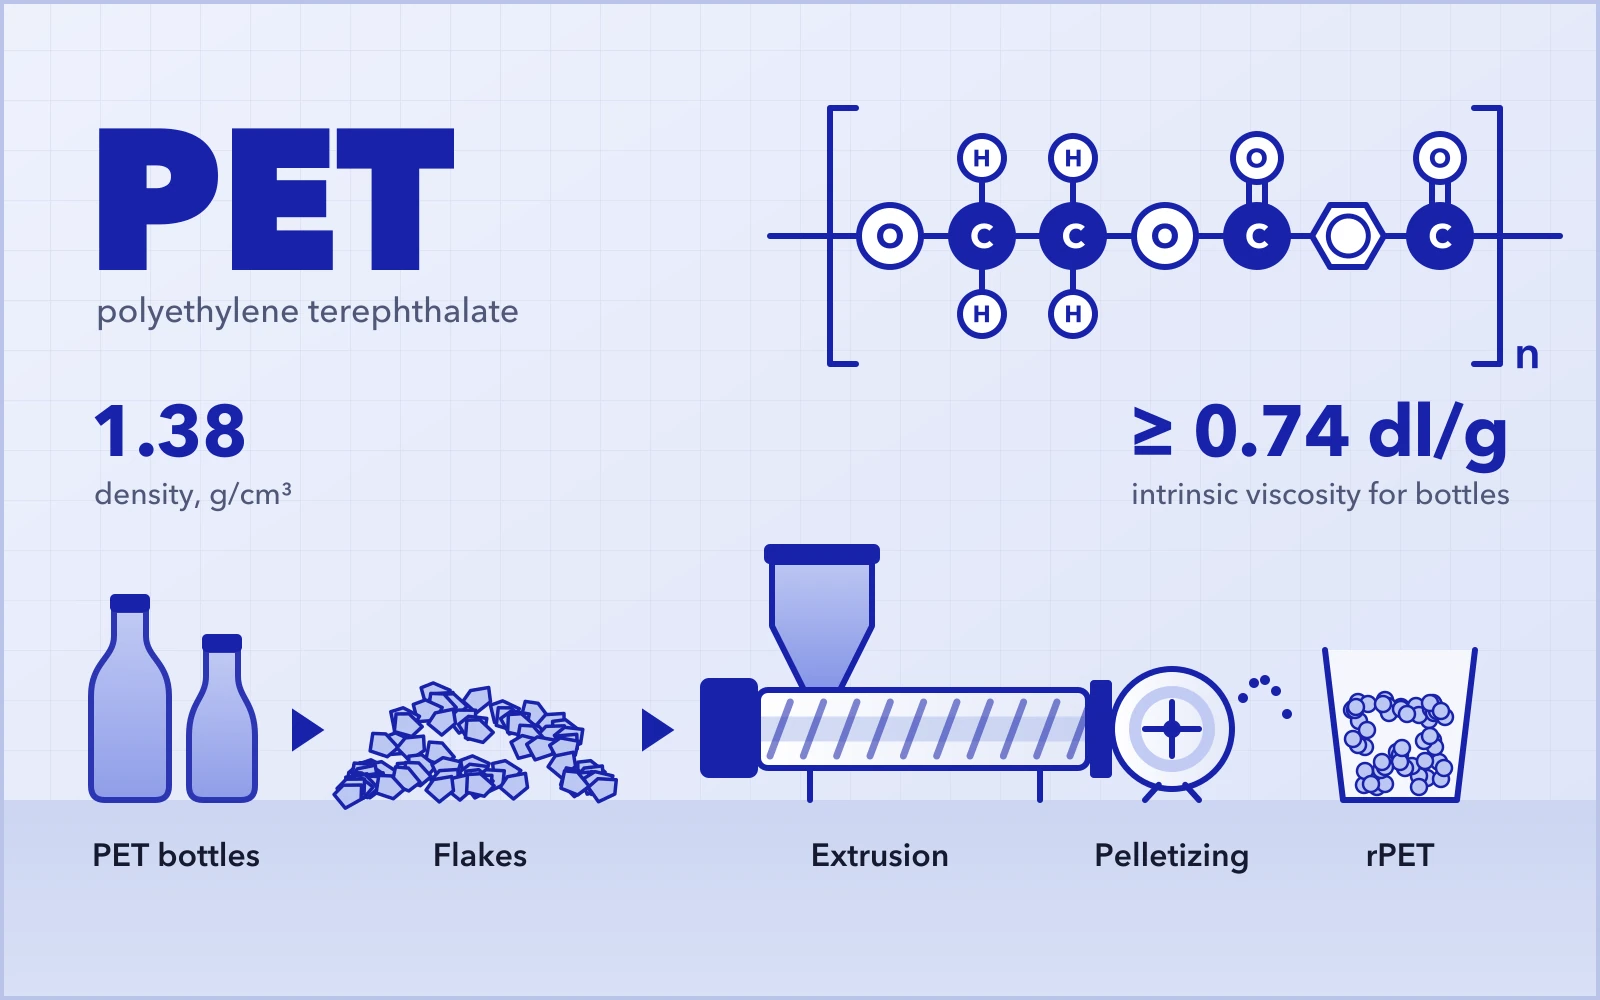
- Densité relative
- 1,38
- Transmission lumineuse
- 90 %
- Viscosité intrinsèque
- ≥ 0,74 dl/gpour le soufflage
- Code de recyclage
- 1
Qu’est-ce que le polyéthylène téréphtalate (PET) ?
PET est l’abréviation de polyéthylène téréphtalate, également noté PETE ou PETP. C’est le polyester thermoplastique le plus utilisé ; la même famille comprend le polybutylène téréphtalate (PBT).
01Notions de base sur le PET
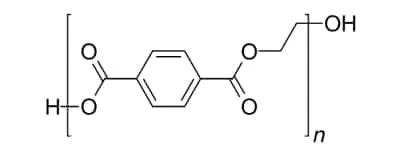
La structure moléculaire du PET est très symétrique et présente une certaine cristallinité, ce qui lui confère d’excellentes aptitudes à la formation de films et au moulage. Le PET offre de bonnes propriétés optiques et une bonne tenue aux intempéries, et le PET amorphe présente une excellente transparence.
Le PET présente une bonne résistance au fluage, à la fatigue et à l’usure ainsi qu’une bonne stabilité dimensionnelle, avec une faible abrasion et une dureté élevée. Il possède aussi une bonne ténacité et de bonnes propriétés d’isolation électrique, peu affectées par la température, mais une faible résistance à l’effet couronne. Il est non toxique, résistant aux intempéries, chimiquement stable, absorbe peu l’eau et résiste aux acides faibles et aux solvants organiques, mais pas à l’immersion dans l’eau chaude ni aux bases.
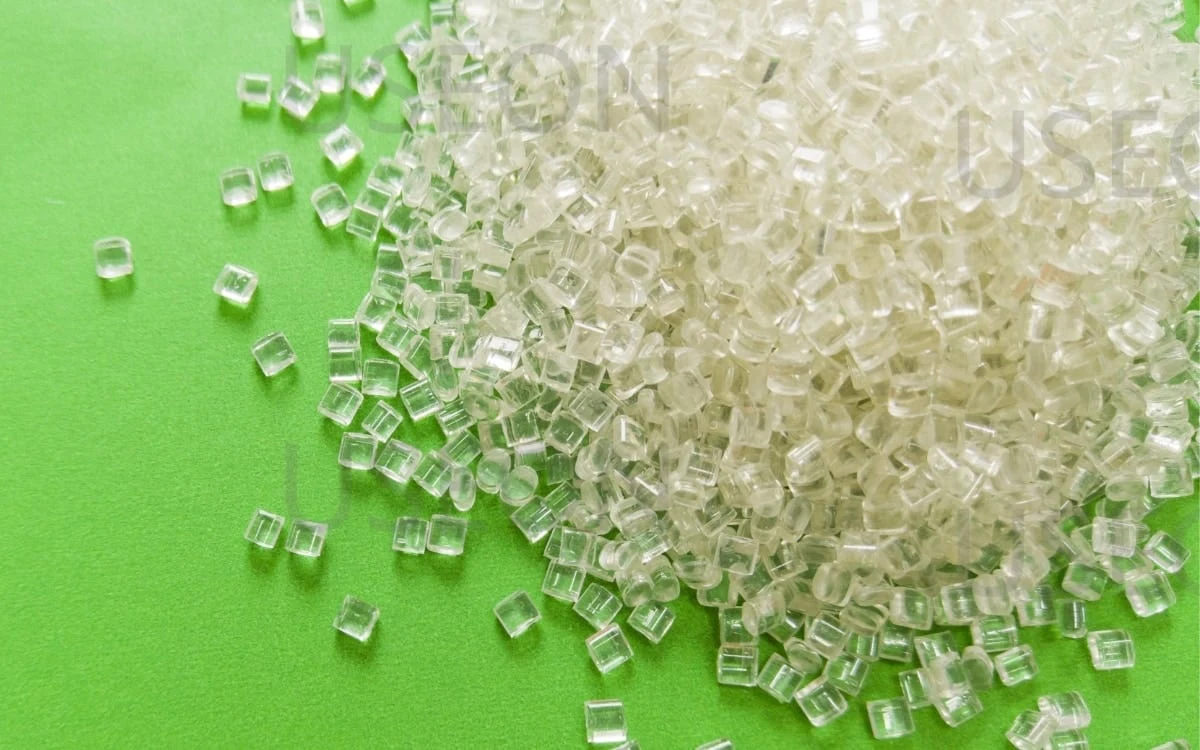
La résine PET se présente sous la forme d’un matériau blanc laiteux translucide ou incolore et transparent, d’une densité relative de 1,38 et d’une transmission lumineuse de 90 %. Le PET est considéré comme un matériau à barrière moyenne, avec une perméabilité à l’oxygène de 50–90 cm³·mm/(m²·j·MPa) et une perméabilité au dioxyde de carbone de 180 cm³·mm/(m²·j·MPa). Son absorption d’eau à saturation est d’environ 0,6 %. Ce chiffre est faible, mais le PET doit être séché avant toute mise en œuvre à l’état fondu, car l’humidité hydrolyse la matière fondue et abaisse sa viscosité.
Le film PET présente une résistance à la traction très élevée, comparable à celle de la feuille d’aluminium, neuf fois celle du film PEHD et trois fois celle des films PC et PA. Le PET renforcé présente un faible fluage, une excellente résistance à la fatigue (supérieure à celle du PC et du PA renforcés), une bonne résistance à l’usure et un bon comportement en frottement. Les propriétés mécaniques du PET sont peu affectées par la température.
Le PET pur a une faible tenue à la chaleur, mais celle-ci s’améliore nettement après renforcement : ses propriétés mécaniques à 180 °C dépassent alors celles des stratifiés phénoliques (PF), ce qui en fait l’un des meilleurs plastiques techniques thermoplastiques en tenue à la chaleur. Le PET résiste bien au vieillissement thermique ; sa température de fragilité est de −70 °C et il conserve une certaine ténacité à −30 °C. Le PET brûle difficilement, avec une flamme jaune et des gouttes.
Bien que le PET soit un polymère polaire, son isolation électrique est excellente, même à haute fréquence. Sa résistance à l’effet couronne est toutefois faible, ce qui le rend inadapté à l’isolation haute tension ; son isolation électrique est affectée par la température et l’humidité, l’humidité ayant l’effet le plus marqué.
Le PET contient des liaisons ester et ne résiste pas à l’eau, aux acides ni aux bases à haute température et en présence de vapeur. Il est stable vis-à-vis de solvants organiques comme l’acétone, le benzène, le toluène, le trichloroéthane, le tétrachlorure de carbone et les huiles. Il résiste également bien à certains oxydants comme le peroxyde d’hydrogène, l’hypochlorite de sodium et le dichromate de potassium. Le PET présente une excellente tenue aux intempéries et peut être utilisé longtemps en extérieur.
02Applications du PET
Selon leur usage, les applications du PET se divisent en deux grandes catégories : fibres et hors fibres. La première sert à produire des fibres discontinues et des filaments de polyester ; elle fournit la matière première des fabricants de fibres polyester pour la production de fibres et de produits dérivés (le polyester étant la fibre synthétique la plus produite). La seconde comprend les films, les contenants et les plastiques techniques.
Applications fibres
À ses débuts, le PET servait principalement à produire des fibres synthétiques (environ 70 % de la consommation de PET).
Réputé pour la résistance élevée de ses fibres et son bon comportement à l’usage, le polyester est aujourd’hui la fibre synthétique la plus produite. Les fibres discontinues peuvent être mélangées au coton, à la laine ou au lin pour fabriquer des textiles d’habillement ou d’ameublement, tandis que les filaments servent à l’habillement ou à des usages industriels : toiles filtrantes, câblés pour pneumatiques, parachutes, bandes transporteuses et ceintures de sécurité.
Applications hors fibres
En dehors des fibres, le PET est principalement utilisé dans trois catégories : films et feuilles, bouteilles, et plastiques techniques.
2.2.1 Films et feuilles
Principalement utilisés comme matériaux d’emballage pour les aliments, les produits pharmaceutiques et les emballages sanitaires non toxiques et stériles ; emballages haut de gamme pour les textiles, les instruments de précision et les composants électroniques ; supports de cassettes audio et vidéo, de films photographiques et cinématographiques, de disques, de CD et de cartes magnétiques ; films pour condensateurs, circuits imprimés souples et claviers à membrane.
Les films PET se distinguent par leur transparence, leur résistance aux huiles, leur rétention des arômes, leur sécurité sanitaire et leur large plage de températures d’utilisation (aussi bien pour la stérilisation à haute température que pour l’emballage surgelé). Ils se thermoscellent toutefois mal et doivent être associés à d’autres films (couches thermoscellantes), et leur prix relativement élevé par rapport aux films plastiques courants limite leurs applications en emballage.
2.2.2 Bouteilles
Comme un refroidissement rapide permet facilement d’obtenir un PET quasi amorphe, très transparent et facile à étirer, le PET peut servir à produire des films d’emballage biorientés ou, à partir de préformes amorphes, des bouteilles injection-étirage-soufflage très résistantes et très transparentes. Le PET peut aussi être directement extrudé ou soufflé en corps creux non étirés. Les bouteilles PET offrent une grande transparence et de bonnes propriétés barrières, ce qui les rend adaptées aux emballages de conservation, par exemple pour la bière, les spiritueux, les boissons gazeuses, l’huile alimentaire, les aliments, les condiments, les produits pharmaceutiques, les cosmétiques et les produits de santé.
2.2.3 Plastiques techniques
Les grades de PET renforcé sont principalement utilisés dans les domaines suivants :
- Électronique et électricitéConnecteurs, carcasses de bobinage, boîtiers de circuits intégrés, boîtiers de condensateurs, boîtiers de transformateurs, pièces de téléviseurs, tuners, interrupteurs, boîtiers de minuteries et relais.
- Pièces automobilesCouvercles de tableaux de distribution, vannes, pièces d’échappement, têtes d’allumeur, boîtiers de petits moteurs électriques, pièces structurelles comme les coques de rétroviseurs et composants électriques comme les réflecteurs de phares.
- Pièces mécaniquesEngrenages, cames, corps de pompes, poulies, bâtis de moteurs, pièces d’horlogerie, carters de moteurs, connecteurs électriques, relais, interrupteurs, pièces internes de fours à micro-ondes, etc.
- Applications industriellesCorps de pompes, outils à main, matériaux pour fermetures à glissière. Le PET est le matériau de fermetures à glissière de troisième génération, après le PA et le POM, et convient aussi bien aux modèles larges qu’étroits.
03Production du PET
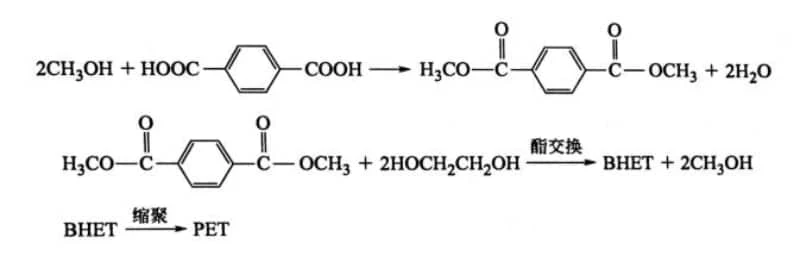
La production du PET varie selon la méthode utilisée pour obtenir son monomère, le téréphtalate de bis(2-hydroxyéthyle) (BHET). Il existe aujourd’hui trois grandes méthodes de production du BHET, à savoir la transestérification, l’estérification directe et l’addition d’oxyde d’éthylène, qui correspondent aux trois grands procédés de production du polyester.
Procédé par transestérification (procédé DMT)
Dans ce procédé, le téréphtalate de diméthyle (DMT) réagit avec l’éthylène glycol (EG) par transestérification, puis une polycondensation donne le PET. À l’origine, la pureté du monomère PTA était insuffisante et il était difficile à purifier, si bien qu’il était impossible d’obtenir un PET de qualité par polycondensation directe. L’acide téréphtalique (TPA) impur était donc d’abord mis à réagir avec du méthanol pour former du téréphtalate de diméthyle (DMT), plus facile à purifier. Le DMT de haute pureté (≥ 99,9 %) réagit ensuite avec l’EG par transestérification pour produire du BHET, qui est ensuite polymérisé en PET.
Procédé par estérification directe (procédé PTA)
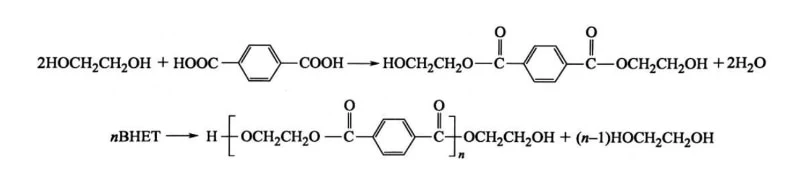
Dans ce procédé, l’acide téréphtalique purifié (PTA) ou l’acide téréphtalique de pureté moyenne (MTA) réagit directement avec l’éthylène glycol (EG) pour former le polyester par estérification et polycondensation. Ce procédé s’est développé rapidement après qu’Amoco eut réussi à purifier l’acide téréphtalique brut en 1965, et la production de PET a progressé en conséquence.
À partir du PTA, la production du polymère PET repose sur deux réactions principales : d’abord, le PTA réagit avec l’EG par estérification pour produire du téréphtalate de bis(2-hydroxyéthyle) (BHET) ; ensuite, le BHET subit une polycondensation en présence d’un catalyseur pour former le PET.
Grâce à plusieurs avantages par rapport au procédé DMT (consommation de matières premières plus faible, système de récupération de l’EG plus petit, absence de méthanol comme sous-produit, production plus sûre, procédé plus court, investissement plus faible, coûts d’utilités et de production réduits, vitesses de réaction plus régulières et pilotage de la production plus stable), la majeure partie de la capacité mondiale de production de PET fait aujourd’hui appel au procédé PTA.
Procédé par addition d’oxyde d’éthylène (procédé EO)
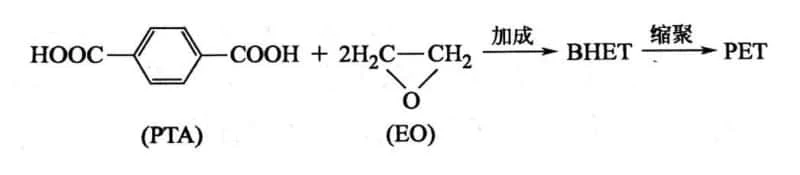
L’éthylène glycol étant fabriqué à partir d’oxyde d’éthylène (EO), le PET peut aussi être produit en faisant réagir directement l’EO avec le PTA pour obtenir du BHET, puis par polycondensation. C’est le procédé par addition d’oxyde d’éthylène.
Ce procédé supprime l’étape de fabrication de l’éthylène glycol à partir de l’EO, ce qui réduit les coûts et accélère la réaction : il est en cela supérieur au procédé par estérification directe. Cependant, l’EO subit facilement une ouverture de cycle qui forme des polyéthers et dégage une chaleur de réaction importante (environ 100 kJ/mol) ; de plus, l’EO est un gaz à température ambiante qui se décompose facilement sous l’effet de la chaleur, ce qui complique son transport et son stockage. Ce procédé n’est donc pas encore largement adopté.
04Modification du PET
Modification du PET par charges
La modification par charges est l’un des moyens les plus directs et les plus efficaces d’améliorer globalement les propriétés d’un matériau, grâce à des composants inorganiques totalement différents de la matrice polymère.
PET modifié par nanoparticules
La recherche sur les composites PET modifiés par nanoparticules est aujourd’hui bien avancée. Ke et al. ont modifié du PET avec une argile lamellaire et obtenu des nanocomposites PET/argile par polymérisation par intercalation. Les résultats ont montré qu’avec 5 % en masse d’argile, la température de fléchissement sous charge du composite augmentait d’environ 20 à 50 °C par rapport au PET pur, et que son module doublait par rapport au PET.
PET modifié par fibres de verre
Par rapport aux nanoparticules, la fibre de verre (FV) de taille micrométrique présente des avantages marqués en termes de coût et de maîtrise, ce qui explique son large emploi dans la modification par charges des matériaux polymères.
Modification du PET par mélange
Deux polymères ou plus, dont le PET, sont mélangés dans des proportions appropriées, dans des conditions de température et de contrainte de cisaillement déterminées, pour former des alliages ou mélanges de polymères dotés de nouvelles propriétés. La compatibilité entre les polymères est la clé de la préparation de ces mélanges.
PET modifié par polyoléfines
Le PET et le PE présentent des structures chimiques très différentes et sont incompatibles. Un simple mélange binaire des deux montre que, pour améliorer la résistance au choc du PET par mélange de polymères, une compatibilisation est nécessaire. Dans les mélanges PEHD/PET, la résistance au choc s’améliore avec l’ajout d’EVA et d’EAA.
Lorsque le PET est mélangé au PP, l’alliage obtenu combine les avantages des deux matériaux : le PET améliore par exemple la tenue à la chaleur du PP, et le PP réduit la sensibilité du PET à l’humidité. Sans compatibilisant, les mélanges PET/PP présentent une faible adhésion interfaciale et de médiocres propriétés mécaniques.
Le système PET/PS est lui aussi incompatible et nécessite un compatibilisant. Des travaux ont montré que l’ajout d’un copolymère de styrène et de méthacrylate de glycidyle, P(S-GMA), comme compatibilisant réactif dans le mélange PET/PS donne une bonne adhésion interfaciale et de meilleures propriétés mécaniques au système PET/PS/P(S-GMA).
PET modifié par d’autres polyesters
Le PBT est un plastique technique qui s’est développé rapidement dans les années 1970. Il cristallise plus vite que le PET et présente une bonne ténacité et une bonne aptitude au moulage, mais sa tenue à la chaleur est inférieure à celle du PET, et il est plus cher. Selon Teijin, l’ajout de 0,5 % de talc comme agent nucléant à un mélange PET/PBT donne un mélange présentant une bonne résistance au choc et un faible retrait au moulage.
Le PC offre d’excellentes propriétés mécaniques, une bonne ténacité et une température de transition vitreuse élevée, mais sa fluidité et sa résistance au vieillissement sont médiocres. Le mélange du PET avec le PC permet d’améliorer la résistance au choc. Les mélanges PET/PC sont déjà industrialisés à l’étranger et largement utilisés dans les pièces automobiles.
PET renforcé au choc par élastomères
L’ABS est l’un des polymères les plus utilisés : il offre non seulement une bonne ténacité, mais aussi un meilleur ensemble de propriétés que le PS choc. Mélanger le PET à l’ABS permet d’améliorer la résistance au choc du PET.
Les travaux ont montré que la masse molaire du PET dans le mélange est très sensible à la température de mise en œuvre. L’hydrolyse des chaînes de PET est liée aux impuretés catalytiques résiduelles de l’ABS. La baisse de la masse molaire du PET entraîne une perte importante de résistance au choc et d’allongement à la rupture, sans affecter le module ni la résistance à la flexion.
Atouts des extrudeuses bivis USEON pour la modification du PET
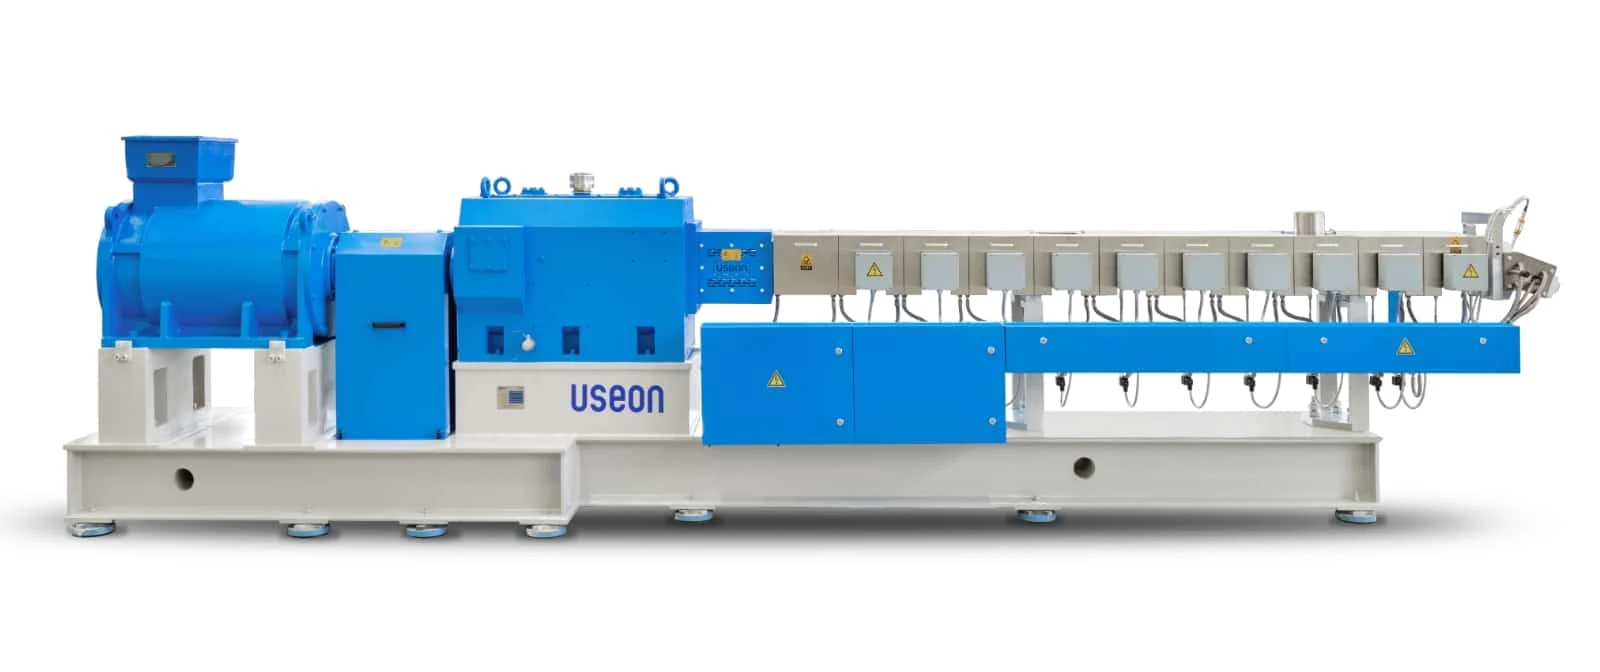
- Mélange et dispersion efficacesL’extrudeuse bivis corotative USEON offre un couple élevé et d’excellentes capacités de mélange et de dispersion : additifs, charges et renforts se répartissent de façon homogène dans la matrice PET, ce qui améliore l’homogénéité et les performances du matériau.
- Régulation précise de la températureÉquipée d’un système de régulation de température de fournisseurs européens, l’extrudeuse bivis corotative USEON permet un contrôle précis des températures de mise en œuvre : la matière est transformée à la température optimale, sans dégradation.
- Grande flexibilitéLa conception modulaire de l’extrudeuse bivis corotative USEON permet de combiner et d’ajuster librement les éléments de vis selon les exigences de transformation des différentes matières, d’où une grande adaptabilité à des procédés variés.
- Fonction autonettoyanteL’extrudeuse bivis corotative USEON présente une bonne capacité d’autonettoyage, qui réduit les arrêts pour nettoyage et améliore l’efficacité de production.
05Recyclage du PET
Recyclage chimique du PET
La synthèse du PET repose d’abord sur la réaction de condensation de l’acide téréphtalique purifié (PTA) avec l’éthylène glycol (EG), ou sur la transestérification du téréphtalate de diméthyle (DMT) avec l’EG, qui donne le téréphtalate de bis(2-hydroxyéthyle) (BHET) ; celui-ci subit ensuite une polycondensation entre diesters.
Le recyclage chimique des bouteilles PET repose sur la dépolymérisation du PET, qui, dans certaines conditions, dégrade complètement le PET en monomères (PTA, DMT, BHET, EG) ou partiellement en oligomères. Les réactifs courants de la dépolymérisation du PET sont l’eau (hydrolyse), le méthanol (méthanolyse) et l’EG (glycolyse).
Avantages
- Les déchets de PET peuvent être décomposés en monomères et/ou oligomères et en d’autres produits chimiques.
- Par rapport aux autres méthodes de recyclage, le recyclage chimique respecte pleinement le principe de « durabilité ».
- Le PET repolymérisé à partir des monomères récupérés atteint la masse molaire (viscosité intrinsèque) requise.
- Des flux de déchets souillés et très complexes peuvent être recyclés en produits conformes aux spécifications.
- Avec le recyclage chimique du PET, l’aptitude à la mise en œuvre des produits finis, par exemple à l’impression et à la teinture, atteint le niveau attendu.
- Les produits en PET ne jaunissent pas au cours du recyclage chimique.
Inconvénients
- Le coût de production de la dépolymérisation chimique du PET est supérieur à celui de la production directe de PET : sans incitations économiques, le PET recyclé chimiquement revient donc plus cher.
- Une production à grande échelle est nécessaire pour que le procédé soit rentable et viable.
Recyclage mécanique du PET
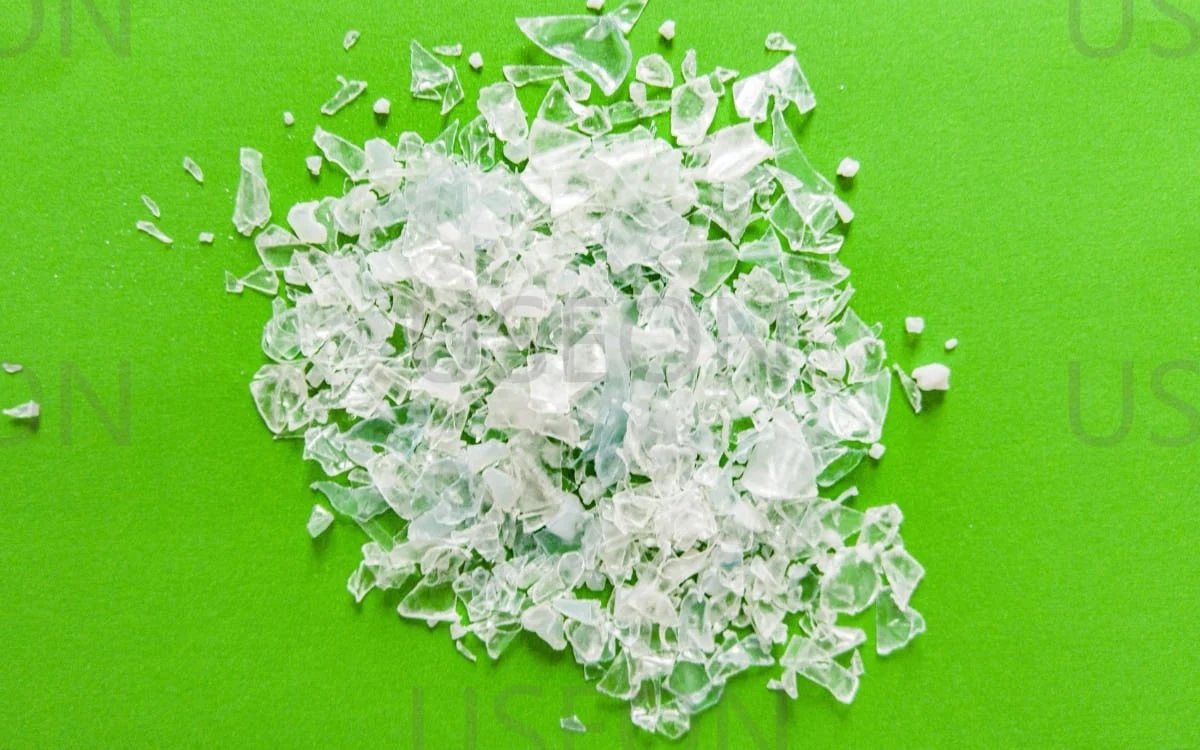
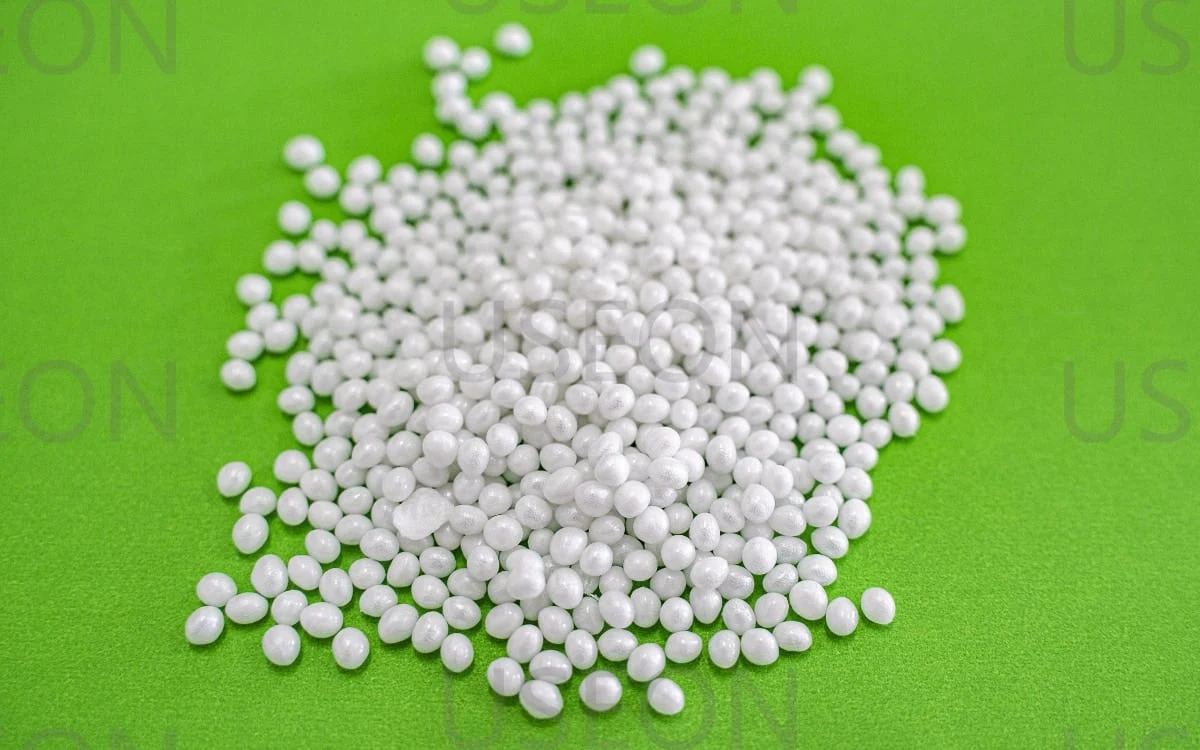
Le recyclage mécanique (ou physique) consiste à transformer les produits en PET usagés en paillettes de PET soigneusement nettoyées, par broyage, tri, lavage et séchage. Ces paillettes sont ensuite plastifiées et granulées pour donner des granulés de PET (chips), qui sont mis en forme à l’état fondu en bouteilles de PET recyclé.
La viscosité intrinsèque (IV) requise pour le soufflage du PET ne doit pas être inférieure à 0,74 dl/g. Or la qualité des bouteilles PET post-consommation se dégrade au cours du recyclage, et la viscosité intrinsèque chute souvent pendant l’extrusion à l’état fondu. Il faut donc généralement une polycondensation à l’état solide ou une remontée de viscosité en phase fondue pour augmenter la masse molaire du PET jusqu’au niveau exigé par le soufflage.
Avantages
- Technologie de transformation simple ; faible investissement.
- Impact négatif minime sur l’environnement.
Inconvénients
- La complexité des contaminants freine le recyclage mécanique du PET.
- La décoloration et la dégradation des performances des déchets de PET à chaque cycle de recyclage sont les principaux problèmes du recyclage mécanique.
- La formation d’oligomères cycliques et linéaires au cours du recyclage mécanique peut réduire l’aptitude à l’impression et à la teinture du produit final.
- Le PET issu du recyclage mécanique a tendance à jaunir en raison de réticulations intramoléculaires et de réactions d’oxydation.
Aujourd’hui, la technologie de recyclage mécanique repose principalement sur l’extrusion avec dégazage et la remontée de viscosité des paillettes de bouteilles PET, qui permettent d’obtenir des granulés de PET recyclé super-propres. Le degré de propreté dépend largement des paramètres du procédé : température, pression, débit d’air et temps de séjour.
Acteur engagé du développement durable, USEON est depuis 2008 à l’avant-garde des solutions d’économie circulaire. USEON est aujourd’hui la première entreprise en Chine à recycler des produits en PET au moyen d’une technologie bivis sans cristallisation ni séchage. Une longue pratique a montré qu’au recyclage, la chute de viscosité intrinsèque reste inférieure à 0,03 dl/g, ce qui permet un recyclage primaire (en boucle fermée) des déchets de PET.
En juin 2024, USEON avait déployé avec succès 130 lignes de recyclage du PET et de granulation pour des clients du monde entier, couvrant diverses solutions de recyclage du PET : paillettes de bouteilles, déchets textiles, fils, films et feuilles. La technologie bouteille à bouteille permet à elle seule de recycler 2 millions de tonnes de bouteilles de boisson par an et d’économiser 70 millions de kWh d’électricité.
FAQ
Quelles sont les caractéristiques du PET ?
Le PET offre une grande transparence, de bonnes propriétés mécaniques, une bonne résistance chimique et une bonne isolation électrique. Il résiste bien à la chaleur et au froid, mais sa résistance au choc est relativement faible.
Quelles sont les principales utilisations du PET ?
Le PET est largement utilisé dans l’emballage alimentaire et des boissons (bouteilles plastiques, films), dans les fibres textiles (polyester) et dans les plastiques techniques, par exemple pour les composants d’appareils électroniques et les pièces automobiles.
Quel est l’impact environnemental du PET ?
Le PET est un matériau recyclable, et son recyclage réduit son impact sur l’environnement. Mal géré, il peut toutefois devenir une source de pollution aux microplastiques.
Quelle est la tenue à la chaleur du PET ?
Le PET cristallisé et renforcé peut être utilisé en continu jusqu’à environ 120 °C et supporte brièvement environ 150 °C ; sa température de fragilité est d’environ −70 °C. Le PET amorphe, utilisé pour les bouteilles et les feuilles A-PET, se ramollit au-delà de sa température de transition vitreuse, d’environ 70–80 °C.
Le PET est-il sûr pour l’emballage alimentaire ?
Oui, le PET est considéré comme un matériau d’emballage sûr et peut être utilisé pour l’emballage des aliments et des boissons. Il répond aux normes de sécurité alimentaire et ne libère pas de substances nocives.
Quel est le code de recyclage du PET ?
Le code de recyclage du PET est le « 1 », numéro d’identification du système de marquage des plastiques recyclables utilisé pour signaler les contenants fabriqués en PET recyclable.