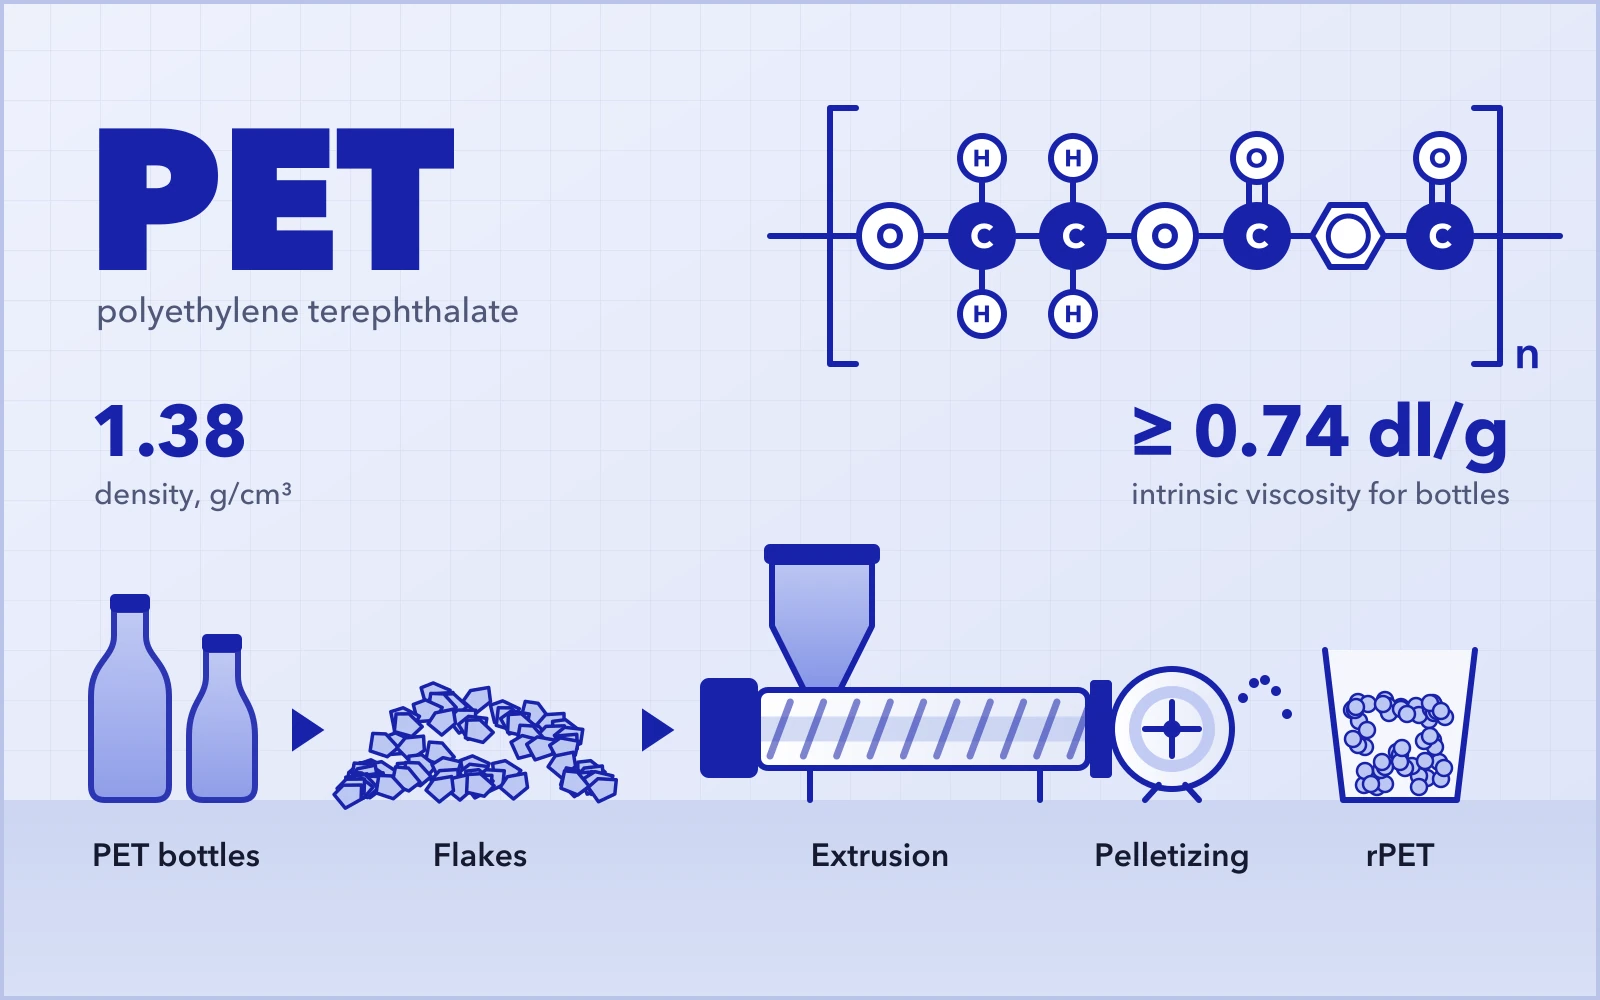
- Gęstość względna
- 1,38
- Przepuszczalność światła
- 90 %
- Lepkość istotna
- ≥ 0,74 dl/gdo formowania z rozdmuchiwaniem
- Kod recyklingu
- 1
Czym jest politereftalan etylenu (PET)?
PET to skrót nazwy politereftalan etylenu; spotyka się też oznaczenia PETE lub PETP. Jest to najszerzej stosowany poliester termoplastyczny; do tej samej rodziny należy politereftalan butylenu (PBT).
01Podstawowe informacje o PET
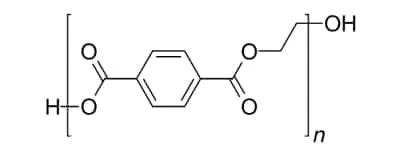
Budowa cząsteczki PET jest wysoce symetryczna, a tworzywo wykazuje pewien stopień krystaliczności, dzięki czemu doskonale nadaje się do wytwarzania folii i formowania wyrobów. PET ma dobre właściwości optyczne i dobrą odporność na warunki atmosferyczne, a amorficzny PET wyróżnia się doskonałą przezroczystością.
PET ma dobrą odporność na pełzanie, zmęczenie i ścieranie oraz dobrą stabilność wymiarową, przy małym zużyciu ściernym i wysokiej twardości. Ma też dobrą ciągliwość i dobre właściwości elektroizolacyjne, na które temperatura wpływa w niewielkim stopniu, choć jego odporność na wyładowania koronowe jest słaba. Jest nietoksyczny, odporny na warunki atmosferyczne i stabilny chemicznie, ma niską nasiąkliwość, jest odporny na słabe kwasy i rozpuszczalniki organiczne, ale nie jest odporny na zanurzenie w gorącej wodzie ani na zasady.
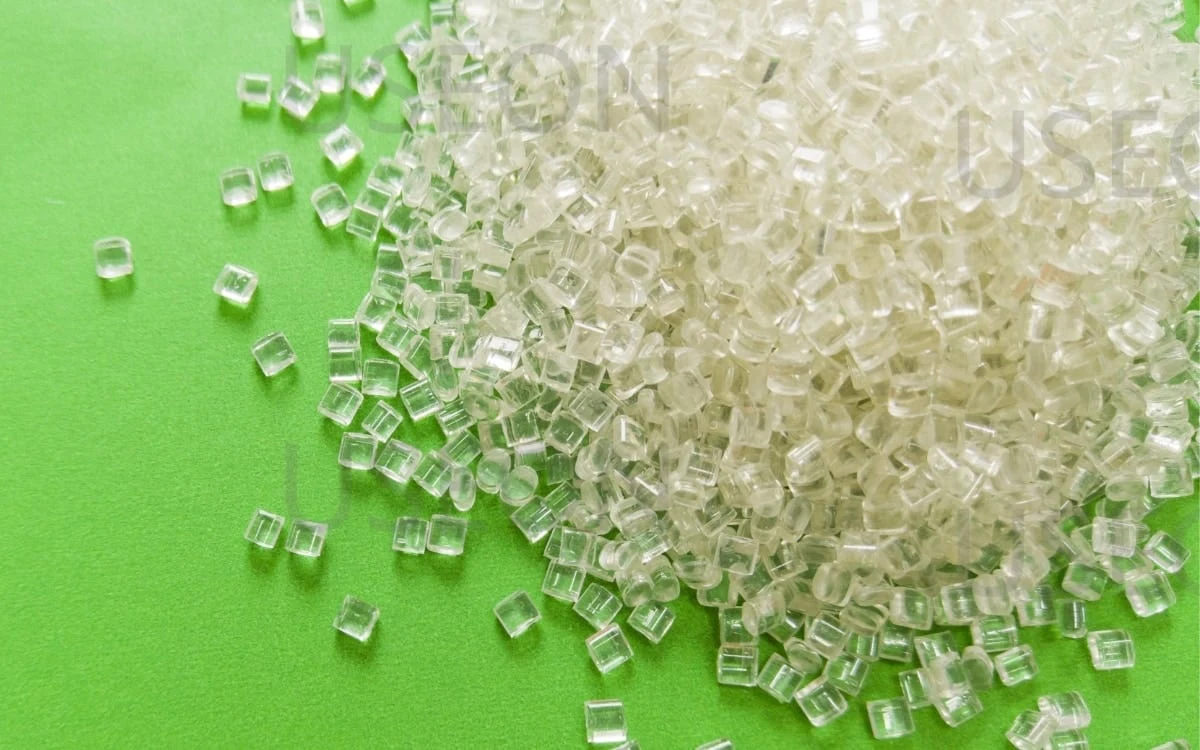
Żywica PET jest mlecznobiała i półprzezroczysta lub bezbarwna i przezroczysta; ma gęstość względną 1,38 i przepuszczalność światła 90%. PET uznaje się za materiał o średniej barierowości: przepuszczalność tlenu wynosi 50–90 cm³•mm/(m²•d•MPa), a ditlenku węgla 180 cm³•mm/(m²•d•MPa). Nasiąkliwość w stanie nasycenia wynosi około 0,6%. To niewiele, ale przed przetwórstwem w stanie stopionym PET trzeba wysuszyć, ponieważ wilgoć powoduje hydrolizę stopu i obniża jego lepkość.
Folia PET ma bardzo wysoką wytrzymałość na rozciąganie – porównywalną z wytrzymałością folii aluminiowej, dziewięciokrotnie większą niż folii HDPE i trzykrotnie większą niż folii PC i PA. Wzmocniony PET wykazuje małe pełzanie, doskonałą odporność na zmęczenie (lepszą niż wzmocnione PC i PA) oraz dobrą odporność na ścieranie i tarcie. Temperatura ma stosunkowo niewielki wpływ na właściwości mechaniczne PET.
Czysty PET ma niską odporność cieplną, ale po wzmocnieniu znacznie się ona poprawia – w temperaturze 180 °C jego właściwości mechaniczne są lepsze niż laminatu fenolowo-formaldehydowego (PF), dzięki czemu jest jednym z najbardziej odpornych na ciepło termoplastycznych tworzyw konstrukcyjnych. PET ma dobrą odporność na starzenie cieplne, temperaturę kruchości −70 °C i zachowuje pewną ciągliwość w temperaturze −30 °C. PET nie zapala się łatwo; pali się żółtym płomieniem i kapie.
Choć PET jest polimerem polarnym, ma doskonałe właściwości elektroizolacyjne, nawet przy wysokich częstotliwościach. Jego odporność na wyładowania koronowe jest jednak słaba, dlatego nie nadaje się do izolacji wysokonapięciowej; na właściwości elektroizolacyjne wpływają temperatura i wilgotność, przy czym wpływ wilgotności jest większy.
PET zawiera wiązania estrowe i w wysokiej temperaturze oraz w obecności pary wodnej nie jest odporny na wodę, kwasy i zasady. Jest stabilny wobec rozpuszczalników organicznych, takich jak aceton, benzen, toluen, trichloroetan i tetrachlorek węgla, oraz wobec olejów. Wykazuje też wysoką odporność na niektóre utleniacze, np. nadtlenek wodoru, podchloryn sodu i dichromian potasu. PET ma doskonałą odporność na warunki atmosferyczne i może być długotrwale stosowany na zewnątrz.
02Zastosowania PET
Pod względem przeznaczenia zastosowania PET dzielą się na dwie główne grupy: włókiennicze i pozawłókiennicze. Pierwsza obejmuje produkcję poliestrowych włókien ciętych i ciągłych (filamentów) – PET jest tu surowcem dla producentów włókien poliestrowych i wyrobów z nich (poliester to najczęściej produkowane włókno syntetyczne). Druga obejmuje folie, pojemniki i tworzywa konstrukcyjne.
Zastosowania włókiennicze
We wczesnym okresie rozwoju PET służył przede wszystkim do produkcji włókien syntetycznych (około 70% zużycia PET).
Poliester, ceniony za wysoką wytrzymałość włókien i dobre właściwości użytkowe, jest obecnie najczęściej produkowanym włóknem syntetycznym. Włókna cięte można mieszać z bawełną, wełną lub lnem i wytwarzać z nich tkaniny odzieżowe lub tekstylia domowe, a włókna ciągłe (filamenty) stosuje się w odzieży lub do celów technicznych, np. w tkaninach filtracyjnych, kordzie oponowym, spadochronach, taśmach przenośnikowych i pasach bezpieczeństwa.
Zastosowania pozawłókiennicze
Poza włóknami PET stosuje się głównie w trzech grupach wyrobów: folie i płyty, butelki oraz tworzywa konstrukcyjne.
2.2.1 Folie i płyty
Stosowane głównie jako materiały opakowaniowe, m.in. do żywności i farmaceutyków oraz jako nietoksyczne, sterylne opakowania sanitarne; jako opakowania wysokiej klasy dla wyrobów włókienniczych, precyzyjnych przyrządów i podzespołów elektronicznych; jako podłoże taśm audio i wideo, błon fotograficznych i filmowych, dysków, płyt CD i kart magnetycznych; a także jako folie kondensatorowe, elastyczne obwody drukowane i klawiatury membranowe.
Folie PET wyróżniają się przezroczystością, olejoodpornością, zatrzymywaniem aromatu, niezawodnością higieniczną i szerokim zakresem temperatur stosowania (nadają się zarówno do sterylizacji w wysokiej temperaturze, jak i do opakowań mrożonek). Mają jednak słabą zgrzewalność, dlatego trzeba je łączyć z innymi foliami (warstwami zgrzewalnymi), a ich stosunkowo wyższa cena w porównaniu z typowymi foliami z tworzyw ogranicza zastosowania opakowaniowe.
2.2.2 Butelki
Ponieważ przez szybkie schłodzenie PET łatwo uzyskuje stan niemal amorficzny, wysoce przezroczysty i podatny na rozciąganie, można z niego wytwarzać opakowaniowe folie orientowane dwuosiowo lub – z amorficznych preform – wytrzymałe, wysoce przezroczyste butelki formowane metodą rozdmuchu z rozciąganiem. PET można też bezpośrednio wytłaczać lub formować metodą rozdmuchu w pojemniki bez rozciągania. Butelki PET są wysoce przezroczyste i mają dobre właściwości barierowe, dlatego nadają się na opakowania zachowujące świeżość produktu, np. piwa, alkoholi, napojów gazowanych, olejów jadalnych, żywności, przypraw, farmaceutyków, kosmetyków i produktów prozdrowotnych.
2.2.3 Tworzywa konstrukcyjne
Wzmocnione odmiany PET stosuje się głównie w następujących obszarach:
- Elektronika i elektrotechnikaZłącza, karkasy cewek, obudowy układów scalonych, obudowy kondensatorów, obudowy transformatorów, części telewizorów, tunery, przełączniki, obudowy wyłączników czasowych oraz przekaźniki.
- Części samochodowePokrywy tablic rozdzielczych, zawory, elementy układu wydechowego, kopułki rozdzielacza zapłonu, obudowy małych silników elektrycznych, elementy konstrukcyjne, takie jak obudowy lusterek, oraz elementy elektryczne, takie jak odbłyśniki reflektorów.
- Części maszynKoła zębate, krzywki, obudowy pomp, koła pasowe, ramy silników, części zegarów, obudowy silników, złącza elektryczne, przekaźniki, przełączniki, części wewnętrzne kuchenek mikrofalowych itp.
- Zastosowania przemysłoweObudowy pomp, narzędzia ręczne, materiały do zamków błyskawicznych. PET jest materiałem do zamków błyskawicznych trzeciej generacji – po PA i POM – i sprawdza się zarówno w szerokich, jak i w wąskich zamkach.
03Produkcja PET
Sposób produkcji PET zależy od metody wytwarzania jego monomeru – tereftalanu bis(2-hydroksyetylu) (BHET). Obecnie istnieją trzy główne metody otrzymywania BHET: przeestryfikowanie, bezpośrednia estryfikacja i addycja tlenku etylenu, które wyznaczają trzy główne procesy produkcji poliestru.
Metoda przeestryfikowania (metoda DMT)
W tym procesie tereftalan dimetylu (DMT) reaguje z glikolem etylenowym (EG) w reakcji przeestryfikowania, a następnie w wyniku polikondensacji powstaje PET. Początkowo czystość monomeru PTA była niska, a jego oczyszczanie trudne, przez co nie dało się otrzymać PET dobrej jakości w bezpośredniej polikondensacji. Dlatego zanieczyszczony TPA najpierw poddawano reakcji z metanolem, otrzymując łatwiejszy do oczyszczenia tereftalan dimetylu (DMT). DMT o wysokiej czystości (≥99,9%) reaguje następnie z EG w reakcji przeestryfikowania, dając BHET, który poddaje się potem polimeryzacji do PET.
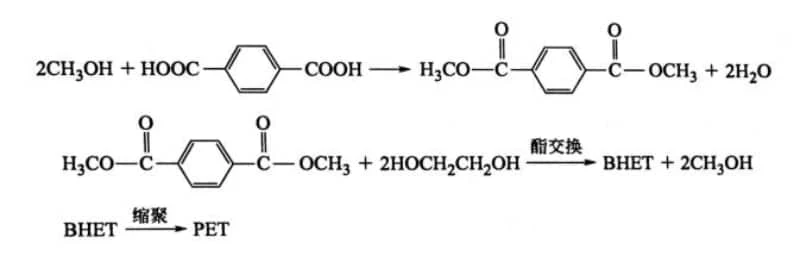
Metoda bezpośredniej estryfikacji (metoda PTA)
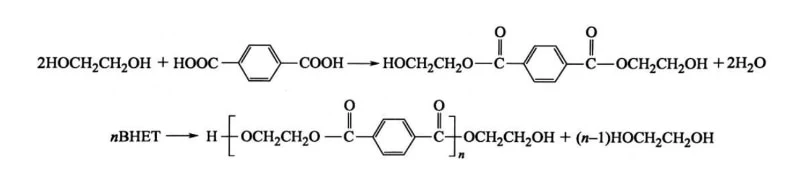
W tej metodzie kwas tereftalowy o wysokiej czystości (PTA) lub o średniej czystości (MTA) reaguje bezpośrednio z glikolem etylenowym (EG), a poliester powstaje w wyniku estryfikacji i polikondensacji. Metoda ta szybko się rozwinęła po tym, jak w 1965 roku firma Amoco z powodzeniem oczyściła surowy kwas tereftalowy, co przełożyło się na wzrost produkcji PET.
Gdy surowcem jest PTA, produkcja polimeru PET obejmuje dwie główne reakcje: najpierw PTA reaguje z EG w reakcji estryfikacji, dając tereftalan bis(2-hydroksyetylu) (BHET), a następnie BHET ulega polikondensacji w obecności katalizatora, tworząc PET.
Metoda PTA ma wiele zalet w porównaniu z metodą DMT – mniejsze zużycie surowców, mniejszy układ odzysku EG, brak metanolu jako produktu ubocznego, bezpieczniejszą produkcję, krótszy ciąg technologiczny, niższe nakłady inwestycyjne, niższe koszty mediów i produkcji, bardziej równomierny przebieg reakcji i stabilniejsze sterowanie produkcją – dlatego wykorzystuje ją obecnie większość światowych mocy produkcyjnych PET.
Metoda addycji tlenku etylenu (metoda EO)
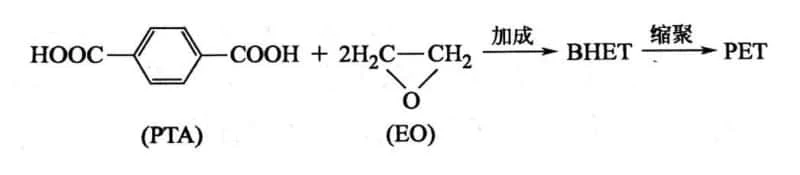
Ponieważ glikol etylenowy wytwarza się z tlenku etylenu (EO), PET można też produkować w bezpośredniej reakcji EO z PTA, otrzymując BHET, który następnie poddaje się polikondensacji do PET. Metodę tę nazywa się metodą addycji tlenku etylenu.
Proces ten eliminuje etap wytwarzania glikolu etylenowego z EO, co obniża koszty i przyspiesza reakcję, dlatego przewyższa metodę bezpośredniej estryfikacji. Ponieważ jednak EO łatwo ulega otwarciu pierścienia z wytworzeniem polieterów i wydziela dużo ciepła reakcji (około 100 kJ/mol), a w temperaturze pokojowej jest gazem łatwo ulegającym rozkładowi termicznemu, co utrudnia jego transport i magazynowanie, metoda ta nie jest jeszcze szeroko stosowana.
04Modyfikacja PET
Modyfikacja PET napełniaczami
Modyfikacja napełniaczami to jeden z najbardziej bezpośrednich i skutecznych sposobów kompleksowej poprawy właściwości materiału – wykorzystuje się w niej składniki nieorganiczne całkowicie odmienne od osnowy polimerowej.
PET modyfikowany nanocząstkami
Badania nad kompozytami PET modyfikowanymi nanocząstkami są obecnie dość zaawansowane. Ke i współpracownicy zmodyfikowali PET glinką warstwową i metodą polimeryzacji interkalacyjnej otrzymali nanokompozyty PET/glinka. Wyniki pokazały, że przy zawartości glinki 5% mas. temperatura ugięcia pod obciążeniem (HDT) kompozytu wzrosła o około 20–50 °C w porównaniu z czystym PET, a moduł kompozytu był dwukrotnie wyższy niż w przypadku PET.
PET modyfikowany włóknem szklanym
W porównaniu z nanocząstkami mikrometryczne włókno szklane (GF) ma wyraźną przewagę pod względem kosztów i sterowalności, dlatego jest szeroko stosowane do modyfikacji materiałów polimerowych napełniaczami.
Modyfikacja PET przez mieszanie z polimerami
Co najmniej dwa polimery, w tym PET, miesza się w odpowiednich proporcjach w określonych warunkach temperatury i naprężeń ścinających, otrzymując stopy polimerowe lub mieszaniny polimerów o nowych właściwościach. Kluczem do wytwarzania takich materiałów jest mieszalność (kompatybilność) polimerów.
PET modyfikowany poliolefinami
PET i PE znacznie różnią się budową chemiczną i nie mieszają się ze sobą. Proste mieszaniny dwuskładnikowe tych polimerów pokazują, że aby poprawić udarność PET przez mieszanie z innym polimerem, potrzebna jest kompatybilizacja zwiększająca mieszalność. W mieszaninach HDPE/PET udarność rośnie po dodaniu EVA i EAA.
Mieszanie PET z PP daje stop łączący zalety obu polimerów i poprawiający właściwości – np. PET zwiększa odporność cieplną PP, a PP zmniejsza wrażliwość PET na wilgoć. Bez kompatybilizatorów mieszaniny PET/PP wykazują słabą adhezję międzyfazową i słabe właściwości mechaniczne.
PET/PS to również układ niemieszalny, który wymaga kompatybilizatora. Badania wykazały, że dodanie do mieszaniny PET/PS kopolimeru styrenu i metakrylanu glicydylu P(S-GMA) jako reaktywnego kompatybilizatora zapewnia dobrą adhezję międzyfazową i lepsze właściwości mechaniczne układu PET/PS/P(S-GMA).
PET modyfikowany poliestrami
PBT to nowy rodzaj tworzywa konstrukcyjnego, który szybko rozwinął się w latach 70. XX wieku. Krystalizuje szybciej niż PET, ma dobrą ciągliwość i dobrze się formuje, ale ma niższą odporność cieplną niż PET i jest droższy. Według firmy Teijin dodanie 0,5% talku jako środka nukleującego do mieszaniny PET i PBT daje mieszaninę o dobrej udarności i niskim skurczu przetwórczym.
PC ma doskonałe właściwości mechaniczne, dobrą ciągliwość i wysoką temperaturę zeszklenia, ale słabą płynność i odporność na starzenie. Mieszanie PET z PC pozwala zwiększyć udarność. Mieszaniny PET i PC są już produkowane na skalę przemysłową poza Chinami i szeroko stosowane w częściach samochodowych.
PET uudarniony elastomerami
ABS to jeden z najszerzej stosowanych polimerów – ma nie tylko dobrą ciągliwość, ale i lepsze ogólne właściwości niż HIPS. Mieszanie PET z ABS pozwala zwiększyć udarność PET.
Badania wykazały, że masa cząsteczkowa PET w mieszaninie jest bardzo wrażliwa na temperaturę przetwórstwa. Hydroliza łańcuchów PET jest związana z pozostałościami katalizatora w ABS. Spadek masy cząsteczkowej PET prowadzi do znacznego pogorszenia udarności i wydłużenia przy zerwaniu, nie wpływa natomiast na moduł i wytrzymałość na zginanie.
Zalety wytłaczarki dwuślimakowej USEON w modyfikacji PET
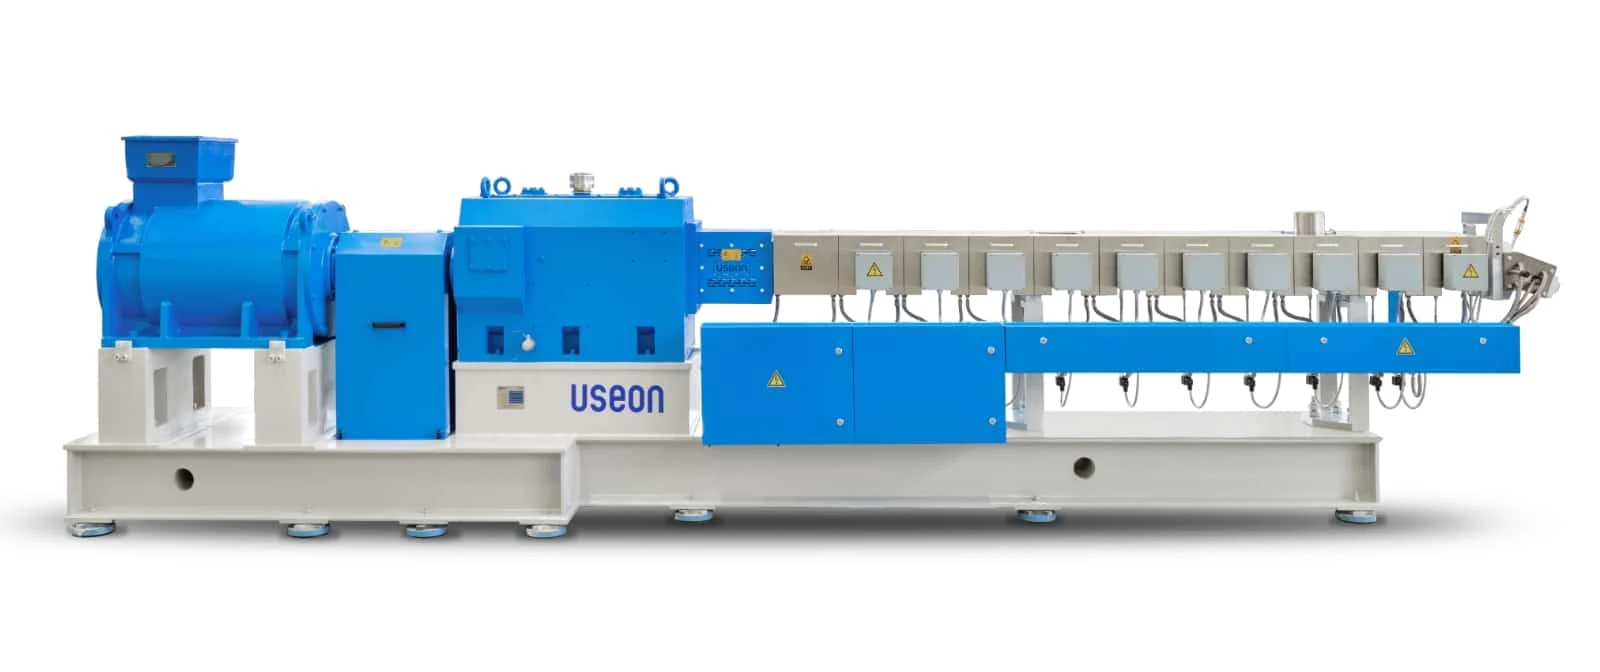
- Wydajne mieszanie i dyspersjaWytłaczarka dwuślimakowa współbieżna USEON zapewnia wysoki moment obrotowy oraz doskonałe mieszanie i dyspergowanie, dzięki czemu różne dodatki, napełniacze i materiały wzmacniające są równomiernie rozprowadzone w osnowie PET, co poprawia jednorodność i właściwości materiału.
- Precyzyjna regulacja temperaturyWytłaczarka dwuślimakowa współbieżna USEON jest wyposażona w system regulacji temperatury europejskich dostawców, który umożliwia precyzyjne sterowanie temperaturą przetwórstwa – materiał jest przetwarzany w optymalnej temperaturze, co zapobiega degradacji.
- Wysoka elastycznośćModułowa budowa wytłaczarki dwuślimakowej współbieżnej USEON pozwala elastycznie łączyć i zmieniać elementy ślimakowe zgodnie z wymaganiami przetwórczymi różnych materiałów, co zapewnia łatwe dostosowanie do różnych procesów.
- SamooczyszczanieWytłaczarka dwuślimakowa współbieżna USEON ma dobrą zdolność samooczyszczania, co skraca przestoje na czyszczenie i zwiększa efektywność produkcji.
05Recykling PET
Recykling chemiczny PET
Synteza PET obejmuje najpierw reakcję kondensacji oczyszczonego kwasu tereftalowego (PTA) z glikolem etylenowym (EG) lub reakcję przeestryfikowania tereftalanu dimetylu (DMT) glikolem EG, w wyniku której powstaje tereftalan bis(2-hydroksyetylu) (BHET); następnie zachodzi polikondensacja między cząsteczkami diestru.
Istotą recyklingu chemicznego butelek PET jest reakcja depolimeryzacji, która w określonych warunkach całkowicie rozkłada PET do monomerów, takich jak PTA, DMT, BHET i EG, lub częściowo do oligomerów. Do depolimeryzacji PET najczęściej stosuje się wodę (hydroliza), metanol (alkoholiza) i EG (glikoliza).
Zalety
- Odpady PET można rozłożyć na monomery i/lub oligomery oraz inne związki chemiczne.
- W porównaniu z innymi metodami recyklingu metoda ta jest w pełni zgodna z zasadą „zrównoważonego rozwoju”.
- PET otrzymany w wyniku ponownej polimeryzacji odzyskanych monomerów osiąga wymaganą masę cząsteczkową (lepkość istotną).
- Zanieczyszczone i bardzo złożone strumienie odpadów można przetworzyć na produkty spełniające wymagane specyfikacje.
- W recyklingu chemicznym PET przetwarzalność produktów końcowych, np. podatność na zadrukowanie i barwienie, może osiągnąć oczekiwany poziom.
- Podczas recyklingu chemicznego wyroby z PET nie żółkną.
Wady
- Koszt produkcji PET w drodze chemicznej depolimeryzacji jest wyższy niż koszt bezpośredniej produkcji PET, dlatego bez zachęt ekonomicznych PET z recyklingu chemicznego jest droższy.
- Aby proces był opłacalny i wykonalny, potrzebna jest produkcja na dużą skalę.
Recykling fizyczny PET
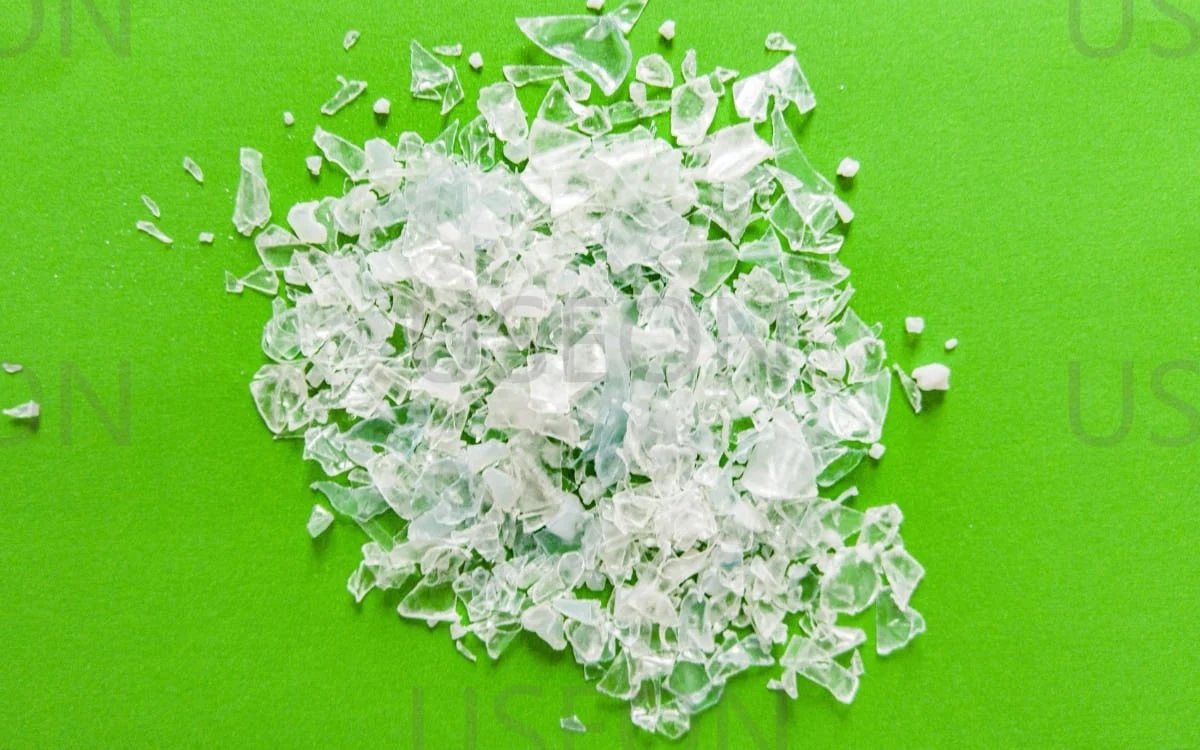
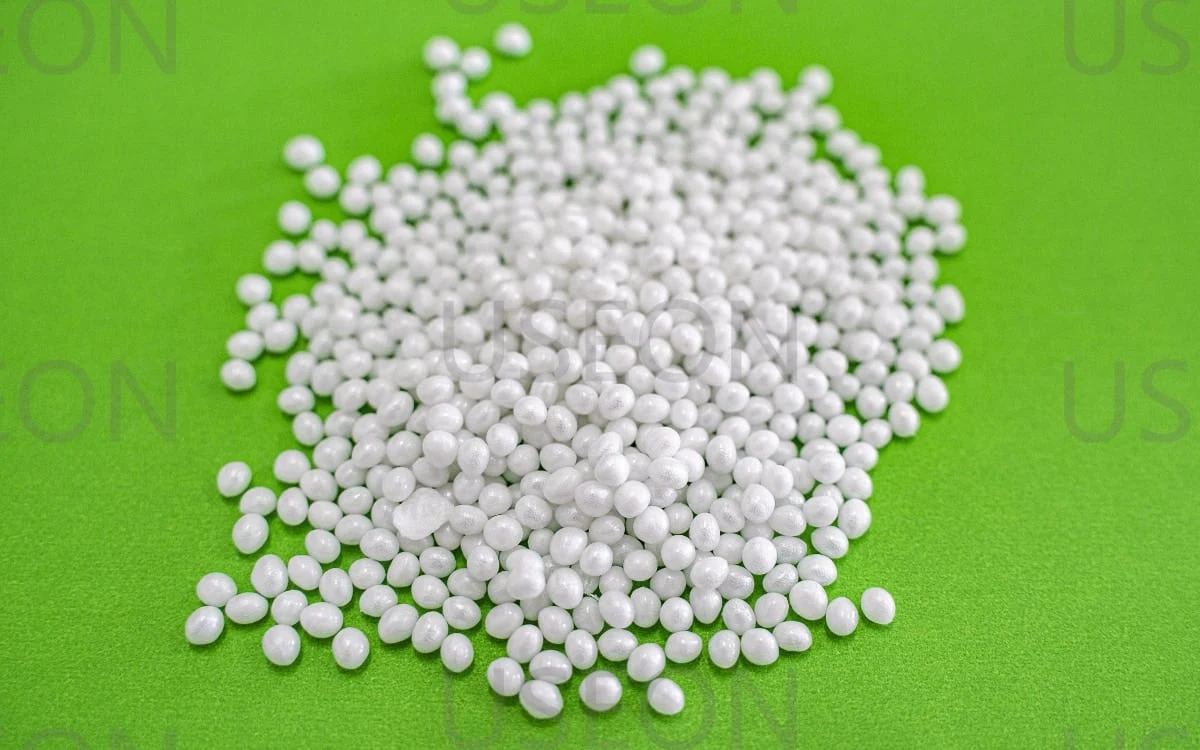
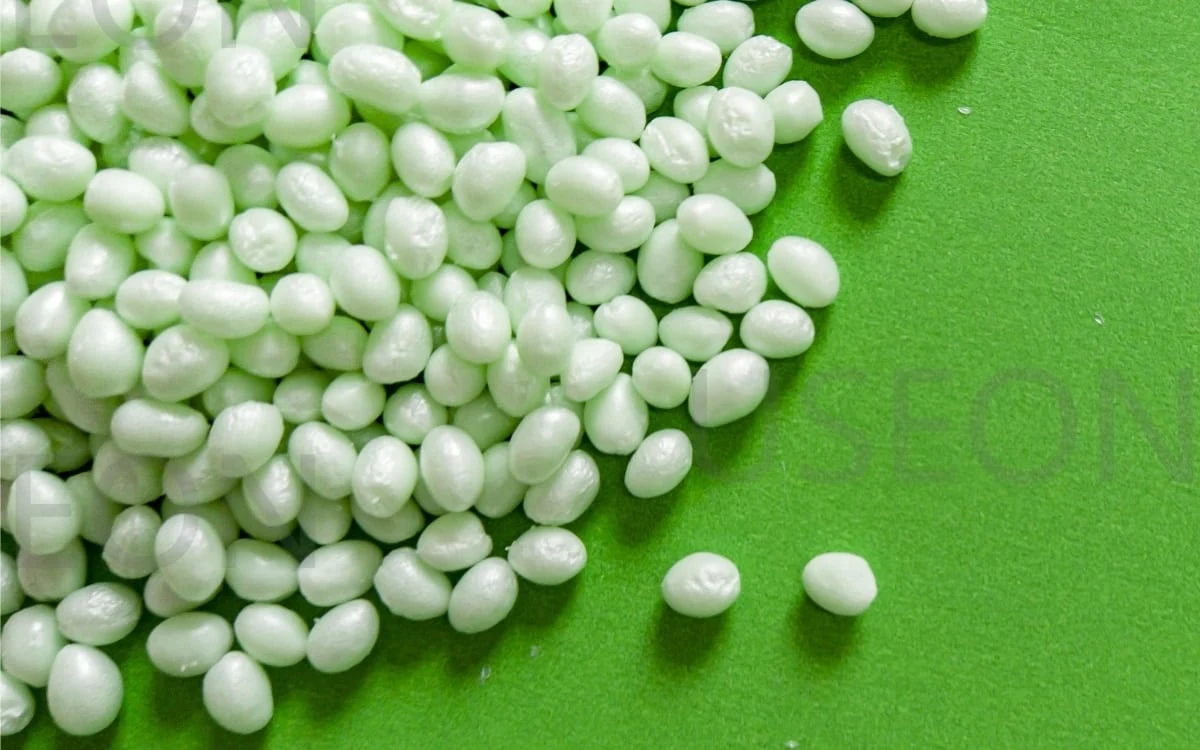
Recykling fizyczny to proces, w którym odpady z PET przetwarza się na gruntownie oczyszczone płatki PET przez rozdrabnianie, sortowanie, mycie i suszenie. Płatki te są następnie uplastyczniane i granulowane do postaci granulatu PET (chipsów), z którego metodą przetwórstwa termoplastycznego formuje się butelki PET z recyklingu.
Lepkość istotna (IV) PET do formowania z rozdmuchiwaniem nie powinna być niższa niż 0,74 dl/g. Jakość poużytkowych butelek PET pogarsza się jednak w procesie recyklingu, a lepkość istotna często spada podczas wytłaczania stopu. Zwykle wymaga to polikondensacji w fazie stałej lub podwyższania lepkości w fazie stopu, aby zwiększyć masę cząsteczkową PET do poziomu wymaganego przy formowaniu z rozdmuchiwaniem.
Zalety
- Prosta technologia przetwórstwa; niskie nakłady inwestycyjne.
- Minimalny negatywny wpływ na środowisko.
Wady
- Złożony charakter zanieczyszczeń utrudnia recykling fizyczny PET.
- Głównymi problemami recyklingu fizycznego są przebarwienia i pogarszanie się właściwości użytkowych odpadów PET w każdym kolejnym cyklu recyklingu.
- Powstawanie cyklicznych i liniowych oligomerów podczas recyklingu fizycznego może obniżać podatność produktu końcowego na zadrukowanie i barwienie.
- PET z recyklingu fizycznego ma tendencję do żółknięcia wskutek wewnątrzcząsteczkowego sieciowania i reakcji utleniania.
Obecnie technologia recyklingu fizycznego polega głównie na wytłaczaniu z odgazowaniem i podwyższaniu lepkości płatków z butelek PET, co pozwala wytwarzać regranulat PET o bardzo wysokiej czystości (super-clean). Stopień czystości zależy w dużej mierze od parametrów procesu, takich jak temperatura, ciśnienie, przepływ powietrza i czas przebywania materiału.
Jako firma, która stosuje w praktyce zasady zrównoważonego rozwoju, USEON od 2008 roku jest w czołówce twórców rozwiązań dla gospodarki obiegu zamkniętego. Obecnie USEON jest pierwszą firmą w Chinach, która prowadzi recykling wyrobów z PET z wykorzystaniem technologii dwuślimakowej bez krystalizacji i suszenia. Dzięki szerokiemu doświadczeniu praktycznemu proces utrzymuje spadek lepkości istotnej poniżej 0,03 dl/g, co umożliwia recykling pierwotny odpadów PET.
Do czerwca 2024 roku firma USEON z powodzeniem wdrożyła u klientów na całym świecie 130 linii do recyklingu PET i granulacji, obejmujących różne rozwiązania recyklingu PET – m.in. płatków z butelek, odpadów tekstylnych, przędzy, folii i płyt. Wśród nich technologia bottle-to-bottle (butelka do butelki) pozwala przetwarzać 2 mln ton butelek po napojach rocznie, oszczędzając 70 mln kWh energii elektrycznej.
FAQ
Jakie właściwości ma tworzywo PET?
PET ma wysoką przezroczystość, dobre właściwości mechaniczne, odporność chemiczną i dobre właściwości elektroizolacyjne. Jest dobrze odporny na ciepło i zimno, ale ma stosunkowo niską udarność.
Do czego głównie stosuje się PET?
PET jest szeroko stosowany w opakowaniach żywności i napojów, takich jak butelki z tworzywa i folie, a także we włóknach tekstylnych (poliester) i jako tworzywo konstrukcyjne, np. w podzespołach urządzeń elektronicznych i częściach samochodowych.
Jaki wpływ na środowisko ma tworzywo PET?
PET nadaje się do recyklingu, a recykling może ograniczyć jego wpływ na środowisko. Jeśli jednak odpady nie są właściwie zagospodarowane, PET może też stać się źródłem zanieczyszczenia środowiska mikroplastikiem.
Jaka jest odporność cieplna PET?
Krystaliczny i wzmocniony PET można stosować w sposób ciągły w temperaturze do około 120 °C, a krótkotrwale wytrzymuje około 150 °C; jego temperatura kruchości wynosi około −70 °C. Amorficzny PET, stosowany w butelkach i folii A-PET, mięknie powyżej temperatury zeszklenia wynoszącej około 70–80 °C.
Czy PET jest bezpieczny do pakowania żywności?
Tak, PET jest uznawany za bezpieczny materiał opakowaniowy i może być stosowany do pakowania żywności i napojów. Spełnia normy bezpieczeństwa żywności i nie uwalnia szkodliwych substancji.
Jaki kod recyklingu ma PET?
Kod recyklingu PET to „1” – numer identyfikacyjny w systemie oznaczania tworzyw sztucznych do recyklingu, stosowany do znakowania pojemników z PET nadającego się do recyklingu.