
Línea de peletizado por extrusión reactiva de TPV/TPE SAT75
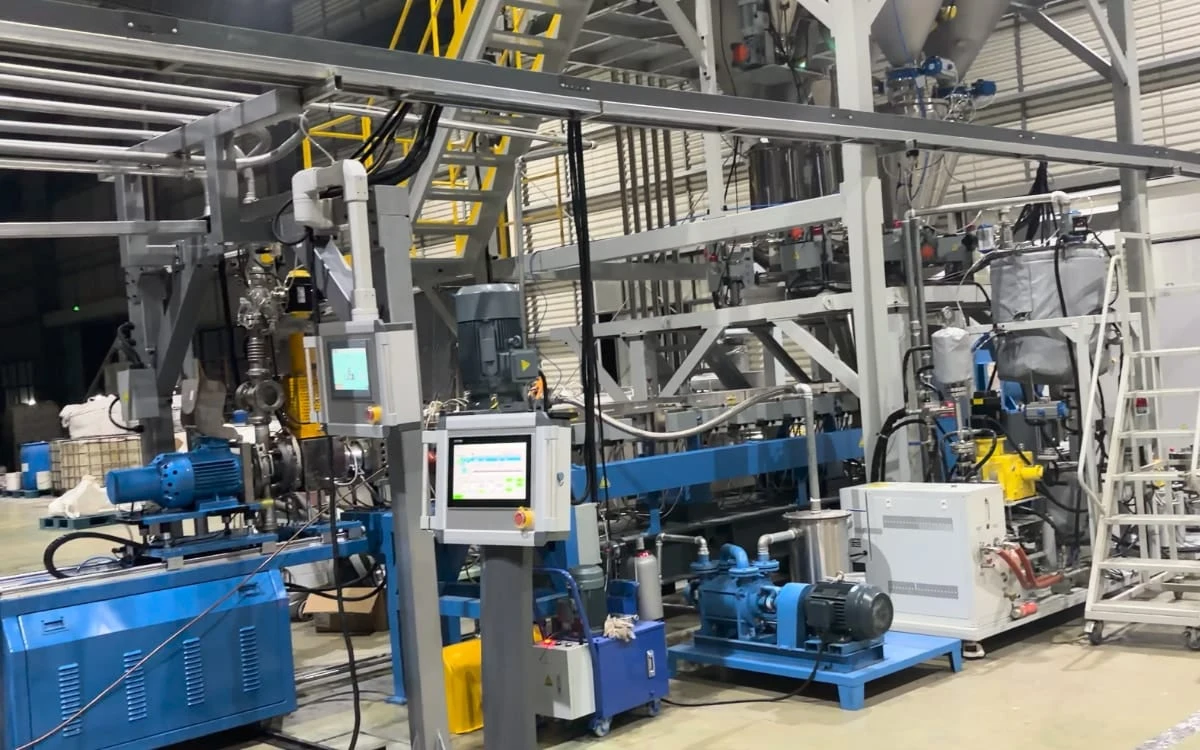
Línea de extrusión reactiva SAT75 (L/D 56) para la vulcanización dinámica de TPV y el compounding de TPE a 250–500 kg/h, con inyección de líquidos en varios puertos y sistema de peletizado bajo agua UWP500.
Antecedentes del proyecto
Este proyecto consiste en una línea de peletizado a medida para un fabricante de elastómeros termoplásticos. El sistema de formulaciones del cliente es complejo y abarca tanto el compounding convencional de TPE (elastómero termoplástico) como el proceso de vulcanización dinámica de TPV (vulcanizado termoplástico).
Como la producción de TPV implica la vulcanización in situ y la dispersión por cizallamiento de la fase de caucho dentro de la fase plástica, impone requisitos estrictos a la distribución del tiempo de residencia (RTD) de la extrusora, a la intensidad de cizallamiento y a la ventana de control de temperatura. Además, el proceso requiere añadir una proporción importante de aceite de proceso, y el producto final tiene baja dureza (material blando). Garantizar una mezcla uniforme y evitar la aglomeración de los pellets fueron las consideraciones centrales del diseño de ingeniería de este proyecto.
Por ello, el control de este proyecto se basa en la sinergia de cuatro aspectos clave: ventana de tiempo de residencia (relación L/D y configuración de husillos) + control de temperatura por secciones + inyección y absorción de líquidos por secciones + método de peletizado y enfriamiento.
Retos del proceso y soluciones de ingeniería
Para resolver los tres grandes problemas del procesamiento de elastómeros —«reacción difícil», «alimentación difícil» y «peletizado difícil»— aplicamos los siguientes diseños específicos:
| Reto principal del proceso | Diseño de ingeniería | Valor técnico y efecto |
|---|---|---|
| Control de la vulcanización dinámica: un tiempo de reacción insuficiente provoca una vulcanización incompleta; un cizallamiento excesivo causa un aumento de temperatura descontrolado. | Configuración L/D = 56 + estrategia de control de temperatura por secciones | • Ofrece una ventana de tiempo de residencia suficiente para la reacción. • Favorece la vulcanización in situ y la dispersión fina de la fase de caucho. • Mejora la estabilidad del proceso y la regularidad de las propiedades físicas. |
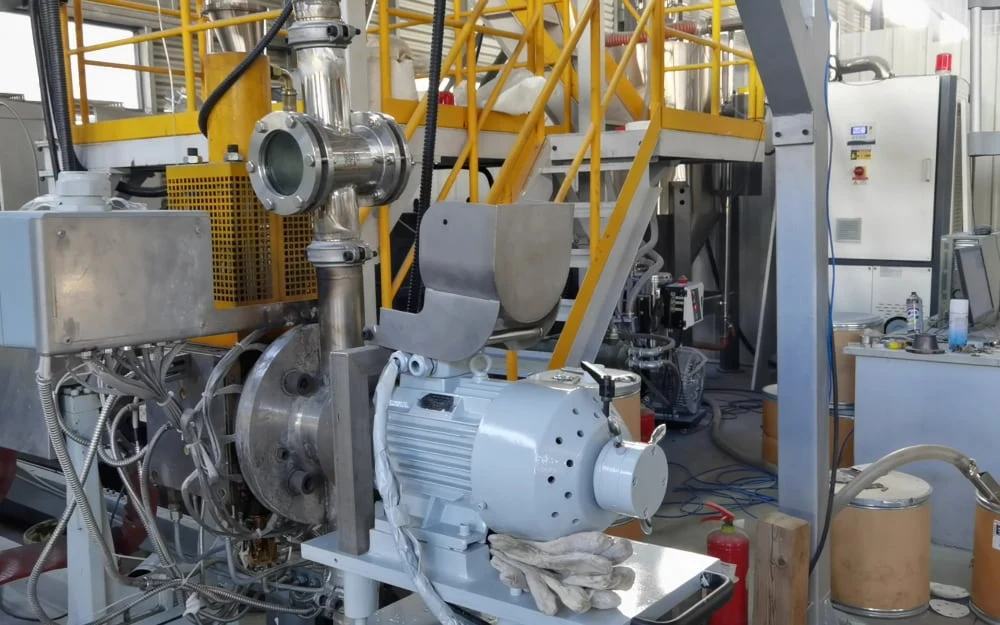
| Alta viscosidad y carga de torque: la alta viscosidad del fundido de elastómero impone una gran carga a la máquina principal; los motores tradicionales son ruidosos y menos eficientes. | Motor de imanes permanentes refrigerado por agua de 250 kW + acoplamiento de seguridad R+W | • Mantiene un torque elevado a bajas velocidades con mayor eficiencia energética. • El diseño refrigerado por agua evita la entrada de polvo y asegura un entorno más limpio. • El acoplamiento ofrece protección mecánica contra sobrecargas para minimizar el riesgo de daños en el equipo. |
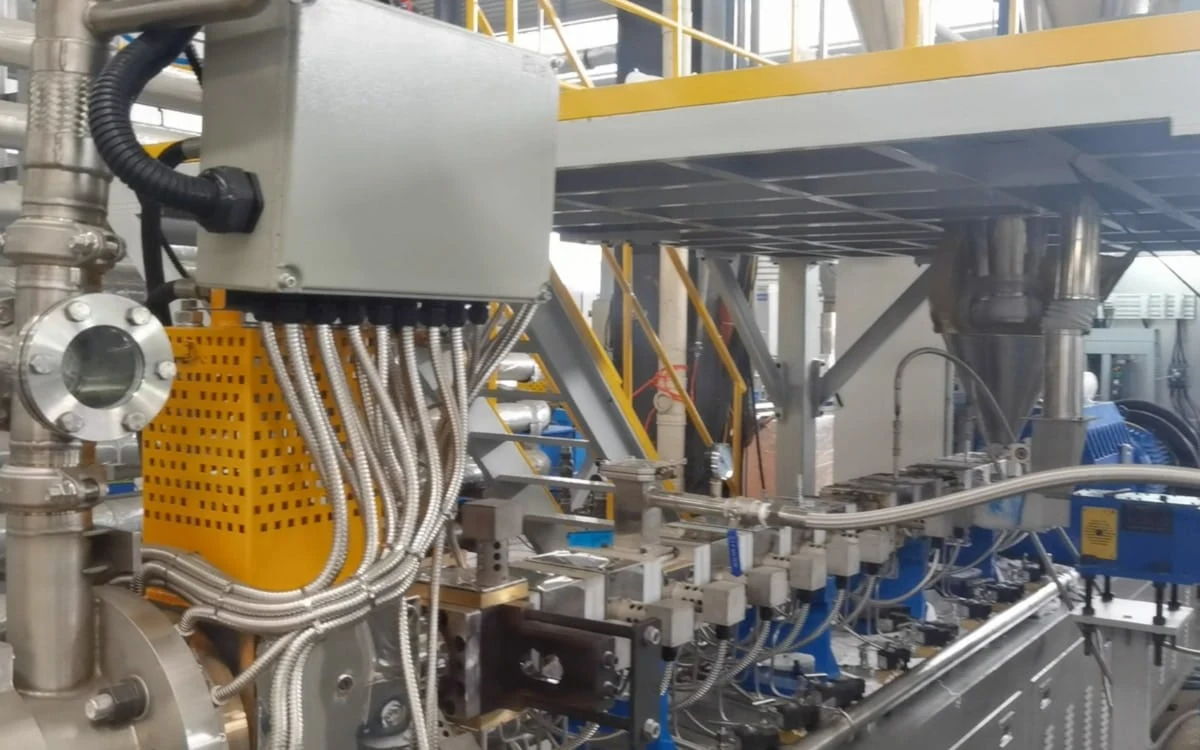
| Inyección de aceite y riesgo de deslizamiento: inyectar una gran cantidad de líquido de una sola vez puede hacer patinar los husillos y desviar la formulación. | Sistema de inyección en varios puertos (puertos de inyección previstos en los cilindros 2/3/6/7/8) | • La inyección por secciones evita la sobrelubricación local. • Favorece la absorción gradual del aceite por la resina base. • Estabiliza la presión de extrusión y reduce las desviaciones de la formulación. |
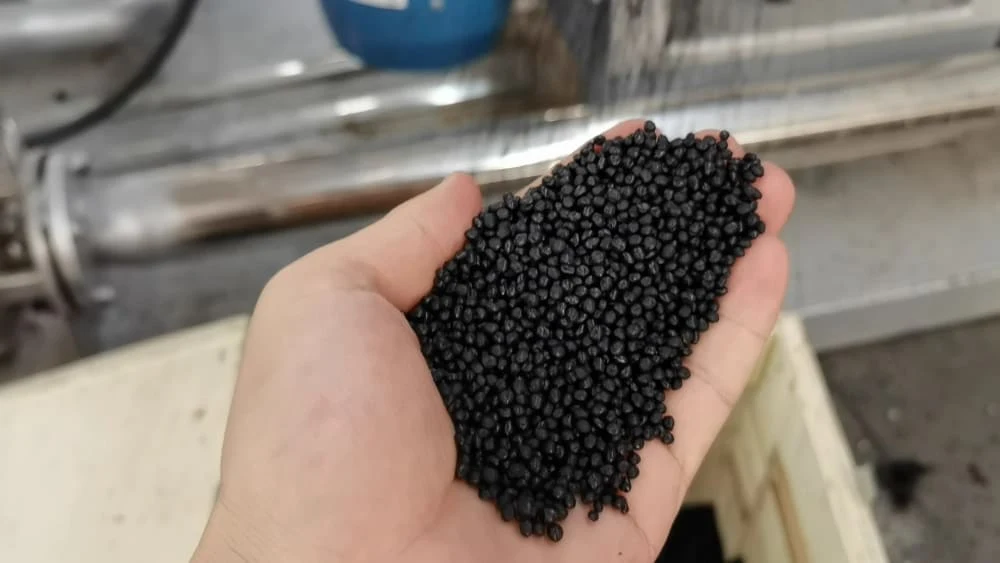
| Aglomeración del material blando: los pellets blandos tienen un alto coeficiente de fricción; el peletizado de hebras tradicional provoca rotura de hebras, adherencias o «colas». | Sistema de peletizado bajo agua UWP500 + placa de dado de temperatura uniforme | • El corte y el enfriamiento se producen a la vez; el flujo de agua extrae el calor al instante. • Reduce considerablemente el riesgo de aglomeración (adherencia) de los pellets. • Los pellets son más redondos y su tamaño es más uniforme y controlable. |
Configuración del sistema (típica)
Para garantizar una alta disponibilidad y la replicabilidad de la línea de producción, el proyecto adoptó las siguientes configuraciones de alto nivel:
Sistema de extrusión
Extrusora de doble husillo SAT75, L/D 56, caja de engranajes de alto torque.
Sistema de accionamiento
Motor de imanes permanentes Keyuan de 250 kW refrigerado por agua, silencioso y de bajo consumo.
Sistema de alimentación
Alimentador principal + alimentador lateral + control de inyección de líquidos multicanal (con caudalímetros de alta precisión).
Sistema de peletizado
Peletizadora bajo agua UWP500 (incluye calentamiento del dado de 12 × 0.6 kW, control de temperatura por circulación de agua de 15 kW y secador centrífugo).
Lógica de control
Control de enclavamiento de toda la línea, con lógica integrada de «arranque con una tecla» y «parada con una tecla».
Video del proyecto
Resumen del proyecto y resultados de la entrega
Desempeño en operación
Estabilidad del proceso
El torque del motor principal y la presión en el cabezal se mantuvieron estables dentro del rango de capacidad objetivo del cliente, con fluctuaciones dentro de límites controlables.
Calidad del pellet
En comparación con los procesos tradicionales de enfriamiento de hebras, mejora la redondez de los pellets y se controla eficazmente la adherencia del material blando.
Operación y mantenimiento
Los enclavamientos y la lógica de arranque y parada con una tecla reducen los pasos manuales críticos y disminuyen la probabilidad de paradas por error humano.
Resumen del proyecto
El proyecto se entregó con éxito. La extrusora de doble husillo SAT75 mostró una excelente estabilidad de torque al procesar formulaciones de TPV de alta viscosidad. El diseño L/D 56 ofreció una ventana de proceso más amplia y resolvió los problemas de «reacción insuficiente y grandes fluctuaciones» que el cliente había tenido con equipos de L/D corta.
El sistema de peletizado bajo agua UWP500 permitió producir de forma continua y fluida materiales de TPE de baja dureza que antes eran difíciles de procesar, lo que mejora la competitividad del producto final en el mercado.
Ámbito de aplicación
Esta solución es especialmente adecuada para procesar TPV de alta elasticidad y pegajosos, y TPE extendidos con aceite que requieren extrusión reactiva. Para formulaciones especiales con alto contenido de volátiles o sistemas muy corrosivos, contáctenos para evaluar la selección de materiales y la optimización de la desgasificación.
Nota: la información del cliente se ha anonimizado conforme al acuerdo de confidencialidad (NDA).
Solicitar cotización
Indíquenos su material, su formulación y la capacidad objetivo.
- 01Revisión del proceso
- 02Llamada con un ingeniero
- 03Propuesta de línea

Souder Chen
Director de la división de compounding
En USEON desde 2008. Líneas de compounding, desvolatilización y reciclaje con extrusoras de doble husillo.