
خط اکستروژن واکنشی و گرانولسازی TPV/TPE با SAT75
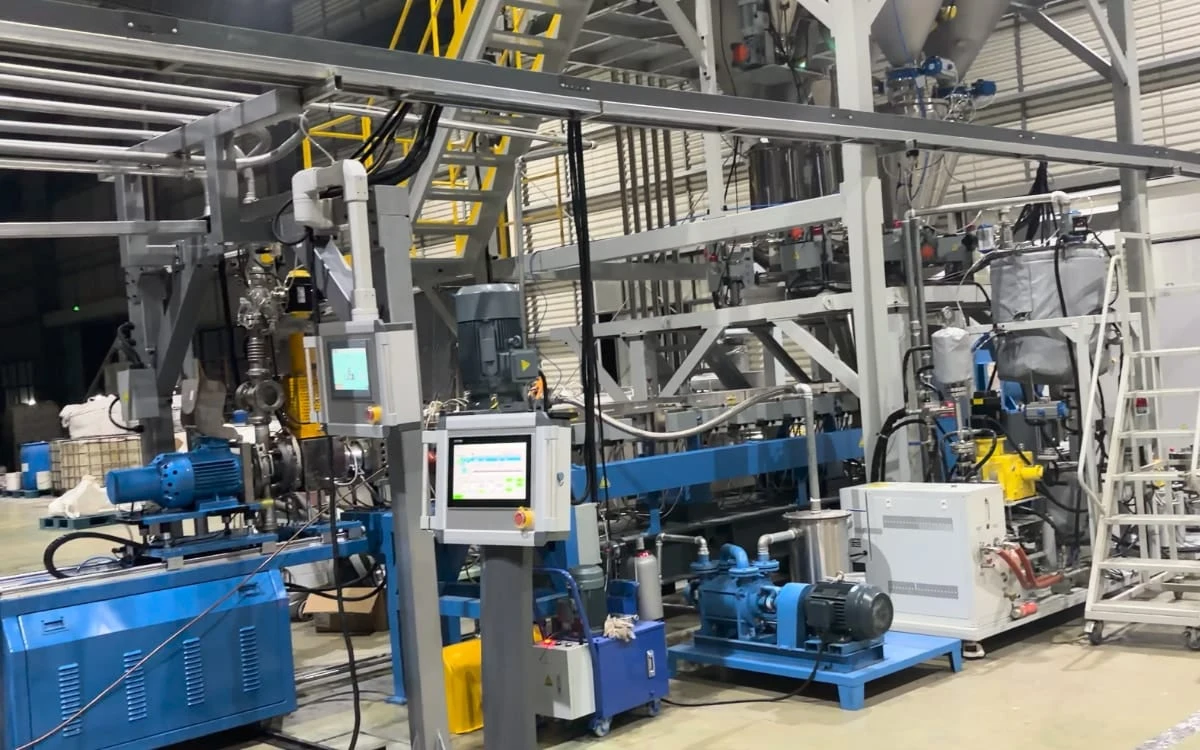
خط اکستروژن واکنشی SAT75 (L/D ۵۶) برای ولکانیزاسیون دینامیکی TPV و کامپاندینگ TPE با ظرفیت ۲۵۰–۵۰۰ کیلوگرم/ساعت، با تزریق مایع چنددریچهای و سیستم گرانولسازی زیر آب UWP500.
پیشینهٔ پروژه
این پروژه یک خط گرانولسازی سفارشی برای یک تولیدکنندهٔ الاستومرهای ترموپلاستیک است. سیستم فرمولاسیون مشتری پیچیده است و هم کامپاندینگ معمول TPE (الاستومر ترموپلاستیک) و هم فرایند ولکانیزاسیون دینامیکی TPV (ولکانیزهٔ ترموپلاستیک) را در بر میگیرد.
از آنجا که تولید TPV شامل ولکانیزاسیون درجا و پخش برشی فاز لاستیکی در فاز پلاستیکی است، الزامات سختگیرانهای برای توزیع زمان اقامت (RTD)، شدت برش و پنجرهٔ کنترل دمای اکسترودر ایجاد میکند. افزون بر این، فرایند به افزودن سهم قابلتوجهی روغن فرایندی نیاز دارد و محصول نهایی سختی پایینی دارد (مادهٔ نرم). تضمین اختلاط یکنواخت و جلوگیری از بههمچسبیدن گرانولها، ملاحظات اصلی طراحی مهندسی این پروژه بود.
بنابراین، تمرکز کنترلی این پروژه بر همافزایی چهار جنبهٔ کلیدی استوار است: پنجرهٔ زمان اقامت (نسبت L/D و پیکربندی ماردون) + کنترل دمای بخشبندیشده + تزریق/جذب مایع بخشبندیشده + روش گرانولسازی و خنککاری.
چالشهای فرایندی و راهکارهای مهندسی
برای سه مشکل اصلی فرآوری الاستومرها، یعنی «واکنش دشوار»، «تغذیهٔ دشوار» و «گرانولسازی دشوار»، طراحیهای هدفمند زیر را به کار گرفتیم:
| چالش اصلی فرایند | طراحی مهندسی | ارزش و اثر فنی |
|---|---|---|
| کنترل ولکانیزاسیون دینامیکی: زمان واکنش ناکافی به ولکانیزاسیون ناقص میانجامد و برش بیش از حد باعث افزایش کنترلنشدهٔ دما میشود. | پیکربندی L/D = ۵۶ + راهبرد کنترل دمای بخشبندیشده | • پنجرهٔ زمان اقامت کافی برای واکنش فراهم میکند. • ولکانیزاسیون درجا و پخش ریز فاز لاستیکی را تسهیل میکند. • پایداری فرایند و یکنواختی خواص فیزیکی را بهبود میدهد. |
| ویسکوزیته و بار گشتاوری بالا: ویسکوزیتهٔ بالای مذاب الاستومر بار زیادی بر دستگاه اصلی وارد میکند؛ موتورهای سنتی پرسروصدا و کمبازدهترند. | موتور PM با خنککاری آب ۲۵۰ کیلووات + کوپلینگ ایمنی R+W | • گشتاور بالا را در سرعتهای پایین با بازدهی انرژی بیشتر حفظ میکند. • طراحی با خنککاری آب از ورود گرد و غبار جلوگیری میکند و محیطی تمیزتر را تضمین میکند. • کوپلینگ حفاظت مکانیکی در برابر اضافهبار فراهم میکند تا خطر آسیب به تجهیزات به حداقل برسد. |
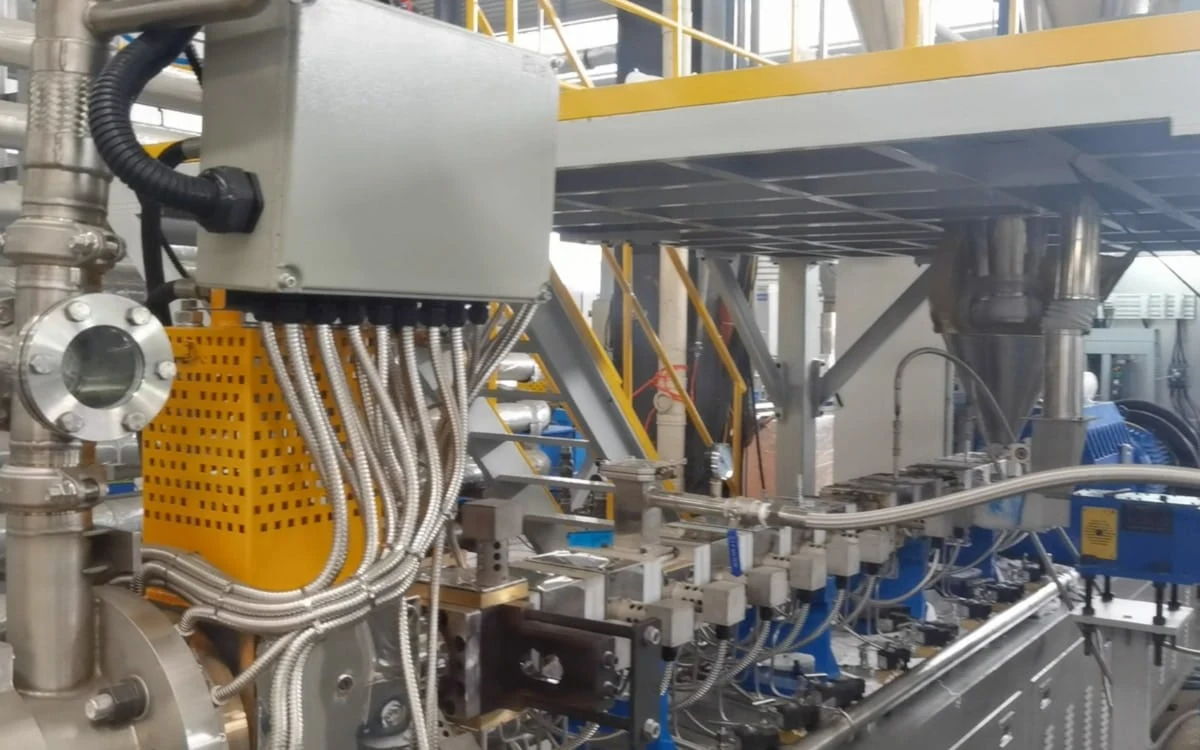
| تزریق روغن و خطر لغزش: تزریق یکبارهٔ مقدار زیادی مایع میتواند باعث لغزش ماردون و انحراف فرمولاسیون شود. | سیستم تزریق چنددریچهای (دریچههای تزریق پیشبینیشده در سیلندرهای ۲/۳/۶/۷/۸) | • تزریق بخشبندیشده از روانکاری بیش از حد موضعی جلوگیری میکند. • به جذب تدریجی روغن در رزین پایه کمک میکند. • فشار اکستروژن را پایدار میکند و انحراف فرمولاسیون را کاهش میدهد. |
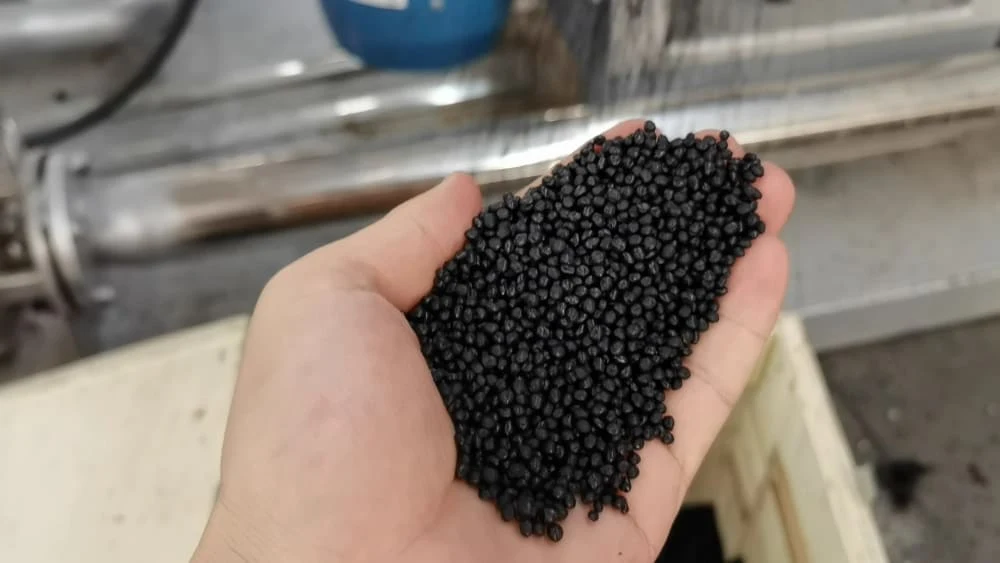
| بههمچسبیدن مادهٔ نرم: گرانولهای نرم ضریب اصطکاک بالایی دارند؛ گرانولسازی رشتهای سنتی باعث پارگی رشته، چسبیدن یا «دنبالهدار شدن» گرانول میشود. | سیستم گرانولسازی زیر آب UWP500 + صفحهٔ قالب با دمای یکنواخت | • برش و خنککاری همزمان انجام میشود و جریان آب گرما را بیدرنگ دور میکند. • خطر بههمچسبیدن گرانولها را بهطور چشمگیری کاهش میدهد. • گرانولها گردترند و یکنواختی اندازهٔ آنها کنترلپذیرتر است. |
پیکربندی سیستم (نمونه)
برای تضمین دسترسپذیری بالا و تکرارپذیری خط تولید، پیکربندیهای با استاندارد بالای زیر در این پروژه به کار رفت:
سیستم اکسترودر
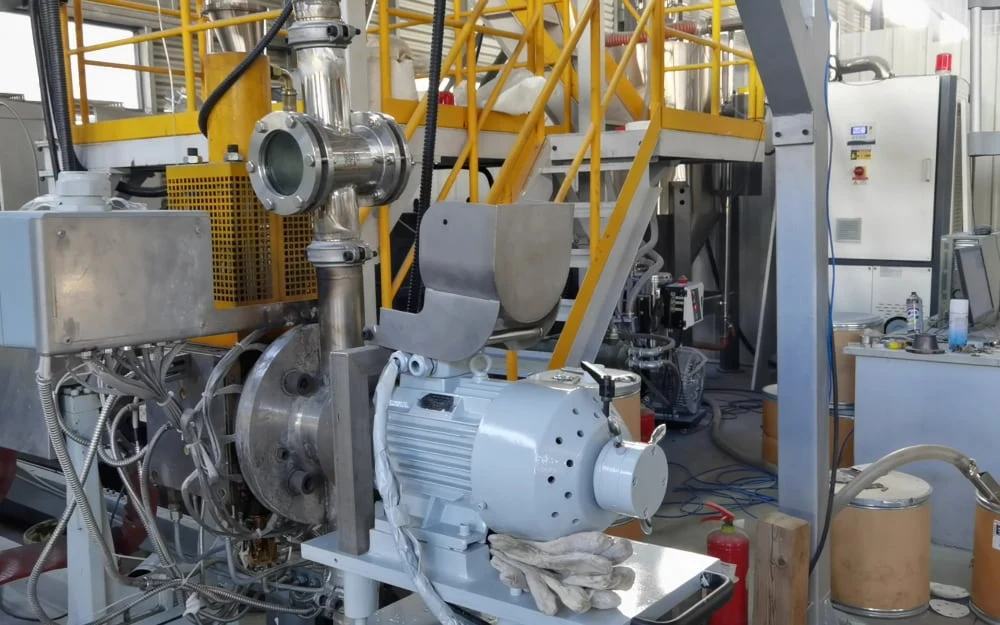
اکسترودر دوماردون SAT75، L/D ۵۶، گیربکس با گشتاور بالا.
سیستم محرکه
موتور مغناطیس دائم (PM) با خنککاری آب ۲۵۰ کیلووات ساخت Keyuan، کمصدا و کممصرف.
سیستم تغذیه
فیدر اصلی + فیدر جانبی + کنترل تزریق مایع چندکاناله (مجهز به دبیسنجهای دقیق).
سیستم گرانولسازی
گرانولساز زیر آب UWP500 (شامل گرمایش قالب ۱۲×۰٫۶ کیلووات، کنترل دمای گردش آب ۱۵ کیلووات و خشککن سانتریفیوژ).
منطق کنترل
کنترل اینترلاک سراسری خط، همراه با منطق «راهاندازی با یک کلید» و «توقف با یک کلید».
ویدئوی پروژه
جمعبندی پروژه و نتایج تحویل
عملکرد بهرهبرداری
پایداری فرایند
گشتاور موتور اصلی و فشار قالب در محدودهٔ ظرفیت هدف مشتری پایدار ماند و نوسانات در حدود قابلکنترل بود.
کیفیت گرانول
در مقایسه با فرایندهای سنتی خنککاری رشته، گردی گرانولها بهبود یافته و مشکل چسبیدن مادهٔ نرم بهطور مؤثری مهار شده است.
بهرهبرداری و نگهداری
منطق اینترلاک و راهاندازی/توقف با یک کلید، مراحل دستی حساس را کاهش میدهد و احتمال توقف ناشی از خطای انسانی را پایین میآورد.
نمای کلی پروژه
این پروژه با موفقیت تحویل شده است. واحد اکسترودر دوماردون SAT75 در فرآوری فرمولاسیونهای TPV با ویسکوزیتهٔ بالا پایداری گشتاوری بسیار خوبی نشان داد. طراحی L/D ۵۶ پنجرهٔ فرایندی گستردهتری فراهم کرد و مشکلات «واکنش ناکافی/نوسانات زیاد» را که مشتری پیشتر در تجهیزات با L/D کوتاه با آن روبهرو بود، برطرف کرد.
بهکارگیری سیستم گرانولسازی زیر آب UWP500، تولید پیوسته و روان مواد TPE با سختی پایین را که پیشتر فرآوریشان دشوار بود ممکن کرد و رقابتپذیری محصول نهایی در بازار را افزایش داد.
دامنهٔ کاربرد
این راهکار بهویژه برای فرآوری مواد TPV چسبنده با کشسانی بالا و TPE روغندار که به اکستروژن واکنشی نیاز دارند، مناسب است. برای فرمولاسیونهای ویژه با مواد فرار زیاد یا سیستمهای بهشدت خورنده، لطفاً برای ارزیابی ویژهٔ انتخاب مواد و بهینهسازی هواگیری با ما تماس بگیرید.
توجه: اطلاعات مشتری طبق قرارداد عدم افشا (NDA) ناشناس شده است.
استعلام قیمت
ماده، فرمولاسیون و ظرفیت تولید موردنظر خود را به ما بگویید.
- ۰۱بررسی فرایند
- ۰۲گفتوگو با مهندس
- ۰۳پیشنهاد خط

Souder Chen
مدیر بخش کامپاندینگ
از سال ۲۰۰۸ در USEON. خطوط کامپاندینگ، حذف مواد فرار و بازیافت با اکسترودر دوماردون.