
Línea de extrusión de masterbatch de carga de PP+CaCO₃ en Arabia Saudita
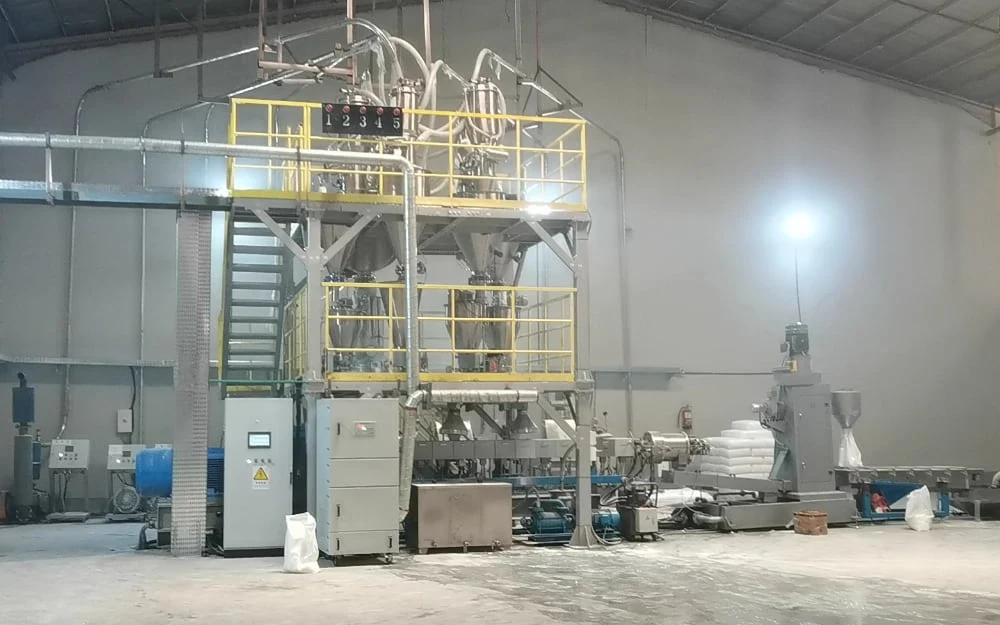
Línea de doble husillo SAT-75 (L/D 52:1) con peletizado por anillo de agua WRP1000 para un cliente saudí, que incorpora un 70 % de CaCO₃ en PP homopolímero. Durante la FAT alcanzó hasta 1000 kg/h.
Antecedentes del proyecto
En Oriente Medio (por ejemplo, en Arabia Saudita), los fabricantes de tubos, películas y piezas inyectadas añaden con frecuencia cargas inorgánicas para optimizar las propiedades del polímero y controlar los costos. Por ello, los masterbatches de carga de carbonato de calcio (CaCO₃) a base de PP y PE son materiales muy demandados en la región.
USEON completó recientemente con éxito la FAT (prueba de aceptación en fábrica) de una línea de extrusión de doble husillo SAT-75 para un cliente saudí. El objetivo técnico central del proyecto era alcanzar una carga del 70 % de CaCO₃ en una matriz de PP homopolímero y, al mismo tiempo, cumplir un requisito de capacidad de 900–1000 kg/h. Para ello, el cliente eligió la solución de extrusora para masterbatch de carga de CaCO₃ de USEON con configuración de alto nivel.
Aspectos destacados del proyecto
Verificación de la capacidad
Con la formulación de PP + 70 % de CaCO₃, los resultados de la FAT alcanzaron la capacidad objetivo del proyecto, con hasta 1000 kg/h durante las pruebas.
Adaptabilidad de la formulación
Con los ajustes de proceso correspondientes, esta máquina para masterbatch de carga permitirá al cliente producir en el futuro compuestos de PE + CaCO₃.
Estabilidad de la alimentación
La integración de un dosificador gravimétrico de doble husillo tipo X por pérdida de peso, diseñado para polvos de baja densidad aparente, ayuda a mejorar la estabilidad de la alimentación continua del polvo.
Desvolatilización
Equipada con un sistema de vacío de anillo de agua de dos etapas de 7.5 kW para ayudar a evacuar el aire atrapado y la humedad que introduce el gran volumen de polvo.
Análisis técnico y configuración del sistema
En la extrusión de sistemas de PP+CaCO₃ con alta carga, la alimentación estable del polvo suele ser el factor crítico que determina la capacidad global de la línea. Para mejorar la eficiencia de incorporación del polvo y la estabilidad general de la alimentación, USEON adoptó en este sistema un diseño de alimentación dividida: los pellets de polímero entran por la boca de alimentación principal mediante un cargador por vacío, mientras que el polvo de CaCO₃ (el 70 % de la formulación) se dosifica con el dosificador gravimétrico de doble husillo tipo X por pérdida de peso y se introduce en la sección del cilindro aguas abajo mediante el alimentador lateral CWJ-63. Este diseño ayuda a incorporar el polvo en la fase polimérica fundida para su posterior humectación y dispersión.
En la sección de plastificación y compounding, teniendo en cuenta la capacidad objetivo y la posible compatibilidad con otros materiales en el futuro, esta línea de compounding de CaCO₃ de USEON se configuró con una relación L/D ampliada de 52:1. La mayor L/D ofrece longitud de proceso suficiente para la alimentación aguas abajo, la mezcla dispersiva y la disposición del venteo, lo que permite al equipo utilizar los elementos de cizallamiento y amasado adecuados para dispersar el polvo de CaCO₃ en la resina matriz. Para saber más sobre cómo optimizamos los perfiles de husillo mediante la extrusión de doble husillo avanzada para compuestos con alta carga, puede consultar nuestro artículo técnico: la guía de configuración de equipos y de proceso para la extrusora de PP con carga de CaCO₃.
Asimismo, ante la posible necesidad de cambiar a la producción de PE+CaCO₃, el diseño modular de los husillos y el sistema de control de temperatura independiente por zonas permiten adaptar la línea a distintas resinas base mediante ajustes de proceso, lo que amplía el campo de aplicación de esta línea de compounding.
Además, para asegurar la calidad del fundido antes de la extrusión, la sección aguas abajo cuenta con un módulo de venteo y desvolatilización. Junto con el sistema de peletizado en cara del dado / por anillo de agua (WRP1000), muy adecuado para materiales con alta carga y baja resistencia del fundido, el equipo operó a una velocidad de husillo de 600 rpm durante la FAT. El aspecto de los pellets y la dispersión se verificaron en planta conforme al objetivo de aceptación del proyecto.
Video del proyecto
Preguntas frecuentes
¿Por qué se eligió una relación L/D de 52:1 para esta máquina para masterbatch de carga?
R: Para compuestos de PP o PE con alta carga de CaCO₃ se suelen considerar configuraciones de L/D más largas, según la formulación, la capacidad objetivo, los requisitos de venteo y el diseño del husillo. En este proyecto de USEON, la relación L/D de 52:1 aportó longitud suficiente aguas abajo para integrar la alimentación lateral y las zonas de venteo al vacío, además de una ventana de proceso adecuada para que el polímero humecte y mezcle el gran volumen de polvo.
¿Puede esta máquina producir masterbatch de carga tanto de PE como de PP homopolímero?
R: Sí, en función de la formulación, el perfil de temperaturas, la configuración de husillos y la capacidad objetivo. Aunque la FAT de este proyecto verificó la formulación de PP homopolímero, la extrusora de doble husillo SAT-75 de USEON tiene un diseño modular. Con los ajustes de proceso correspondientes, la línea puede adaptarse al compounding de masterbatches de PE (polietileno) + CaCO₃.
¿Cuál es la función principal del alimentador lateral en esta aplicación de alta carga?
R: Alimentar directamente por la boca principal una gran cantidad de polvo ligero de CaCO₃ puede reducir la eficiencia y la estabilidad de la alimentación, debido a la escasa fluidez del polvo y al aire arrastrado. El alimentador lateral introduce el polvo más aguas abajo, en el polímero ya fundido. Así se mejora la eficiencia de incorporación del polvo, aumenta la estabilidad general de la alimentación y el aire atrapado puede salir hacia atrás por un venteo atmosférico.
¿Por qué se eligió el peletizado en cara del dado / por anillo de agua en lugar del peletizado de hebras tradicional?
R: Cuando las poliolefinas (PP o PE) llevan una carga elevada del 70 % de CaCO₃, la resistencia del fundido del compuesto suele disminuir. Esto puede dificultar el peletizado de hebras tradicional por el riesgo de rotura de las hebras. El sistema de peletizado en cara del dado / por anillo de agua corta el fundido directamente en la cara del dado, evita la etapa de manejo de hebras que exige el peletizado de hebras y contribuye a una calidad de pellet más uniforme.
 Masterbatch de carga
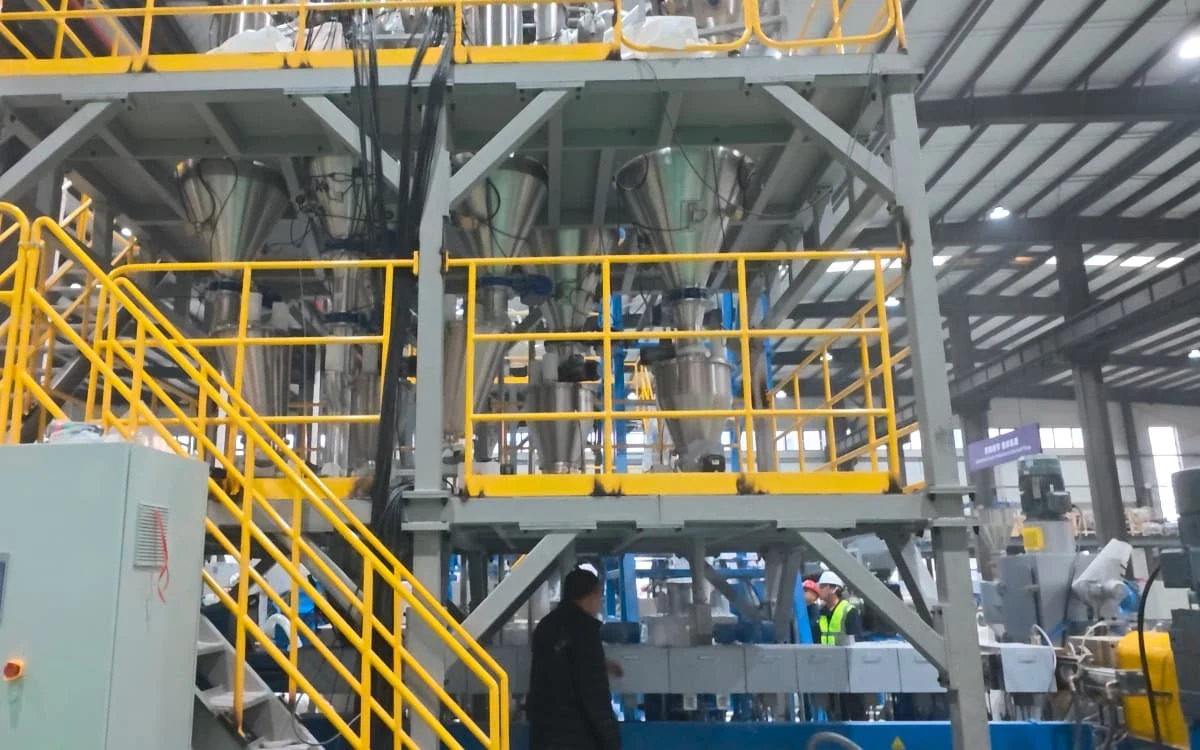
Línea de extrusora de doble husillo SAT75 para masterbatch de carga con 75 % de CaCO₃ en Sudamérica
 Masterbatch de carga
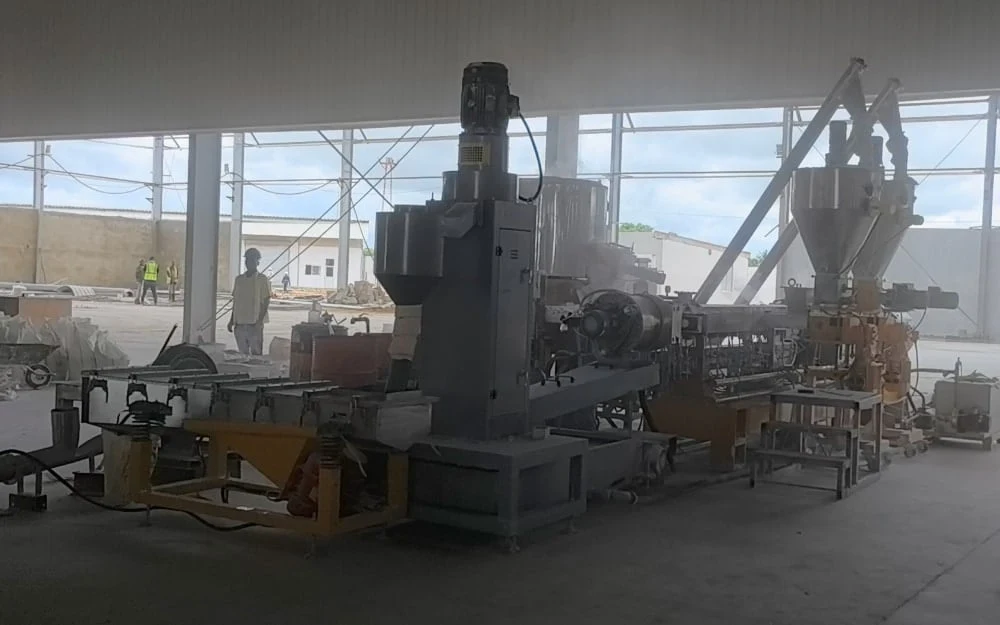
Extrusora de doble husillo SAT65 con peletizadora por anillo de agua para masterbatch de carga de PP+CaCO₃
 Masterbatch de carga
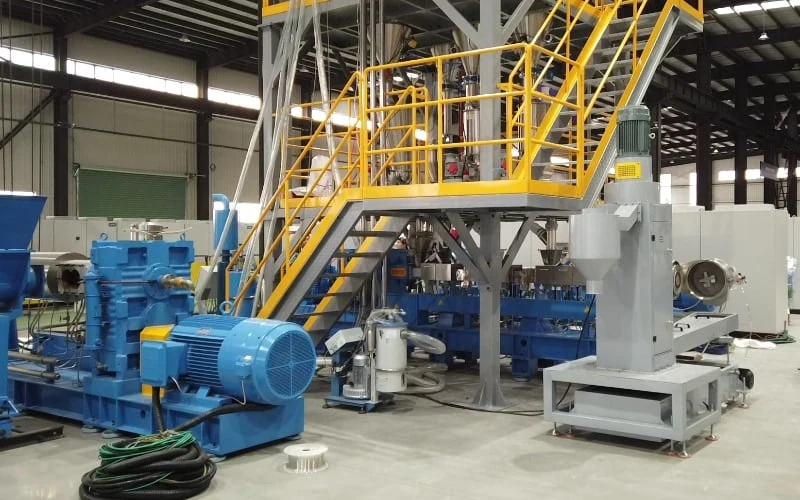
Línea de compounding de masterbatch de carga de PE+CaCO₃ de 500–900 kg/h
Solicitar cotización
Indíquenos su material, su formulación y la capacidad objetivo.
- 01Revisión del proceso
- 02Llamada con un ingeniero
- 03Propuesta de línea

Souder Chen
Director de la división de compounding
En USEON desde 2008. Líneas de compounding, desvolatilización y reciclaje con extrusoras de doble husillo.