
Linia do wytłaczania masterbatchu napełniającego PP+CaCO₃ w Arabii Saudyjskiej
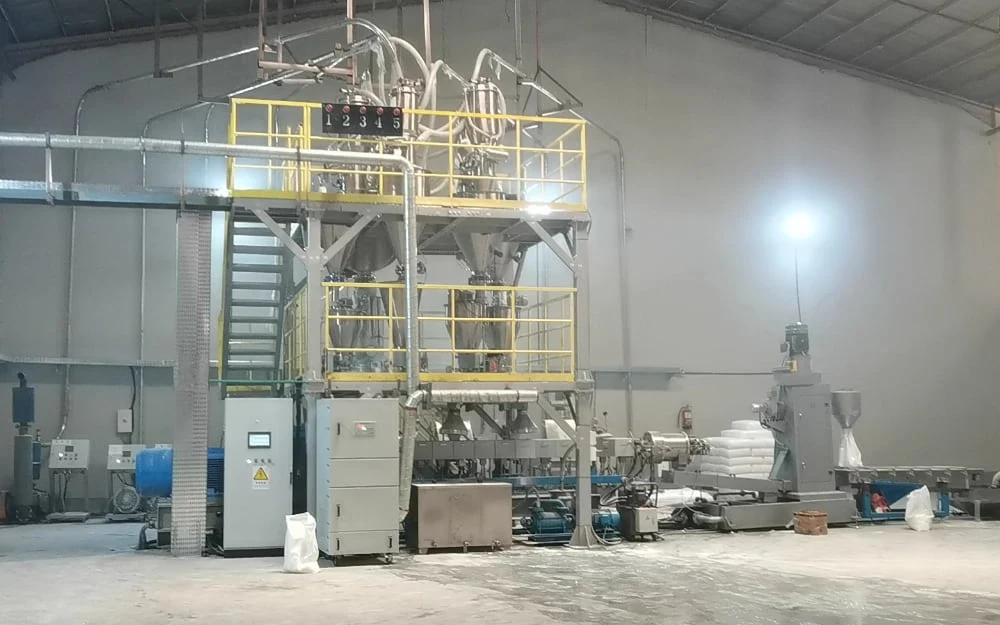
Linia dwuślimakowa SAT-75 (L/D 52:1) z granulacją w pierścieniu wodnym WRP1000 dla klienta z Arabii Saudyjskiej, wprowadzająca 70% CaCO₃ do homopolimeru PP. Podczas odbioru fabrycznego (FAT) osiągnęła wydajność do 1000 kg/h.
Kontekst projektu
Na Bliskim Wschodzie (np. w Arabii Saudyjskiej) producenci rur, folii i wyrobów wtryskowych często dodają napełniacze nieorganiczne, aby zoptymalizować właściwości polimeru i kontrolować łączne koszty. Dlatego masterbatche napełniające z węglanem wapnia (CaCO₃) na nośniku PP i PE cieszą się w regionie dużym popytem.
Firma USEON zakończyła niedawno z powodzeniem odbiór fabryczny (FAT) dwuślimakowej linii wytłaczarskiej SAT-75 dla klienta z Arabii Saudyjskiej. Głównym celem technicznym projektu było uzyskanie 70% zawartości CaCO₃ w osnowie z homopolimeru PP przy wymaganej wydajności 900–1000 kg/h. Dlatego klient wybrał rozwiązanie firmy USEON w rozbudowanej konfiguracji: wytłaczarkę do masterbatchu napełniającego z CaCO₃.
Najważniejsze cechy projektu
Weryfikacja wydajności
Przy recepturze PP + 70% CaCO₃ wyniki FAT potwierdziły osiągnięcie docelowej wydajności projektu – podczas testów do 1000 kg/h.
Elastyczność receptur
Po odpowiednim dostosowaniu procesu ta maszyna do masterbatchu napełniającego umożliwi klientowi przyszłą produkcję kompaundów PE + CaCO₃.
Stabilność dozowania
Zintegrowany dwuślimakowy dozownik grawimetryczny ubytkowy typu X, przeznaczony do proszków o niskiej gęstości nasypowej, pomaga zwiększyć stabilność ciągłego dozowania proszku.
Devolatylizacja
Dwustopniowy układ próżniowy z pompą wodnopierścieniową o mocy 7,5 kW pomaga usuwać powietrze i wilgoć wprowadzane wraz z dużą ilością proszku.
Analiza techniczna i konfiguracja systemu
Przy wytłaczaniu wysokonapełnionych układów PP+CaCO₃ stabilne dozowanie proszku często decyduje o wydajności całej linii. Aby usprawnić wprowadzanie proszku i poprawić ogólną stabilność dozowania, firma USEON zastosowała w tym systemie dozowanie rozdzielone: granulat polimeru trafia do głównego otworu zasypowego przez podajnik próżniowy, a proszek CaCO₃ (70% receptury) jest dozowany przez dwuślimakowy dozownik grawimetryczny ubytkowy typu X i wprowadzany do dalszego segmentu cylindra przez boczny podajnik ślimakowy CWJ-63. Takie rozwiązanie ułatwia wprowadzenie proszku do stopionej fazy polimerowej, w której następuje jego zwilżenie i dyspersja.
W strefie uplastyczniania i kompaundowania, z uwagi na docelową wydajność i możliwą przyszłą zmianę materiału, linię USEON do kompaundowania CaCO₃ skonfigurowano ze zwiększonym stosunkiem L/D 52:1. Większy stosunek L/D zapewnia wystarczającą długość procesową na dozowanie boczne, mieszanie dyspersyjne i rozmieszczenie stref odgazowania, dzięki czemu można zastosować odpowiednie elementy ścinające i ugniatające, które rozpraszają proszek CaCO₃ w polimerze osnowy. Więcej o tym, jak optymalizujemy konfigurację ślimaków w wytłaczaniu dwuślimakowym kompaundów wysokonapełnionych, mogą Państwo przeczytać w naszym artykule technicznym: konfiguracja urządzeń i poradnik procesowy dla wytłaczarki do PP z CaCO₃.
Jednocześnie, z myślą o ewentualnym przejściu na produkcję PE+CaCO₃, modułowa konstrukcja ślimaków i wielostrefowa niezależna regulacja temperatury pozwalają – po dostosowaniu procesu – przystosować linię do różnych polimerów bazowych, co poszerza zakres zastosowań tej linii do kompaundowania.
Ponadto, aby zapewnić odpowiednią jakość stopu przed wytłoczeniem, w dalszej części wytłaczarki zastosowano moduł odgazowania i devolatylizacji. W połączeniu z systemem granulacji w pierścieniu wodnym na czole głowicy (WRP1000), który dobrze sprawdza się przy materiałach wysokonapełnionych o niskiej wytrzymałości stopu, urządzenie pracowało podczas FAT z prędkością obrotową ślimaków 600 obr./min. Wygląd granulatu i jakość dyspersji sprawdzono na miejscu – były zgodne z kryteriami odbioru projektu.
Film z realizacji
FAQ
Dlaczego w tej maszynie do masterbatchu napełniającego wybrano stosunek L/D 52:1?
O: Przy kompaundach PP lub PE z dużą zawartością CaCO₃ często rozważa się konfiguracje o większym stosunku L/D – zależnie od receptury, docelowej wydajności, wymagań dotyczących odgazowania i konstrukcji ślimaków. W tym projekcie firmy USEON stosunek L/D 52:1 zapewnił wystarczającą długość w dalszej części cylindra na strefy dozowania bocznego i odgazowania próżniowego, a jednocześnie odpowiednie okno procesowe, w którym polimer może zwilżyć i wymieszać dużą ilość proszku.
Czy na tej maszynie można produkować masterbatch napełniający zarówno z PE, jak i z homopolimeru PP?
O: Tak, w zależności od receptury, profilu temperatur, konfiguracji ślimaków i wymaganej wydajności. Choć podczas FAT w tym projekcie zweryfikowano recepturę z homopolimerem PP, wytłaczarka dwuślimakowa USEON SAT-75 ma budowę modułową. Po odpowiednim dostosowaniu procesu linię można przystosować do kompaundowania masterbatchy PE (polietylen) + CaCO₃.
Jaką główną funkcję pełni boczny podajnik ślimakowy w tym zastosowaniu z wysokim napełnieniem?
O: Podawanie dużej ilości lekkiego proszku CaCO₃ bezpośrednio do głównego otworu zasypowego może obniżać efektywność i stabilność zasilania ze względu na słabą sypkość proszku i porywane powietrze. Boczny podajnik wprowadza proszek dalej, do już stopionego polimeru. Pomaga to usprawnić wprowadzanie proszku, zwiększa ogólną stabilność dozowania i pozwala uwięzionemu powietrzu uchodzić wstecz przez otwór odgazowania atmosferycznego.
Dlaczego zamiast tradycyjnej granulacji żyłkowej wybrano granulację na czole głowicy w pierścieniu wodnym?
O: Gdy poliolefiny (PP lub PE) są silnie napełnione 70% CaCO₃, wytrzymałość stopu kompaundu zwykle spada. Przy tradycyjnej granulacji żyłkowej może to utrudniać pracę z powodu ryzyka zrywania się żyłek. System granulacji na czole głowicy w pierścieniu wodnym tnie stop bezpośrednio na czole płyty dyszowej, eliminując etap prowadzenia żyłek wymagany w granulacji żyłkowej i przyczyniając się do bardziej jednolitej jakości granulatu.
 Masterbatch napełniający
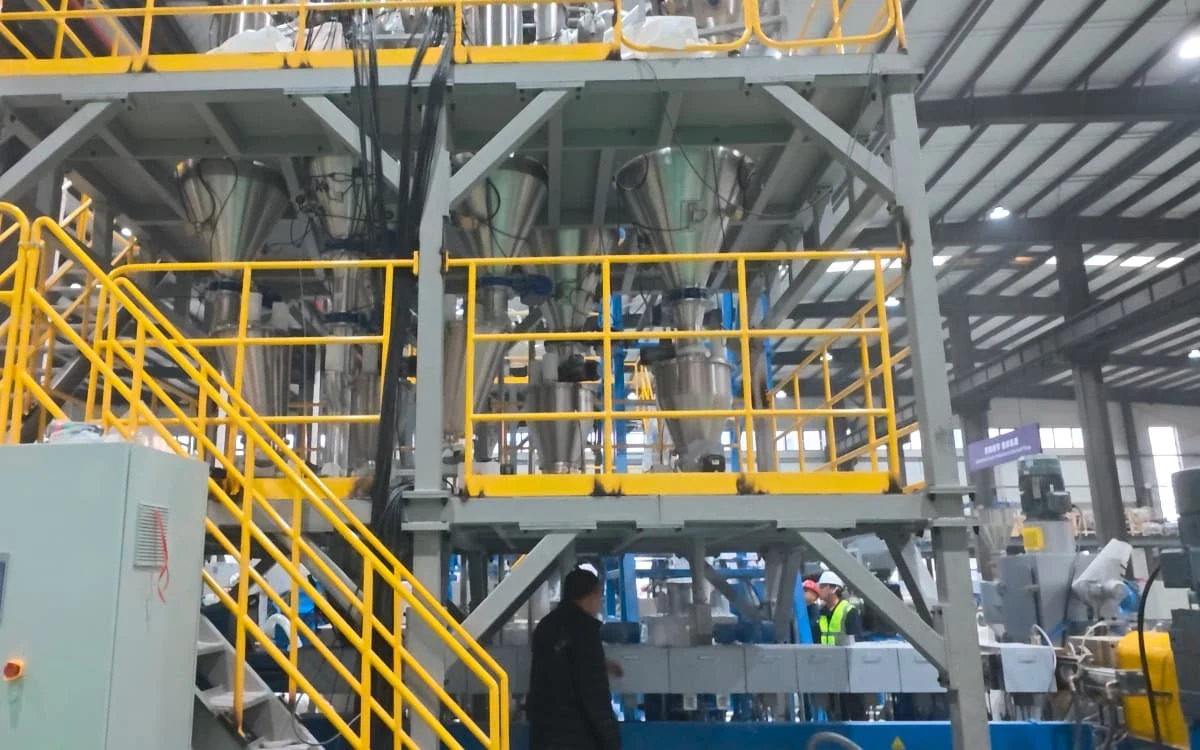
Linia z wytłaczarką dwuślimakową SAT75 do masterbatchu napełniającego z 75% CaCO₃ w Ameryce Południowej
 Masterbatch napełniający
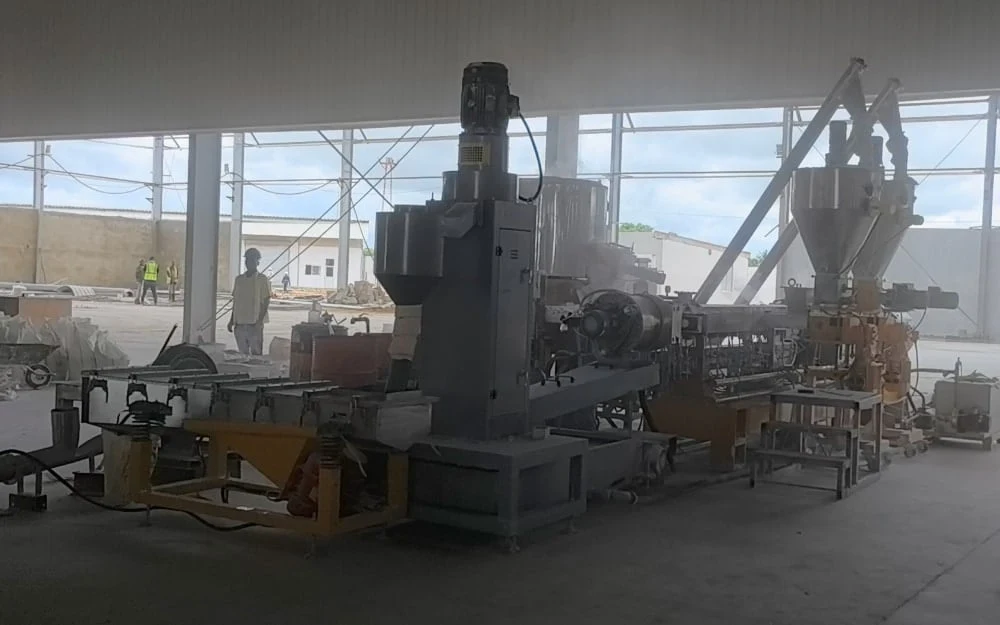
Wytłaczarka dwuślimakowa SAT65 z granulatorem w pierścieniu wodnym do masterbatchu napełniającego PP+CaCO₃
 Masterbatch napełniający
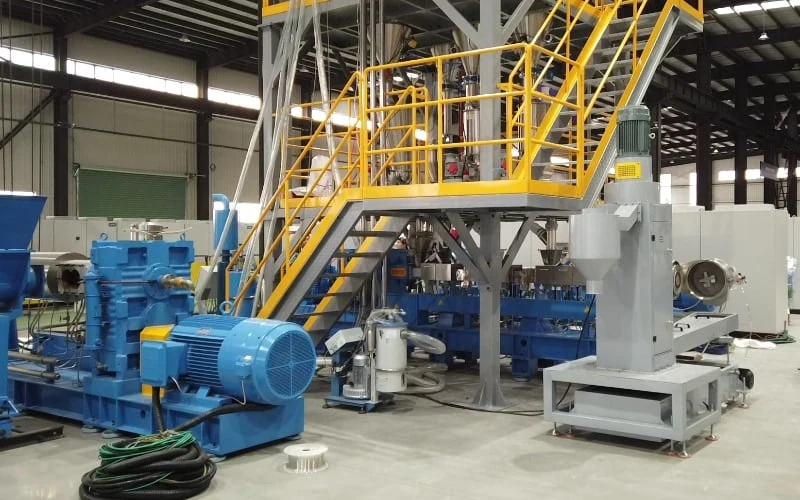
Linia do kompaundowania masterbatchu napełniającego PE+CaCO₃ o wydajności 500–900 kg/h
Zapytaj o ofertę
Prosimy podać materiał, recepturę i docelową wydajność.
- 01Analiza procesu
- 02Rozmowa z inżynierem
- 03Propozycja linii

Souder Chen
Kierownik działu kompaundowania
W USEON od 2008 roku. Dwuślimakowe linie do kompaundowania, devolatylizacji i recyklingu.