Une ligne de production XPS est en général conçue sur mesure pour chaque demande. Avant d’investir, il est donc utile de savoir comment configurer votre ligne de production XPS pour tirer le meilleur parti de votre investissement.
Partir du débit
XPS signifie « eXtruded PolyStyrene », polystyrène extrudé. La première chose à connaître est le débit. Quelle capacité recherchez-vous ? 500 kg/h ou 1,5 t/h, par exemple : selon la capacité, la différence est considérable.
Le débit est aussi lié à votre gamme de produits. Si la majorité de vos panneaux font 20 mm d’épaisseur ou moins, je ne recommanderais pas une ligne de plus de 300 kg/h. À l’inverse, si vous comptez produire des panneaux XPS de plus de 100 mm d’épaisseur, je recommanderais une ligne de plus de 1 000 kg/h, car une épaisseur plus importante exige un gradient de pression plus élevé.
Extrusion tandem en deux étages
Revenons à la machine. Aujourd’hui, une ligne XPS est normalement équipée d’un système d’extrusion tandem : une extrudeuse primaire et une extrudeuse secondaire, en deux étages. Il s’agit soit de deux extrudeuses monovis, soit d’une extrudeuse bivis suivie d’une extrudeuse monovis. Les systèmes d’extrusion bivis à un seul étage sont dépassés depuis environ 10 ans.
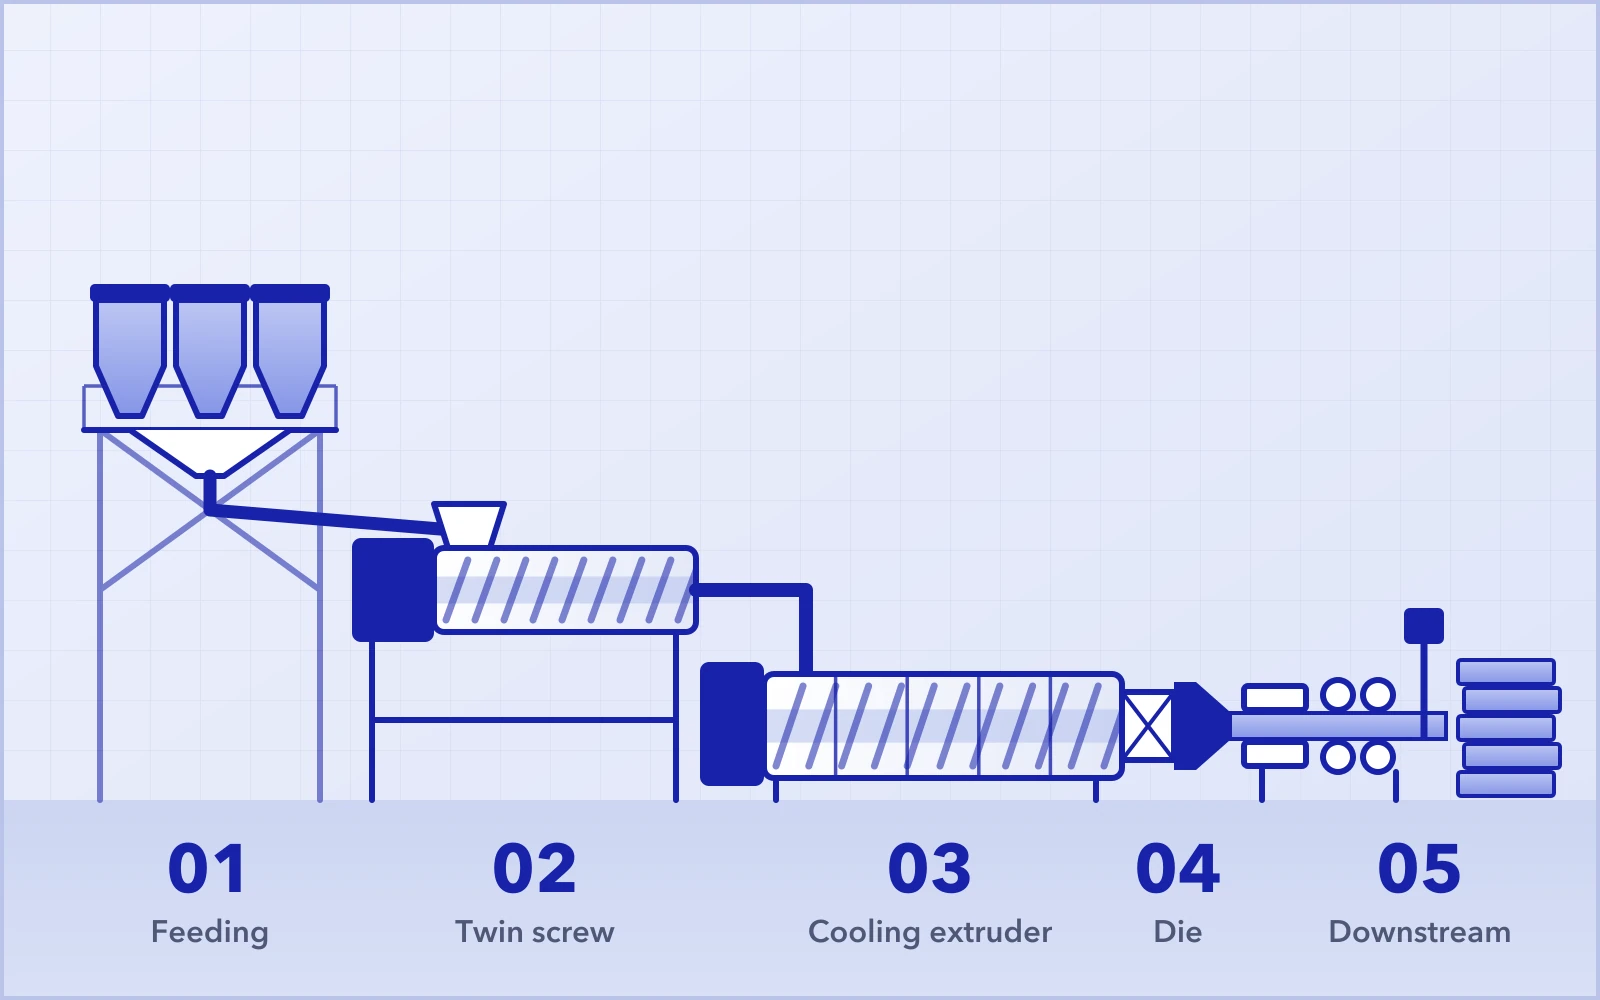
De manière générale, une ligne de production XPS se compose d’un système d’alimentation, d’un système d’extrusion, d’une filière et des équipements aval.
Système de dosage
Commençons par le système d’alimentation. Il en existe principalement trois types : le dosage pondéral (à perte de poids), le dosage gravimétrique par lots et l’alimentation par vis sans fin. Leurs prix sont aussi très différents.
Dosage pondéral (à perte de poids)
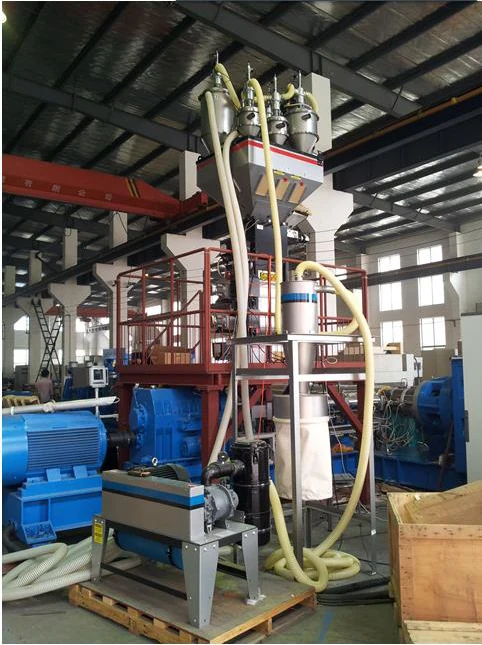
La figure 1 montre un système de dosage pondéral à 7 composants avec chargement par aspiration. Dans un système de dosage pondéral, chaque matière est dosée et convoyée en continu. Chaque doseur possède son propre capteur de pesage. Granulés comme poudres conviennent très bien à ce système, et la plage de dosage de chaque matière peut être très étendue.
Dosage gravimétrique par lots
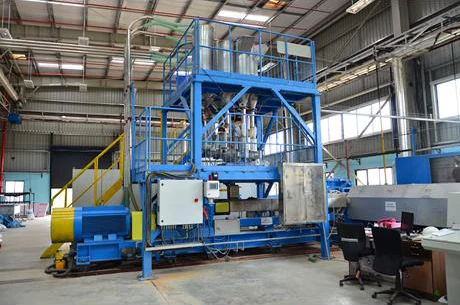
La figure 2 montre un système de dosage gravimétrique à 7 composants. Dans ce système, chaque matière est dosée par lots, puis l’ensemble est mélangé avant l’alimentation. Il ne dispose que d’un seul capteur de pesage pour toutes les matières.
Le dosage pondéral comme le dosage gravimétrique par lots peuvent fonctionner avec une extrudeuse bivis. En revanche, une extrudeuse monovis ne peut fonctionner qu’avec le dosage gravimétrique par lots, car son efficacité de mélange et de distribution est insuffisante par rapport à celle d’une extrudeuse bivis.
Le dosage gravimétrique par lots a tendance à provoquer une ségrégation lorsque vos matières premières contiennent des poudres, comme le talc ou les pigments ; cette ségrégation nuit légèrement au mélange et à la distribution des matières. Si vous optez pour ce système, mieux vaut donc utiliser toutes vos matières sous forme de granulés. Le dosage gravimétrique par lots est relativement moins cher que le dosage pondéral.
Alimentation par vis sans fin
La figure 3 montre un système d’alimentation par vis sans fin. Il est beaucoup moins cher que les deux autres, mais la précision, la qualité du mélange et les conditions de travail sont aussi nettement moins bonnes.
Par rapport aux deux autres systèmes, l’alimentation par vis sans fin nécessite au moins un opérateur de plus au poste d’alimentation, car les opérateurs doivent peser chaque matière à la main et la verser dans un prémélangeur. Les matières prémélangées sont ensuite acheminées vers l’extrudeuse primaire par un chargeur à vis sans fin.
Extrudeuse primaire
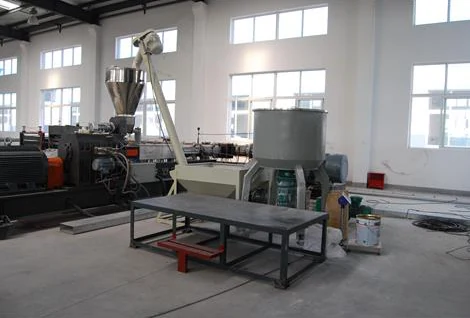
Pour l’extrudeuse primaire, je vous recommande personnellement et vivement une extrudeuse bivis. Elle présente de nombreux avantages : meilleur mélange, profil de vis modulable, coûts de maintenance plus faibles et consommation d’additifs réduite (vous pouvez économiser 20 % de retardateur de flamme).
Comme vous le savez, les agents gonflants du XPS sont passés des CFC aux HCFC, puis aux HFC, et aujourd’hui au CO₂. D’autres nouveautés pourraient apparaître prochainement. Or chaque génération d’agent gonflant exige un nouveau profil de vis. Comment suivre cette évolution continue ? La bivis est la réponse.
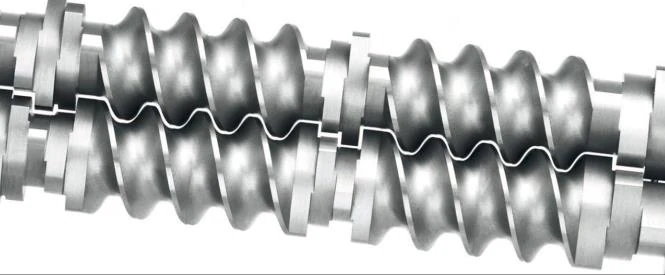
Contrairement à la monovis, notre bivis parallèle est de conception modulaire. Vous pouvez modifier le profil de vis selon les exigences du procédé, voire pour d’autres applications.
Extrudeuse secondaire
Passons à l’extrudeuse secondaire. Son rôle principal est le refroidissement : la capacité de refroidissement et la précision de la régulation de température sont donc déterminantes, car ce sont les principaux facteurs qui influent sur les propriétés physiques du panneau.
Nous utilisons un thermorégulateur à huile conçu sur mesure pour réguler la température de l’extrudeuse secondaire. Toutes les consignes de température sont numériques, ce qui écarte toute erreur de réglage. La conception des canaux de refroidissement conditionne non seulement l’efficacité du refroidissement, mais aussi la sécurité du fourreau.
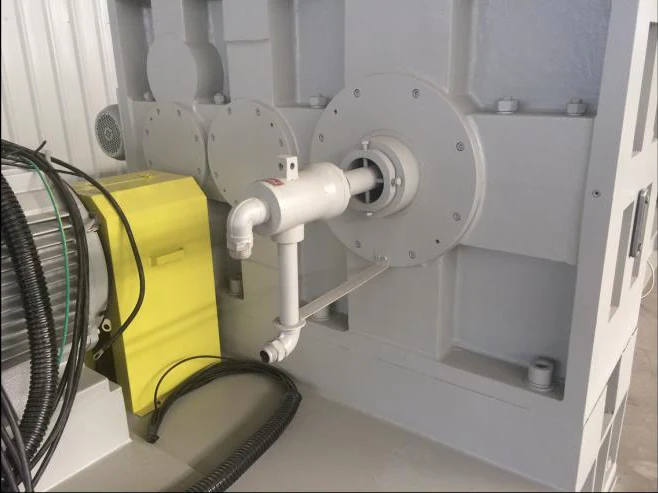
Autre secret à vous confier : le refroidissement interne de la vis est lui aussi très important. La figure 5 montre un joint tournant pour le refroidissement interne de la vis.
Mélangeur statique et filière
Venons-en au mélangeur statique et à la filière. Le mélangeur statique est conçu pour compenser l’écart de température radial entre la paroi du fourreau et le fond du filet de la vis. Sa conception influe sur la qualité de surface du produit fini.
La conception de la filière a une grande influence sur la qualité de surface et la masse volumique du panneau, qui déterminent votre coût de production. Les dimensions de la filière peuvent être adaptées au format précis du produit fini.
Aval
Les équipements aval classiques comprennent le calibreur, le banc de tirage, le broyeur de rives, la coupe principale, le rognage des bords, l’empileur et l’emballage. Il existe aussi des équipements périphériques comme l’imprimante, la rainureuse de surface ou la gaufreuse.
Le format de panneau XPS le plus courant est 1 200 × 600 mm (L × l), mais certaines applications exigent une largeur de 1 200 mm ou un format particulier. Il faut en tenir compte.
Quant au choix des agents gonflants, je le présenterai dans un autre guide. Pour en savoir plus sur les lignes de production XPS, contactez-nous dès aujourd’hui.