Por lo general, una línea de producción de XPS se diseña a la medida de cada cliente. Por eso, antes de invertir, conviene saber cómo configurar su línea de producción de XPS para sacar el máximo partido de su inversión.
Empiece por la capacidad de producción
XPS son las siglas en inglés de poliestireno extruido (eXtruded PolyStyrene). Lo primero que debe definir es la capacidad de producción. ¿Qué capacidad necesita? Por ejemplo, 500 kg/h o 1.5 t/h: según la capacidad, la línea cambia mucho.
Además, la capacidad guarda relación con su gama de productos. Por ejemplo, si la mayor parte de su producción son placas de 20 mm de espesor o menos, no le recomendaría una línea de más de 300 kg/h. Por el contrario, si va a producir placas XPS de más de 100 mm de espesor, le recomendaría una línea de más de 1000 kg/h, ya que un espesor mayor exige un gradiente de presión más elevado.
Extrusión en tándem en dos etapas
Volvamos a la máquina. Hoy en día, una línea de XPS suele contar con un sistema de extrusión en tándem: una extrusora primaria y una extrusora secundaria, en dos etapas. Puede ser una combinación de dos extrusoras monohusillo o de una extrusora de doble husillo con una monohusillo. Los sistemas de extrusión de una sola etapa con doble husillo quedaron obsoletos hace unos 10 años.
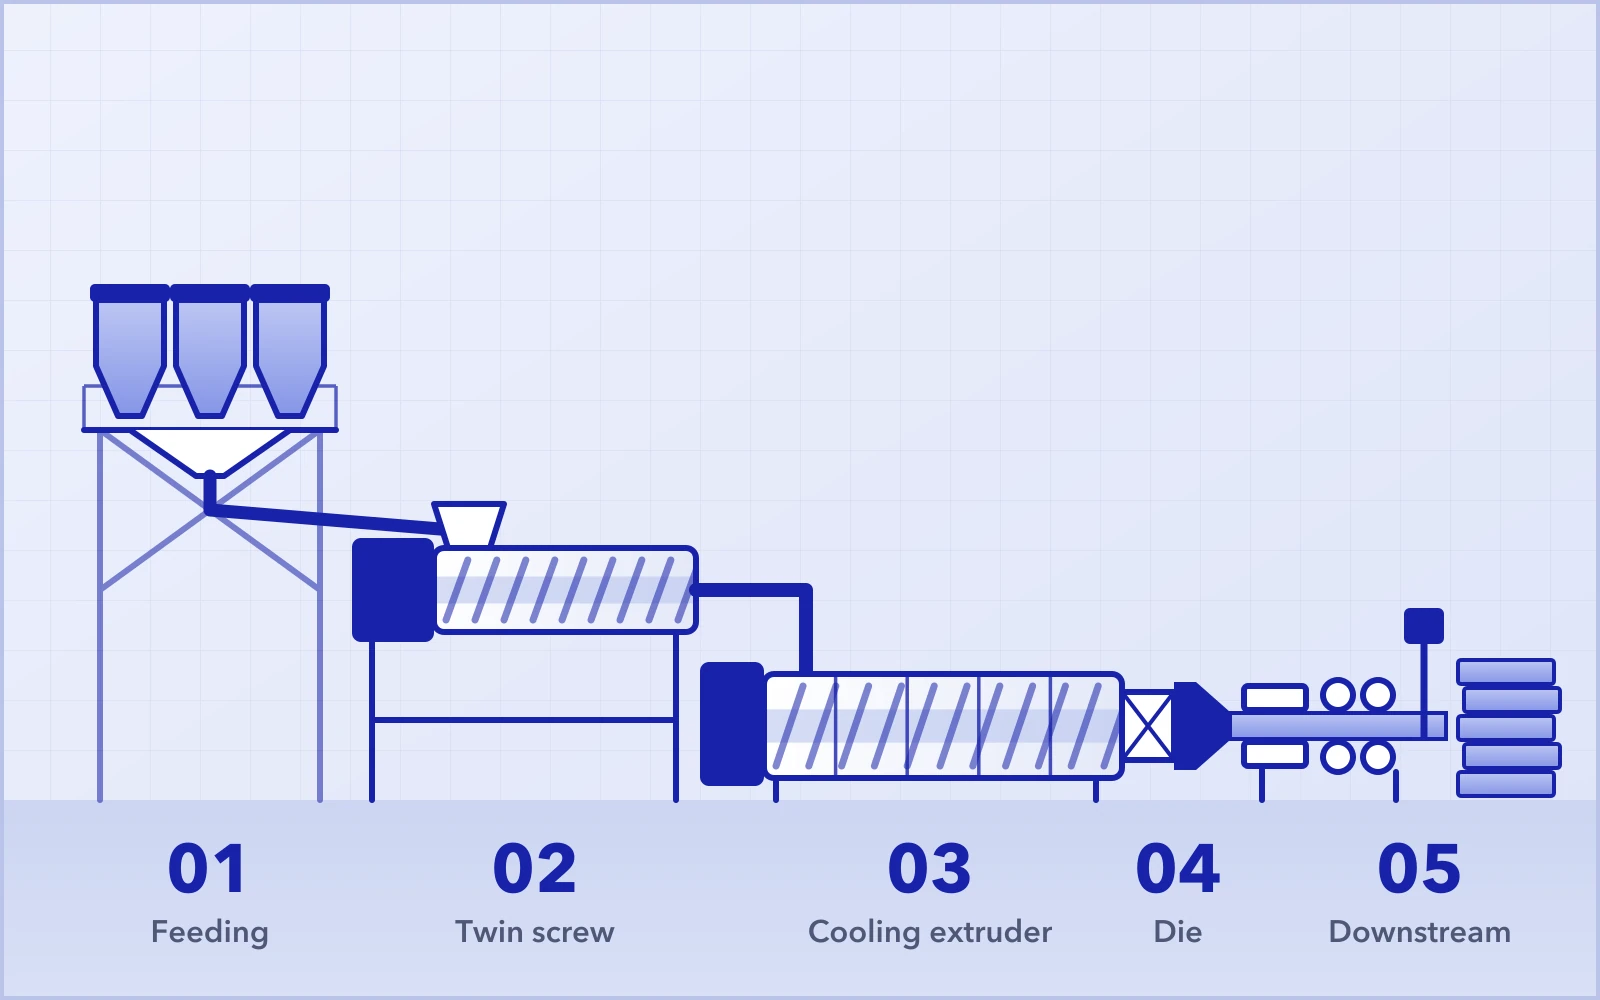
En términos generales, una línea de producción de XPS se compone del sistema de alimentación, el sistema de extrusión, el cabezal y los equipos posteriores.
Sistema de alimentación
Empecemos por el sistema de alimentación. Existen principalmente tres tipos: dosificación gravimétrica por pérdida de peso, dosificación gravimétrica por lotes y alimentación por tornillo transportador. Su precio también difiere mucho.
Dosificación gravimétrica por pérdida de peso
La figura 1 muestra un sistema de dosificación gravimétrica por pérdida de peso de 7 componentes con carga por vacío. En este sistema, cada material se dosifica y se transporta de forma continua. Cada unidad tiene su propia celda de carga. Funciona muy bien tanto con pellets como con polvo, y el rango de dosificación de cada material puede ser bastante amplio.
Dosificación gravimétrica por lotes
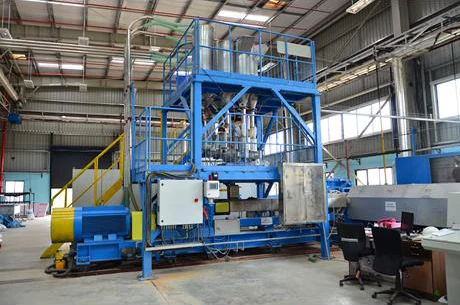
La figura 2 muestra un sistema de dosificación gravimétrica por lotes de 7 componentes. En este sistema, cada material se pesa por lotes y luego se mezcla antes de alimentar la extrusora. Tiene una sola celda de carga para todos los componentes.
Tanto la dosificación por pérdida de peso como la dosificación por lotes pueden trabajar con una extrusora de doble husillo; en cambio, una extrusora monohusillo solo puede trabajar con dosificación por lotes, porque su eficiencia de mezcla y distribución es insuficiente en comparación con la de una extrusora de doble husillo.
Cuando las materias primas incluyen polvos, como talco o pigmento, el sistema de dosificación por lotes tiende a provocar segregación por capas, lo que afecta ligeramente a la mezcla y distribución de los materiales. Por eso, si utiliza este sistema, es preferible que todos los materiales estén en forma de pellets. La dosificación por lotes es relativamente más económica que la dosificación por pérdida de peso.
Alimentación por tornillo transportador
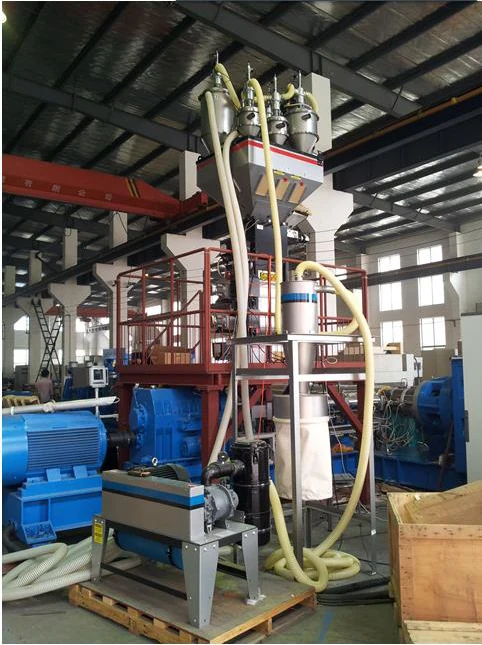
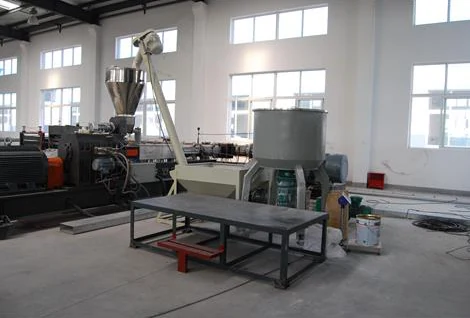
La figura 3 muestra un sistema de alimentación por tornillo transportador. Es mucho más barato que los otros dos, pero su precisión, su calidad de mezcla y el entorno de trabajo son también comparativamente peores.
En comparación con los otros dos sistemas, la alimentación por tornillo transportador requiere al menos un operario más en la zona de alimentación, porque hay que pesar cada material a mano y cargarlo en un premezclador. Después, un cargador de tornillo transporta la mezcla a la extrusora primaria.
Extrusora primaria
En cuanto a la extrusora primaria, personalmente le recomiendo encarecidamente una extrusora de doble husillo. Ofrece varias ventajas: mejor mezcla, configuración de husillos flexible, menor costo de mantenimiento y menor consumo de aditivos (puede ahorrar un 20 % de retardante de llama).
Como sabe, los agentes espumantes para XPS han evolucionado de los CFC a los HCFC, luego a los HFC y hoy al CO₂. Quizá aparezca algo nuevo en un futuro próximo. Y cada generación de agente espumante exige una nueva configuración de husillos. ¿Cómo mantenerse al día con esta evolución constante? La respuesta es el doble husillo.
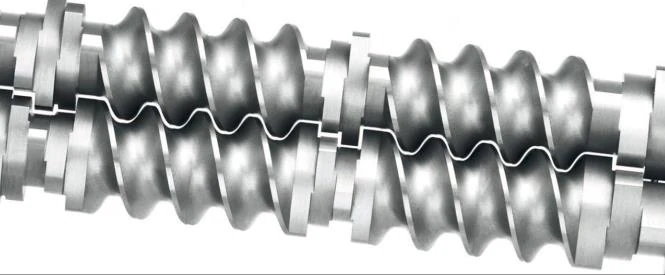
A diferencia de la extrusora monohusillo, nuestra extrusora de doble husillo paralela tiene un diseño modular. Puede cambiar la configuración de husillos según los distintos requisitos del proceso, e incluso para otras aplicaciones.
Extrusora secundaria
Pasemos a la extrusora secundaria. Su función principal es enfriar, por lo que la capacidad de enfriamiento y la precisión del control de temperatura son críticas: serán los factores principales que determinen las propiedades físicas de la placa.
Para controlar la temperatura de la extrusora secundaria utilizamos un termorregulador de aceite diseñado a medida. Todos los valores de temperatura se ajustan de forma digital, lo que evita errores de operación. El diseño de los canales de enfriamiento no solo influye en la eficiencia de enfriamiento, sino también en la seguridad del cilindro.
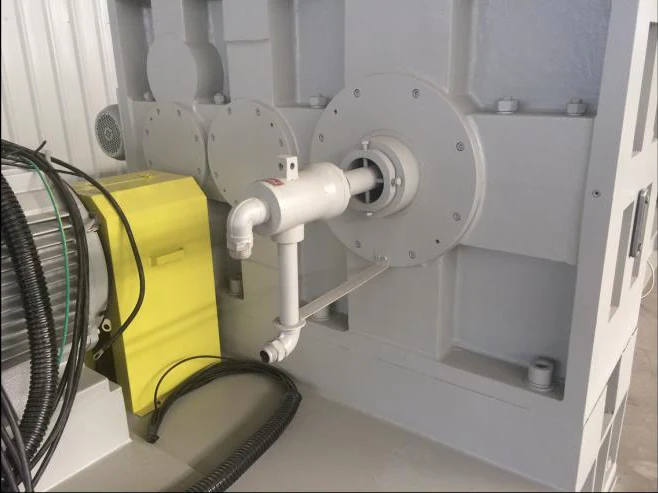
Le revelaré otro secreto: el enfriamiento interior del husillo también es muy importante. La figura 5 muestra una junta rotativa para el enfriamiento interior del husillo.
Mezclador estático y cabezal
Llegamos al mezclador estático y al cabezal. El mezclador estático está diseñado para compensar la diferencia de temperatura radial entre la pared del cilindro y la raíz del filete del husillo. Su diseño puede influir en la calidad superficial del producto final.
El diseño del cabezal influye mucho en la calidad superficial y en la densidad de la placa, que determinan su costo de producción. El tamaño del cabezal puede diseñarse a medida para las dimensiones concretas del producto final.
Equipos posteriores
Los equipos posteriores habituales incluyen calibrador, unidad de arrastre, fresadora de cantos, unidad de corte principal, refilado de bordes, apiladora y embalaje. Además, existen equipos periféricos como impresora, ranuradora de superficie, gofradora, etc.
El tamaño de placa XPS más habitual es 1200 × 600 mm (largo × ancho), pero algunas aplicaciones requieren 1200 mm de ancho u otros tamaños especiales. Debe tenerlo en cuenta.
Sobre la combinación de agentes espumantes hablaré en otra guía. Si desea más información sobre las líneas de producción de XPS, contáctenos hoy mismo.