خط تولید ورق XPS معمولاً بر اساس درخواست هر مشتری سفارشی ساخته میشود. بنابراین پیش از سرمایهگذاری لازم است دربارهٔ نحوهٔ پیکربندی خط تولید ورق XPS خود اطلاعاتی کسب کنید تا بیشترین بهره را از سرمایهگذاریتان ببرید.
از ظرفیت تولید شروع کنید
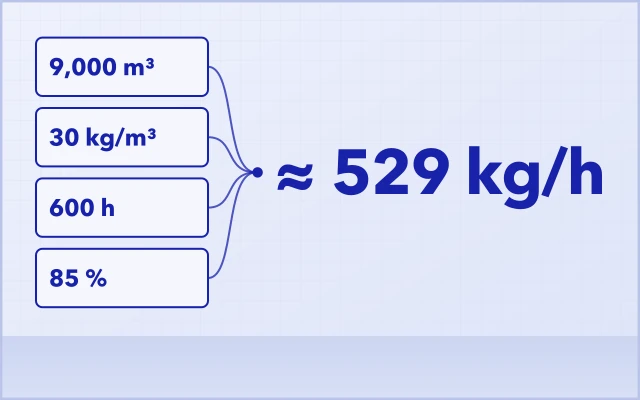
XPS مخفف eXtruded PolyStyrene (پلیاستایرن اکسترودشده) است. نخستین چیزی که باید بدانید ظرفیت تولید است. به دنبال چه ظرفیتی هستید؟ برای مثال ۵۰۰ کیلوگرم/ساعت یا ۱٫۵ تن/ساعت؛ با تغییر ظرفیت، تفاوت بزرگی ایجاد میشود.
همچنین ظرفیت تولید با نوع محصول شما ارتباط دارد. برای مثال، اگر بیشتر محصول شما ضخامت ۲۰ میلیمتر یا کمتر دارد، خطی با ظرفیت بیش از ۳۰۰ کیلوگرم/ساعت را توصیه نمیکنم. در مقابل، اگر قصد دارید ورق XPS ضخیمتر از ۱۰۰ میلیمتر تولید کنید، خطی با ظرفیت بیش از ۱٬۰۰۰ کیلوگرم/ساعت را توصیه میکنم، زیرا ضخامت بیشتر به گرادیان فشار بزرگتری نیاز دارد.
اکستروژن تاندم در دو مرحله
خب، به خود دستگاه برگردیم. امروزه خط XPS معمولاً سیستم اکستروژن تاندم دارد، یعنی اکسترودر اول بهعلاوهٔ اکسترودر دوم در دو مرحله: یا اکسترودر تکماردون بهعلاوهٔ تکماردون، یا اکسترودر دوماردون بهعلاوهٔ تکماردون. سیستمهای اکستروژن دوماردون تکمرحلهای حدود ۱۰ سال پیش منسوخ شدند.
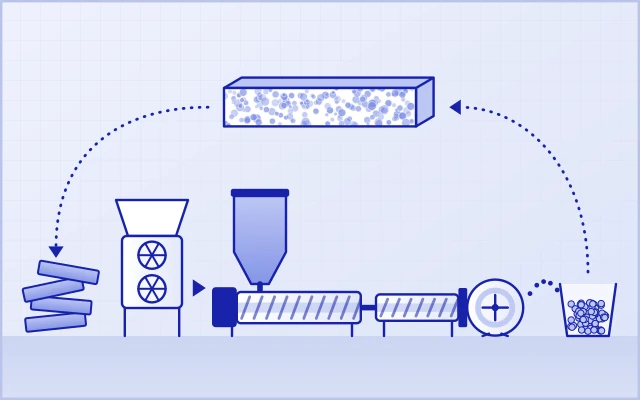
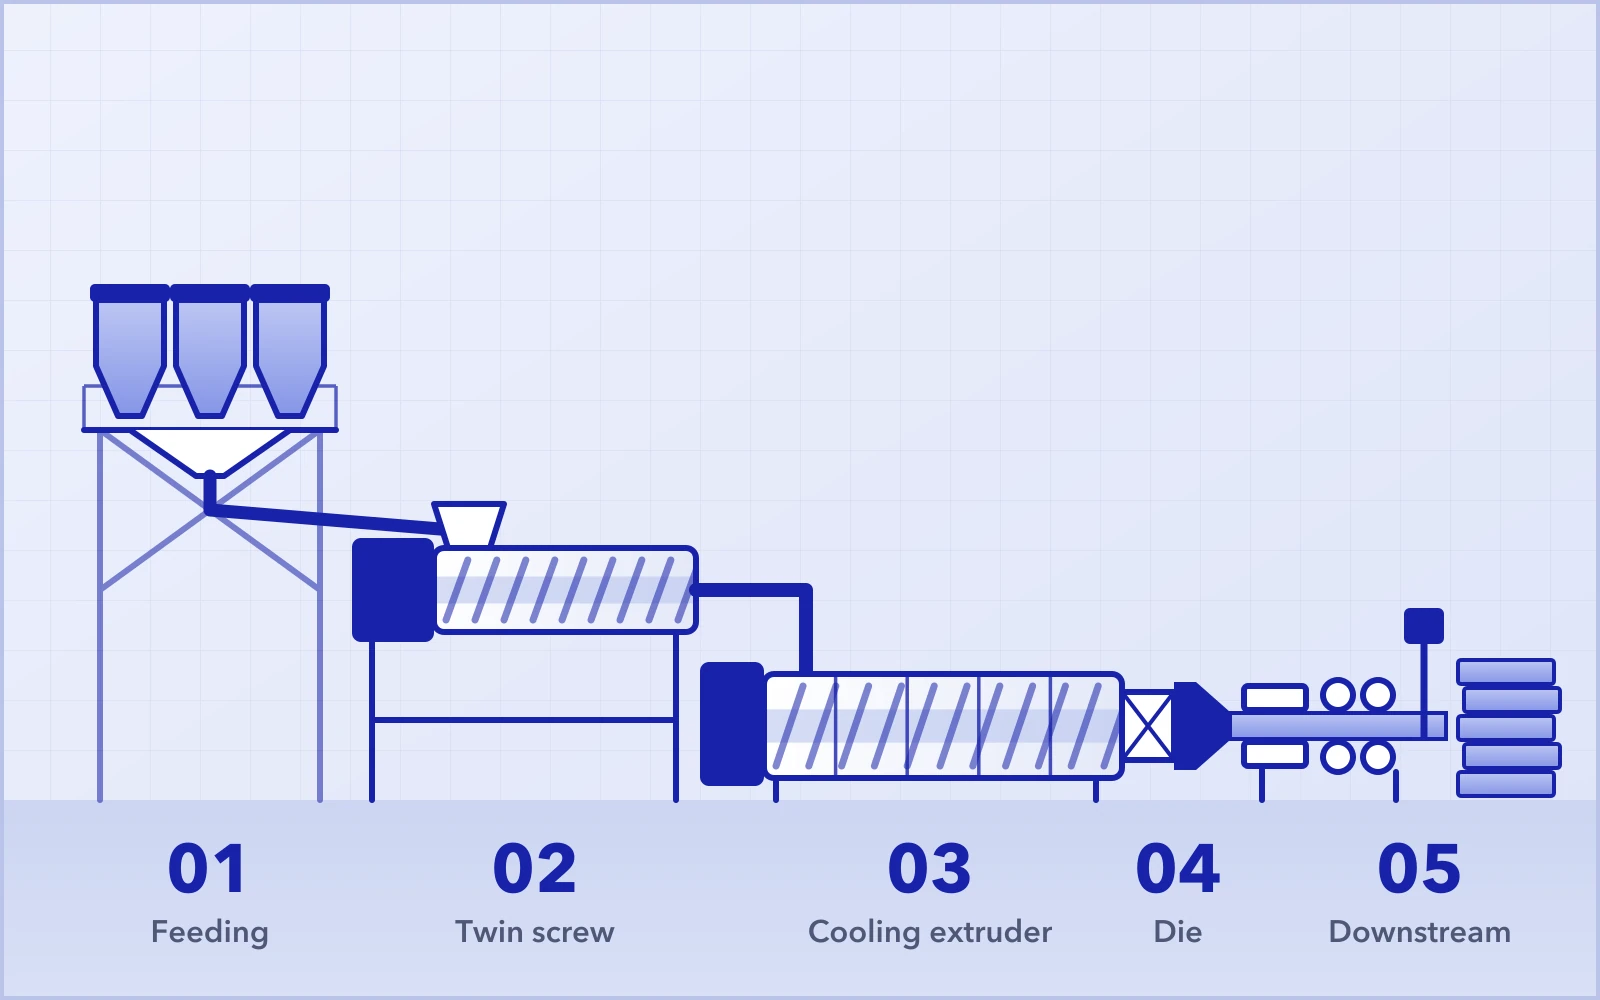
بهطور کلی، خط تولید ورق XPS از سیستم تغذیه، سیستم اکستروژن، قالب و تجهیزات پاییندستی تشکیل شده است.
سیستم تغذیه
پیش از همه، سیستم تغذیه. سه نوع اصلی سیستم تغذیه وجود دارد: وزنی کاهشی (loss-in-weight)، وزنی ناپیوسته (گراویمتریک) و مارپیچی (اوگر). قیمت آنها نیز تفاوت زیادی با هم دارد.
تغذیهٔ وزنی کاهشی (loss-in-weight)
شکل ۱ یک سیستم تغذیهٔ وزنی کاهشی (loss-in-weight) با ۷ جزء همراه با سیستم بارگیری خلأ را نشان میدهد. در سیستم تغذیهٔ وزنی کاهشی، هر ماده بهطور پیوسته دوز و منتقل میشود. هر واحد لودسل مخصوص به خود را دارد. هم گرانول و هم پودر بهخوبی با سیستم تغذیهٔ وزنی کاهشی کار میکنند. محدودهٔ تغذیهٔ هر ماده میتواند بسیار گسترده باشد.
تغذیهٔ وزنی ناپیوسته (گراویمتریک)
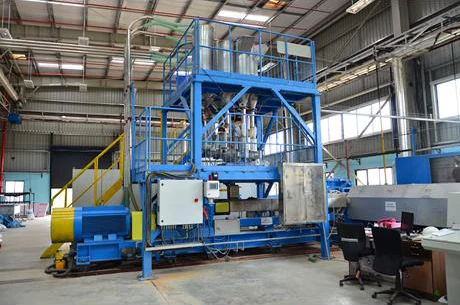
شکل ۲ یک سیستم تغذیهٔ وزنی ناپیوسته (گراویمتریک) با ۷ جزء را نشان میدهد. در سیستم تغذیهٔ گراویمتریک، هر ماده بهصورت بچ دوز میشود و سپس مواد پیش از تغذیه با هم مخلوط میشوند. این سیستم برای همهٔ مواد فقط یک لودسل دارد.
هر دو سیستم وزنی کاهشی و گراویمتریک با اکسترودر دوماردون کار میکنند، اما اکسترودر تکماردون فقط با سیستم گراویمتریک کار میکند، زیرا کارایی اختلاط و توزیع اکسترودر تکماردون در مقایسه با اکسترودر دوماردون کافی نیست.
وقتی مواد اولیهٔ شما پودرهایی مانند تالک یا رنگدانه دارند، سیستم تغذیهٔ گراویمتریک تمایل به لایهلایهشدن مواد دارد؛ این لایهلایهشدن اندکی بر اختلاط و توزیع مواد اثر میگذارد، بنابراین اگر از سیستم تغذیهٔ گراویمتریک استفاده میکنید، بهتر است همهٔ مواد را به شکل گرانول به کار ببرید. سیستم تغذیهٔ گراویمتریک نسبتاً ارزانتر از سیستم وزنی کاهشی است.
تغذیهٔ مارپیچی (اوگر)
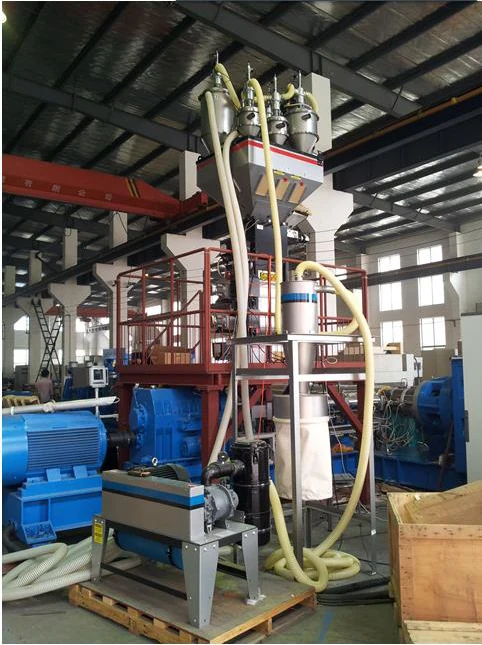
شکل ۳ یک سیستم تغذیهٔ مارپیچی (اوگر) را نشان میدهد. تغذیهٔ مارپیچی بسیار ارزانتر از دو روش دیگر است، اما دقت، اختلاط و محیط کار آن نیز نسبتاً ضعیف است.
در مقایسه با دو سیستم تغذیهٔ دیگر، تغذیهٔ مارپیچی دستکم به یک نیروی کار بیشتر در بخش تغذیه نیاز دارد، زیرا کارگران باید هر ماده را دستی وزن کنند و در پیشمخلوطکن بریزند. سپس مواد پیشمخلوطشده با یک لودر مارپیچی به اکسترودر اول منتقل میشوند.
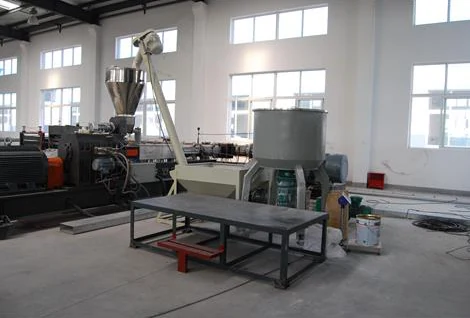
اکسترودر اول
دربارهٔ اکسترودر اول، شخصاً اکیداً توصیه میکنم اکسترودر دوماردون را بهعنوان اکسترودر اول انتخاب کنید. این انتخاب مزایای متعددی دارد: اختلاط بهتر، پروفیل ماردون انعطافپذیر، هزینهٔ نگهداری کمتر و مصرف کمتر افزودنی (میتوانید ۲۰٪ در مصرف کندسوزکننده صرفهجویی کنید).
همانطور که میدانید، عامل فومزای XPS از CFC به HCFC، سپس HFC و اکنون CO₂ تکامل یافته است. ممکن است بهزودی چیز تازهای هم از راه برسد. هر نسل از عامل فومزا به پروفیل ماردون جدیدی نیاز دارد. چگونه میتوانید با این تحولات مداوم همگام بمانید؟ پاسخ، اکسترودر دوماردون است.
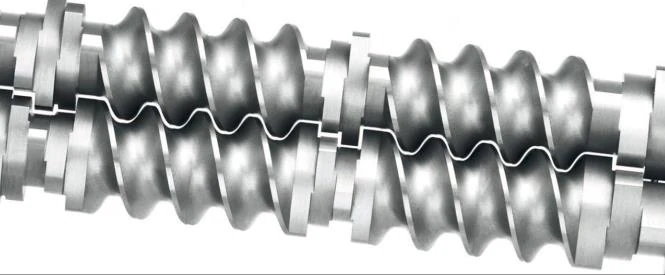
برخلاف اکسترودر تکماردون، اکسترودر دوماردون موازی ما طراحی ماژولار دارد. میتوانید پروفیل ماردون را بر اساس الزامات فرایندی مختلف و حتی برای کاربردهای دیگر تغییر دهید.
اکسترودر دوم
اکنون به اکسترودر دوم بپردازیم. هدف اصلی اکسترودر دوم خنککاری است، بنابراین ظرفیت خنککاری و دقت کنترل دما بسیار حیاتیاند و عوامل اصلی مؤثر بر خواص فیزیکی ورق خواهند بود.
ما برای کنترل دمای اکسترودر دوم از کنترلکنندهٔ دمای روغن سفارشی استفاده میکنیم. همهٔ تنظیمات کنترل دما دیجیتال است، بنابراین خطای کاربر عملاً منتفی است. طراحی کانالهای خنککاری نهتنها با کارایی خنککاری، بلکه با ایمنی سیلندر نیز ارتباط دارد.
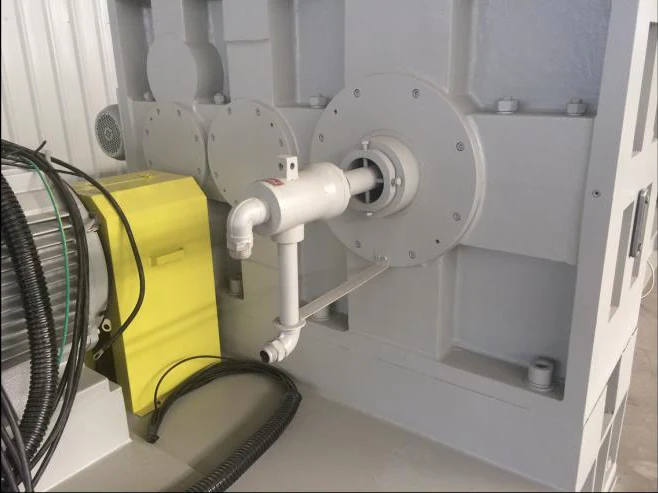
یک راز دیگر هم باید به شما بگویم: خنککاری داخلی ماردون نیز بسیار مهم است. شکل ۵ یک اتصال دوار برای خنککاری داخلی ماردون را نشان میدهد.
میکسر استاتیک و قالب
اکنون به میکسر استاتیک و قالب میرسیم. میکسر استاتیک برای یکنواختکردن اختلاف دمای شعاعی از دیوارهٔ سیلندر تا ریشهٔ پره (فلایت) ماردون طراحی شده است. طراحی آن میتواند بر کیفیت سطح محصول نهایی اثر بگذارد.
طراحی قالب تأثیر زیادی بر کیفیت سطح و چگالی ورق دارد که هزینهٔ تولید شما را تعیین میکند. اندازهٔ قالب را میتوان متناسب با اندازهٔ خاص محصول نهایی سفارشی ساخت.
تجهیزات پاییندستی
تجهیزات پاییندستی معمول شامل کالیبراتور، کشنده، فرز لبه، برش اصلی، برش لبه، دستگاه چیدن (استکر) و بستهبندی است. اما برخی تجهیزات جانبی مانند دستگاه چاپ، شیارزن سطح و دستگاه برجستهکاری و غیره نیز وجود دارد.
رایجترین اندازهٔ ورق XPS، 1200X600 میلیمتر (طول × عرض) است، اما برخی کاربردها به عرض ۱۲۰۰ میلیمتر یا اندازهای خاص نیاز دارند. این موضوع را باید در نظر بگیرید.
دربارهٔ ترکیب عوامل فومزا، در راهنمای کاربردی دیگری توضیح خواهم داد. اگر به جزئیات بیشتری دربارهٔ خط تولید ورق XPS علاقه دارید، همین امروز با ما تماس بگیرید.