يُصمَّم خط إنتاج ألواح XPS عادةً حسب طلب كل عميل. لذا عليك قبل الاستثمار أن تتعرّف على كيفية اختيار تكوين خط إنتاج ألواح XPS لتحقق أقصى استفادة من استثمارك.
ابدأ بالطاقة الإنتاجية
يرمز الاختصار XPS إلى البوليسترين المبثوق (eXtruded PolyStyrene). وأول ما تحتاج إلى معرفته هو الطاقة الإنتاجية: ما الطاقة التي تبحث عنها؟ فهناك فرق كبير بين 500 كجم/ساعة و1.5 طن/ساعة مثلًا.
كما ترتبط الطاقة الإنتاجية بفئة منتجاتك. فإذا كان معظم إنتاجك بسماكة 20 مم أو أقل، فلن أنصحك بخط تزيد طاقته على 300 كجم/ساعة. وعلى العكس، إذا كنت ستنتج ألواح XPS تزيد سماكتها على 100 مم، فأنصحك بخط تزيد طاقته على 1,000 كجم/ساعة، لأن السماكة الأكبر تتطلب تدرّج ضغط أكبر.
البثق الترادفي على مرحلتين
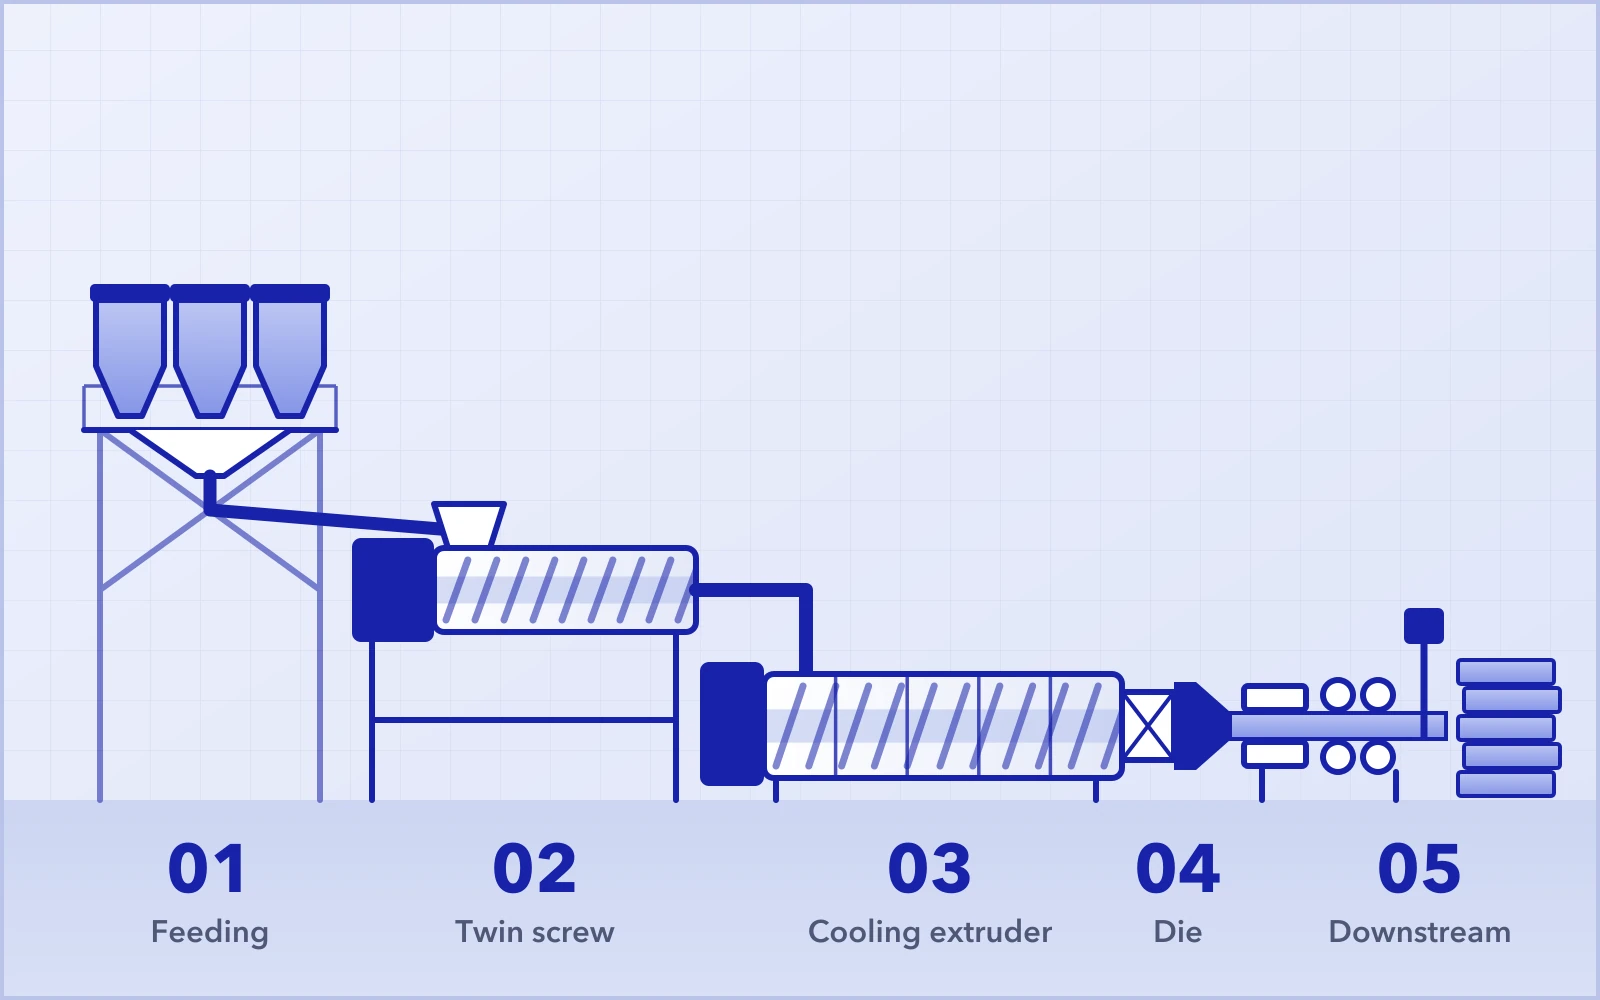
لنعد الآن إلى الآلة. تعتمد خطوط XPS اليوم عادةً على نظام بثق ترادفي (tandem) على مرحلتين: آلة بثق أولى تليها آلة بثق ثانوية، إما آلة أحادية اللولب مع آلة أحادية اللولب، وإما آلة ثنائية اللولب مع آلة أحادية اللولب. أما أنظمة البثق ثنائية اللولب أحادية المرحلة فقد أصبحت متقادمة منذ نحو 10 سنوات.
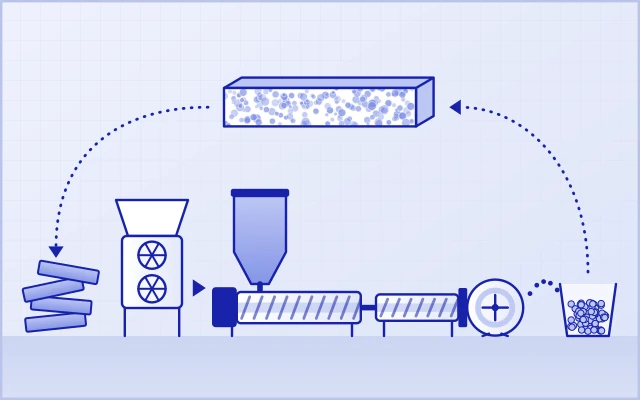
بوجه عام، يتكوّن خط إنتاج ألواح XPS من نظام التغذية ونظام البثق والقالب ومعدات ما بعد البثق.
نظام التغذية
لنبدأ بنظام التغذية. هناك أساسًا ثلاثة أنواع من أنظمة التغذية: التغذية بفقد الوزن (loss-in-weight)، والتغذية الوزنية بالدفعات، والتغذية بالناقل الحلزوني، وبينها فرق كبير في السعر أيضًا.
التغذية بفقد الوزن
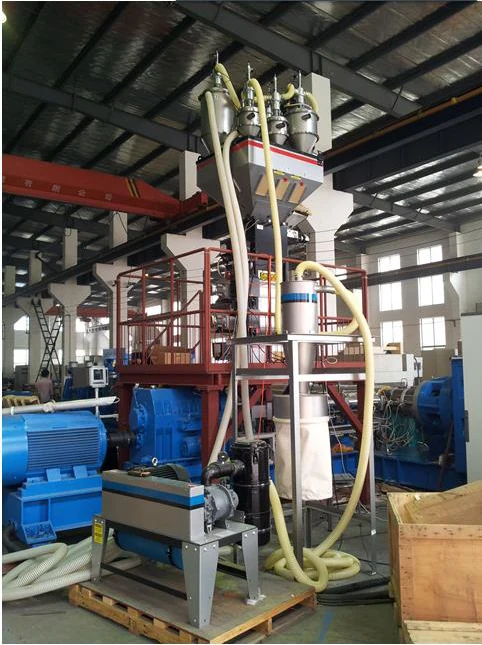
يبيّن الشكل 1 نظام تغذية بفقد الوزن من 7 مكوّنات مع نظام تحميل بالتفريغ. في هذا النظام تُجرَّع كل مادة وتُنقل بشكل مستمر، ولكل وحدة خلية وزن خاصة بها. ويعمل نظام التغذية بفقد الوزن جيدًا مع الحبيبات والمساحيق على حد سواء، ويمكن أن يكون نطاق تغذية كل مادة واسعًا جدًا.
التغذية الوزنية بالدفعات
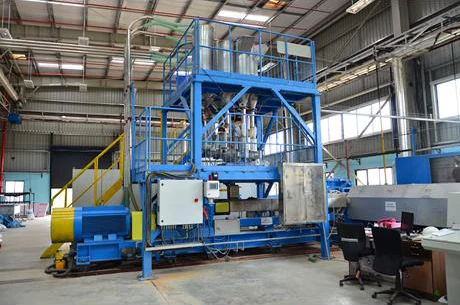
يبيّن الشكل 2 نظام تغذية وزنية بالدفعات من 7 مكوّنات. في هذا النظام تُجرَّع كل مادة على دفعات، ثم تُخلط المواد قبل التغذية، ولا توجد سوى خلية وزن واحدة لجميع المواد.
يمكن استخدام التغذية بفقد الوزن والتغذية الوزنية بالدفعات مع آلة البثق ثنائية اللولب، أما آلة البثق أحادية اللولب فلا تعمل إلا مع التغذية الوزنية بالدفعات، لأن كفاءة الخلط والتوزيع فيها غير كافية مقارنةً بآلة البثق ثنائية اللولب.
يميل نظام التغذية الوزنية بالدفعات إلى حدوث تطبّق (انفصال المواد في طبقات) عندما تحتوي موادك الخام على مساحيق مثل التلك أو الأصباغ، وهذا التطبّق يؤثر قليلًا في خلط المواد وتوزيعها؛ لذا يُفضَّل عند استخدام هذا النظام أن تكون جميع المواد على هيئة حبيبات. ونظام التغذية الوزنية بالدفعات أرخص نسبيًا من نظام التغذية بفقد الوزن.
التغذية بالناقل الحلزوني
يبيّن الشكل 3 نظام تغذية بالناقل الحلزوني. هذا النوع أرخص كثيرًا من النوعين الآخرين، لكن الدقة والخلط وبيئة العمل فيه أضعف نسبيًا أيضًا.
مقارنةً بنظامي التغذية الآخرين، تحتاج التغذية بالناقل الحلزوني إلى عامل إضافي واحد على الأقل في قسم التغذية، لأن العمال يضطرون إلى وزن كل مادة يدويًا ووضعها في خلاط مسبق، ثم تُنقل المواد المخلوطة مسبقًا إلى آلة البثق الأولى بواسطة محمّل حلزوني.
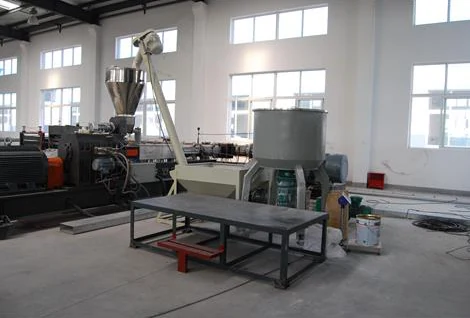
آلة البثق الأولى
أما بالنسبة لآلة البثق الأولى، فأنصحك شخصيًا وبشدة باختيار آلة بثق ثنائية اللولب، فلها مزايا عديدة: خلط أفضل، ومقطع لولب مرن، وتكلفة صيانة أقل، واستهلاك أقل للإضافات (يمكنك توفير 20% من مثبّط اللهب).
كما تعلم، تطوّر عامل النفخ المستخدم في XPS من CFC إلى HCFC ثم إلى HFC، وهو الآن CO₂، وقد يظهر شيء جديد في المستقبل القريب. ويتطلب كل جيل من عوامل النفخ مقطع لولب جديدًا. فكيف تواكب هذا التطور المستمر؟ الجواب هو آلة البثق ثنائية اللولب.
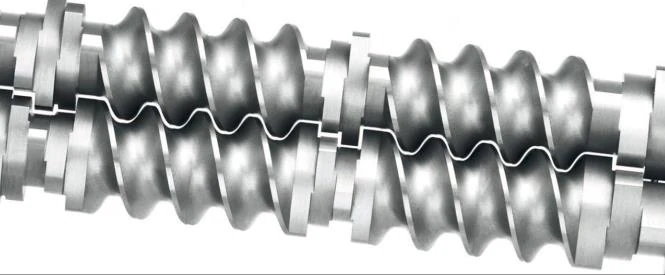
على خلاف آلة البثق أحادية اللولب، تتميّز آلتنا ثنائية اللولب المتوازية بتصميم معياري، فيمكنك تغيير مقطع اللولب وفق متطلبات العملية المختلفة، بل حتى لتطبيقات أخرى.
آلة البثق الثانوية
لننتقل الآن إلى آلة البثق الثانوية. الغرض الرئيسي منها هو التبريد، لذا فإن قدرة التبريد ودقة التحكم في درجة الحرارة بالغتا الأهمية، وهما العاملان الرئيسيان المؤثران في الخصائص الفيزيائية للوح.
نستخدم وحدة تحكم في درجة حرارة الزيت مصمَّمة خصيصًا للتحكم في درجة حرارة آلة البثق الثانوية. وجميع إعدادات التحكم في درجة الحرارة رقمية، فلا مجال للخطأ. ولا يرتبط تصميم قنوات التبريد بكفاءة التبريد فحسب، بل بسلامة الأسطوانة أيضًا.
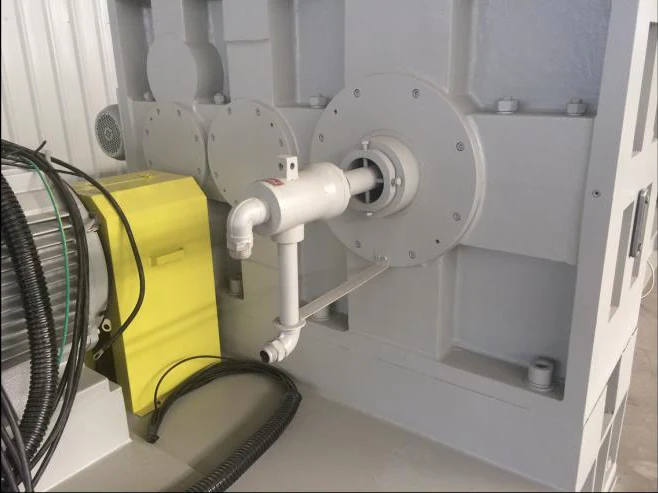
وهناك سر آخر لا بد أن أخبرك به: التبريد الداخلي للولب مهم جدًا أيضًا. ويبيّن الشكل 5 وصلة دوّارة للتبريد الداخلي للولب.
الخلاط الثابت والقالب
نصل الآن إلى الخلاط الثابت والقالب. صُمّم الخلاط الثابت لمعادلة فرق درجة الحرارة الشعاعي بين جدار الأسطوانة وجذر سن اللولب، ويمكن أن يؤثر تصميمه في جودة سطح المنتج النهائي.
يؤثر تصميم القالب تأثيرًا كبيرًا في جودة سطح اللوح وكثافته، وهما ما يحدد تكلفة إنتاجك. ويمكن تصميم مقاس القالب خصيصًا وفق المقاس المطلوب للمنتج النهائي.
معدات ما بعد البثق
تشمل معدات ما بعد البثق المعتادة وحدة المعايرة، ووحدة السحب، وآلة تشذيب الحواف، ووحدة القطع الرئيسية، ووحدة قص الحواف، ووحدة التكديس، ووحدة التغليف. وهناك أيضًا بعض المعدات الطرفية مثل الطابعة، وآلة تخديد السطح، وآلة النقش البارز وغيرها.
المقاس الأكثر شيوعًا لألواح XPS هو 1200X600 مم (الطول × العرض)، لكن بعض التطبيقات تتطلب عرض 1200 مم أو مقاسات خاصة، ويجب أن تأخذ ذلك في الحسبان.
أما مجموعة عوامل النفخ، فسأتناولها في دليل إرشادي آخر. وإذا كنت مهتمًا بمزيد من التفاصيل حول خط إنتاج ألواح XPS، فتواصل معنا اليوم.