Linia do produkcji płyt XPS jest zwykle projektowana indywidualnie pod konkretne zamówienie. Dlatego przed inwestycją warto wiedzieć, jak skonfigurować linię do produkcji płyt XPS, aby jak najlepiej wykorzystać zainwestowane środki.
Najpierw wydajność
XPS to skrót od eXtruded PolyStyrene, czyli polistyren ekstrudowany. Pierwszą rzeczą, którą trzeba ustalić, jest wydajność. Jakiej wydajności Państwo potrzebują? Na przykład 500 kg/h czy 1,5 t/h – to bardzo duża różnica.
Wydajność ma też związek z asortymentem produktów. Jeśli większość Państwa produkcji to płyty o grubości 20 mm lub mniejszej, nie polecałbym linii o wydajności powyżej 300 kg/h. Natomiast jeśli planują Państwo produkować płyty XPS grubsze niż 100 mm, polecałbym linię o wydajności powyżej 1000 kg/h, ponieważ większa grubość wymaga większego gradientu ciśnienia.
Dwustopniowe wytłaczanie tandemowe
Wróćmy jednak do maszyny. Współczesna linia do produkcji płyt XPS ma zwykle tandemowy, dwustopniowy układ wytłaczający: wytłaczarkę pierwszego stopnia i wytłaczarkę drugiego stopnia. Stosuje się albo dwie wytłaczarki jednoślimakowe, albo wytłaczarkę dwuślimakową w połączeniu z jednoślimakową. Jednostopniowe układy z wytłaczarką dwuślimakową wyszły z użycia około 10 lat temu.
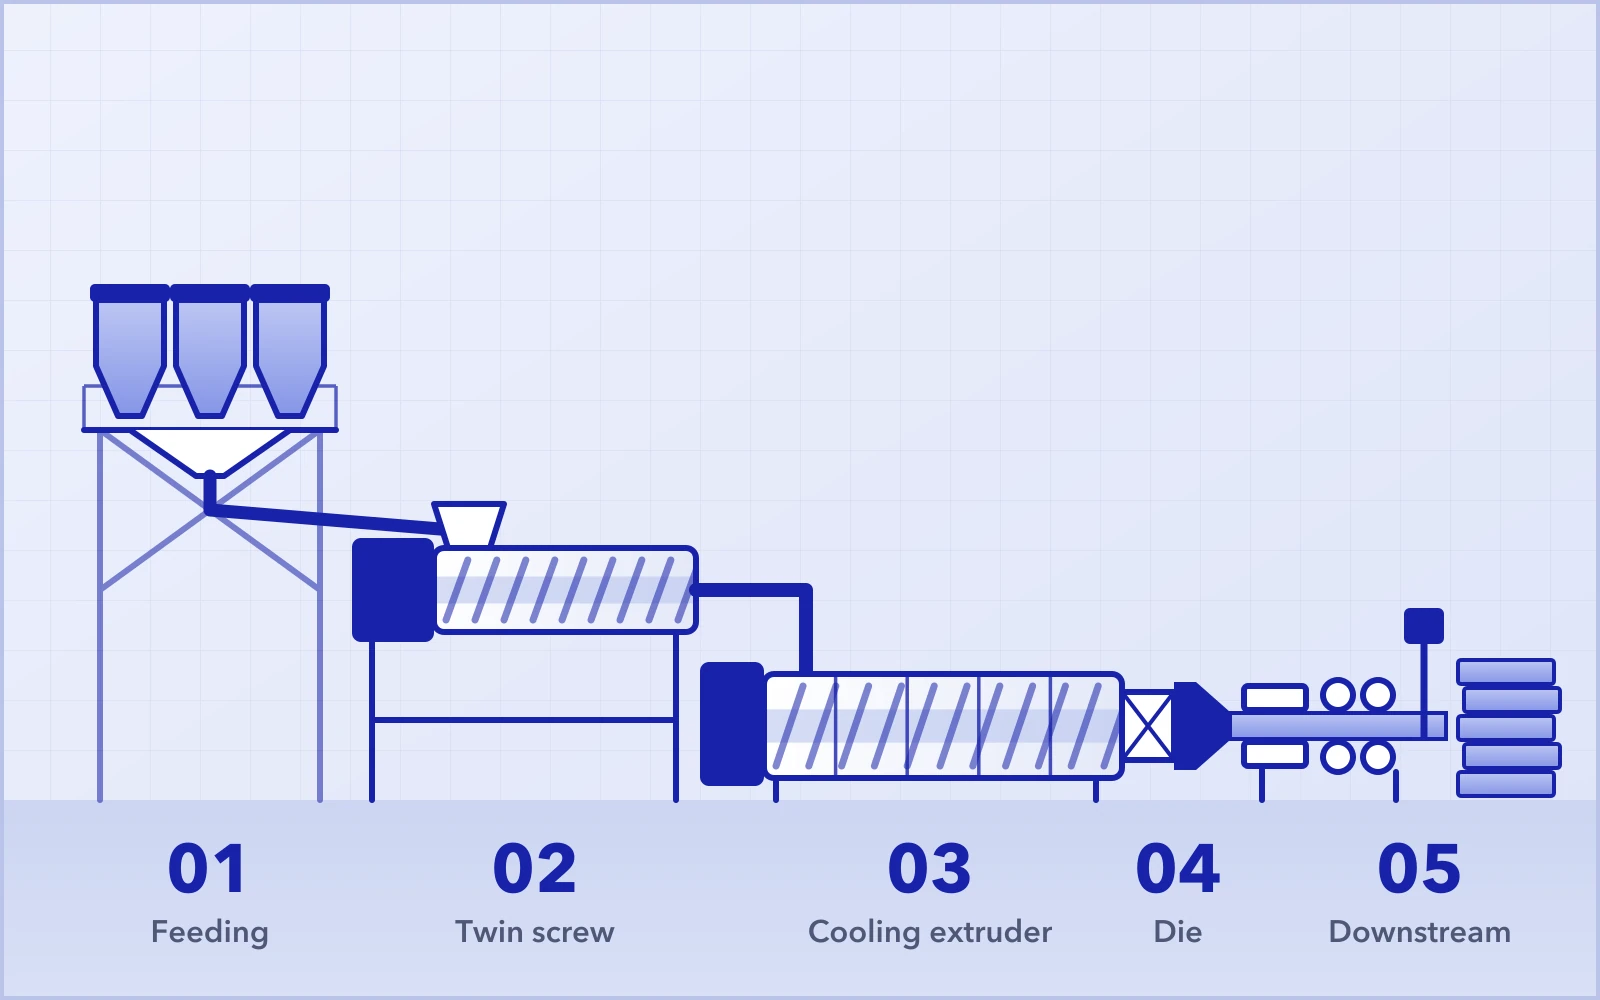
Ogólnie rzecz biorąc, linia do produkcji płyt XPS składa się z układu dozowania, układu wytłaczającego, głowicy i urządzeń odbierających.
System dozowania
Zacznijmy od układu dozowania. Stosuje się głównie trzy rodzaje dozowania: ubytkowe (loss-in-weight), grawimetryczne i ślimakowe. Różnią się one też znacznie ceną.
Dozowanie ubytkowe (loss-in-weight)
Na rys. 1 przedstawiono 7-składnikowy układ dozowania ubytkowego z próżniowym systemem załadunku. W układzie dozowania ubytkowego każdy materiał jest dozowany i podawany w sposób ciągły. Każdy dozownik ma własny czujnik tensometryczny. Układ dozowania ubytkowego bardzo dobrze sprawdza się zarówno z granulatem, jak i z proszkiem. Zakres dozowania każdego materiału może być dość szeroki.
Dozowanie grawimetryczne
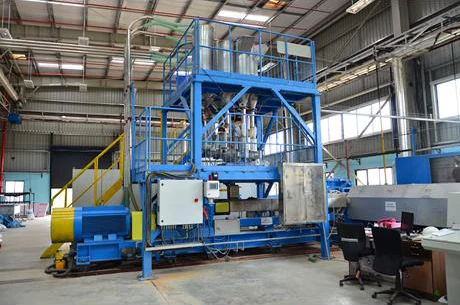
Na rys. 2 przedstawiono 7-składnikowy układ dozowania grawimetrycznego. W układzie dozowania grawimetrycznego każdy materiał jest odważany porcjami, a następnie składniki są mieszane przed podaniem. Cały układ ma tylko jeden czujnik tensometryczny.
Zarówno dozowanie ubytkowe, jak i grawimetryczne można stosować z wytłaczarką dwuślimakową, natomiast wytłaczarka jednoślimakowa może współpracować tylko z dozowaniem grawimetrycznym, ponieważ jej skuteczność mieszania i rozprowadzania składników jest niewystarczająca w porównaniu z wytłaczarką dwuślimakową.
W układzie dozowania grawimetrycznego, gdy surowce zawierają proszki, takie jak talk czy pigment, występuje skłonność do rozwarstwiania się mieszanki. Takie rozwarstwienie nieznacznie pogarsza mieszanie i rozprowadzenie składników, dlatego przy dozowaniu grawimetrycznym najlepiej stosować wszystkie materiały w postaci granulatu. Układ dozowania grawimetrycznego jest stosunkowo tańszy od układu ubytkowego.
Podawanie ślimakowe
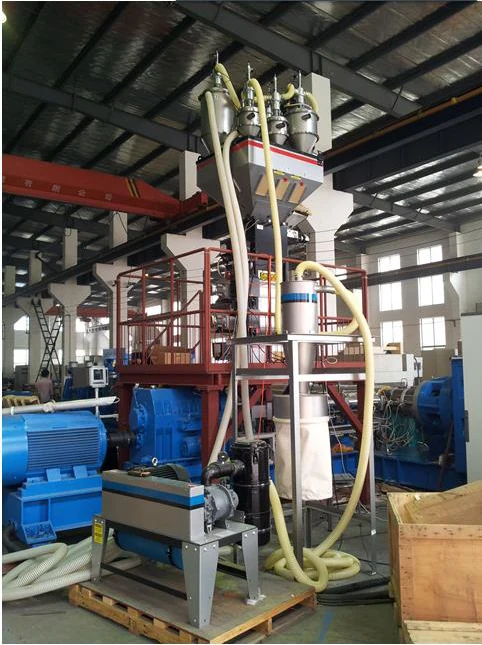
Na rys. 3 przedstawiono układ podawania ślimakowego. Podawanie ślimakowe jest znacznie tańsze od dwóch pozostałych rozwiązań, ale dokładność, jakość mieszania i warunki pracy są przy nim również stosunkowo słabe.
W porównaniu z dwoma pozostałymi układami dozowania podawanie ślimakowe wymaga co najmniej jednego pracownika więcej na stanowisku zasypu, ponieważ każdy materiał trzeba ręcznie odważyć i wsypać do mieszalnika wstępnego. Następnie wstępnie wymieszane materiały są transportowane do wytłaczarki pierwszego stopnia podajnikiem ślimakowym.
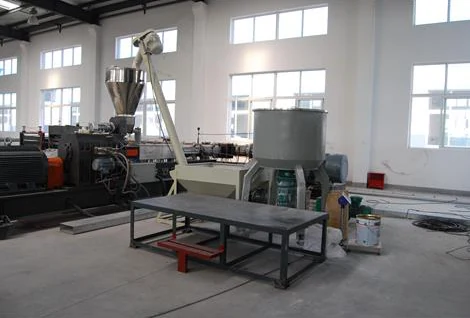
Wytłaczarka pierwszego stopnia
Jeśli chodzi o wytłaczarkę pierwszego stopnia, osobiście zdecydowanie polecam wytłaczarkę dwuślimakową. Ma ona wiele zalet: lepiej miesza, pozwala elastycznie zmieniać konfigurację ślimaków, ma niższe koszty utrzymania i zużywa mniej dodatków (można zaoszczędzić 20% środka uniepalniającego).
Jak Państwo wiedzą, środki spieniające do XPS ewoluowały od CFC przez HCFC i HFC do obecnie stosowanego CO₂. W niedalekiej przyszłości mogą pojawić się kolejne rozwiązania. Każda generacja środków spieniających wymaga nowej konfiguracji ślimaków. Jak nadążyć za tym ciągłym rozwojem? Odpowiedzią jest wytłaczarka dwuślimakowa.
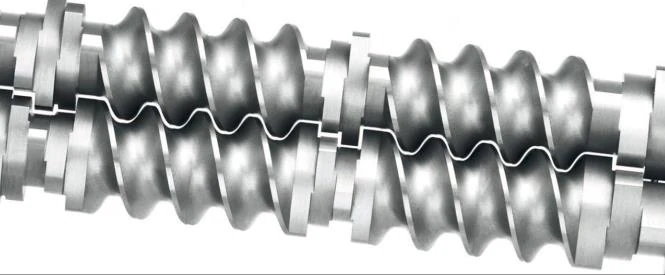
W odróżnieniu od wytłaczarki jednoślimakowej nasza równoległa wytłaczarka dwuślimakowa ma budowę modułową. Konfigurację ślimaków można zmieniać zależnie od wymagań procesu, a nawet pod kątem innego zastosowania.
Wytłaczarka drugiego stopnia
Przejdźmy teraz do wytłaczarki drugiego stopnia. Jej głównym zadaniem jest chłodzenie, dlatego wydajność chłodzenia i dokładność regulacji temperatury mają kluczowe znaczenie – to główne czynniki wpływające na właściwości fizyczne płyty.
Do regulacji temperatury wytłaczarki drugiego stopnia stosujemy indywidualnie projektowany olejowy termoregulator. Wszystkie temperatury ustawia się cyfrowo, co eliminuje ryzyko pomyłki. Konstrukcja kanałów chłodzących wpływa nie tylko na skuteczność chłodzenia, lecz także na bezpieczeństwo cylindra.
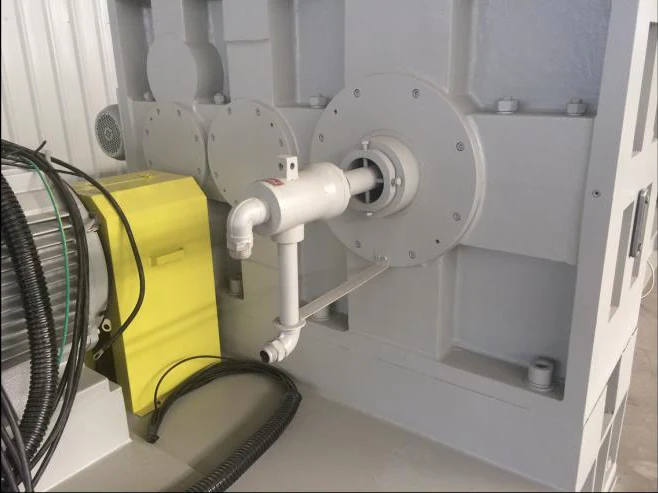
Zdradzę jeszcze jeden sekret: bardzo ważne jest także wewnętrzne chłodzenie ślimaka. Na rys. 5 pokazano złącze obrotowe do wewnętrznego chłodzenia ślimaka.
Mieszalnik statyczny i głowica
Przejdźmy do mieszalnika statycznego i głowicy. Zadaniem mieszalnika statycznego jest wyrównanie promieniowej różnicy temperatur między ścianką cylindra a dnem kanału ślimaka. Jego konstrukcja może wpływać na jakość powierzchni gotowego wyrobu.
Konstrukcja głowicy ma duży wpływ na jakość powierzchni i gęstość płyty, a te decydują o kosztach produkcji. Wymiary głowicy można dopasować do konkretnego formatu gotowego wyrobu.
Urządzenia odbierające
Standardowy zestaw urządzeń odbierających obejmuje kalibrator, odciąg, rozdrabniacz obrzeży, główny zespół cięcia poprzecznego, urządzenie do obcinania krawędzi, układarkę i pakowarkę. Dostępne są też urządzenia dodatkowe, takie jak drukarka, frezarka rowków powierzchniowych czy maszyna do tłoczenia wzoru.
Najpopularniejszy format płyt XPS to 1200 × 600 mm (dł. × szer.), ale w niektórych zastosowaniach potrzebna jest szerokość 1200 mm lub inny, specjalny format. Trzeba to uwzględnić przy planowaniu linii.
Dobór zestawu środków spieniających omówię w kolejnym poradniku z serii „Jak…”. Jeśli chcą Państwo dowiedzieć się więcej o liniach do produkcji płyt XPS, zapraszamy do kontaktu.