XPS üretim hattı normalde her talebe özel olarak tasarlanır. Bu nedenle yatırım yapmadan önce, yatırımınızdan en iyi verimi almak için XPS üretim hattınızı nasıl yapılandıracağınızı biraz öğrenmeniz gerekir.
İşe kapasiteyle başlayın
XPS, ekstrüde polistiren (eXtruded PolyStyrene) anlamına gelir. Bilmeniz gereken ilk şey kapasitedir. Ne kadarlık bir kapasite arıyorsunuz? Örneğin 500 kg/saat ile 1,5 ton/saat arasında büyük fark vardır; kapasite değiştikçe hat da büyük ölçüde değişir.
Kapasitenin ürün grubunuzla da bağlantısı vardır. Örneğin ürünlerinizin çoğu 20 mm veya daha ince ise, 300 kg/saat'in üzerinde bir hat önermem. Tersine, 100 mm'den kalın XPS levha üretecekseniz 1.000 kg/saat'in üzerinde bir hat öneririm; çünkü kalınlık arttıkça daha büyük bir basınç gradyanı gerekir.
İki kademeli tandem ekstrüzyon
Makineye dönelim. Günümüzün XPS hatlarında normalde tandem ekstrüzyon sistemi, yani iki kademede birinci ekstrüder artı ikinci ekstrüder bulunur. Bu düzen ya tek vidalı artı tek vidalı ya da çift vidalı artı tek vidalı ekstrüderden oluşur. Tek kademeli çift vidalı ekstrüzyon sistemleri yaklaşık 10 yıl önce geçerliliğini yitirdi.
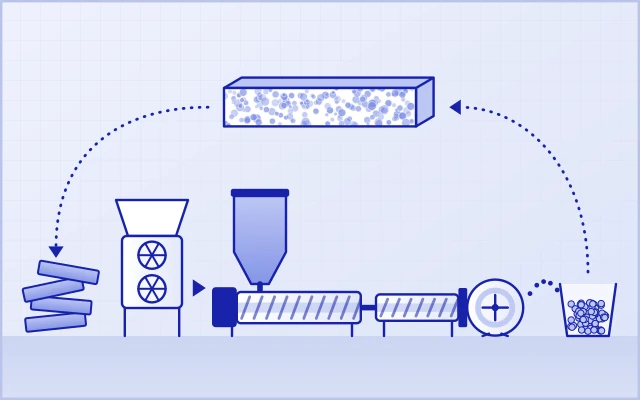
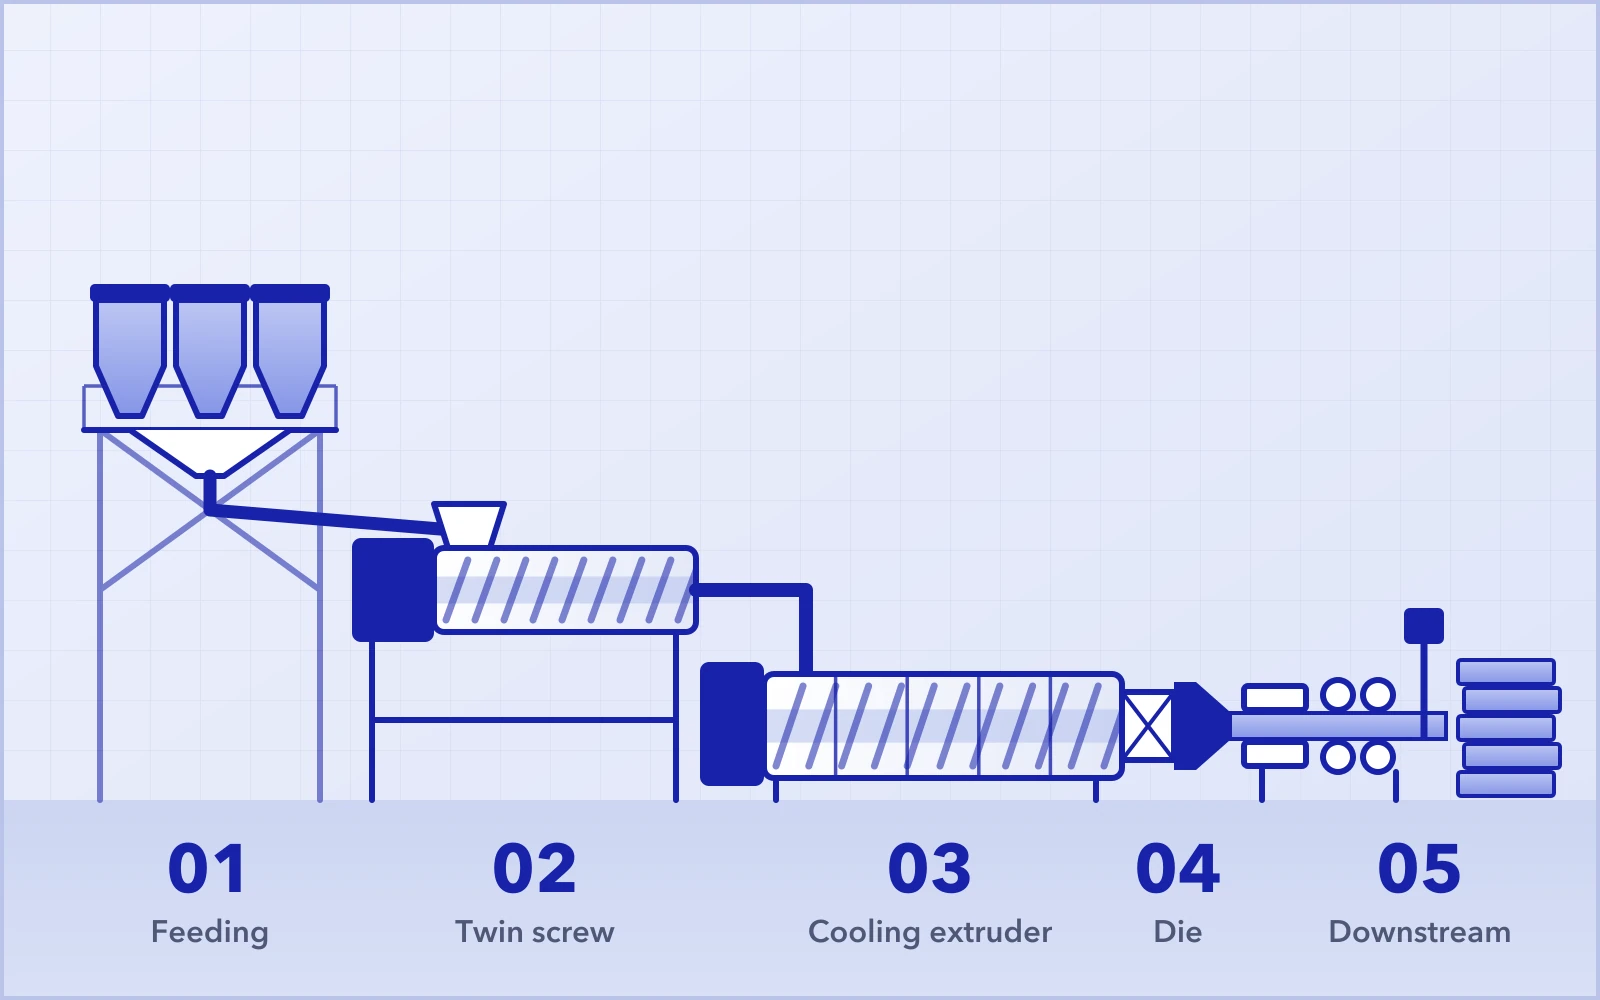
Genel olarak bir XPS üretim hattı besleme sistemi, ekstrüzyon sistemi, kalıp ve hat sonu ekipmanından oluşur.
Besleme sistemi
Önce besleme sistemine bakalım. Başlıca üç tür besleme sistemi vardır: ağırlık kaybı esaslı, gravimetrik ve helezonla besleme. Fiyatları da birbirinden çok farklıdır.
Ağırlık kaybı esaslı besleme
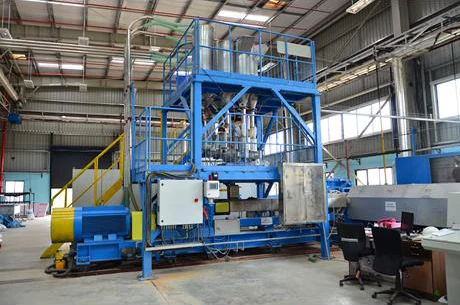
Şekil 1'de vakumlu yükleme sistemine sahip 7 bileşenli ağırlık kaybı esaslı besleme sistemi görülüyor. Ağırlık kaybı esaslı besleme sisteminde her malzeme sürekli olarak dozajlanır ve taşınır. Her ünitenin kendi yük hücresi vardır. Granül de toz da bu sistemle çok iyi çalışır. Her malzemenin besleme aralığı oldukça geniş olabilir.
Gravimetrik besleme
Şekil 2'de 7 bileşenli gravimetrik besleme sistemi görülüyor. Gravimetrik besleme sisteminde her malzeme parti halinde tartılır, ardından beslemeden önce karıştırılır. Tüm malzemeler için tek bir yük hücresi vardır.
Ağırlık kaybı esaslı besleme de gravimetrik besleme de çift vidalı ekstrüderle çalışabilir; tek vidalı ekstrüder ise yalnızca gravimetrik beslemeyle çalışabilir, çünkü tek vidalı ekstrüderin karıştırma ve dağıtma verimi çift vidalı ekstrüdere göre yetersizdir.
Hammaddeleriniz arasında talk veya pigment gibi tozlar varsa gravimetrik besleme sisteminde katmanlaşma eğilimi görülür. Bu katmanlaşma malzemelerin karışımını ve dağılımını bir miktar etkiler; bu yüzden gravimetrik besleme sistemi kullanıyorsanız tüm malzemeleri granül formda kullanmanız daha iyi olur. Gravimetrik besleme sistemi, ağırlık kaybı esaslı sisteme göre görece daha ucuzdur.
Helezonla besleme
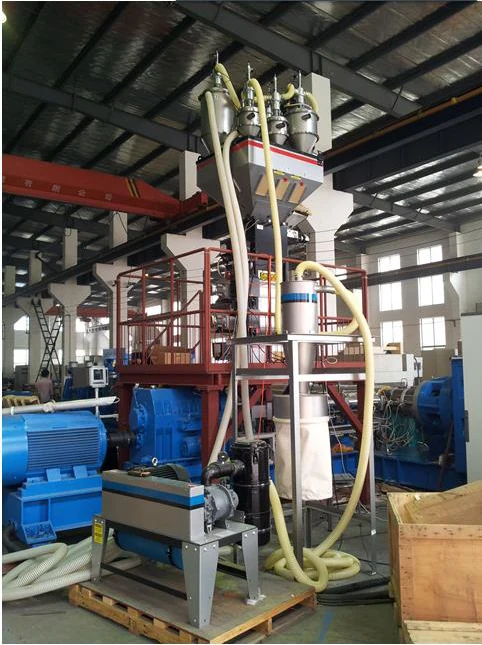
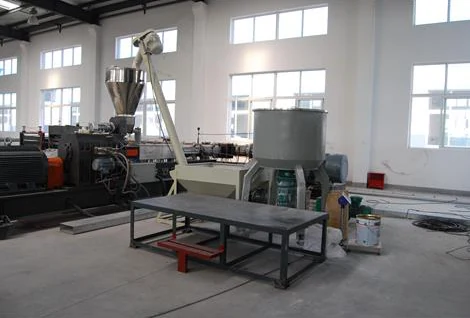
Şekil 3'te helezonlu besleme sistemi görülüyor. Helezonla besleme diğer ikisinden çok daha ucuzdur; ancak hassasiyet, karıştırma ve çalışma ortamı da buna bağlı olarak daha zayıftır.
Diğer iki besleme sistemine kıyasla helezonla besleme, besleme bölümünde en az bir işçi daha gerektirir; çünkü işçilerin her malzemeyi elle tartıp bir ön karıştırıcıya koyması gerekir. Ön karıştırılan malzemeler daha sonra helezonlu yükleyiciyle birinci ekstrüdere taşınır.
Birincil ekstrüder
Birinci ekstrüder olarak kişisel önerim kesinlikle çift vidalı ekstrüderdir. Pek çok avantajı vardır: daha iyi karıştırır, vida profili esnektir, bakım maliyeti daha düşüktür ve daha az katkı tüketir (alev geciktiricide %20 tasarruf edebilirsiniz).
Bildiğiniz gibi XPS'te şişirici ajan CFC'den HCFC'ye, ardından HFC'ye geçti; bugün CO₂ kullanılıyor. Yakın gelecekte yeni bir şey de çıkabilir. Her şişirici ajan kuşağı yeni bir vida profili gerektirir. Bu sürekli gelişime nasıl ayak uydurabilirsiniz? Yanıt çift vidalı ekstrüder.
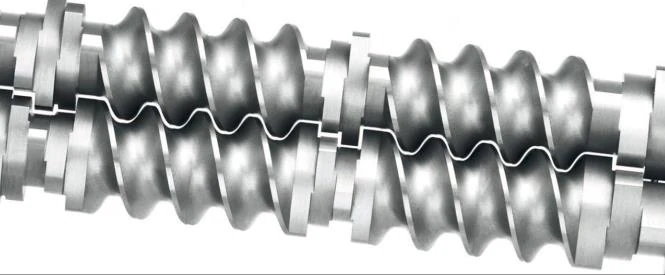
Tek vidalı ekstrüderden farklı olarak paralel çift vidalı ekstrüderimiz modüler tasarıma sahiptir. Vida profilini farklı proses gereksinimlerine, hatta başka uygulamalara göre değiştirebilirsiniz.
İkincil ekstrüder
Şimdi ikinci ekstrüdere bakalım. İkinci ekstrüderin asıl görevi soğutmadır; bu nedenle soğutma kapasitesi ve sıcaklık kontrolünün hassasiyeti çok kritiktir ve levhanın fiziksel özelliklerini etkileyen başlıca faktörler bunlardır.
İkinci ekstrüderin sıcaklığını kontrol etmek için özel olarak tasarlanmış yağlı sıcaklık kontrol cihazları kullanıyoruz. Tüm sıcaklık kontrolü dijital olarak ayarlanır, bu yüzden hataya yer bırakmaz. Soğutma kanalı tasarımı yalnızca soğutma verimini değil, kovanın güvenliğini de etkiler.
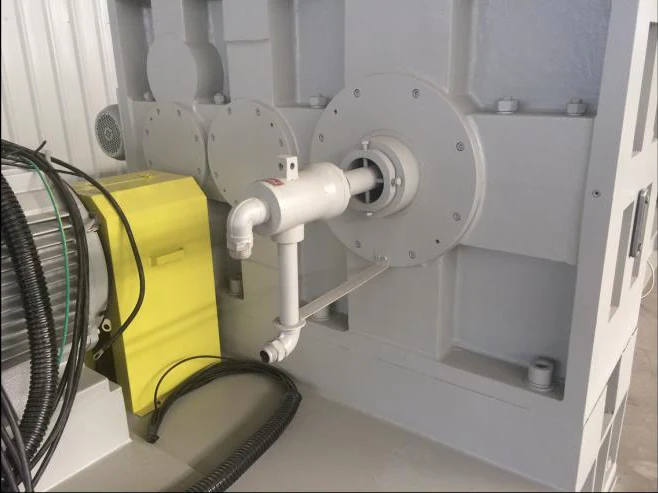
Size bir sır daha vereyim: vida içi soğutma da çok önemlidir. Şekil 5'te vida içi soğutma için kullanılan döner bağlantı görülüyor.
Statik mikser ve kalıp
Şimdi statik mikser ve kalıba geçelim. Statik mikser, kovan duvarı ile vida kanalı tabanı arasındaki radyal sıcaklık farkını dengelemek için tasarlanmıştır. Tasarımı nihai ürünün yüzey kalitesini etkileyebilir.
Kalıp tasarımı, levhanın yüzey kalitesi ve yoğunluğu üzerinde büyük etkiye sahiptir; bu da üretim maliyetinizi belirler. Kalıp ölçüsü, nihai ürünün belirli ölçüsüne göre özel olarak yapılabilir.
Hat sonu ekipmanları
Standart hat sonu ekipmanı kalibratör, çekme ünitesi, kenar frezesi (edge hogger), ana kesme, kenar kesme, istifleyici ve paketlemeden oluşur. Bunların yanında yazıcı, yüzey kanal açma ve desen baskı (embossing) makinesi gibi bazı çevre ekipmanları da vardır.
En yaygın XPS levha ölçüsü 1.200 × 600 mm'dir (U × G); ancak bazı uygulamalar 1.200 mm genişlik veya özel bir ölçü gerektirir. Bunu da mutlaka hesaba katmalısınız.
Şişirici ajan seçeneklerini başka bir rehberde anlatacağım. XPS üretim hattı hakkında daha fazla ayrıntıyla ilgileniyorsanız bugün bize ulaşın.