Normalmente, a linha de produção de placas de XPS é feita sob medida para cada pedido. Por isso, antes de investir, vale a pena entender como configurar sua linha de XPS para tirar o máximo proveito do investimento.
Comece pela capacidade de produção
XPS é a sigla em inglês de poliestireno extrudado (eXtruded PolyStyrene). A primeira coisa que você precisa saber é a capacidade de produção. De quanta capacidade você precisa? Por exemplo, 500 kg/h ou 1,5 t/h: quando a capacidade muda, a diferença é grande.
A capacidade também tem relação com o seu tipo de produto. Se a maior parte da sua produção tiver 20 mm de espessura ou menos, eu não recomendaria uma linha de mais de 300 kg/h. Por outro lado, se você vai produzir placas de XPS com mais de 100 mm de espessura, eu recomendaria uma linha de mais de 1.000 kg/h, porque espessuras maiores exigem um gradiente de pressão maior.
Extrusão tandem em dois estágios
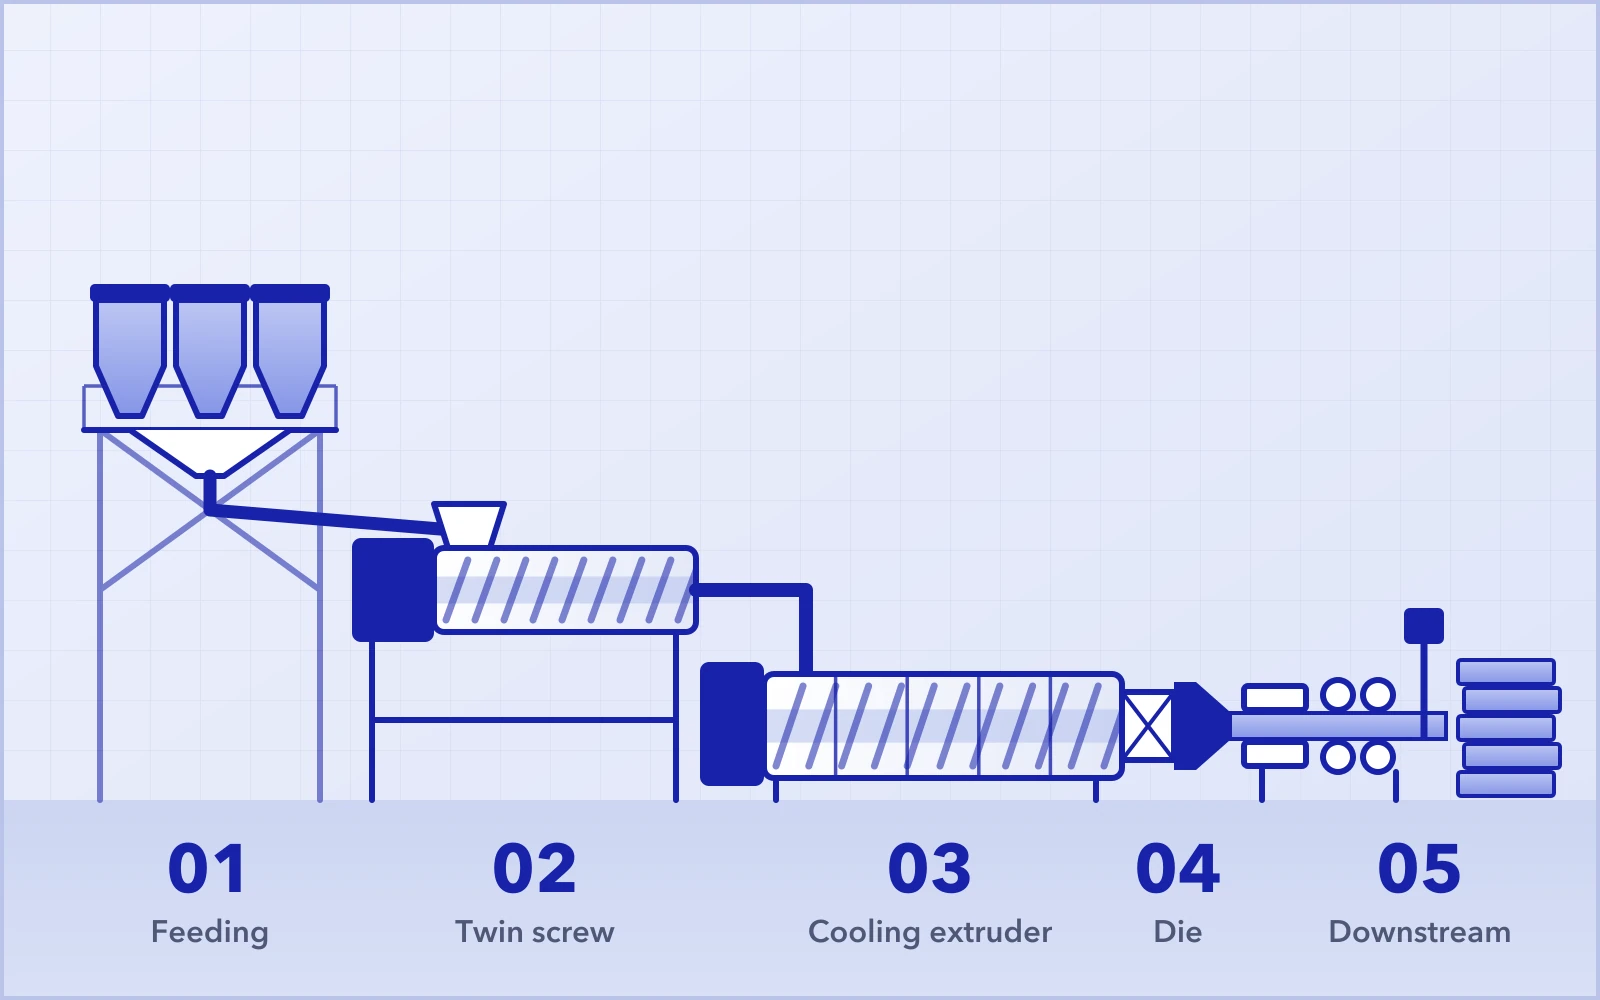
Voltemos à máquina. Hoje, as linhas de XPS normalmente usam um sistema de extrusão tandem, com extrusora primária e extrusora secundária em dois estágios: monorrosca mais monorrosca, ou dupla rosca mais monorrosca. Os sistemas de extrusão de dupla rosca em estágio único ficaram ultrapassados há cerca de 10 anos.
De modo geral, uma linha de produção de placas de XPS é composta por sistema de alimentação, sistema de extrusão, matriz e equipamentos a jusante.
Sistema de alimentação
Começando pelo sistema de alimentação: há basicamente três tipos — dosagem por perda de peso, dosagem gravimétrica por batelada e alimentação por rosca transportadora. A diferença de preço entre eles também é grande.
Dosagem por perda de peso
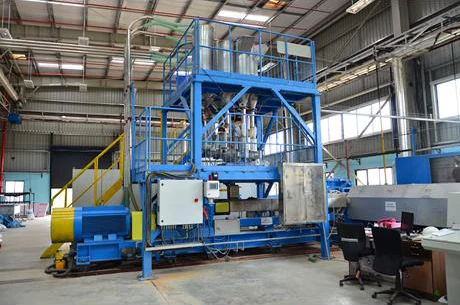
A Fig. 1 mostra um sistema de dosagem por perda de peso de 7 componentes com sistema de carregamento a vácuo. Nesse sistema, cada material é dosado e transportado continuamente, e cada unidade tem sua própria célula de carga. Tanto pellets quanto pó funcionam muito bem com a dosagem por perda de peso, e a faixa de dosagem de cada material pode ser bem ampla.
Dosagem gravimétrica por batelada
A Fig. 2 mostra um sistema de dosagem gravimétrica por batelada de 7 componentes. Nesse sistema, cada material é dosado em bateladas e depois misturado antes da alimentação. Há apenas uma célula de carga para todos os materiais.
Tanto a dosagem por perda de peso quanto a gravimétrica por batelada funcionam com extrusora de dupla rosca. Já a extrusora monorrosca só funciona com a dosagem gravimétrica por batelada, porque sua eficiência de mistura e distribuição é insuficiente em comparação com a da extrusora de dupla rosca.
A dosagem gravimétrica por batelada tende a provocar segregação em camadas quando há pós entre as matérias-primas, como talco ou pigmento. Essa segregação afeta um pouco a mistura e a distribuição dos materiais; por isso, se você usar dosagem gravimétrica por batelada, é melhor que todos os materiais estejam em pellets. Esse sistema é relativamente mais barato que a dosagem por perda de peso.
Alimentação por rosca transportadora
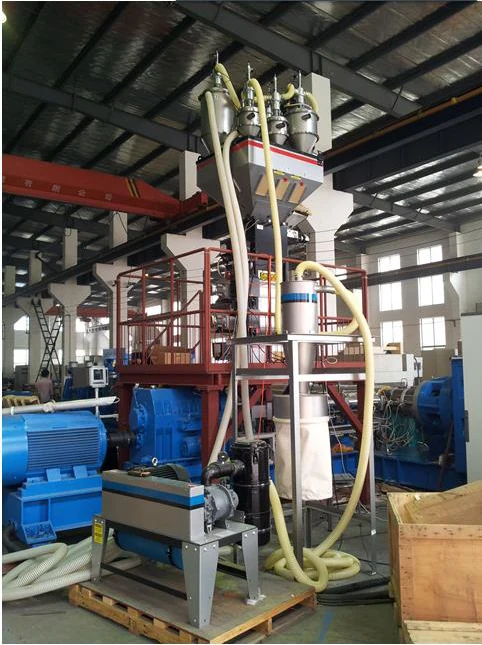
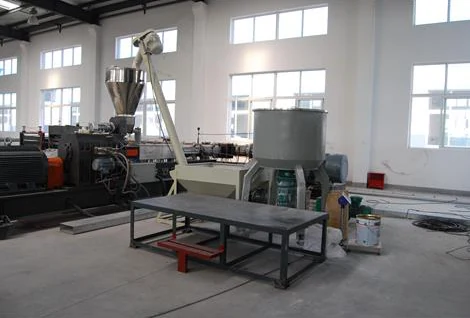
A Fig. 3 mostra um sistema de alimentação por rosca transportadora. Ela é muito mais barata que as outras duas opções, mas a precisão, a mistura e o ambiente de trabalho também são comparativamente piores.
Em comparação com os outros dois sistemas, a alimentação por rosca transportadora exige pelo menos um operador a mais na alimentação, porque os trabalhadores precisam pesar cada material manualmente e colocá-lo em um pré-misturador. Depois, os materiais pré-misturados são levados à extrusora primária por um carregador de rosca.
Extrusora primária
Quanto à extrusora primária, pessoalmente recomendo muito a extrusora de dupla rosca. Ela traz várias vantagens: mistura melhor, configuração de rosca flexível, menor custo de manutenção e menor consumo de aditivos (você pode economizar 20% de retardante de chama).
Como você sabe, o agente expansor do XPS evoluiu do CFC para o HCFC, depois para o HFC, e hoje é o CO₂. Pode surgir algo novo em breve. E cada geração de agente expansor exige uma nova configuração de rosca. Como acompanhar essa evolução constante? A resposta é a dupla rosca.
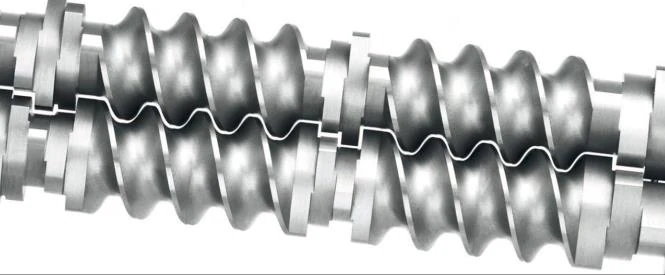
Ao contrário da monorrosca, nossa dupla rosca paralela tem projeto modular. Você pode mudar a configuração da rosca de acordo com os diferentes requisitos do processo e até para outras aplicações.
Extrusora secundária
Agora vamos à extrusora secundária. Sua principal função é o resfriamento, por isso a capacidade de resfriamento e a precisão do controle de temperatura são críticas: são os principais fatores que afetam as propriedades físicas da placa.
Usamos um controlador de temperatura a óleo feito sob medida para controlar a temperatura da extrusora secundária. Todos os ajustes de temperatura são digitais, o que evita erros de operação. O projeto dos canais de resfriamento influencia não só a eficiência do resfriamento, mas também a segurança do cilindro.
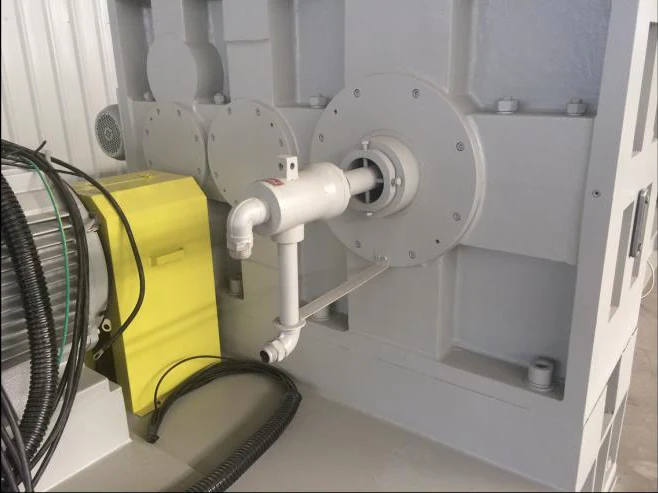
Mais um segredo que preciso contar: o resfriamento interno da rosca também é muito importante. A Fig. 5 mostra uma junta rotativa para o resfriamento interno da rosca.
Misturador estático e matriz
Chegamos ao misturador estático e à matriz. O misturador estático foi projetado para equalizar a diferença radial de temperatura entre a parede do cilindro e a raiz do filete da rosca. Seu projeto pode afetar a qualidade da superfície do produto final.
O projeto da matriz tem grande influência na qualidade da superfície e na densidade da placa, o que determina o seu custo de produção. O tamanho da matriz pode ser feito sob medida para as dimensões específicas do produto final.
Pós-extrusão
Os equipamentos a jusante usuais incluem calibrador, puxador, triturador de bordas, corte transversal principal, refile das bordas, empilhador e embalagem. Mas também existem periféricos como impressora, ranhuradeira de superfície, gofradora etc.
O tamanho mais comum de placa de XPS é 1.200 × 600 mm (C × L), mas algumas aplicações exigem 1.200 mm de largura ou outras dimensões específicas. Isso precisa ser levado em conta.
Sobre a combinação de agentes expansores, vou falar em outro guia. Se quiser mais detalhes sobre linhas de produção de placas de XPS, fale conosco hoje mesmo.