در راهنمای قبلی دربارهٔ پیکربندی خط تولید ورق XPS صحبت کردیم. امروز میخواهم نکاتی را دربارهٔ چگونگی تعیین ترکیب عوامل فومزا برای تولید ورق XPS بگویم. موضوع را از ۴ جنبه بررسی میکنم: مقررات محلی، دسترسی به منابع، استاندارد عایقکاری محلی و مسائل فنی.
۰۱مقررات محلی
نخست، مقررات محلی. شناختهشدهترین عامل فومزای XPS فریون است؛ گروهی از هالوکربنها شامل CFCها، HCFCها و HFCها. هر کشوری مقررات خاص خود را برای استفاده از فریون دارد.
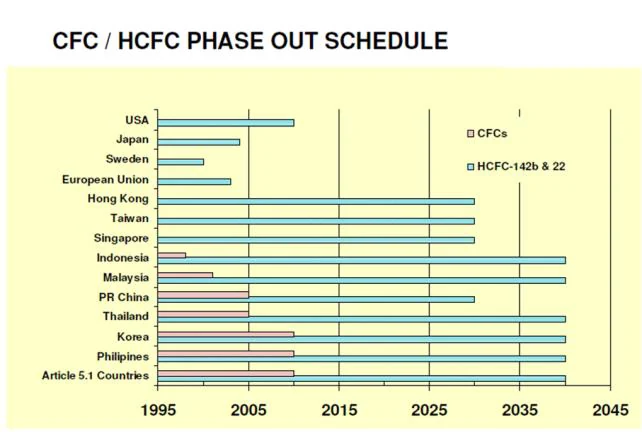
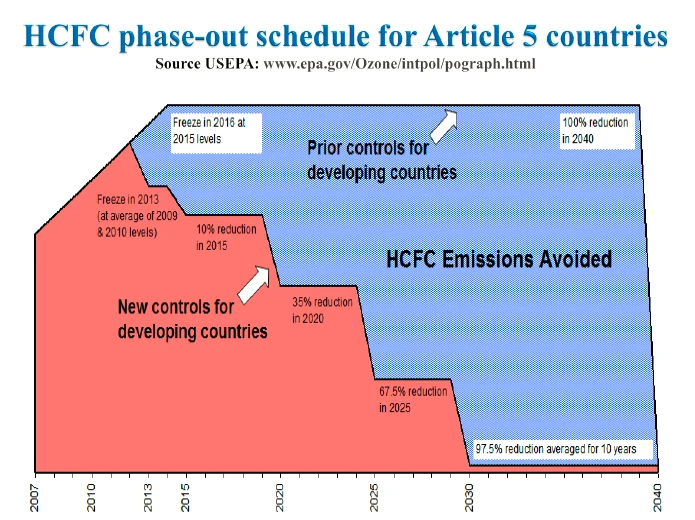
در بیشتر کشورهای توسعهیافته، HCFC اکنون ممنوع است، در حالی که کشورهای در حال توسعه مانند چین و اندونزی باید طبق پروتکل مونترال حذف HCFC را تا سال ۲۰۳۰ به پایان برسانند و تنها سهمیهٔ کوچکی برای سرویس تجهیزات تبرید موجود تا سال ۲۰۴۰ باقی میماند. اما بسیاری از کشورها برنامهٔ تازهای را برای تسریع جدول زمانی حذف HCFCها اجرا میکنند.
نکتهای که باید به آن اشاره کنم این است که CO₂ به دلیل انحلالپذیری ضعیف در پلیاستایرن، بهندرت بهعنوان تنها عامل فومزا به کار میرود؛ معمولاً آن را با یک عامل فومزای کمکی مانند اتانول، بوتان یا DME ترکیب میکنند که نقش حلال کمکی را دارد و به انحلال CO₂ در پلیاستایرن کمک میکند.
۰۲دسترسی به منابع
دوم، دسترسی به منابع. در برخی کشورها بعضی از انواع عوامل فومزا در دسترس نیستند. برای نمونه، در برخی کشورهای خاورمیانه اتانول در دسترس نیست و واردات آن هم مجاز نیست، بنابراین باید از جایگزین دیگری استفاده کنید. در برخی کشورها حتی HFCها هم در دسترس نیستند و استفاده از آنها مجاز نیست، چه رسد به HCFCها.
برای آگاهی از دسترسی به منابع باید با مراجع ذیربط کشورتان مشورت کنید.
۰۳استاندارد عایقکاری محلی
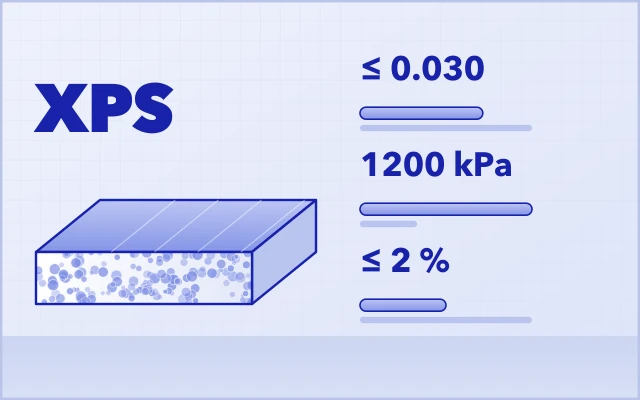
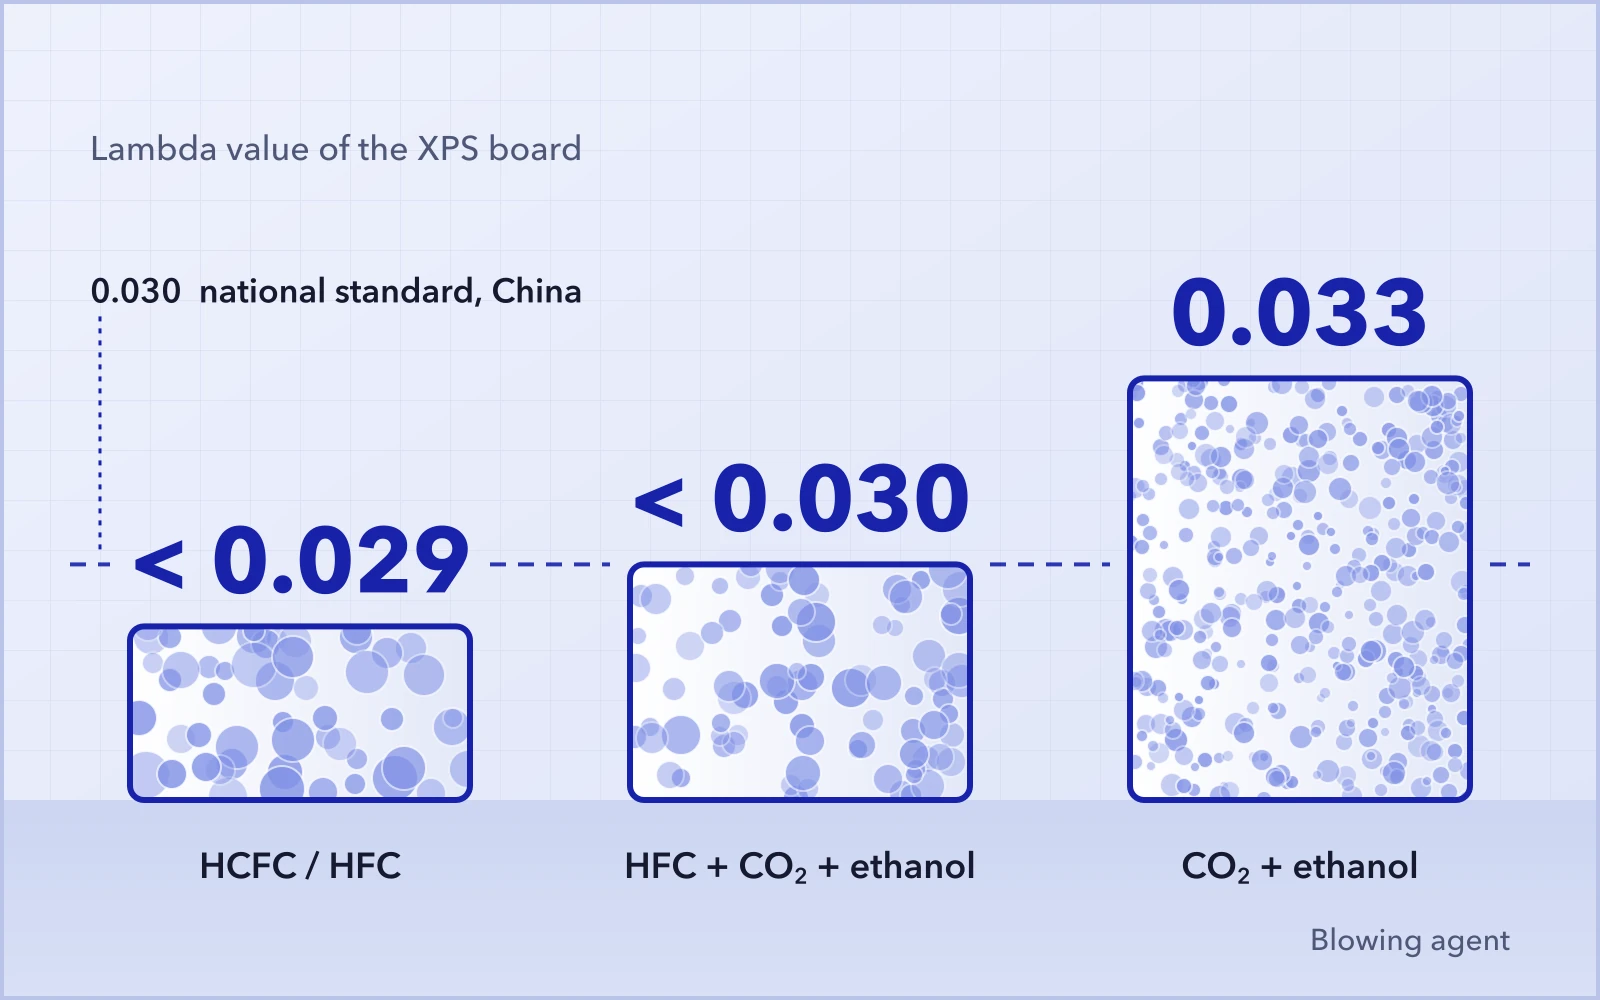
سوم، استاندارد عایقکاری محلی. تقریباً هر کشوری استاندارد خاص خود را برای ضریب هدایت حرارتی ورق XPS دارد. چین را در نظر بگیرید: استاندارد ملی چین برای ضریب هدایت حرارتی XPS برابر ۰٫۰۳۰ W/(m·K) است. از سوی دیگر، برخی کشورها ضریب هدایت حرارتی را معیار قرار نمیدهند و به جای آن از مقاومت حرارتی یا مقدار R استفاده میکنند.
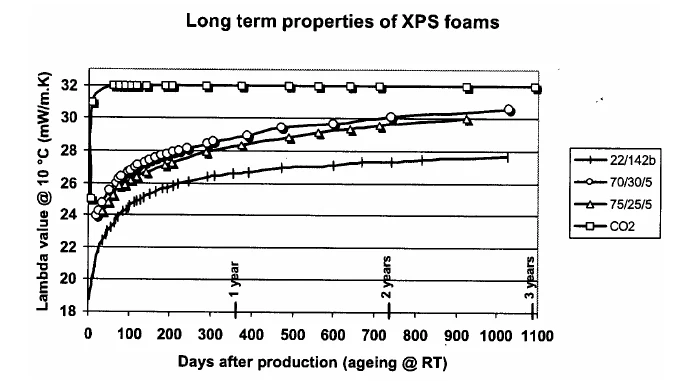
اما استاندارد چه ربطی به فرمولاسیون عامل فومزای شما دارد؟ دلیلش این است که استفاده از عوامل فومزای مختلف به ضریب هدایت حرارتی متفاوتی میانجامد. برای نمونه، با HCFCها یا HFCها میتوانید مقدار لامبدا را زیر ۰٫۰۲۹ نگه دارید. اما اگر از CO₂ بههمراه اتانول استفاده کنید، رساندن مقدار لامبدا به کمتر از ۰٫۰۳۳ دشوار است. برخی شرکتها برای رسیدن به مقدار لامبدای کمتر از ۰٫۰۳۰ از مخلوط HFC، CO₂ و اتانول استفاده میکنند.
۰۴ضخامت، سختی و فرمولاسیون
آخرین موضوعی که میخواهم به آن بپردازم، رابطهٔ میان ضخامت، سختی و فرمولاسیون عامل فومزا است. با HCFCها یا HFCها رسیدن به ضخامتی مانند ۱۵ سانتیمتر آسانتر است. اگر CO₂ عامل فومزای اصلی باشد، رسیدن به چنین ضخامتی بسیار دشوار خواهد بود، مگر اینکه خط شما ظرفیت تولید ۱٫۵ تن/ساعت داشته باشد.
اما وقتی ورقی با مقاومت فشاری بسیار بالا، مثلاً ۱۰۰۰ کیلوپاسکال، برای کاربردهای ویژه تولید میکنید، CO₂ گزینهٔ مناسبی است، زیرا فومسازی با CO₂ معمولاً سلولهای کوچکتری ایجاد میکند و به ریزتر شدن ساختار سلولی ورق کمک میکند.
امیدوارم این توضیحات به شما در انتخاب درست خط تولید ورق XPS کمک کند. اگر کمکی از دست من برمیآید، بیدرنگ با ما تماس بگیرید.