
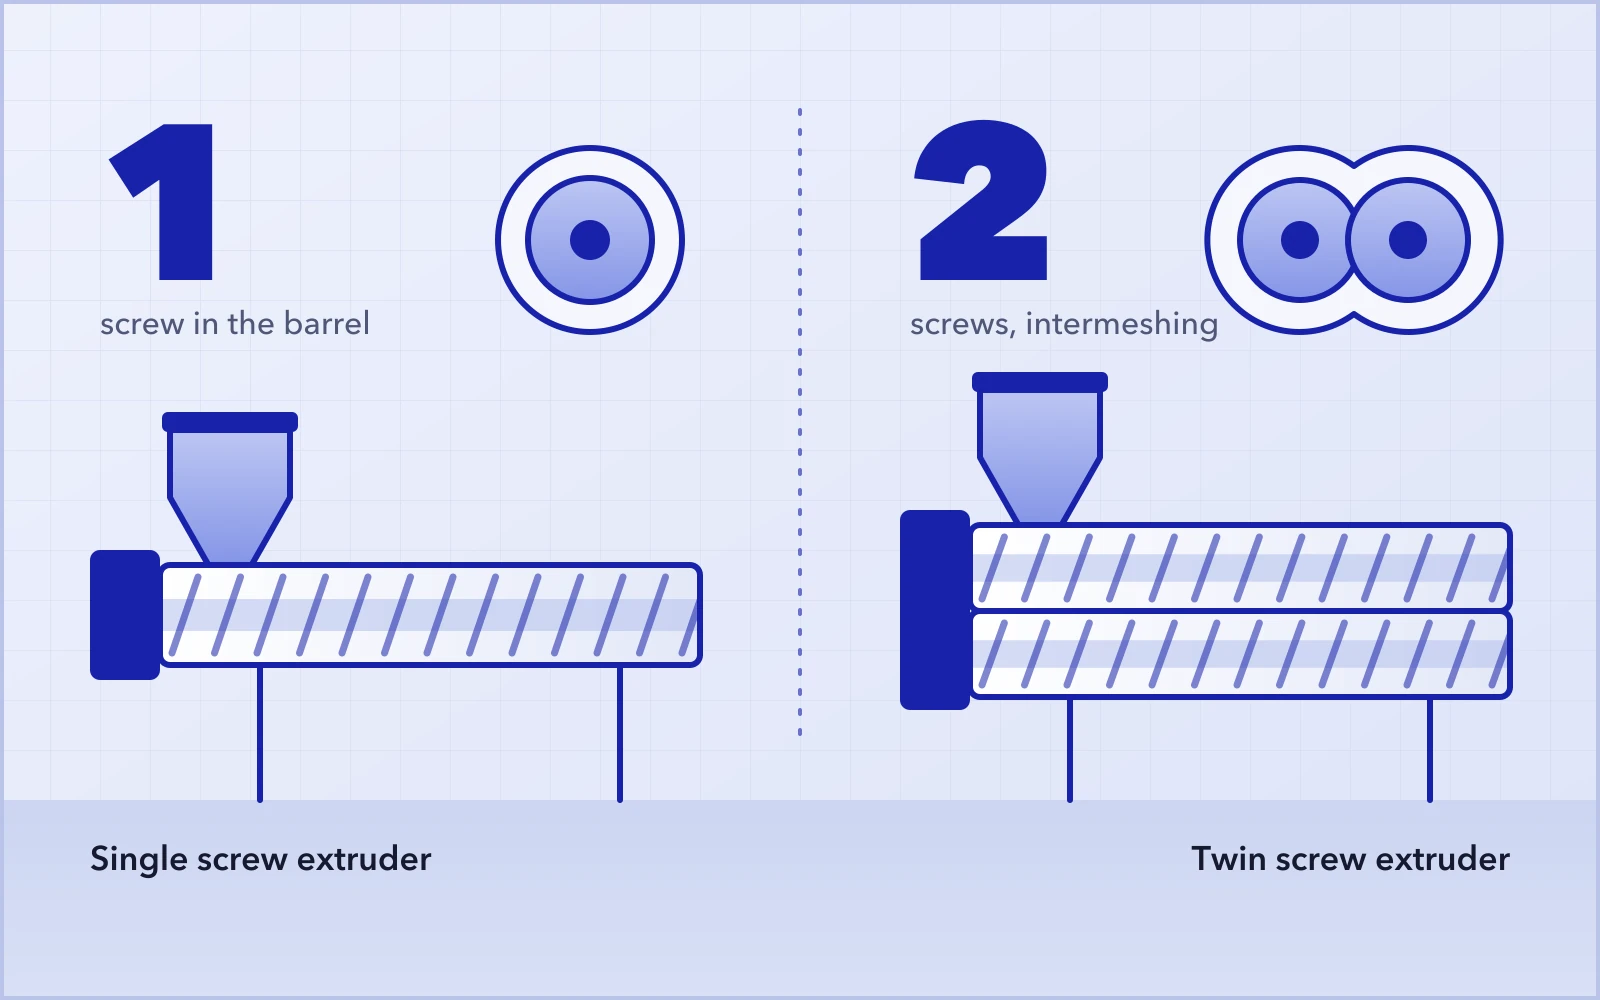
L’extrudeuse monovis et l’extrudeuse bivis ont chacune leurs caractéristiques et leurs applications. Pour certaines applications, l’une comme l’autre peut convenir.
Les extrudeuses sont utilisées dans l’industrie des plastiques, l’agroalimentaire et l’alimentation pour animaux de compagnie, la chimie, la pharmacie, les minéraux et les non-tissés. Ce guide porte principalement sur les extrudeuses pour plastiques.
Voyons en détail les avantages et les différences des extrudeuses monovis et bivis.
L’extrudeuse monovis
Qu’est-ce qu’une extrudeuse monovis ?
Une extrudeuse monovis ne comporte qu’une seule vis dans son fourreau.
Elle se compose principalement de trois ensembles : le système d’extrusion, le système de transmission et le système de chauffage et de refroidissement. Sa structure de base est présentée à la figure 1.
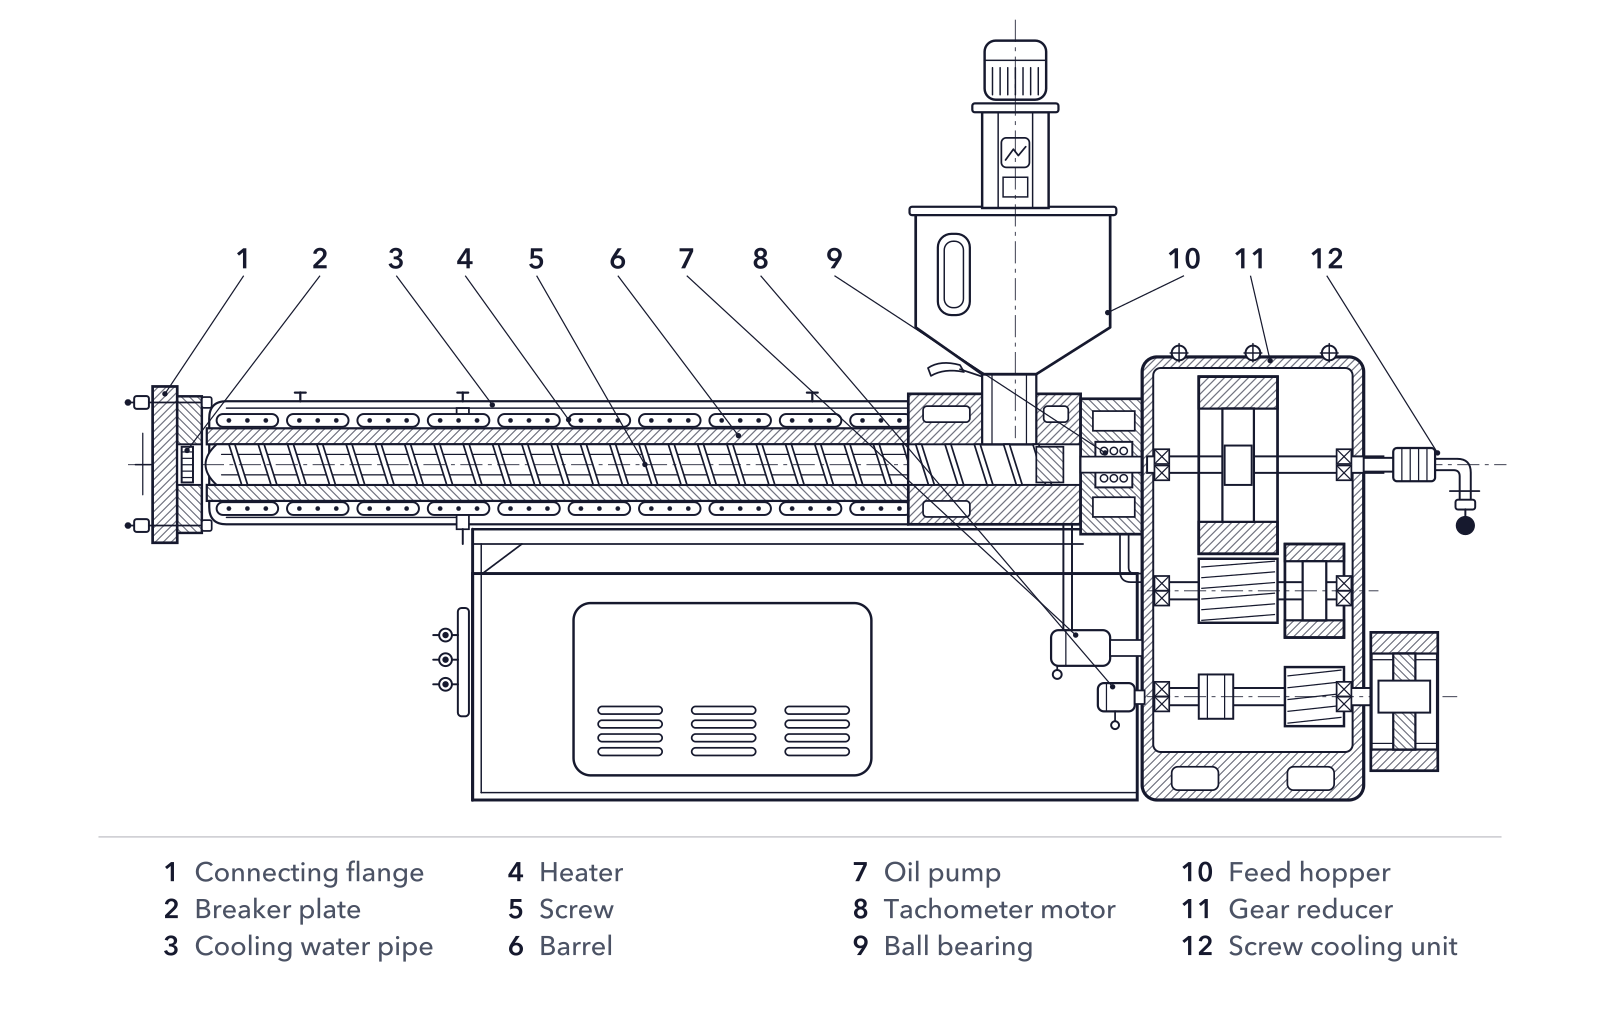
Système d’extrusion
Le système d’extrusion a pour fonction principale de fondre et de plastifier la matière polymère pour former une matière fondue homogène, en la faisant passer de l’état vitreux à l’état visqueux (fluide).
Le système d’extrusion comprend principalement le système d’alimentation, la vis et le fourreau. C’est le cœur de l’extrudeuse, et la vis en est le composant essentiel.
Système de transmission
Le système de transmission se compose généralement d’un moteur, d’un réducteur et de paliers. Il sert principalement à entraîner la vis et à lui fournir la vitesse et le couple nécessaires au procédé d’extrusion.
Pendant l’extrusion, la vitesse de rotation de la vis doit rester stable pour garantir une qualité de produit homogène. Elle doit cependant pouvoir être réglée selon les cas, afin qu’un même équipement puisse extruder des matières ou des profils différents.
Système de chauffage et de refroidissement
Le système de chauffage et de refroidissement de l’extrudeuse comprend un dispositif de chauffage et un dispositif de refroidissement ; il est indispensable au bon déroulement du procédé d’extrusion. Ces dispositifs doivent garantir des conditions de température conformes aux exigences du procédé.
Applications de l’extrudeuse monovis
L’extrudeuse monovis est principalement utilisée pour :
- L’extrusion de tubestubes PP-R, tubes PE pour le gaz, tubes PEX réticulés, tubes multicouches aluminium-plastique, tubes ABS, tubes PVC, gaines PEHD à paroi interne siliconée et divers tubes composites coextrudés.
- L’extrusion de profilés et de feuillesprofilés et feuilles en PVC, PET, PS, PP, PC et autres matières.
- L’extrusion de profilésEn ajustant la vitesse de l’extrudeuse et en modifiant la géométrie de la vis, on peut produire divers profilés plastiques, notamment en PVC et en polyoléfines.
- Le compoundage de matières modifiéesElle convient au compoundage, à la modification et au renforcement de nombreux plastiques.
L’extrudeuse bivis
Qu’est-ce qu’une extrudeuse bivis ?
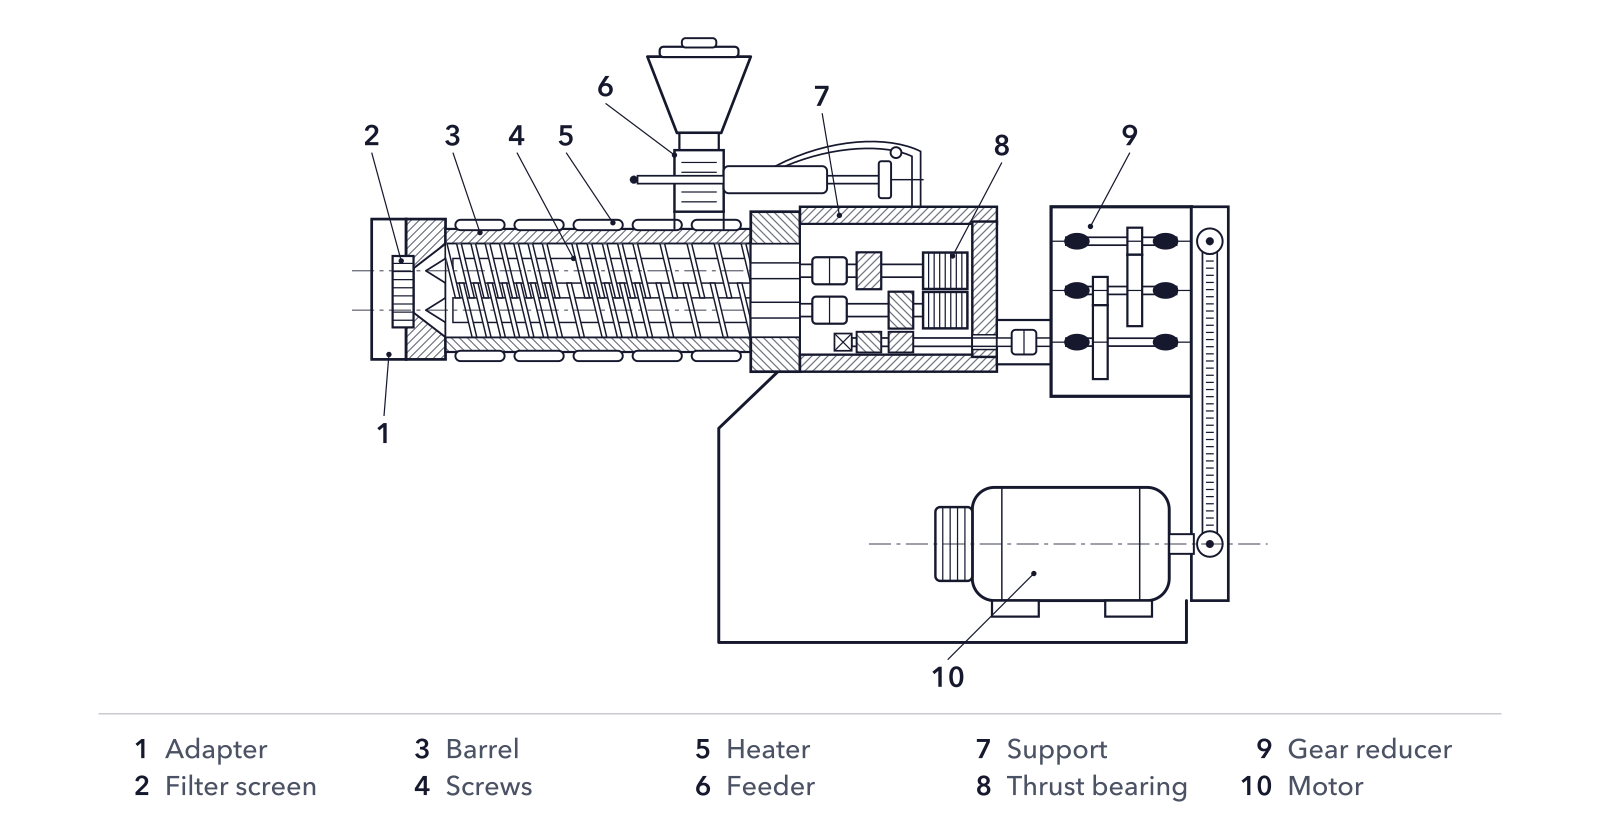
L’extrudeuse bivis a été développée à partir de l’extrudeuse monovis. Grâce à ses bonnes performances d’alimentation, de mélange et de plastification, de dégazage et à sa stabilité d’extrusion, elle s’est largement imposée dans l’extrusion et la mise en forme des produits en plastique.
Il existe deux types d’extrudeuses bivis : à vis interpénétrées et à vis non interpénétrées. Les extrudeuses bivis à vis interpénétrées se divisent elles-mêmes en deux types : corotatives et contrarotatives.
Les zones d’une extrudeuse bivis
Le système de vis d’une extrudeuse bivis parallèle se divise généralement en 4 zones : la zone de convoyage, la zone de fusion (évent de dégazage), la zone de plastification (évent de dégazage sous vide) et la zone de refoulement.
- Zone de convoyageElle transporte les matières et empêche les reflux.
- Zone de fusionLes matières y sont entièrement fondues et mélangées par conduction thermique et par cisaillement de frottement.
- Zone de plastificationElle poursuit la fusion et le mélange des composants de la matière, en assurant un mélange distributif et dispersif.
- Zone de refoulementElle convoie la matière et la met en pression, ce qui la compacte tout en poursuivant le mélange, jusqu’à l’extrusion et à la granulation.
Avantages de l’extrudeuse bivis
Couple élevé, vitesse élevée
Au niveau mondial, les extrudeuses bivis évoluent vers un couple élevé, une vitesse élevée et une faible consommation d’énergie. Une vitesse élevée se traduit par une productivité élevée. La bivis présente des avantages uniques pour la mise en œuvre des matières à haute viscosité et des matières thermosensibles, tout en permettant une productivité accrue.
Large champ d’applications
Elle convient à la mise en œuvre d’une grande variété de matières.
Il existe de nombreux types d’extrudeuses bivis, et les équipements destinés aux différentes applications ont des caractéristiques très différentes.
Par exemple, l’extrudeuse bivis contrarotative à vis interpénétrées excelle dans ses principaux domaines d’application, l’extrusion de tubes et de profilés, en particulier en PVC.
Pour le compoundage et l’extrusion réactive, l’extrudeuse bivis corotative autonettoyante à vis modulaires est plus performante et plus largement utilisée.
Applications de l’extrudeuse bivis
Dans l’industrie de l’extrusion des plastiques, les extrudeuses bivis sont très répandues.
Extrusion de mousse
- Panneaux de polystyrène extrudé (XPS)
- Billes de PSE graphité
- Mousse PET
- Feuilles de mousse XLPE (PE réticulé)
Extrusion du PET
- Recyclage du PET
- Feuilles PET / films PET
- Feuilles et plaques en mousse PET
Extrusion directe de feuilles
- Compoundage de PP chargé talc et extrusion de feuilles
- Compoundage de PP chargé fibres de bois et extrusion de feuilles
- Feuille d’étanchéité en PEHD
- Extrusion de film BOPP
- Extrusion de film BOPET
- Film EVA pour l’encapsulation de cellules solaires
- Film PVB/SGP pour verre feuilleté
Extrusion-compoundage
- Mélanges-maîtres de couleur
- Mélanges-maîtres de charges
- Mélanges-maîtres d’additifs
- Granulation de matières fortement chargées (par ex. PE, PP chargés à 75 % de CaCO₃)
- Granulation de matières renforcées fibres de verre et ignifugées (par ex. PA6, PA66, PET, PBT, PP, PC renforcés ignifugés, etc.)
- Compoundage de matières pour câbles HFFR/PVC/XLPE
- Compoundage de matières pour tubes XLPE
- Compoundage de matières de revêtement de tubes en PEHD
- Compoundage de TPE/TPR/TPU/TPV
- Adhésifs thermofusibles, granulation par extrusion réactive du PU (par ex. adhésif thermofusible EVA, polyuréthane)
- Dévolatilisation et granulation de résine K et de SBS
- Dévolatilisation et compoundage du caoutchouc
Différences entre extrudeuse monovis et bivis
| Extrudeuse monovis | Extrudeuse bivis | |
|---|---|---|
| Structure | Une vis dans le fourreau | Deux vis, interpénétrées (corotatives ou contrarotatives) ou non interpénétrées |
| Coût | Plus simple et moins chère ; suffisante pour certaines applications | Investissement plus élevé ; plus efficace et plus économe en énergie |
| Dosage | — | Bonnes caractéristiques d’alimentation, adaptée aux poudres |
| Mélange, dégazage, réaction, autonettoyage | — | Supérieure à la monovis ; plus performante en mélange et en extrusion réactive |
| Débit | Lié à la vitesse de vis | Choisi indépendamment de la vitesse de vis |
| Plastiques et mélanges thermosensibles | — | Prend l’avantage lorsque la stabilité thermique est faible |
| Usages typiques | Extrusion de tubes, de feuilles et de profilés | Compoundage, extrusion réactive, mousse, PET et extrusion directe de feuilles |
| Évolution | Vitesse élevée, haut rendement, spécialisation | Couple élevé, vitesse élevée, faible consommation d’énergie |
Comment choisir une extrudeuse pour plastiques
Les extrudeuses monovis et bivis présentent certes de nombreuses différences, mais elles peuvent aussi servir aux mêmes applications, ou être utilisées en combinaison. Comment choisir alors une extrudeuse pour plastiques ?
En règle générale, il s’agit de choisir, dans le respect du budget, l’équipement offrant le meilleur rapport qualité-prix pour les besoins de l’application.
Besoins de l’application
En fonction de l’application que vous voulez mettre en production, voyez avec des experts quelle solution adopter : une solution éprouvée ou une solution sur mesure.
Budget
L’argent ne tombe pas du ciel. L’objectif est de choisir le meilleur équipement dans un budget raisonnable, pour maximiser le retour sur investissement. À l’issue des échanges avec les experts de plusieurs fournisseurs potentiels, il faut décider lesquels retenir sur la liste restreinte.
Choix de la marque
Le secteur des extrudeuses compte de nombreuses marques, grandes et petites, dont des noms connus à l’international comme Coperion, KraussMaffei, JSW, CPM, etc.
Quel que soit le fournisseur envisagé, comparez ses lignes de référence sur votre matière, son savoir-faire procédé et son service après-vente, et pas seulement le prix. USEON a livré plus de 2 500 extrudeuses bivis.




