Ligne bivis SAT75 de dévolatilisation et de granulation pour polyamide semi-aromatique biosourcé
USEON a construit cette ligne bivis SAT75 (L/D 64) de dévolatilisation et de granulation pour granuler à 150–200 kg/h la poudre de polyamide semi-aromatique biosourcé d’un client. L’ensemble de la ligne, du chargement de la poudre jusqu’au pesage et à l’ensachage, est conçu pour la protection contre les explosions de gaz comme de poussières.
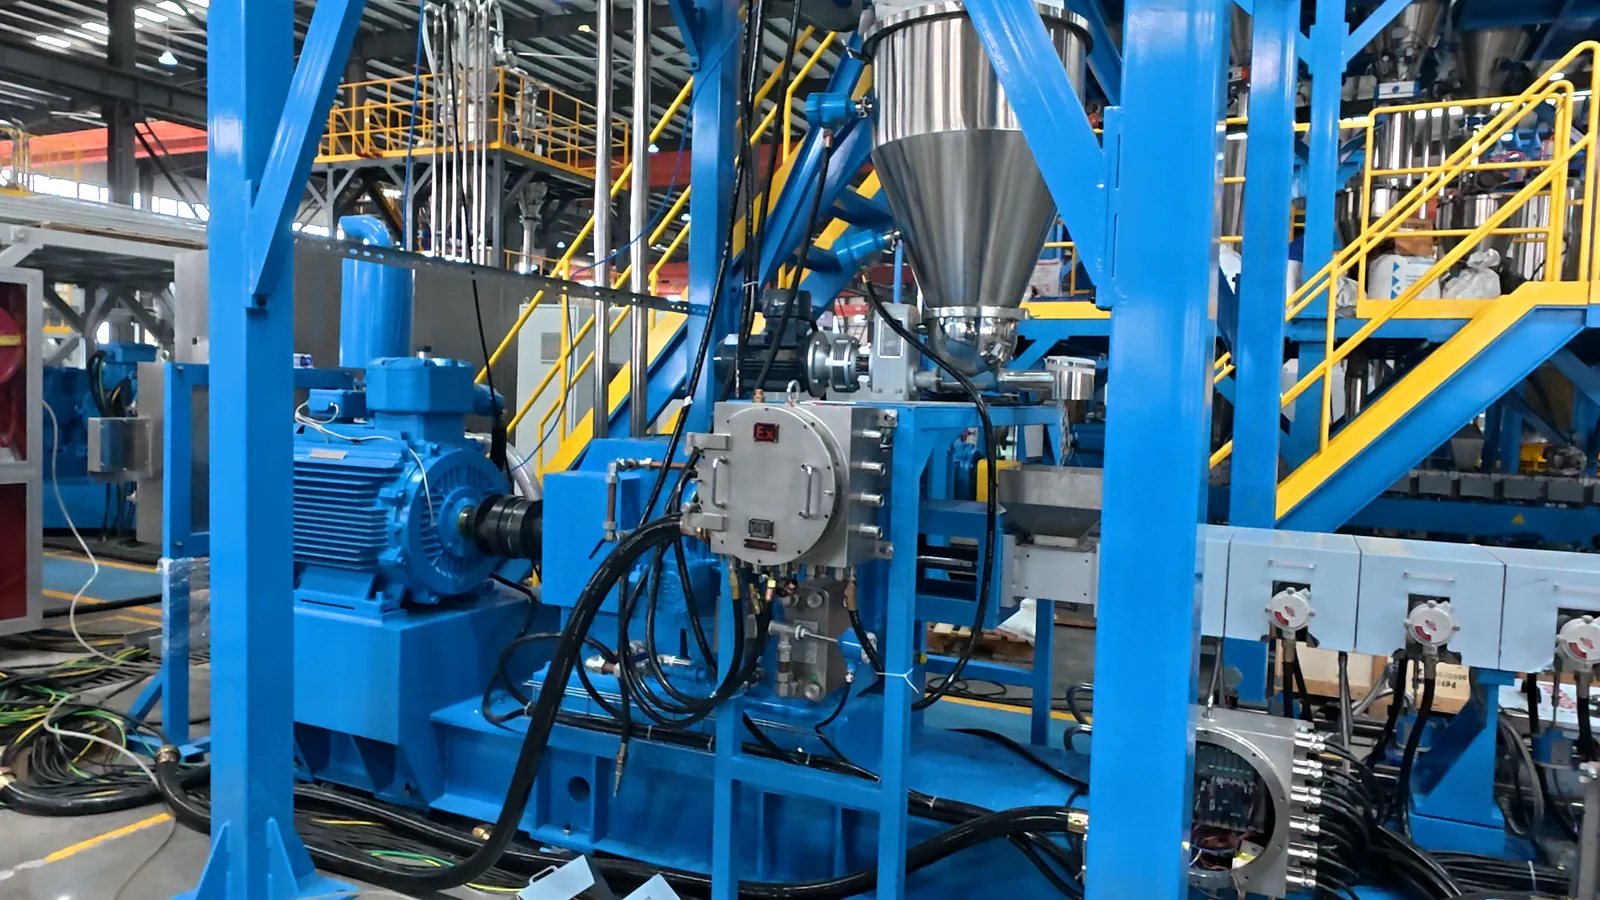
Contexte et exigences
Le polyamide fondu est sensible à l’humidité : à la température de mise en œuvre, l’eau résiduelle hydrolyse le polymère, abaisse sa viscosité et laisse des bulles dans les granulés. Sur cette ligne, la matière est alimentée sous forme de poudre, et l’usine exige une protection contre les explosions de gaz comme de poussières. La conception s’est concentrée sur quatre points :
Forte quantité d’eau à extraire
Il faut extraire 2–3 % d’eau pendant l’extrusion, et les granulés sortent de la ligne avec moins de 0,6 % d’humidité.
Alimentation en poudre
La poudre a une masse volumique apparente d’environ 0,7 g/cm³ et doit être alimentée de façon continue et régulière, sans formation de voûtes ni interruption.
Protection contre les explosions de gaz et de poussières
Le matériel électrique est conçu selon Ex d IIC T4 Gb et Ex tb IIIB T200°C Db, pour les atmosphères explosives gazeuses comme poussiéreuses.
Commande à distance
La ligne est pilotée sur place par son propre automate et peut aussi être conduite et surveillée depuis le DCS de l’usine.
Déroulement du procédé
Le procédé se déroule en neuf étapes, du chargement de la poudre jusqu’au pesage et à l’ensachage. Les choix de conception des principaux postes sont détaillés dans la partie Configuration clé et conception.
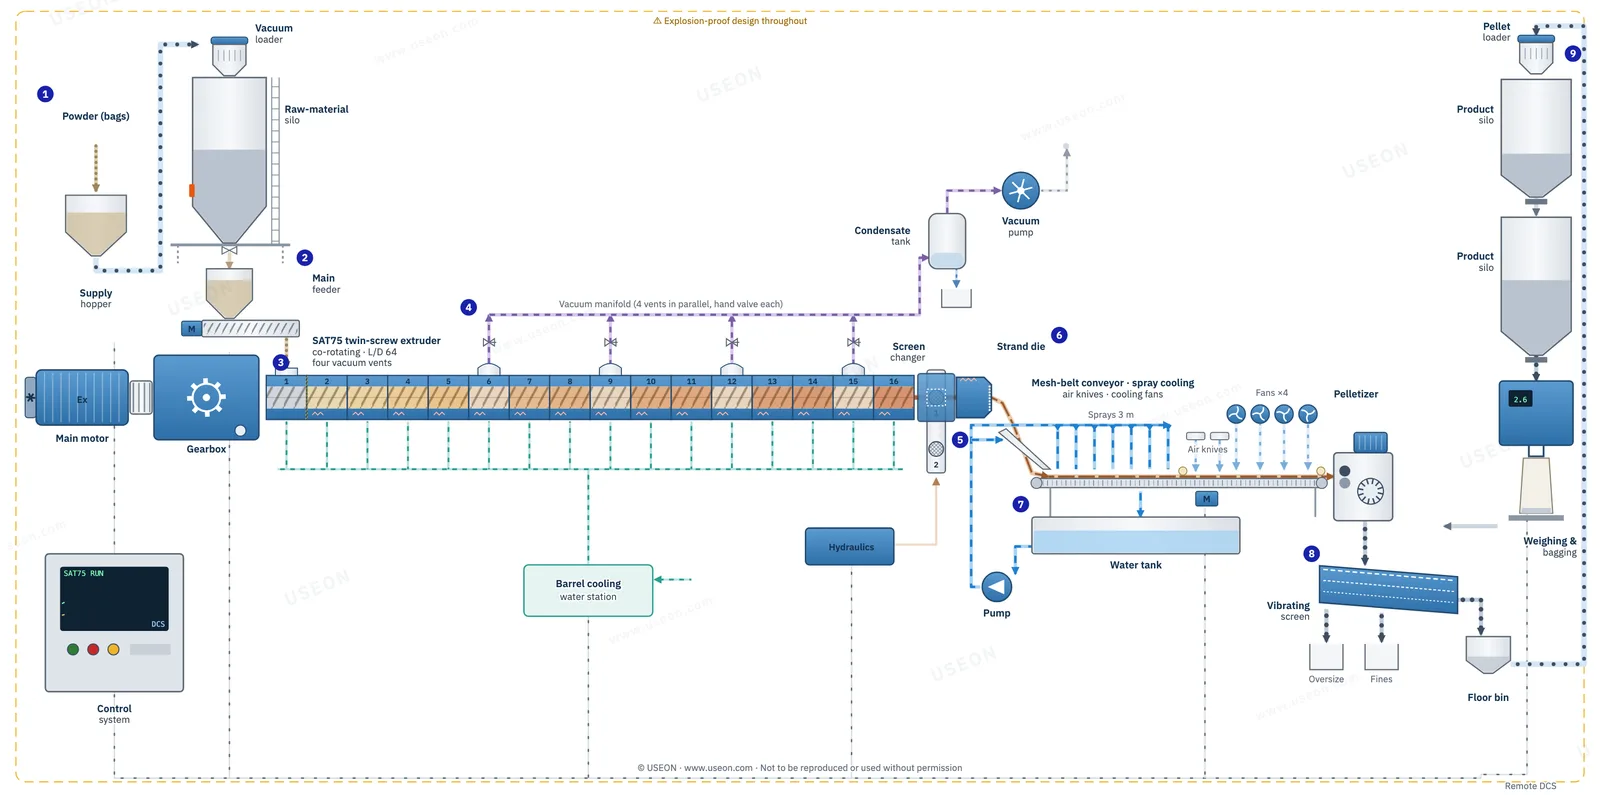 Ouvrir le schéma interactif
Chargement de la poudre
La poudre en sacs est vidée dans une trémie d’alimentation, puis un chargeur sous vide la transfère dans un silo de matière de 3 m³.
- Trémie d’alimentation
- Chargeur sous vide de poudre
- Silo de matière
Alimentation par doseur bivis
Un doseur bivis dose la poudre en continu dans le premier élément de fourreau et se remplit automatiquement depuis le silo.
- Doseur bivis
Extrusion bivis SAT75
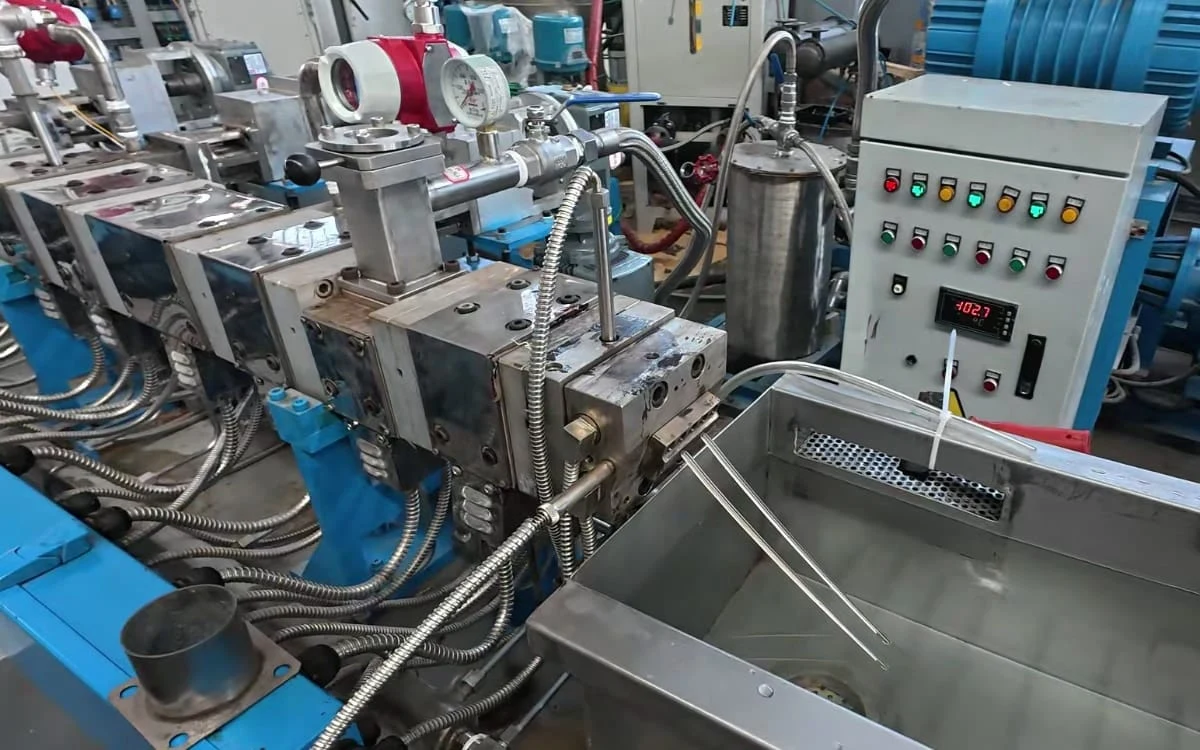
Un moteur antidéflagrant de 75 kW entraîne la SAT75 corotative (L/D 64) par l’intermédiaire d’un accouplement de sécurité et d’un réducteur, pour une vitesse de vis de 30 à 300 tr/min. Chaque zone du fourreau est chauffée séparément et refroidie par un circuit fermé d’eau adoucie.
- Moteur principal
- Accouplement de sécurité
- Réducteur
- Extrudeuse bivis SAT75
- Groupe d’eau de refroidissement du fourreau
Dévolatilisation sous vide en quatre étages
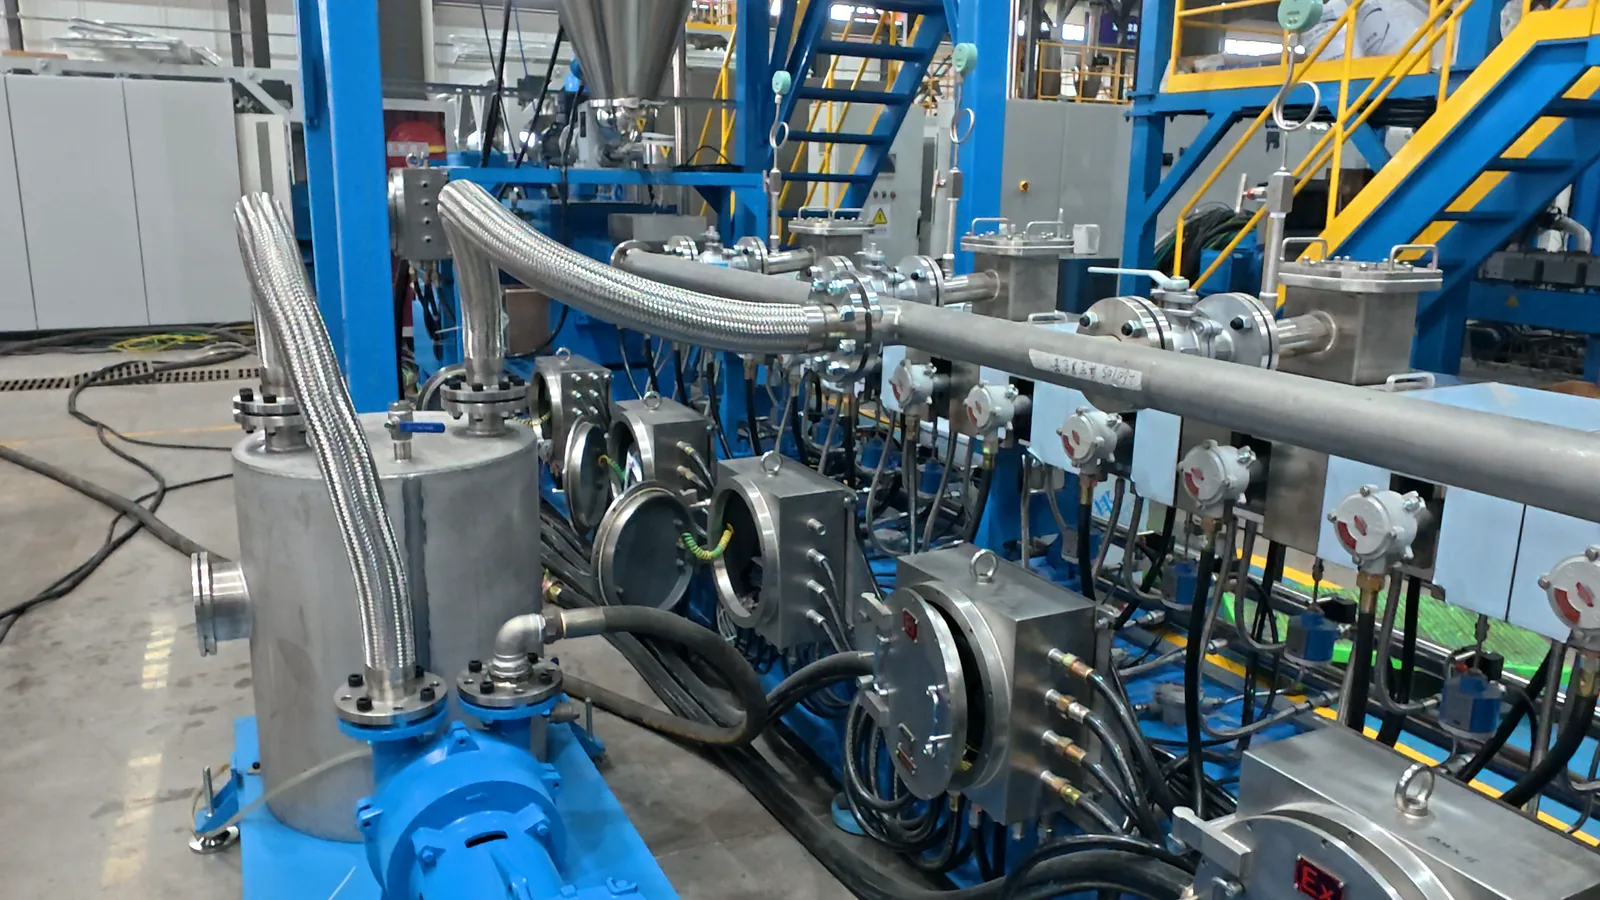
Quatre évents, raccordés en parallèle à un même collecteur de vide, aspirent l’eau et les matières volatiles et extraient les 2–3 % d’eau que contient la matière d’alimentation. Un réservoir de condensats recueille la vapeur condensée en amont de la pompe à vide à anneau d’eau de 7,5 kW.
- Évents sous vide
- Réservoir de condensats
- Pompe à vide à anneau d’eau
Changement de filtre hydraulique
Un changeur de filtre hydraulique à plaque à deux positions filtre la matière fondue, et les toiles filtrantes se changent sans arrêter la ligne.
- Changeur de filtre à plaque
- Centrale hydraulique
Filière à joncs de 9 trous
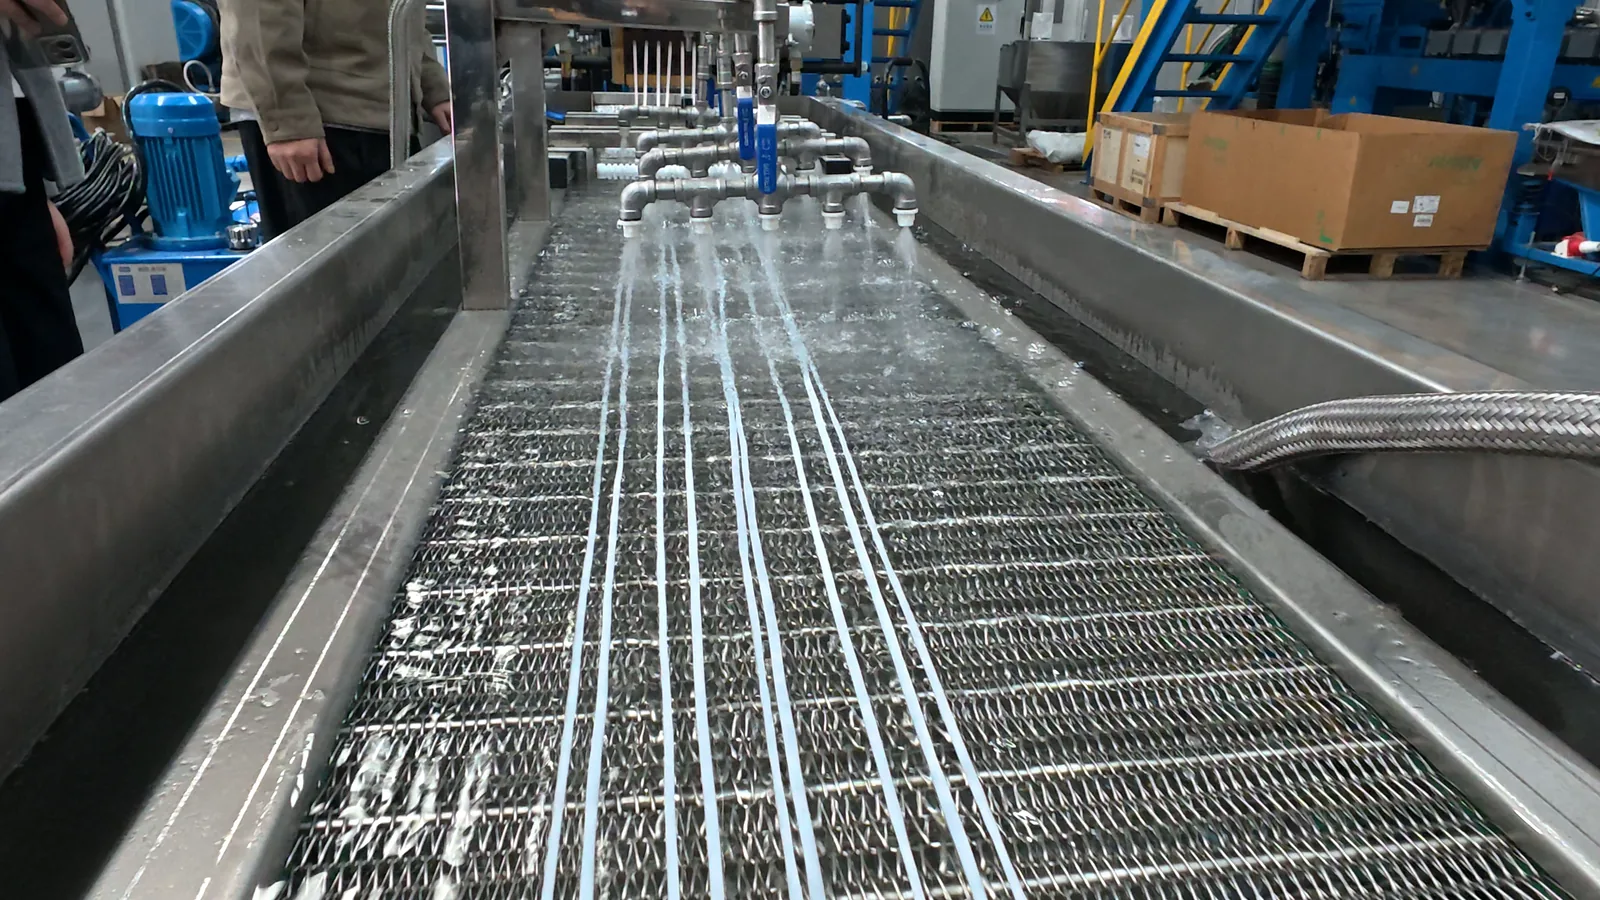
La filière de 9 trous forme des joncs continus qui tombent dans une goulotte à circulation d’eau.
- Filière à joncs
Refroidissement sur tapis à aspersion
Un tapis grillagé en acier inoxydable de 6 m, réglable de 10 à 75 m/min, porte les joncs sous une zone d’aspersion de 3 m. Deux jeux de lames d’air et quatre ventilateurs axiaux sèchent ensuite leur surface.
- Convoyeur à tapis grillagé
- Réservoir d’eau
- Pompe d’aspersion
Granulation en joncs
Le granulateur à joncs, d’une capacité nominale de 300 kg/h, coupe des granulés d’environ Φ3 × 3 mm, et un tamis vibrant à trois étages sépare les granulés soudés et les fines.
- Granulateur à joncs
- Tamis vibrant
- Bac au sol
Pesage et ensachage
Un chargeur sous vide remplit deux silos de produit fini de 3 m³ superposés, qui se vident dans une ensacheuse semi-automatique ; celle-ci pèse et ensache 25 kg ou 50 kg, et les sacs sont mis en place à la main.
- Chargeur sous vide de granulés
- Silo de produit fini supérieur
- Silo de produit fini inférieur
- Ensacheuse semi-automatique
Commande et protection contre les explosions : Un seul automate Siemens S7-1200 pilote toute la ligne et communique avec le DCS de l’usine, et le matériel électrique est conçu pour la protection contre les explosions de gaz comme de poussières.
Configuration clé et conception
L/D 64 pour un long temps de séjour
Le fourreau L/D 64, exploité à une vitesse de vis relativement basse, prolonge le séjour de la matière fondue dans le fourreau et renouvelle sans cesse sa surface, ce qui laisse à la vapeur d’eau le temps de s’échapper.
Évents sous vide réglables individuellement
Chacun des quatre évents dispose de sa propre vanne manuelle, de sorte que le vide de chaque évent se règle séparément : par exemple, les évents amont évacuent l’essentiel de la vapeur, tandis que les évents aval travaillent sous un vide plus poussé.
Alimentation en poudre anti-voûtage avec verrouillages
Un vibreur pneumatique de paroi empêche la formation de voûtes dans le silo de matière, et des alarmes de niveau haut et bas préviennent avant qu’il ne déborde ou ne se vide. Le doseur est asservi à l’extrudeuse : en cas de défaut du doseur, l’extrudeuse s’arrête après une temporisation ; si l’extrudeuse s’arrête, le doseur s’arrête immédiatement.
Entraînement à vitesse variable avec accouplement de sécurité
Un variateur de fréquence Schneider règle la vitesse de vis, et un accouplement de sécurité débraye automatiquement en cas de surcharge de couple.
Supervision et verrouillages par automate
L’écran tactile affiche en temps réel les températures, les pressions, le vide, les niveaux de matière, le courant des moteurs et l’état des équipements, et l’automate gère tous les verrouillages du procédé ainsi que les séquences de démarrage et d’arrêt.
Vidéo du projet
Essai en usine
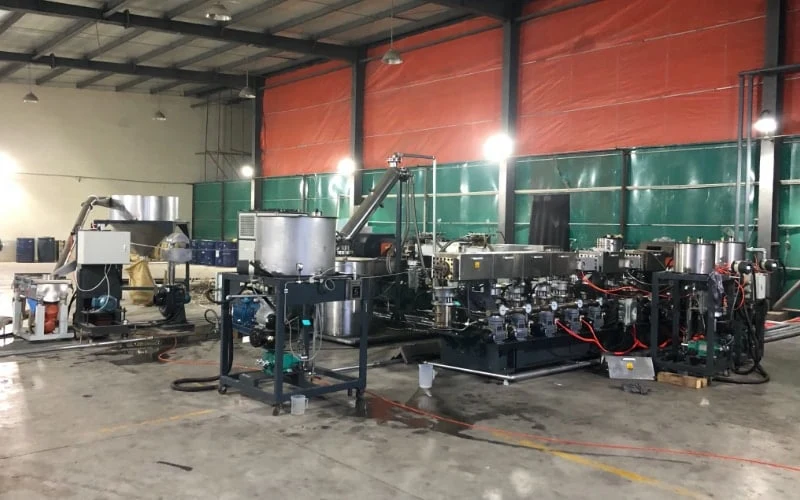
Avant expédition, la ligne a été essayée à l’usine USEON, en fonctionnement continu de l’alimentation jusqu’à l’ensachage. Les quatre évents sous vide ont fonctionné normalement, et la filière de 9 trous a produit des joncs continus, refroidis sur le tapis à aspersion, séchés par les lames d’air et coupés dans le granulateur. Les granulés sont ensuite passés par les silos de produit fini jusqu’à l’ensacheuse pour être pesés et ensachés.
Autres applications
La dévolatilisation sous vide multi-étages associée à la granulation en joncs sur tapis à aspersion convient également aux applications suivantes :
- Autres plastiques techniques sensibles à l’humidité, avec une teneur en humidité limite pour les granulés, comme les polyamides et les polyesters
- Extrusion réactive devant éliminer des sous-produits ou des monomères résiduels en cours d’extrusion
- Compounds qui dégagent des gaz ou des matières volatiles au mélange, lorsque les vides dans les granulés et l’odeur sont des critères
- Matières à faible tenue à l’état fondu ou aux joncs cassants, peu adaptées à un long bac d’eau
Le nombre d’évents, le rapport L/D et le mode de refroidissement sont choisis en fonction de la matière et du débit. D’autres options de dévolatilisation sont présentées à la page Dévolatilisation, et les configurations de granulation en joncs à la page Système de granulation de joncs refroidis à l’eau.
Projets associés : l’extrudeuse bivis SAT65 antidéflagrante pour le compoundage PLA/PETG/ABS, la ligne bivis SAT95 pour le recyclage de déchets de fibres PA et l’essai continu de 24 heures d’un projet de dévolatilisation pétrochimique.
FAQ
Pourquoi la granulation du polyamide semi-aromatique nécessite-t-elle une dévolatilisation sous vide ?
R : Le polyamide fondu est sensible à l’humidité. À la température de mise en œuvre, l’eau présente dans la matière fondue hydrolyse le polymère, ce qui abaisse sa masse molaire et sa viscosité et laisse des bulles dans les granulés. Plus il y a d’eau à extraire, plus il faut d’étages de dégazage : chaque évent n’évacue qu’une partie de la vapeur, il faut donc plusieurs évents le long du fourreau, avec un temps de séjour suffisant, pour ramener l’humidité des granulés sous la limite.
À quoi faut-il veiller pour alimenter de la poudre ?
R : La poudre a tendance à former des voûtes et à interrompre l’alimentation. Toute fluctuation de l’alimentation modifie le taux de remplissage des vis au droit des évents : la dévolatilisation varie et les joncs deviennent irréguliers, voire cassent. Une ligne poudre exige donc un convoyage, un stockage et un dosage continus et réguliers, avec un doseur asservi à l’extrudeuse pour que les vis ne tournent ni à vide ni en suralimentation.
Pourquoi un tapis à aspersion plutôt qu’un long bac d’eau classique ?
R : Dans un long bac d’eau, les joncs sont tirés à travers l’eau : les joncs cassants ou les matières à faible tenue à l’état fondu cassent facilement, et l’enfilage des joncs au démarrage demande des efforts. Sur un tapis à aspersion, le tapis grillagé porte les joncs pendant que l’eau est pulvérisée par le dessus : les joncs subissent peu de traction et s’enfilent facilement.
Quelle est la configuration principale de cette ligne ?
R : Une extrudeuse bivis corotative SAT75 de rapport L/D 64 avec un moteur principal antidéflagrant de 75 kW ; une dévolatilisation sous vide en quatre étages ; un changeur de filtre hydraulique à plaque ; une filière à joncs de 9 trous avec refroidissement sur tapis à aspersion, lames d’air et granulateur à joncs ; un tamis vibrant, des silos de produit fini et un poste de pesage-ensachage ; une commande par automate Siemens raccordable au DCS de l’usine. L’ensemble de la ligne est conçu selon Ex d IIC T4 Gb et Ex tb IIIB T200°C Db pour les gaz et les poussières, pour un débit de 150–200 kg/h.
Votre matière doit-elle être dévolatilisée, ou vos granulés ont-ils une teneur en humidité limite ? Contactez l’équipe USEON en précisant votre matière, le débit visé et la spécification des granulés : nous configurerons une ligne adaptée.
Indiquez-nous votre matière, votre formulation et le débit visé.
- 01Analyse du procédé
- 02Échange avec un ingénieur
- 03Proposition de ligne
Souder Chen
Responsable de la division Compoundage
Chez USEON depuis 2008. Lignes bivis de compoundage, de dévolatilisation et de recyclage.