Línea de desvolatilización y peletizado de doble husillo SAT75 para poliamida semiaromática de base biológica
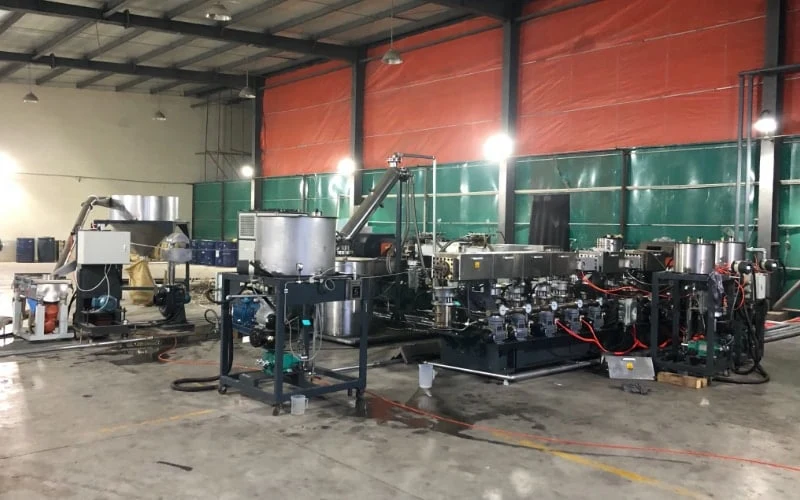
USEON construyó esta línea de desvolatilización y peletizado de doble husillo SAT75 (L/D 64) para peletizar a 150–200 kg/h el polvo de poliamida semiaromática de base biológica de un cliente. Toda la línea, desde la carga del polvo hasta el pesaje y ensacado, está diseñada con protección contra explosiones tanto de gas como de polvo.
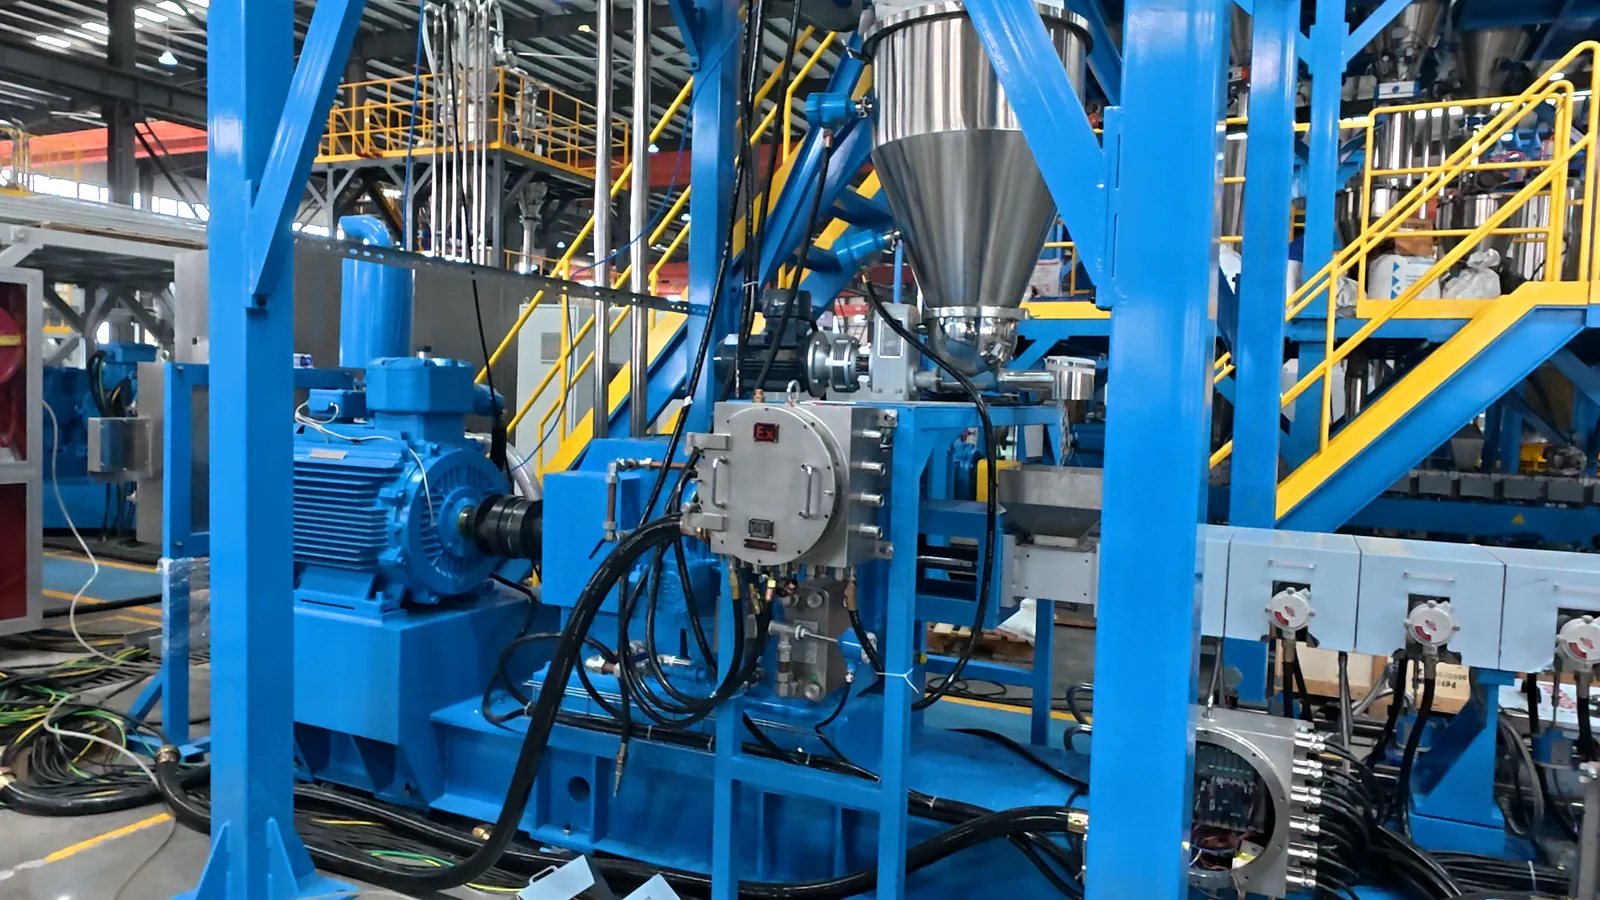
Antecedentes y requisitos
El fundido de poliamida es sensible a la humedad: a la temperatura de proceso, el agua residual hidroliza el polímero, reduce su viscosidad y deja burbujas en los pellets. En esta línea el material se alimenta en polvo, y la planta exige protección contra explosiones tanto de gas como de polvo. El diseño se centró en cuatro puntos:
Eliminación de un alto contenido de agua
Durante la extrusión hay que eliminar un 2–3 % de agua, y los pellets salen de la línea con menos del 0.6 % de humedad.
Alimentación de polvo
El polvo tiene una densidad aparente de aproximadamente 0.7 g/cm³ y debe alimentarse de forma continua y estable, sin formar puentes ni sufrir interrupciones.
Protección contra explosiones de gas y polvo
Los equipos eléctricos están diseñados según Ex d IIC T4 Gb y Ex tb IIIB T200°C Db, para atmósferas explosivas tanto de gas como de polvo.
Control remoto
La línea se maneja in situ desde su propio PLC y también puede operarse y supervisarse desde el DCS de la planta.
Flujo del proceso
El proceso de la línea se divide en nueve pasos, desde la carga del polvo hasta el pesaje y el ensacado. Los criterios de diseño de los equipos principales se detallan en Configuración y diseño clave.
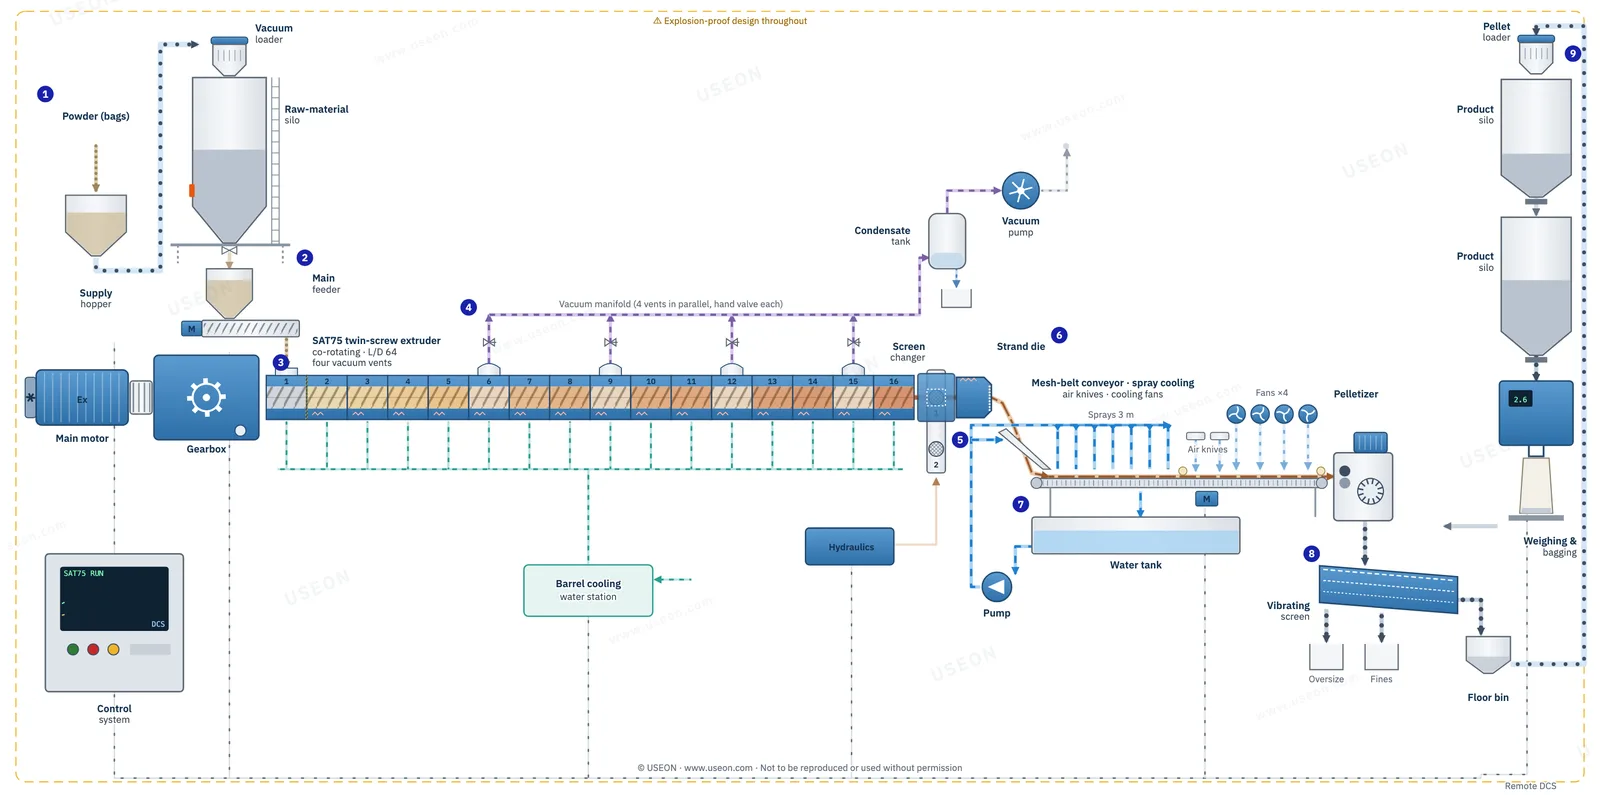 Abrir diagrama interactivo
Carga del polvo
El polvo ensacado se vacía en una tolva de alimentación y un cargador por vacío lo eleva hasta un silo de material de 3 m³.
- Tolva de alimentación
- Cargador por vacío para polvo
- Silo de material
Alimentación por doble husillo
Un alimentador de doble husillo dosifica el polvo de forma continua a la primera sección del cilindro y se rellena automáticamente desde el silo.
- Alimentador de doble husillo
Extrusión de doble husillo SAT75
Un motor antiexplosión de 75 kW acciona la SAT75 corrotante (L/D 64) a través de un acoplamiento de seguridad y una caja de engranajes, con una velocidad de husillo de 30–300 rpm. Cada zona del cilindro se calienta por separado y se enfría mediante un circuito cerrado de agua blanda.
- Motor principal
- Acoplamiento de seguridad
- Caja de engranajes
- Extrusora de doble husillo SAT75
- Estación de agua de enfriamiento del cilindro
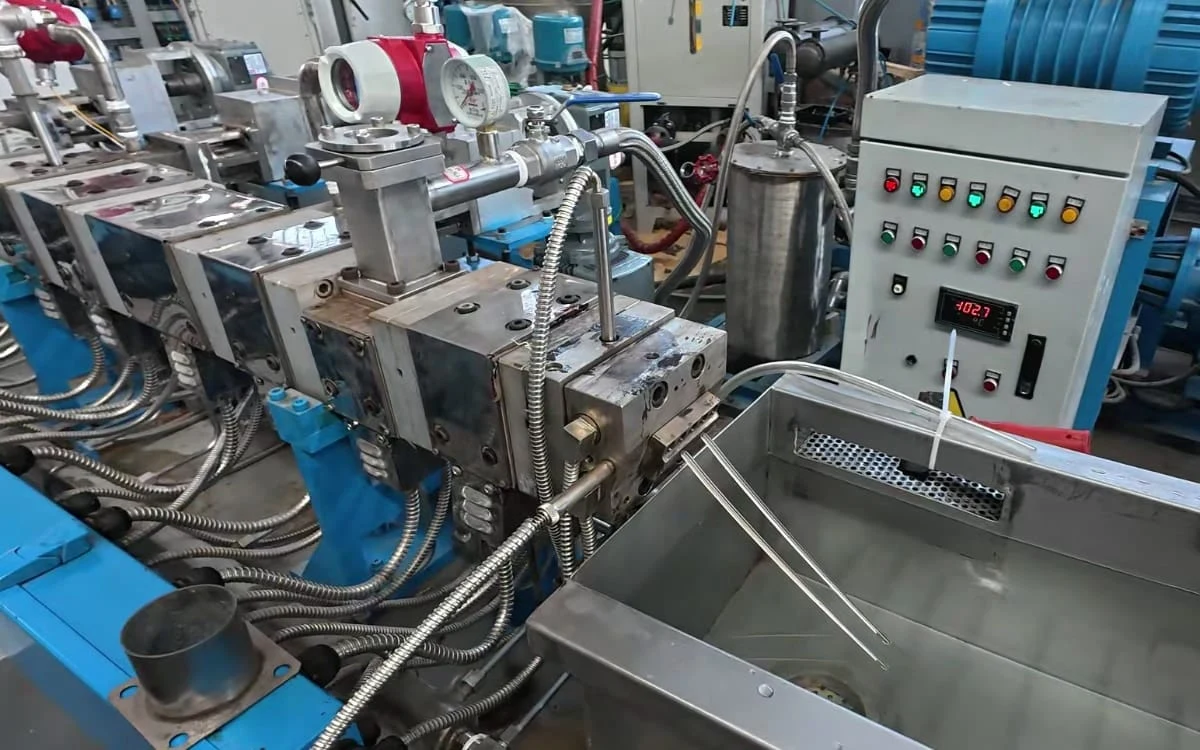
Desvolatilización al vacío en cuatro etapas
Cuatro puertos de venteo, conectados en paralelo a un mismo colector de vacío, extraen el agua y los volátiles y eliminan el 2–3 % de agua que contiene el material de alimentación. Un tanque de condensados recoge el vapor condensado antes de la bomba de vacío de anillo de agua de 7.5 kW.
- Puertos de venteo al vacío
- Tanque de condensados
- Bomba de vacío de anillo de agua
Cambio hidráulico de mallas
Un cambiador de mallas hidráulico de placa de dos posiciones filtra el fundido, y las mallas se cambian sin detener la línea.
- Cambiador de mallas de placa
- Unidad hidráulica
Cabezal de hebras de 9 orificios
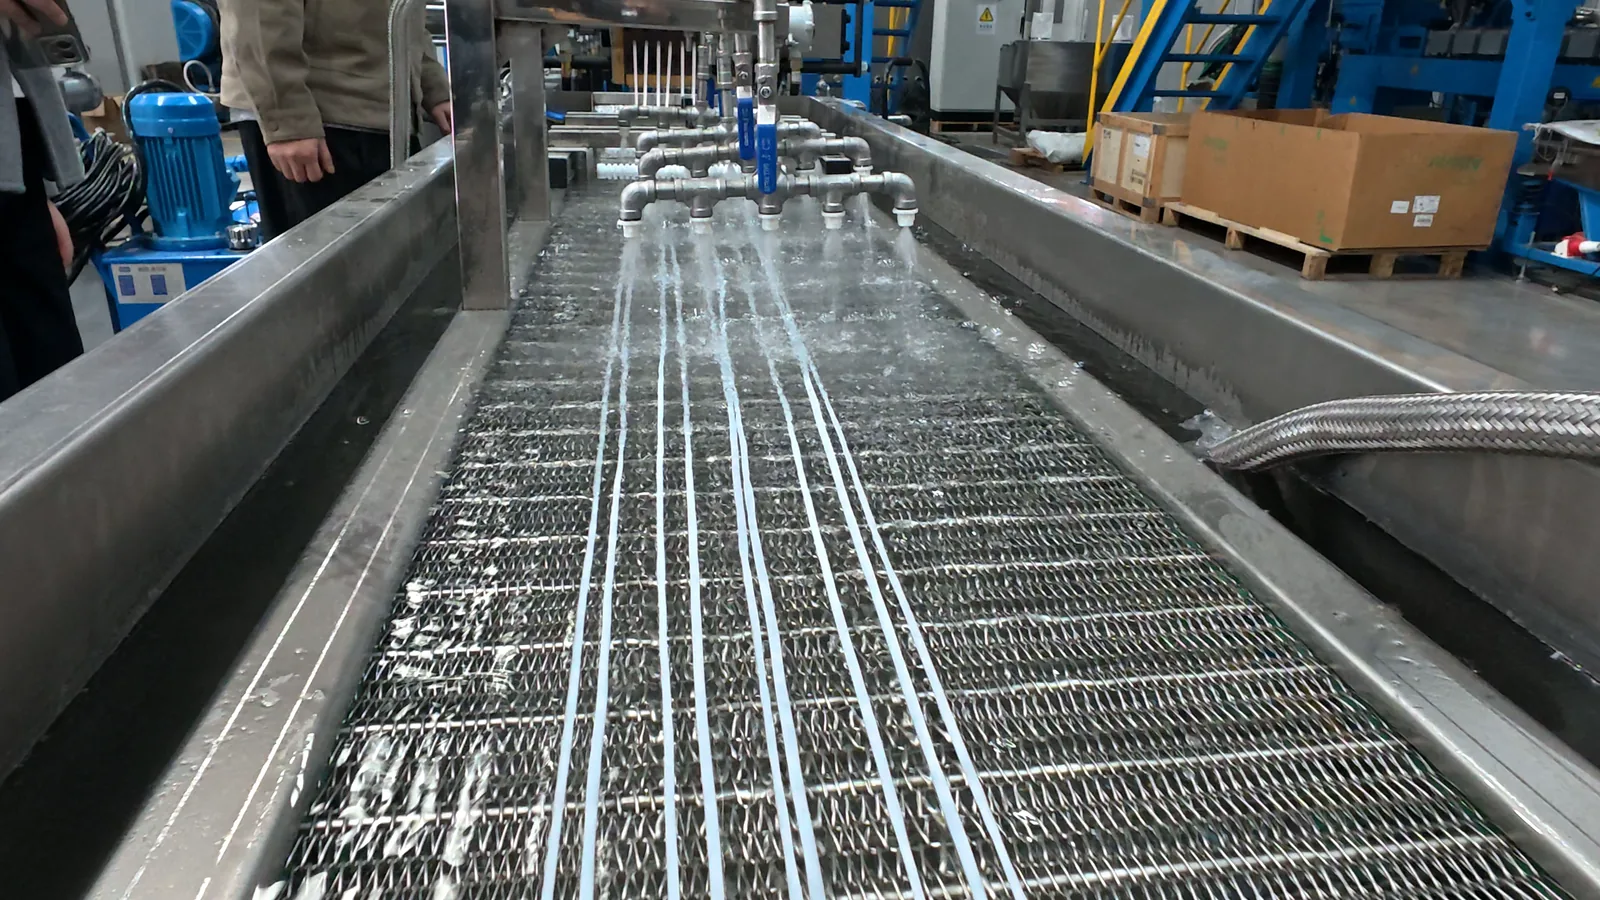
El cabezal de 9 orificios forma hebras continuas que caen en una canaleta con flujo de agua.
- Cabezal de hebras
Enfriamiento en banda con aspersión
Una banda de malla de acero inoxidable de 6 m, regulable de 10 a 75 m/min, transporta las hebras bajo una sección de aspersión de 3 m. Después, dos juegos de cuchillas de aire y cuatro ventiladores axiales secan su superficie.
- Transportador de banda de malla
- Tanque de agua
- Bomba de agua de aspersión
Peletizado de hebras
La peletizadora de hebras, con una capacidad nominal de 300 kg/h, corta pellets de aproximadamente Φ3 × 3 mm, y una criba vibratoria de tres niveles separa los pellets unidos y los finos.
- Peletizadora de hebras
- Criba vibratoria
- Tolva de piso
Pesaje y ensacado
Un cargador por vacío llena dos silos de producto terminado de 3 m³ superpuestos, que descargan en una ensacadora semiautomática; esta pesa y ensaca 25 kg o 50 kg, y las bolsas se colocan a mano.
- Cargador por vacío para pellets
- Silo superior de producto
- Silo inferior de producto
- Ensacadora semiautomática
Control y protección contra explosiones: Un solo PLC Siemens S7-1200 gestiona toda la línea y se conecta al DCS de la planta, y los equipos eléctricos están diseñados con protección contra explosiones tanto de gas como de polvo.
Configuración y diseño clave
L/D 64 para un tiempo de residencia largo
El cilindro de L/D 64, que trabaja a una velocidad de husillo relativamente baja, prolonga la permanencia del fundido en el cilindro y renueva constantemente su superficie, de modo que el vapor de agua tiene tiempo suficiente para escapar.
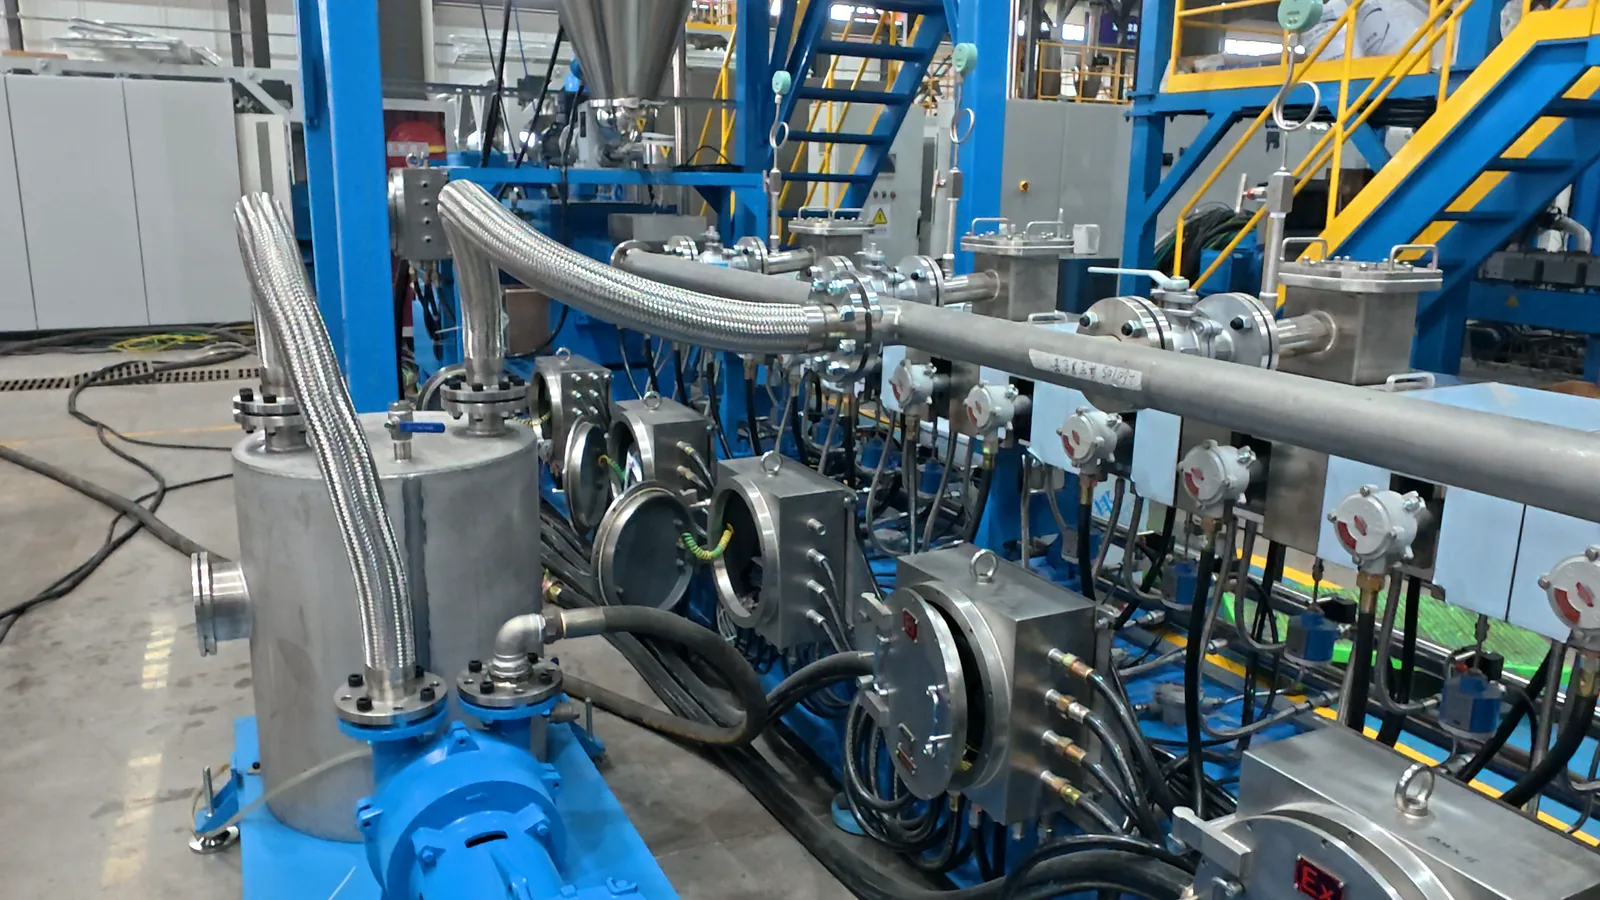
Puertos de venteo al vacío con ajuste individual
Cada uno de los cuatro puertos de venteo tiene su propia válvula manual, por lo que el vacío de cada puerto puede ajustarse por separado: por ejemplo, los puertos delanteros extraen la mayor parte del vapor, mientras que los traseros trabajan con un nivel de vacío más alto.
Alimentación de polvo antipuente con enclavamientos
Un vibrador neumático de pared evita la formación de puentes en el silo de material, y las alarmas de nivel alto y bajo avisan antes de que rebose o se vacíe. El alimentador está enclavado con la extrusora: si falla el alimentador, la extrusora se detiene con retardo; si se detiene la extrusora, el alimentador se para de inmediato.
Accionamiento de velocidad variable con acoplamiento de seguridad
Un variador de frecuencia Schneider regula la velocidad del husillo, y un acoplamiento de seguridad se desacopla automáticamente ante una sobrecarga de torque.
Supervisión y enclavamientos por PLC
La pantalla táctil muestra en tiempo real la temperatura, la presión, el vacío, los niveles de material, la corriente de los motores y el estado de los equipos, y el PLC gestiona todos los enclavamientos del proceso y las secuencias de arranque y parada.
Video del proyecto
Prueba en fábrica
Antes del envío, la línea se probó en la fábrica de USEON en funcionamiento continuo, desde la alimentación hasta el ensacado. Los cuatro puertos de venteo al vacío funcionaron con normalidad, y el cabezal de 9 orificios produjo hebras continuas, que se enfriaron en la banda con aspersión, se secaron con las cuchillas de aire y se cortaron en la peletizadora. A continuación, los pellets pasaron por los silos de producto terminado hasta la ensacadora, donde se pesaron y se ensacaron.
Otras aplicaciones
La desvolatilización al vacío en varias etapas, combinada con el peletizado de hebras en banda con aspersión, también es adecuada para:
- Otros plásticos de ingeniería sensibles a la humedad con un límite de humedad en los pellets, como poliamidas y poliésteres
- Extrusión reactiva en la que deben eliminarse subproductos o monómero residual durante la extrusión
- Compuestos que liberan gases o volátiles durante la mezcla, cuando importan los huecos en los pellets y el olor
- Materiales con baja resistencia del fundido o hebras frágiles, poco adecuados para una tina de agua larga
El número de puertos de venteo, la L/D y el método de enfriamiento se eligen en función del material y de la capacidad. Encontrará más opciones de desvolatilización en Desvolatilización y configuraciones de peletizado de hebras en Sistema de peletizado de hebras con enfriamiento por agua.
Proyectos relacionados: la extrusora de doble husillo SAT65 a prueba de explosiones para compounding de PLA/PETG/ABS, la línea de doble husillo SAT95 para reciclaje de residuos de fibra de PA y la prueba continua de 24 horas de un proyecto petroquímico de desvolatilización.
Preguntas frecuentes
¿Por qué el peletizado de poliamida semiaromática necesita desvolatilización al vacío?
R: El fundido de poliamida es sensible a la humedad. A la temperatura de proceso, el agua presente en el fundido hidroliza el polímero, lo que reduce su peso molecular y su viscosidad y deja burbujas en los pellets. Cuanta más agua haya que eliminar, más etapas de venteo se necesitan: cada puerto solo extrae una parte del vapor, por lo que hacen falta varios puertos a lo largo del cilindro, con suficiente tiempo de residencia, para llevar la humedad de los pellets por debajo del límite.
¿Qué es importante al alimentar polvo?
R: El polvo tiende a formar puentes e interrumpir la alimentación. Cualquier fluctuación en la alimentación cambia el grado de llenado de los husillos en los puertos de venteo, por lo que la desvolatilización varía y las hebras se vuelven irregulares o incluso se rompen. Por eso, una línea de polvo necesita un transporte, un almacenamiento y una dosificación continuos y estables, con el alimentador enclavado con la extrusora para que los husillos no giren sin material ni se sobrealimenten.
¿Por qué una banda con aspersión en lugar de una tina de agua larga convencional?
R: En una tina de agua larga, las hebras se arrastran a través del agua, por lo que las hebras frágiles o los fundidos de baja resistencia se rompen con facilidad, y enhebrarlas en el arranque cuesta trabajo. En una banda con aspersión, la banda de malla transporta las hebras mientras el agua se rocía desde arriba, de modo que las hebras soportan poca tensión y son fáciles de enhebrar.
¿Cuál es la configuración principal de esta línea?
R: Una extrusora de doble husillo corrotante SAT75 con L/D 64 y motor principal antiexplosión de 75 kW; desvolatilización al vacío en cuatro etapas; un cambiador de mallas hidráulico de placa; un cabezal de hebras de 9 orificios con enfriamiento en banda con aspersión, cuchillas de aire y peletizadora de hebras; criba vibratoria, silos de producto terminado, pesaje y ensacado; y control con PLC Siemens que puede conectarse al DCS de la planta. Toda la línea está diseñada según Ex d IIC T4 Gb y Ex tb IIIB T200°C Db para gas y polvo, con una capacidad de 150–200 kg/h.
¿Su material necesita desvolatilización o sus pellets tienen un límite de humedad? Contacte al equipo de USEON con los datos de su material, la capacidad objetivo y la especificación de los pellets, y configuraremos una línea adecuada.
Indíquenos su material, su formulación y la capacidad objetivo.
- 01Revisión del proceso
- 02Llamada con un ingeniero
- 03Propuesta de línea
Souder Chen
Director de la división de compounding
En USEON desde 2008. Líneas de compounding, desvolatilización y reciclaje con extrusoras de doble husillo.