Dwuślimakowa linia SAT75 do devolatylizacji i granulacji biopochodnego poliamidu półaromatycznego
Firma USEON zbudowała dla klienta dwuślimakową linię SAT75 (L/D 64) do devolatylizacji i granulacji, przeznaczoną do granulowania proszku biopochodnego poliamidu półaromatycznego z wydajnością 150–200 kg/h. Cała linia – od załadunku proszku po ważenie i pakowanie w worki – jest zaprojektowana z ochroną zarówno przed wybuchem gazów, jak i pyłów.
Kontekst i wymagania
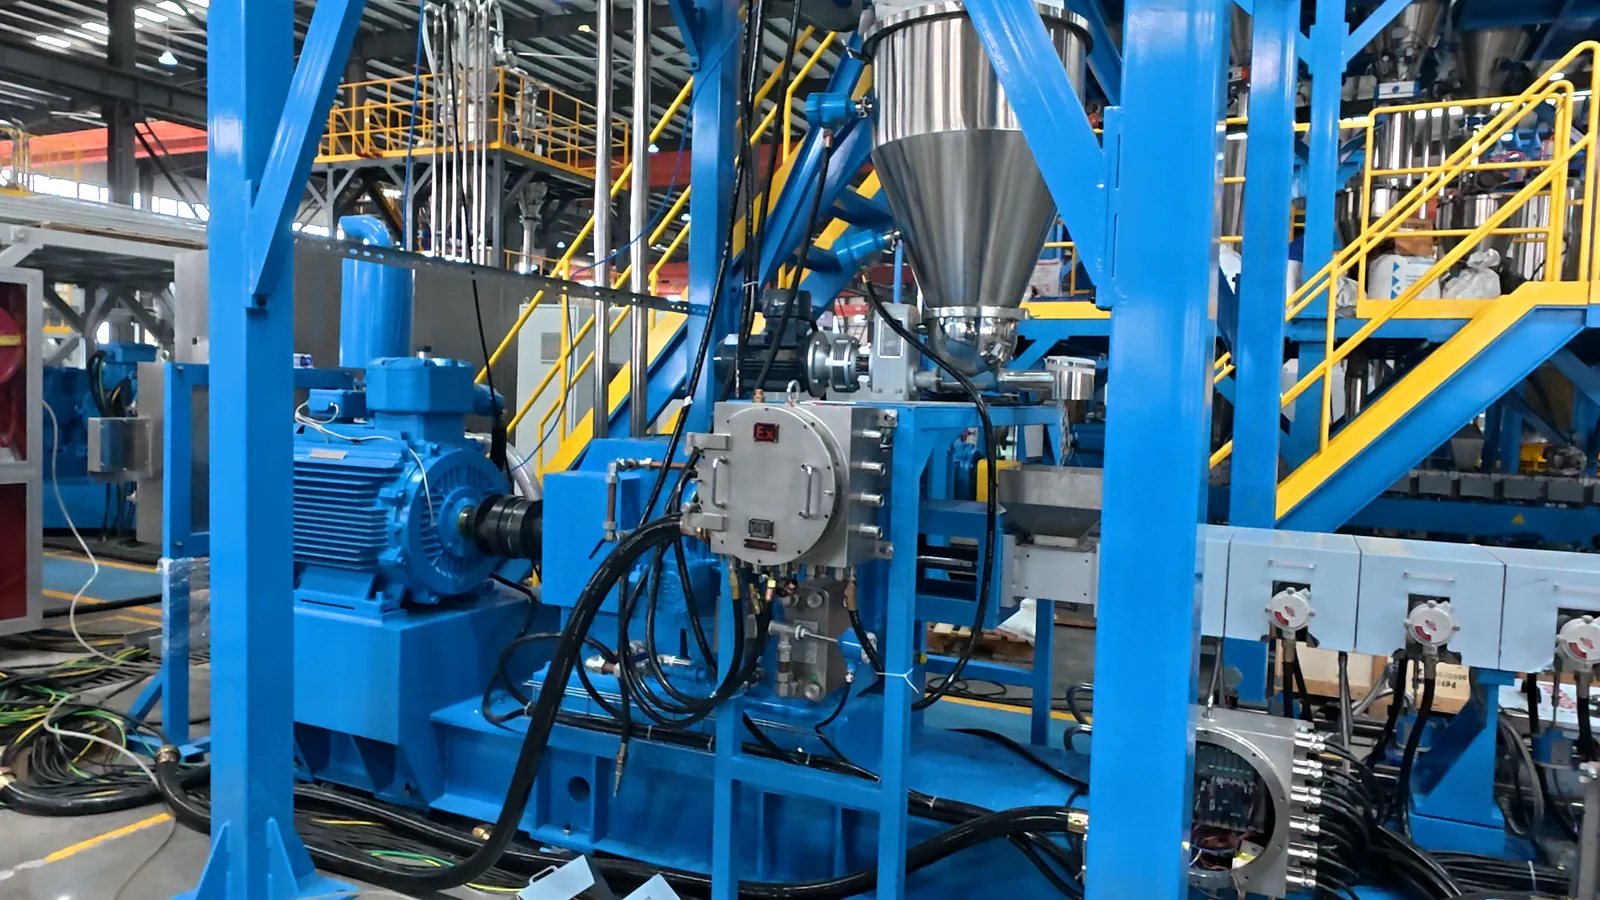
Stop poliamidu jest wrażliwy na wilgoć: w temperaturze przetwórstwa resztkowa woda powoduje hydrolizę polimeru, obniża jego lepkość i pozostawia pęcherze w granulacie. Na tej linii materiał jest podawany w postaci proszku, a zakład wymaga ochrony przed wybuchem zarówno gazów, jak i pyłów. Projekt skupiał się na czterech kwestiach:
Usuwanie dużej ilości wody
Podczas wytłaczania trzeba usunąć 2–3% wody, a granulat opuszcza linię z wilgotnością poniżej 0,6%.
Dozowanie proszku
Proszek ma gęstość nasypową około 0,7 g/cm³ i musi być dozowany w sposób ciągły i stabilny, bez tworzenia mostków i przerw.
Ochrona przed wybuchem gazów i pyłów
Urządzenia elektryczne są wykonane zgodnie z Ex d IIC T4 Gb i Ex tb IIIB T200°C Db, co obejmuje zarówno atmosfery gazowe, jak i pyłowe.
Zdalne sterowanie
Linią steruje się na miejscu z jej własnego sterownika PLC; można ją też obsługiwać i monitorować z zakładowego systemu DCS.
Przebieg procesu
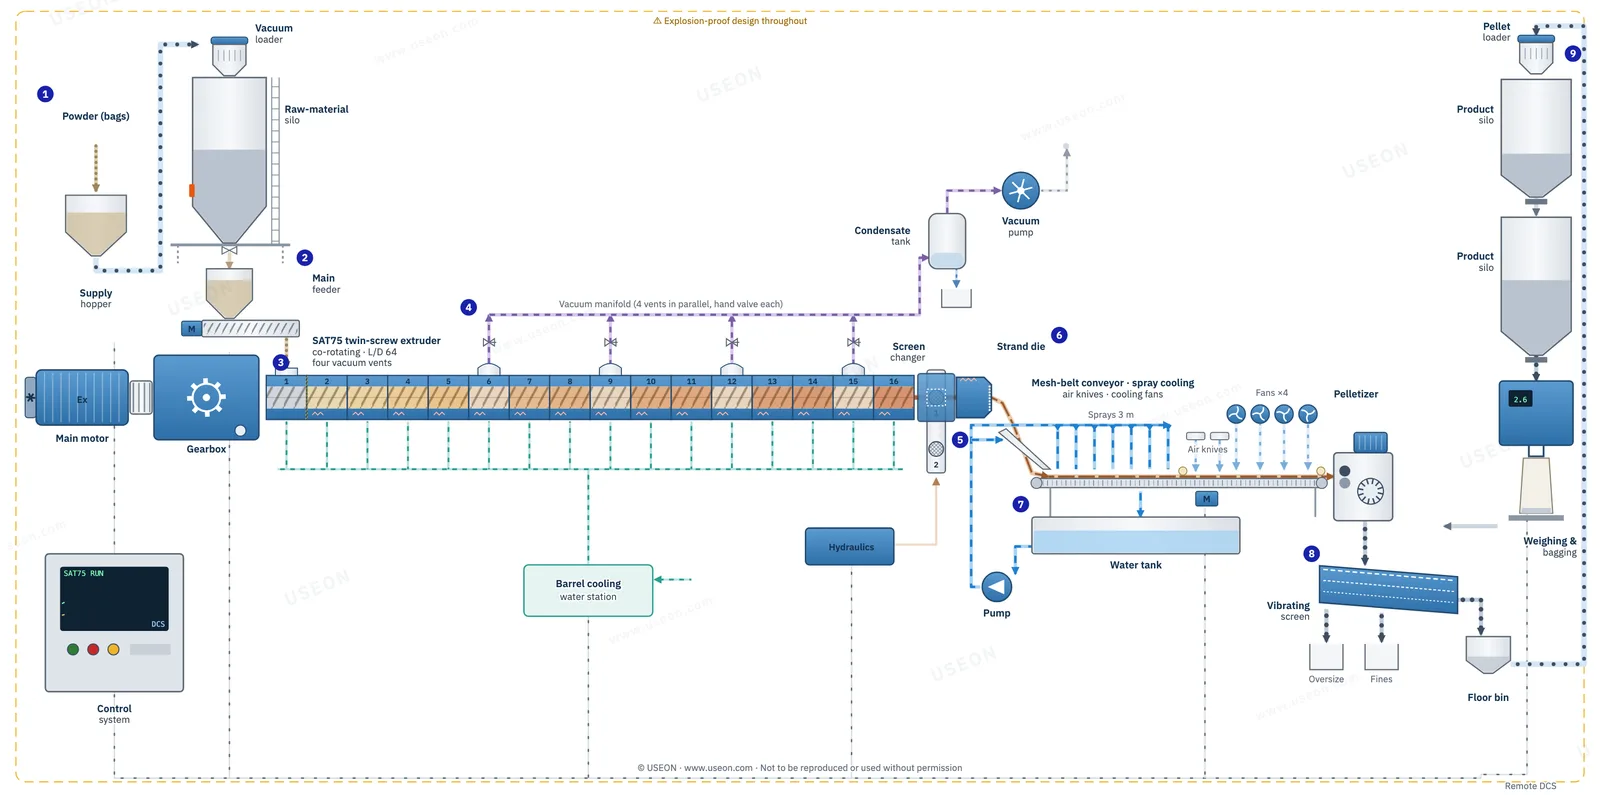
Proces na linii przebiega w dziewięciu etapach – od załadunku proszku po ważenie i pakowanie w worki. Rozwiązania konstrukcyjne głównych stanowisk opisano w sekcji „Kluczowa konfiguracja i rozwiązania konstrukcyjne”.
 Otwórz interaktywny schemat
Załadunek proszku
Proszek z worków wsypuje się do leja zasypowego, skąd podajnik próżniowy przenosi go do silosu surowca o pojemności 3 m³.
- Lej zasypowy
- Podajnik próżniowy proszku
- Silos surowca
Dozowanie dwuślimakowe
Dozownik dwuślimakowy w sposób ciągły podaje odmierzoną ilość proszku do pierwszej sekcji cylindra i automatycznie uzupełnia materiał z silosu.
- Dozownik dwuślimakowy
Wytłaczanie dwuślimakowe SAT75
Przeciwwybuchowy silnik o mocy 75 kW napędza współbieżną wytłaczarkę SAT75 (L/D 64) przez sprzęgło bezpieczeństwa i przekładnię, zapewniając prędkość obrotową ślimaków 30–300 obr./min. Każda strefa cylindra jest grzana oddzielnie i chłodzona w zamkniętym obiegu wody zmiękczonej.
- Silnik główny
- Sprzęgło bezpieczeństwa
- Przekładnia
- Wytłaczarka dwuślimakowa SAT75
- Stacja chłodzenia wodnego cylindra
Czterostopniowe odgazowanie próżniowe
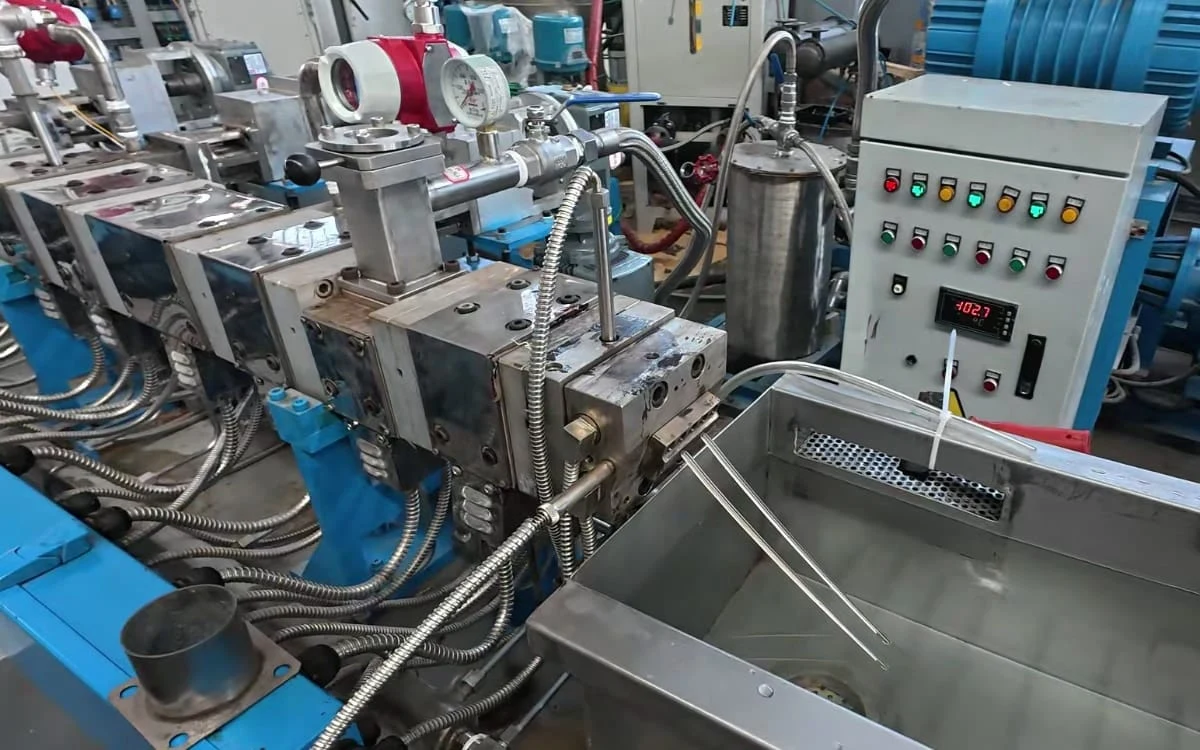
Cztery otwory odgazowujące, podłączone równolegle do wspólnego kolektora próżniowego, odsysają wodę i substancje lotne, usuwając 2–3% wody zawartej w surowcu. Przed wodnopierścieniową pompą próżniową o mocy 7,5 kW skroplona para zbiera się w zbiorniku kondensatu.
- Próżniowe otwory odgazowujące
- Zbiornik kondensatu
- Wodnopierścieniowa pompa próżniowa
Hydrauliczna zmiana sit
Dwupozycyjny hydrauliczny płytowy zmieniacz sit filtruje stop, a sita wymienia się bez zatrzymywania linii.
- Płytowy zmieniacz sit
- Agregat hydrauliczny
Głowica żyłkowa z 9 otworami
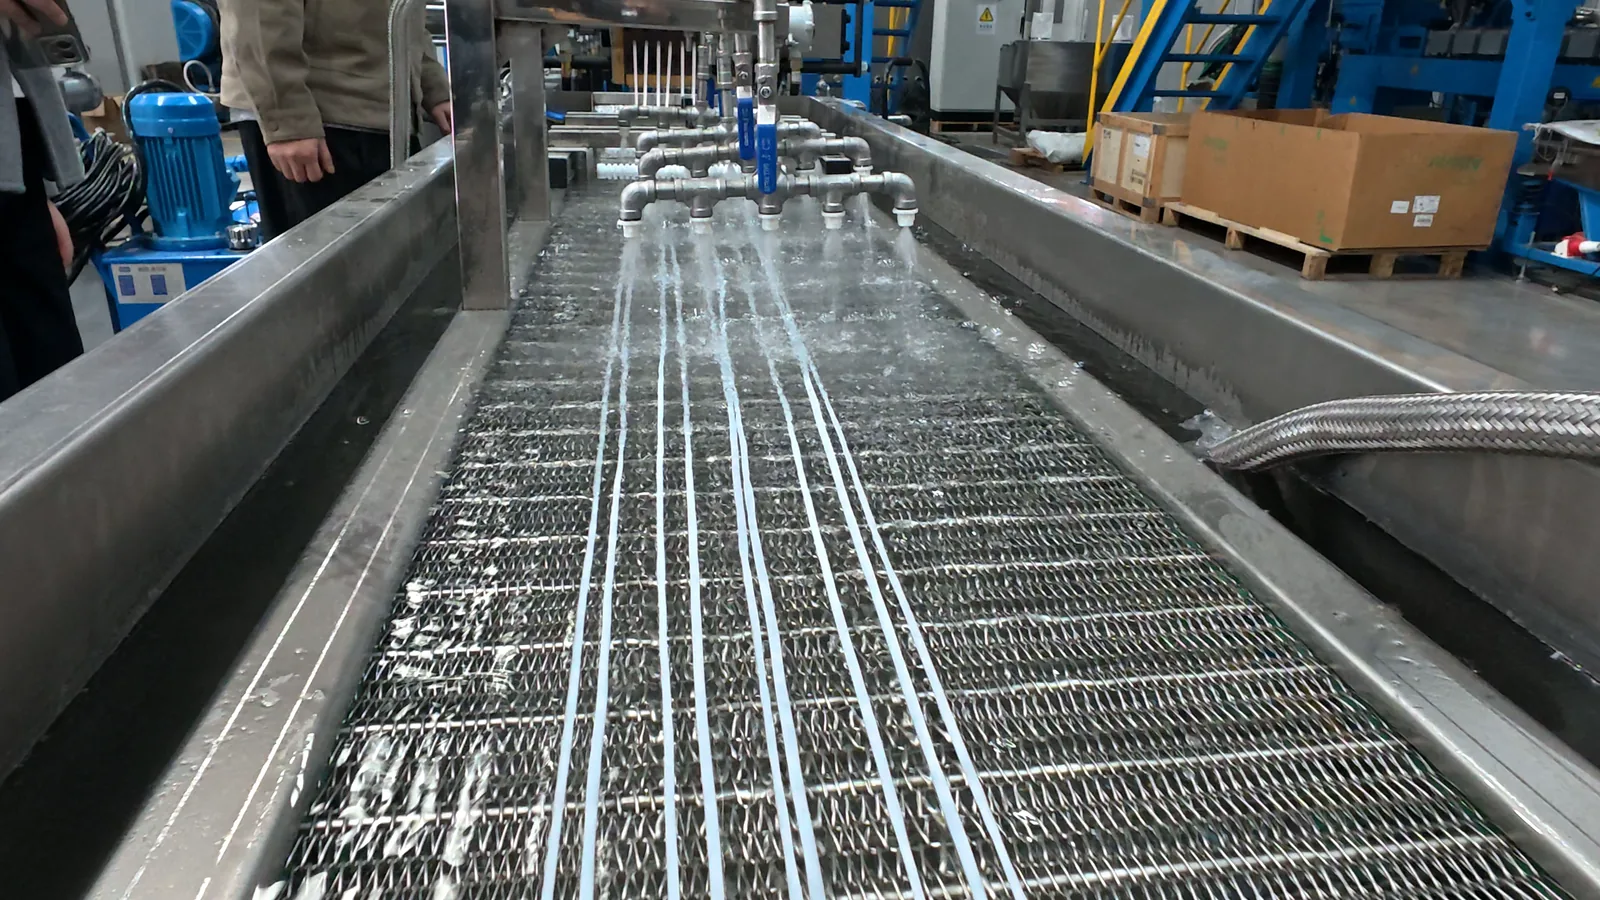
Głowica z 9 otworami formuje ciągłe żyłki, które opadają do rynny z wodą spłukującą.
- Głowica żyłkowa
Chłodzenie natryskowe na taśmie
Taśma siatkowa ze stali nierdzewnej o długości 6 m, z prędkością regulowaną w zakresie 10–75 m/min, przenosi żyłki przez strefę natrysku o długości 3 m. Następnie dwa zestawy noży powietrznych i cztery wentylatory osiowe osuszają ich powierzchnię.
- Przenośnik z taśmą siatkową
- Zbiornik wody
- Pompa wody natryskowej
Granulacja żyłkowa
Granulator żyłkowy o wydajności 300 kg/h tnie granulat o wymiarach około Φ3 × 3 mm, a trzypokładowe sito wibracyjne oddziela sklejone granulki i drobną frakcję.
- Granulator żyłkowy
- Sito wibracyjne
- Zbiornik przyposadzkowy
Ważenie i pakowanie w worki
Podajnik próżniowy napełnia dwa ustawione jeden nad drugim silosy wyrobu gotowego o pojemności 3 m³, które opróżniają się do półautomatycznej maszyny pakującej; maszyna waży i pakuje granulat w worki po 25 kg lub 50 kg, a worki zakłada się ręcznie.
- Podajnik próżniowy granulatu
- Górny silos wyrobu gotowego
- Dolny silos wyrobu gotowego
- Półautomatyczna maszyna pakująca
Sterowanie i ochrona przeciwwybuchowa: Jeden sterownik PLC Siemens S7-1200 steruje całą linią i jest połączony z zakładowym systemem DCS, a urządzenia elektryczne są zaprojektowane z ochroną zarówno przed wybuchem gazów, jak i pyłów.
Kluczowa konfiguracja i rozwiązania konstrukcyjne
L/D 64 – długi czas przebywania
Cylinder o stosunku L/D 64, pracujący przy stosunkowo niskiej prędkości obrotowej ślimaków, wydłuża czas przebywania stopu w cylindrze i stale odnawia jego powierzchnię, dzięki czemu para wodna ma dość czasu, aby się wydostać.
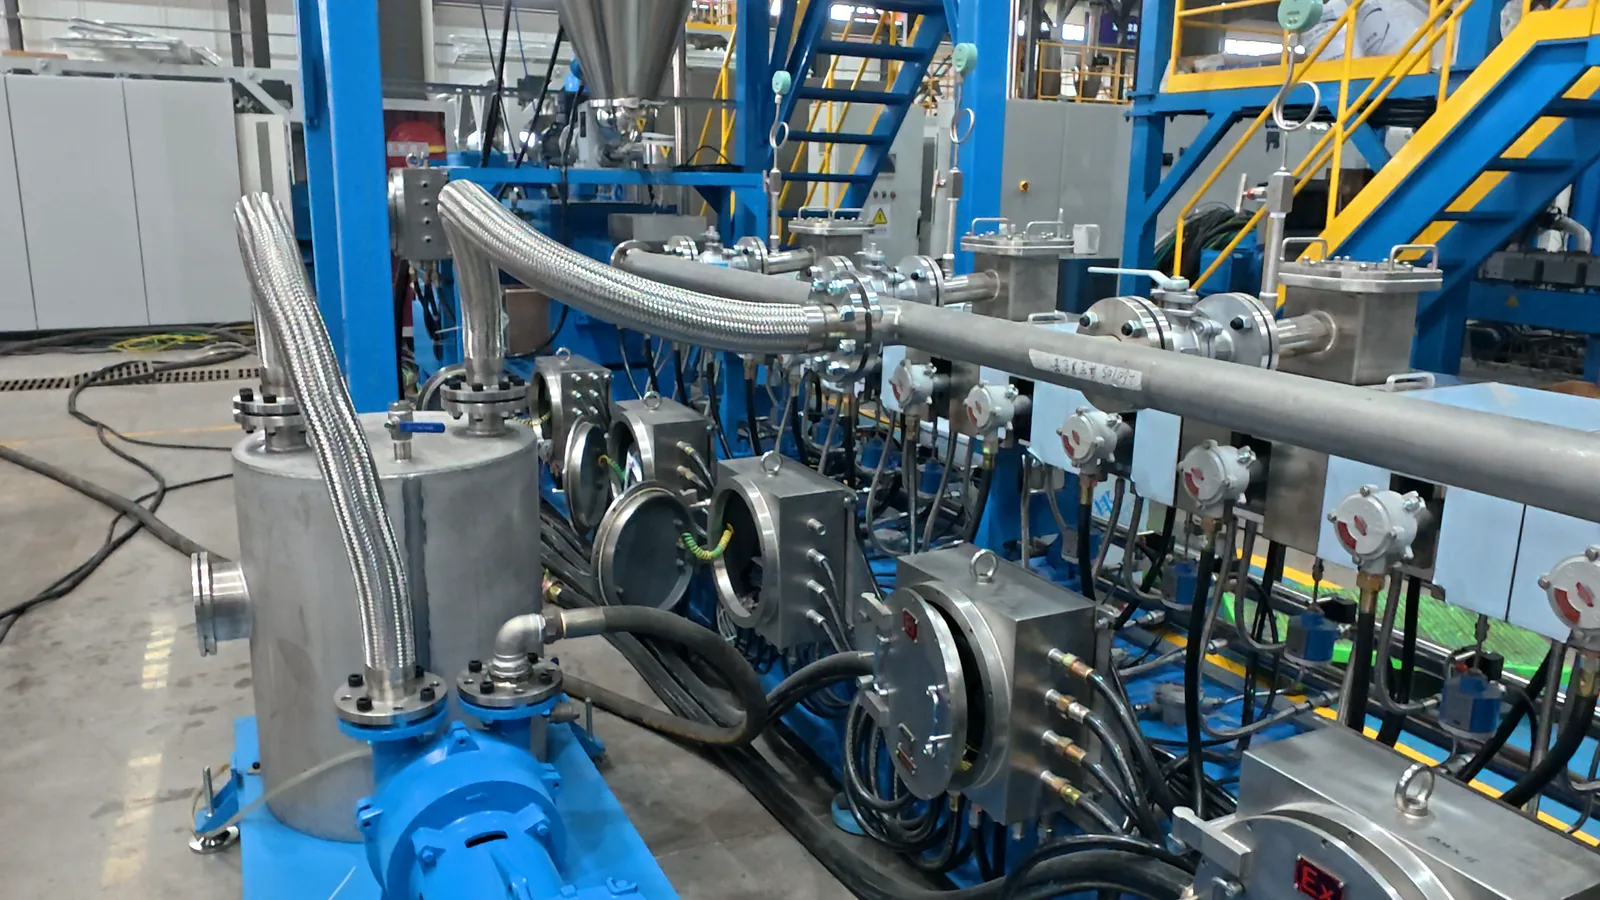
Indywidualnie regulowane próżniowe otwory odgazowujące
Każdy z czterech otworów odgazowujących ma własny zawór ręczny, więc podciśnienie w każdym otworze można ustawiać oddzielnie: na przykład przednie otwory odbierają większość pary, a tylne pracują przy głębszej próżni.
Dozowanie proszku bez mostkowania, z blokadami
Pneumatyczny wibrator ścienny zapobiega tworzeniu mostków w silosie surowca, a sygnalizacja górnego i dolnego poziomu ostrzega, zanim silos się przepełni lub opróżni. Dozownik jest powiązany blokadami z wytłaczarką: w razie awarii dozownika wytłaczarka zatrzymuje się z opóźnieniem, a gdy zatrzyma się wytłaczarka, dozownik staje natychmiast.
Napęd z regulacją prędkości i sprzęgłem bezpieczeństwa
Prędkość obrotową ślimaków ustawia falownik Schneider, a sprzęgło bezpieczeństwa rozłącza się automatycznie w razie przeciążenia momentem obrotowym.
Monitorowanie i blokady PLC
Ekran dotykowy pokazuje w czasie rzeczywistym temperaturę, ciśnienie, podciśnienie, poziomy materiału, prąd silników i stan urządzeń, a sterownik PLC realizuje wszystkie blokady procesowe oraz sekwencje uruchamiania i zatrzymywania.
Film z realizacji
Próbny rozruch w fabryce
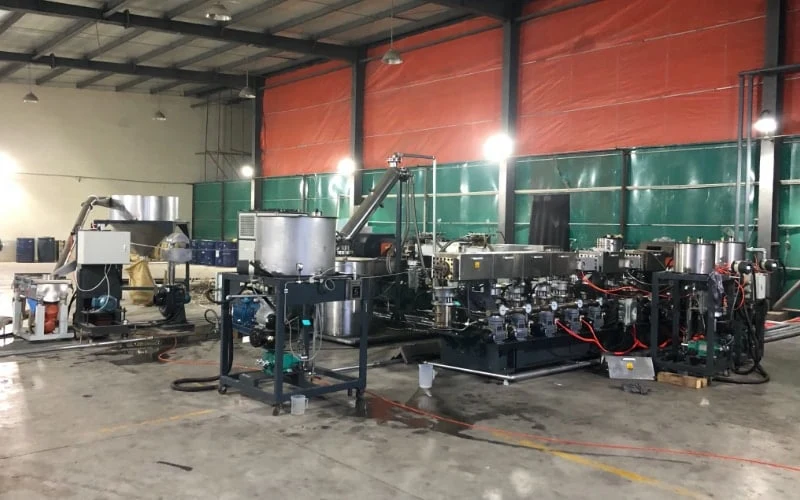
Przed wysyłką linia przeszła próbny rozruch w fabryce USEON, pracując w sposób ciągły od dozowania po pakowanie w worki. Wszystkie cztery próżniowe otwory odgazowujące działały prawidłowo, a głowica z 9 otworami wytwarzała ciągłe żyłki, które były chłodzone na taśmie natryskowej, osuszane nożami powietrznymi i cięte w granulatorze. Następnie granulat trafiał przez silosy wyrobu gotowego do maszyny pakującej, gdzie był ważony i pakowany w worki.
Inne zastosowania
Wielostopniowe odgazowanie próżniowe w połączeniu z granulacją żyłkową i chłodzeniem natryskowym na taśmie sprawdza się również w przypadku:
- innych wrażliwych na wilgoć tworzyw konstrukcyjnych z limitem wilgotności granulatu, takich jak poliamidy i poliestry
- wytłaczania reaktywnego, w którym podczas wytłaczania trzeba usuwać produkty uboczne lub resztkowy monomer
- kompaundów uwalniających gazy lub substancje lotne podczas mieszania, gdy znaczenie mają pustki w granulacie i zapach
- materiałów o niskiej wytrzymałości stopu lub tworzących kruche żyłki, które nie nadają się do długiej wanny chłodzącej
Liczbę otworów odgazowujących, stosunek L/D i sposób chłodzenia dobiera się do materiału i wydajności. Więcej wariantów devolatylizacji opisano w sekcji Devolatylizacja, a konfiguracje granulacji żyłkowej – na stronie System granulacji żyłkowej z chłodzeniem wodnym.
Podobne realizacje: wytłaczarka dwuślimakowa SAT65 w wykonaniu przeciwwybuchowym do kompaundowania PLA/PETG/ABS, dwuślimakowa linia SAT95 do recyklingu odpadów włókien PA oraz 24-godzinny ciągły rozruch próbny w petrochemicznym projekcie devolatylizacji.
FAQ
Dlaczego granulacja poliamidu półaromatycznego wymaga odgazowania próżniowego?
O: Stop poliamidu jest wrażliwy na wilgoć. W temperaturze przetwórstwa woda zawarta w stopie powoduje hydrolizę polimeru, obniżając jego masę cząsteczkową i lepkość oraz pozostawiając pęcherze w granulacie. Im więcej wody trzeba usunąć, tym więcej stopni odgazowania potrzeba: każdy otwór odbiera tylko część pary, dlatego aby obniżyć wilgotność granulatu poniżej limitu, potrzebnych jest kilka otworów wzdłuż cylindra i odpowiednio długi czas przebywania.
Na co zwrócić uwagę przy dozowaniu proszku?
O: Proszek ma skłonność do tworzenia mostków, co przerywa dozowanie. Każde wahanie dozowania zmienia stopień wypełnienia ślimaków w strefie otworów odgazowujących, przez co skuteczność odgazowania się zmienia, a żyłki stają się nierówne lub nawet się zrywają. Dlatego linia do proszków wymaga ciągłego i stabilnego transportu, magazynowania i dozowania, a dozownik musi być powiązany blokadami z wytłaczarką, aby ślimaki nie pracowały na pusto ani nie były przeładowane.
Dlaczego taśma natryskowa zamiast klasycznej długiej wanny chłodzącej?
O: W długiej wannie żyłki są przeciągane przez wodę, więc kruche żyłki lub stopy o niskiej wytrzymałości łatwo się zrywają, a przeprowadzenie żyłek przy rozruchu wymaga wysiłku. Na taśmie natryskowej taśma siatkowa niesie żyłki, a woda jest natryskiwana od góry, dzięki czemu żyłki są tylko nieznacznie naprężone i łatwo je przeprowadzić.
Jaka jest główna konfiguracja tej linii?
O: Współbieżna wytłaczarka dwuślimakowa SAT75 o stosunku L/D 64 z przeciwwybuchowym silnikiem głównym 75 kW; czterostopniowe odgazowanie próżniowe; hydrauliczny płytowy zmieniacz sit; głowica żyłkowa z 9 otworami z chłodzeniem natryskowym na taśmie, nożami powietrznymi i granulatorem żyłkowym; sito wibracyjne, silosy wyrobu gotowego oraz ważenie i pakowanie w worki; sterowanie ze sterownikiem PLC Siemens, z możliwością podłączenia do zakładowego systemu DCS. Cała linia jest wykonana zgodnie z Ex d IIC T4 Gb i Ex tb IIIB T200°C Db dla gazów i pyłów, a jej wydajność wynosi 150–200 kg/h.
Czy Państwa materiał wymaga devolatylizacji albo granulat ma określony limit wilgotności? Zapraszamy do kontaktu z zespołem USEON. Prosimy podać materiał, docelową wydajność i specyfikację granulatu – skonfigurujemy odpowiednią linię.
Prosimy podać materiał, recepturę i docelową wydajność.
- 01Analiza procesu
- 02Rozmowa z inżynierem
- 03Propozycja linii
Souder Chen
Kierownik działu kompaundowania
W USEON od 2008 roku. Dwuślimakowe linie do kompaundowania, devolatylizacji i recyklingu.