خط گرانولسازی دوماردون SAT75 با حذف مواد فرار برای پلیآمید نیمهآروماتیک زیستپایه
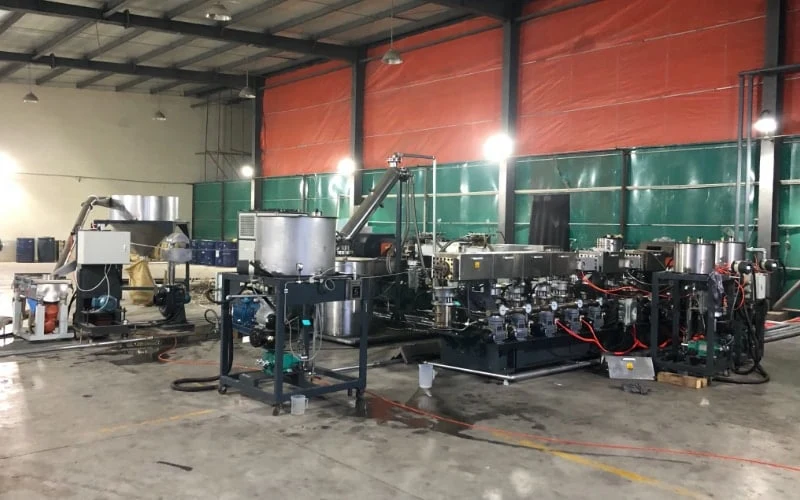
USEON این خط گرانولسازی دوماردون SAT75 (با L/D ۶۴) را با حذف مواد فرار برای گرانولسازی پودر پلیآمید نیمهآروماتیک زیستپایهٔ یکی از مشتریان با ظرفیت ۱۵۰–۲۰۰ کیلوگرم/ساعت ساخت. کل خط، از بارگیری پودر تا توزین و کیسهگیری، برای حفاظت در برابر انفجار گاز و گرد و غبار طراحی شده است.
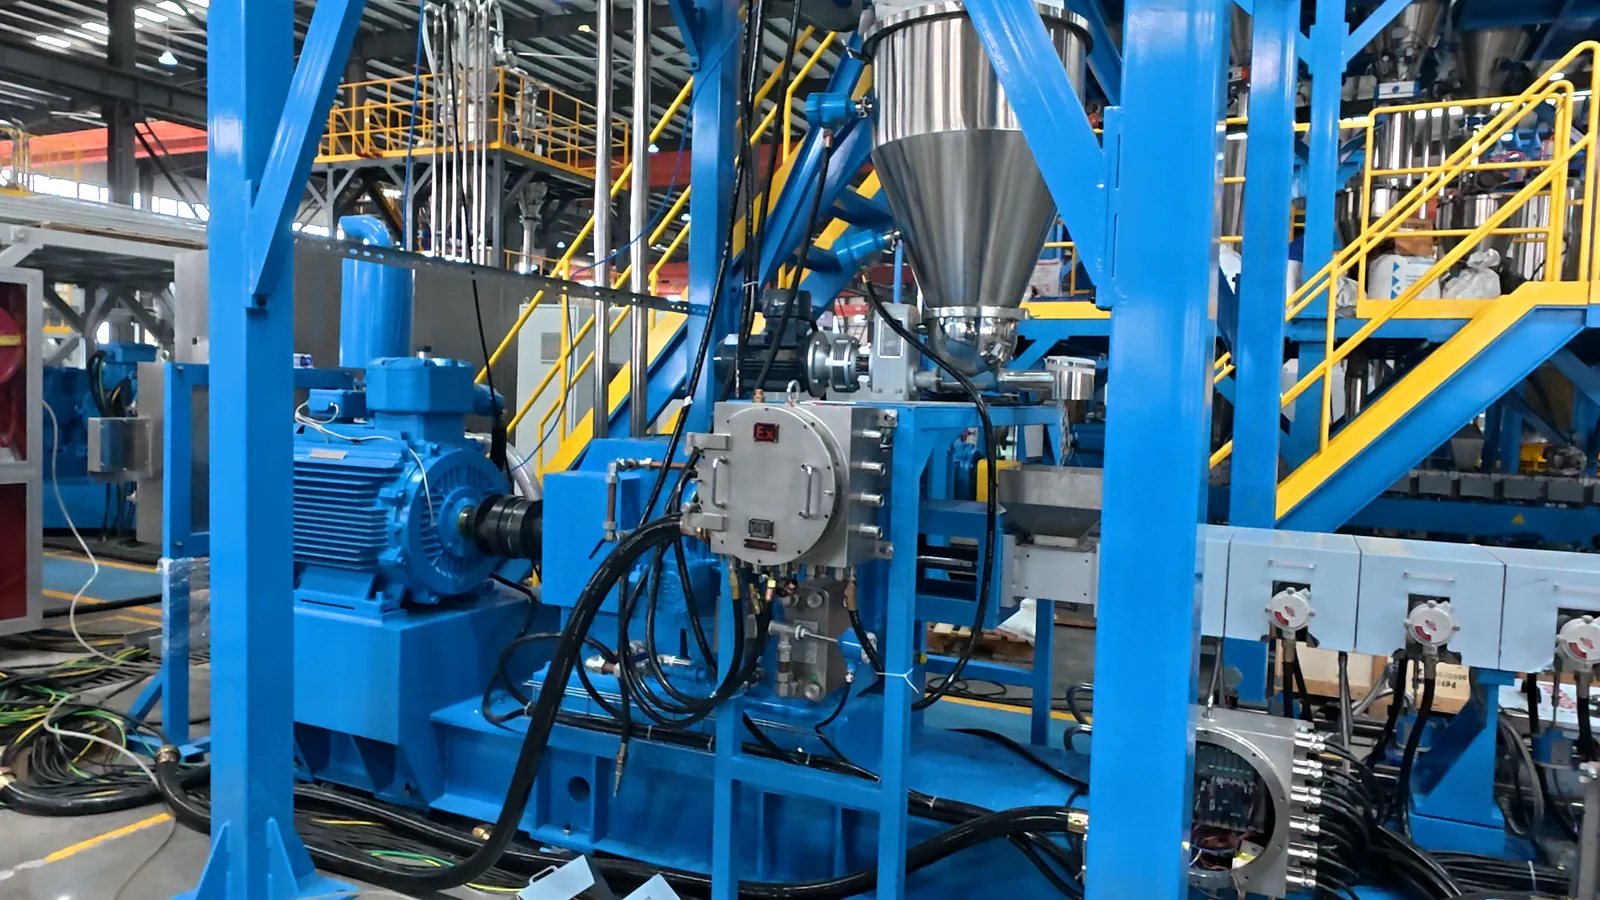
پیشینه و الزامات
مذاب پلیآمید به رطوبت حساس است: در دمای فرآوری، آب باقیمانده پلیمر را هیدرولیز میکند، ویسکوزیتهٔ آن را پایین میآورد و در گرانولها حباب ایجاد میکند. در این خط ماده بهصورت پودر تغذیه میشود و کارخانه حفاظت در برابر انفجار گاز و گرد و غبار را الزامی کرده است. طراحی بر چهار نکته متمرکز بود:
حذف حجم زیاد آب
در حین اکستروژن باید ۲–۳٪ آب حذف شود و رطوبت گرانولها هنگام خروج از خط کمتر از ۰٫۶٪ باشد.
تغذیهٔ پودر
چگالی ظاهری پودر حدود ۰٫۷ گرم/سانتیمتر مکعب است و باید بهطور پیوسته و پایدار، بدون پلزدن یا قطع تغذیه، وارد خط شود.
حفاظت در برابر انفجار گاز و گرد و غبار
تجهیزات برقی مطابق Ex d IIC T4 Gb و Ex tb IIIB T200°C Db طراحی شدهاند و هم محیطهای گازی و هم محیطهای دارای گرد و غبار را پوشش میدهند.
کنترل از راه دور
این خط در محل با PLC مستقل خود راهبری میشود و میتوان آن را از DCS کارخانه نیز راهبری و پایش کرد.
جریان فرایند
فرایند این خط در نُه مرحله انجام میشود، از بارگیری پودر تا توزین و کیسهگیری. انتخابهای طراحی ایستگاههای اصلی در «پیکربندی کلیدی و طراحی» آمده است.
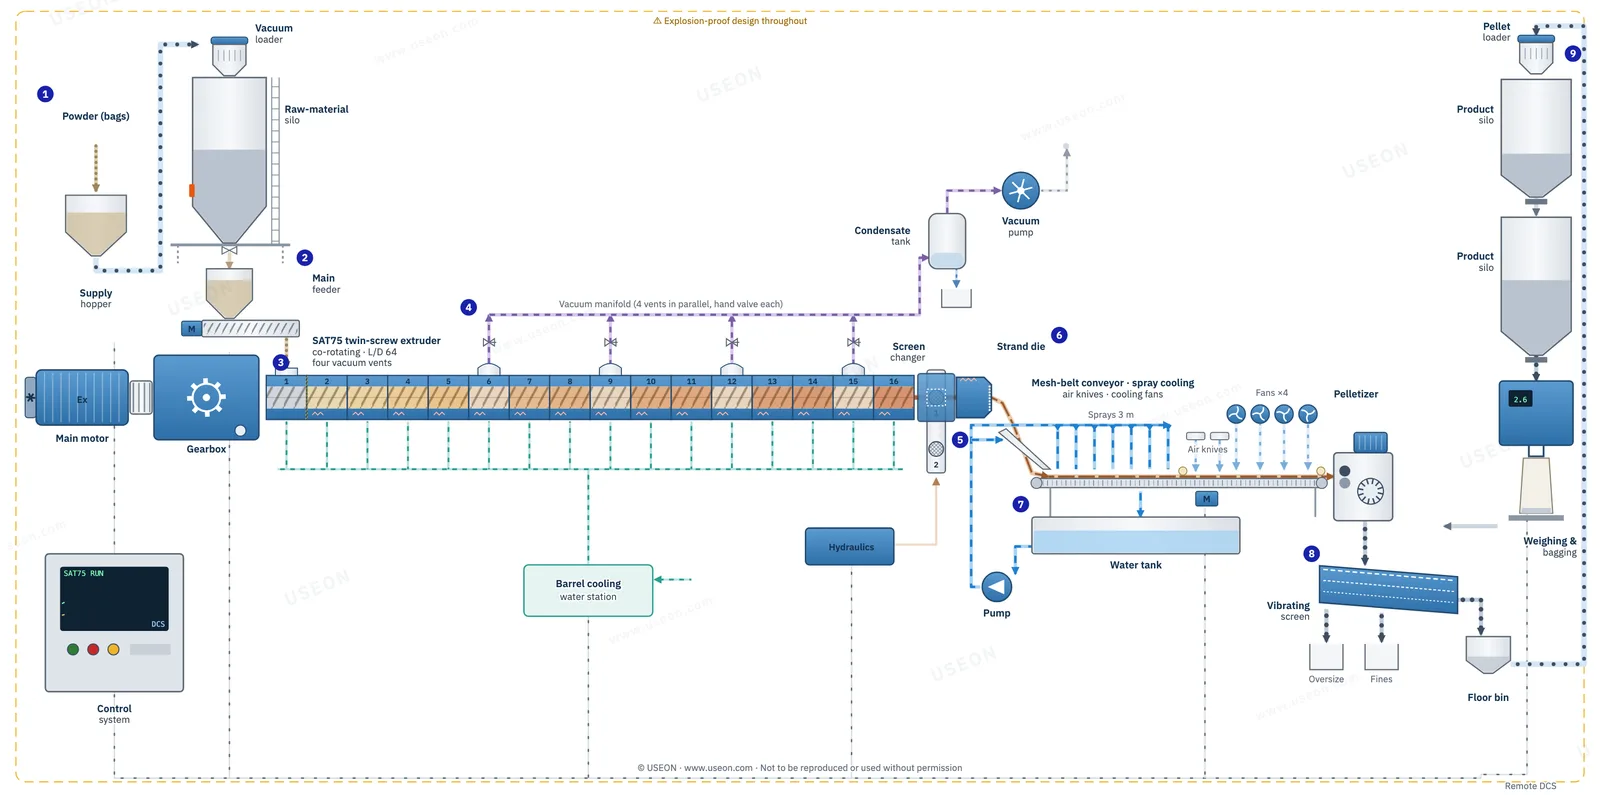 باز کردن نمودار تعاملی
بارگیری پودر
پودر از کیسهها در قیف تغذیه خالی میشود و بارگیر خلأ آن را به سیلوی مواد ۳ متر مکعبی بالا میبرد.
- قیف تغذیه
- بارگیر خلأ پودر
- سیلوی مواد
تغذیه با فیدر دوماردون
فیدر دوماردون پودر را بهطور پیوسته و با دوز کنترلشده وارد اولین قطعهٔ سیلندر میکند و بهطور خودکار از سیلو پر میشود.
- فیدر دوماردون
اکستروژن دوماردون SAT75
یک موتور ضدانفجار ۷۵ کیلوواتی، اکسترودر همسوگرد SAT75 با L/D ۶۴ را از طریق کوپلینگ ایمنی و گیربکس به حرکت درمیآورد و سرعت ماردون را در محدودهٔ ۳۰–۳۰۰ دور در دقیقه فراهم میکند. هر ناحیهٔ سیلندر جداگانه گرم و با یک مدار بستهٔ آب نرم خنک میشود.
- موتور اصلی
- کوپلینگ ایمنی
- گیربکس
- اکسترودر دوماردون SAT75
- ایستگاه آب خنککاری سیلندر
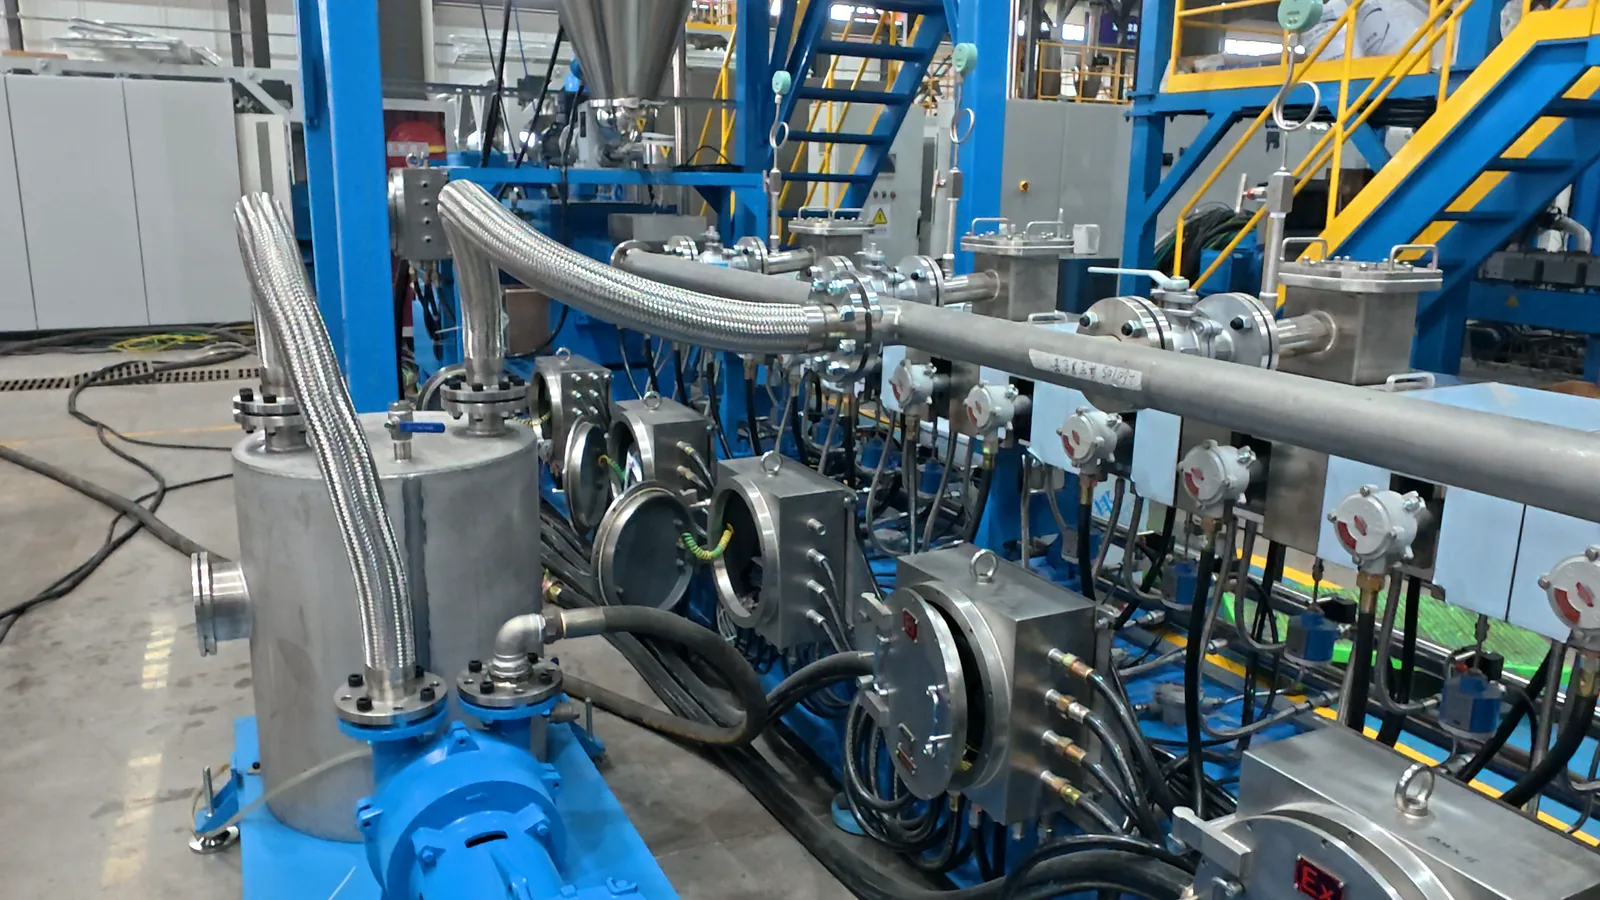
حذف مواد فرار خلأ چهارمرحلهای
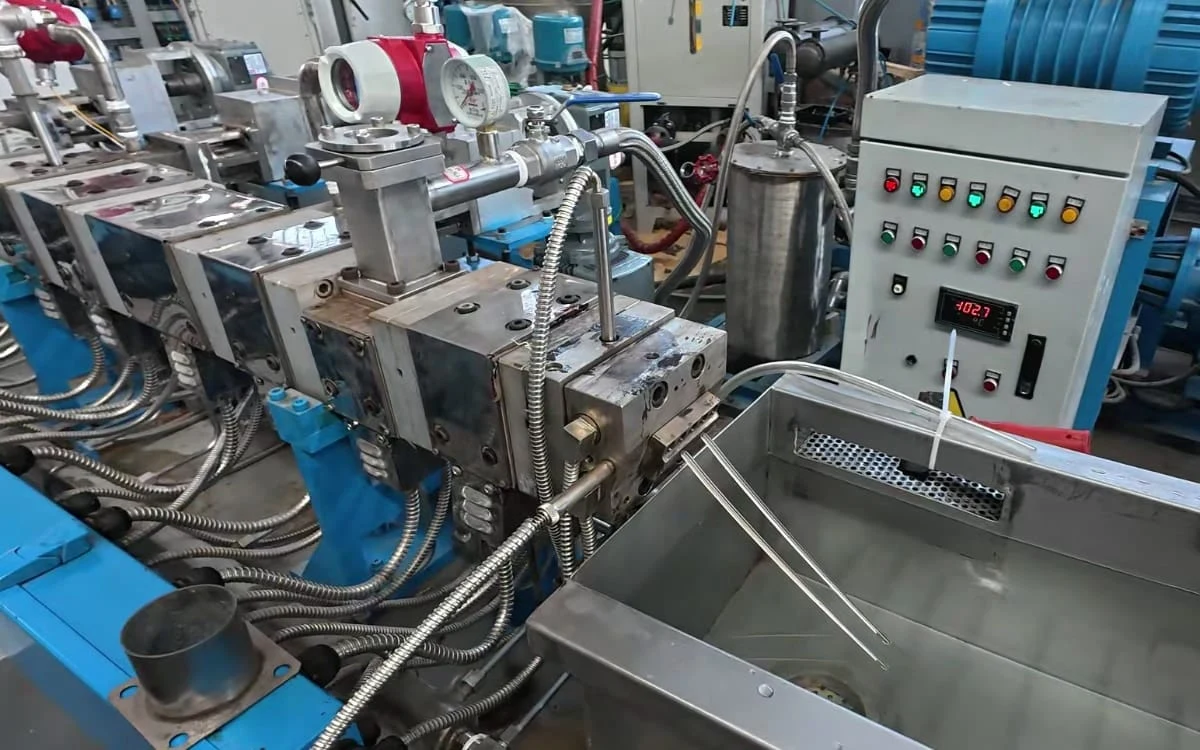
چهار دریچه که بهصورت موازی به یک منیفولد خلأ وصلاند، آب و مواد فرار را خارج میکنند و ۲–۳٪ آب موجود در خوراک را حذف میکنند. مخزن میعانات بخار میعانشده را پیش از رسیدن به پمپ خلأ حلقهٔ آبی ۷٫۵ کیلوواتی جمعآوری میکند.
- دریچههای هواگیری خلأ
- مخزن میعانات
- پمپ خلأ حلقهٔ آبی
تعویض هیدرولیکی توری
توریعوضکن صفحهای هیدرولیکی دوایستگاهی مذاب را فیلتر میکند و توریها بدون توقف خط تعویض میشوند.
- توریعوضکن صفحهای
- یونیت هیدرولیک
قالب رشتهٔ ۹ سوراخه
قالب ۹ سوراخه رشتههایی پیوسته شکل میدهد که درون ناودان آب جاری میافتند.
- قالب رشته
خنککاری روی نوار پاششی
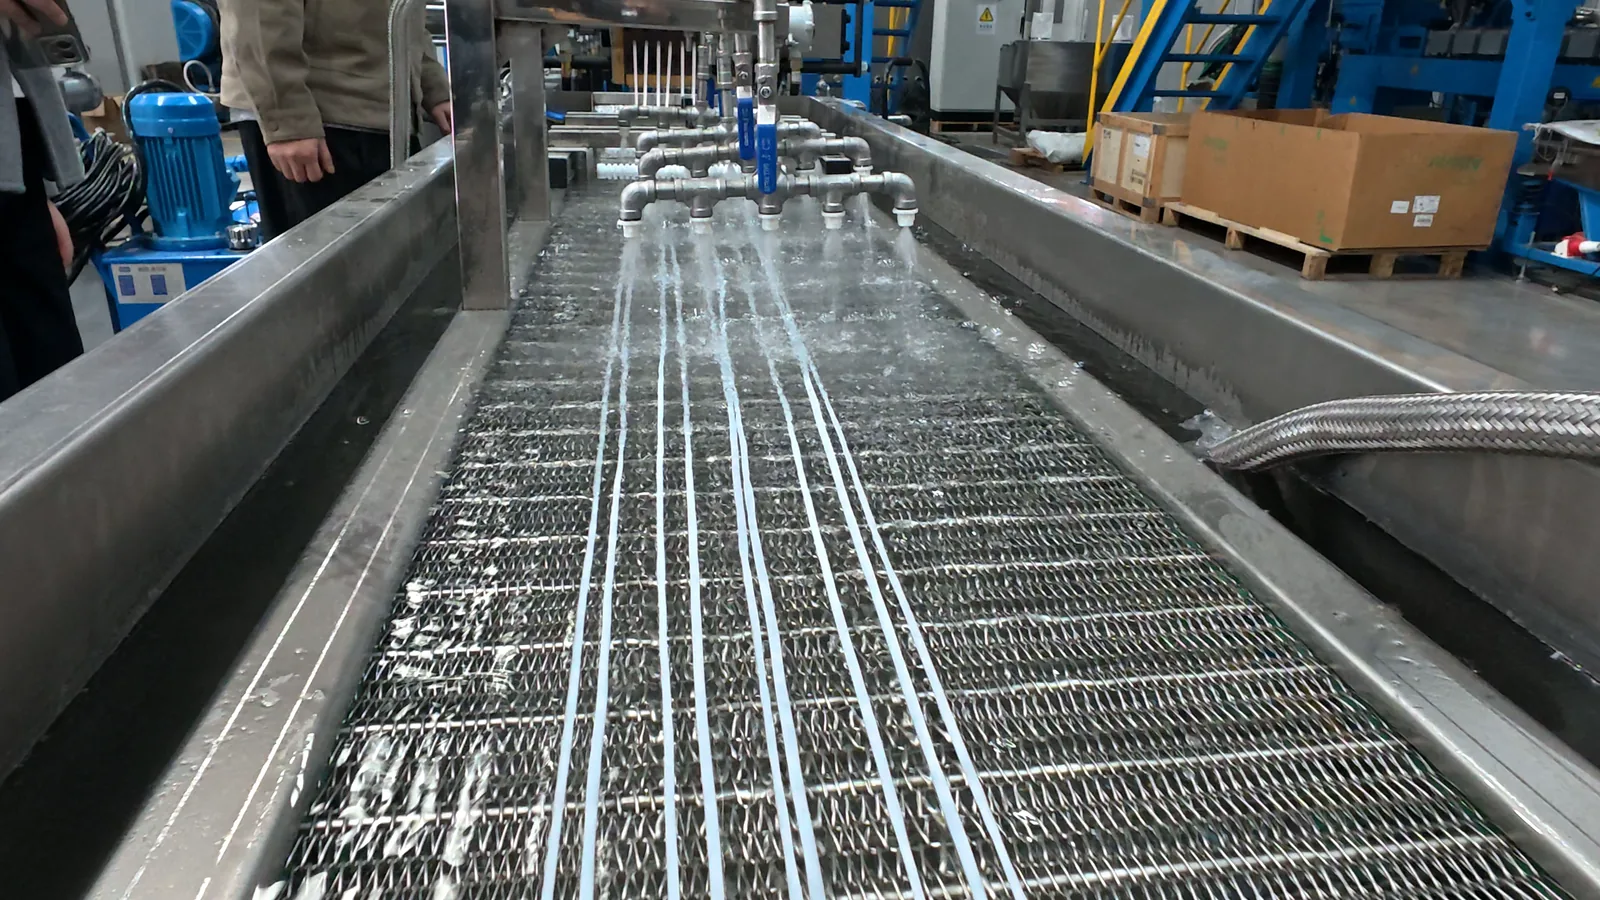
نوار توری فولاد ضدزنگ به طول ۶ متر که سرعت آن در محدودهٔ ۱۰–۷۵ متر/دقیقه قابل تنظیم است، رشتهها را از زیر بخش پاشش ۳ متری عبور میدهد. سپس دو دسته چاقوی هوا و چهار فن محوری سطح آنها را خشک میکنند.
- نوار نقالهٔ توری
- مخزن آب
- پمپ آب پاشش
گرانولسازی رشتهای
گرانولساز رشتهای با ظرفیت ۳۰۰ کیلوگرم/ساعت گرانولهایی با ابعاد حدود Φ۳ × ۳ میلیمتر میبُرد و سرند لرزان سهطبقه گرانولهای بههمچسبیده و ریزدانهها را جدا میکند.
- گرانولساز رشتهای
- سرند لرزان
- مخزن زمینی
توزین و کیسهگیری
بارگیر خلأ دو سیلوی محصول ۳ متر مکعبی را که روی هم قرار گرفتهاند پر میکند و این سیلوها به دستگاه بستهبندی نیمهخودکار تخلیه میشوند که گرانولها را در کیسههای ۲۵ یا ۵۰ کیلوگرمی توزین و کیسهگیری میکند؛ جاگذاری کیسهها بهصورت دستی انجام میشود.
- بارگیر خلأ گرانول
- سیلوی محصول بالایی
- سیلوی محصول پایینی
- دستگاه بستهبندی نیمهخودکار
کنترل و حفاظت در برابر انفجار: یک PLC مدل Siemens S7-1200 کل خط را راهبری میکند و به DCS کارخانه متصل است؛ تجهیزات برقی نیز برای حفاظت در برابر انفجار گاز و گرد و غبار طراحی شدهاند.
پیکربندی کلیدی و طراحی
L/D ۶۴ برای زمان ماند طولانی
سیلندر با L/D ۶۴ که با سرعت ماردون نسبتاً پایین کار میکند، مذاب را مدت بیشتری در سیلندر نگه میدارد و سطح آن را پیوسته تجدید میکند تا بخار آب زمان کافی برای خروج داشته باشد.
دریچههای هواگیری خلأ با تنظیم جداگانه
هر یک از چهار دریچه شیر دستی جداگانهای دارد؛ بنابراین خلأ هر دریچه را میتوان جداگانه تنظیم کرد: برای مثال، دریچههای جلویی بیشتر بخار را خارج میکنند، در حالی که دریچههای عقبی با خلأ بالاتری کار میکنند.
تغذیهٔ پودر ضدپلزدن با اینترلاک
یک ویبراتور پنوماتیک دیواره از پلزدن در سیلوی مواد جلوگیری میکند و هشدارهای سطح بالا و پایین پیش از سرریزشدن یا خالیشدن سیلو اخطار میدهند. فیدر با اکسترودر اینترلاک شده است: اگر فیدر از کار بیفتد، اکسترودر پس از یک تأخیر متوقف میشود و اگر اکسترودر بایستد، فیدر بیدرنگ متوقف میشود.
محرک دور متغیر با کوپلینگ ایمنی
کنترل دور اینورتری Schneider سرعت ماردون را تنظیم میکند و کوپلینگ ایمنی در صورت اضافهبار گشتاور بهطور خودکار جدا میشود.
پایش و اینترلاک با PLC
صفحهٔ لمسی دما، فشار، خلأ، سطح مواد، جریان موتور و وضعیت تجهیزات را بهصورت بلادرنگ نمایش میدهد و همهٔ اینترلاکهای فرایندی و توالیهای راهاندازی و توقف را PLC انجام میدهد.
ویدئوی پروژه
اجرای آزمایشی در کارخانه
این خط پیش از ارسال در کارخانهٔ USEON بهصورت آزمایشی راهاندازی شد و از تغذیه تا کیسهگیری بهطور پیوسته کار کرد. هر چهار دریچهٔ هواگیری خلأ بهطور عادی کار کردند و قالب ۹ سوراخه رشتههای پیوسته تولید کرد؛ رشتهها روی نوار پاششی خنک شدند، با چاقوهای هوا خشک شدند و در گرانولساز بریده شدند. سپس گرانولها از طریق سیلوهای محصول به دستگاه بستهبندی رفتند تا توزین و کیسهگیری شوند.
کاربردهای دیگر
ترکیب حذف مواد فرار خلأ چندمرحلهای با گرانولسازی رشتهای روی نوار پاششی برای این موارد نیز مناسب است:
- سایر پلاستیکهای مهندسی حساس به رطوبت که برای رطوبت گرانول حد مجاز دارند، مانند پلیآمیدها و پلیاسترها
- اکستروژن واکنشی که در آن باید محصولات جانبی یا مونومر باقیمانده در حین اکستروژن خارج شوند
- کامپاندهایی که هنگام اختلاط گاز یا مواد فرار آزاد میکنند و در آنها حفرههای گرانول و بو اهمیت دارد
- موادی با استحکام مذاب پایین یا رشتههای شکننده که برای وان آب طولانی مناسب نیستند
تعداد دریچهها، L/D و روش خنککاری بر اساس ماده و ظرفیت تولید انتخاب میشوند. گزینههای بیشتر حذف مواد فرار را در صفحهٔ حذف مواد فرار و پیکربندیهای گرانولسازی رشتهای را در صفحهٔ سیستم گرانولسازی رشتهای با خنککاری آب ببینید.
پروژههای مرتبط: اکسترودر دوماردون ضدانفجار SAT65 برای کامپاندینگ PLA/PETG/ABS، خط دوماردون SAT95 برای بازیافت ضایعات الیاف PA و راهاندازی آزمایشی پیوستهٔ ۲۴ ساعته در یک پروژهٔ حذف مواد فرار پتروشیمی.
پرسشهای متداول
چرا گرانولسازی پلیآمید نیمهآروماتیک به حذف مواد فرار با خلأ نیاز دارد؟
پاسخ: مذاب پلیآمید به رطوبت حساس است. در دمای فرآوری، آب موجود در مذاب پلیمر را هیدرولیز میکند، وزن مولکولی و ویسکوزیتهٔ آن را کاهش میدهد و در گرانولها حباب بر جا میگذارد. هرچه آب بیشتری باید حذف شود، مراحل هواگیری بیشتری لازم است: هر دریچه فقط بخشی از بخار را خارج میکند؛ بنابراین برای رساندن رطوبت گرانول به زیر حد مجاز، چند دریچه در طول سیلندر همراه با زمان ماند کافی لازم است.
در تغذیهٔ پودر به چه نکاتی باید توجه کرد؟
پاسخ: پودر تمایل به پلزدن دارد و تغذیه را قطع میکند. هر نوسانی در تغذیه میزان پرشدگی ماردونها را در محل دریچهها تغییر میدهد؛ در نتیجه حذف مواد فرار نوسان میکند و رشتهها ناهموار میشوند یا حتی پاره میشوند. از این رو خط پودر به انتقال، ذخیرهسازی و دوزینگ پیوسته و پایدار نیاز دارد و فیدر باید با اکسترودر اینترلاک باشد تا ماردونها نه خالی بچرخند و نه بیش از حد تغذیه شوند.
چرا نوار پاششی بهجای وان آب طولانی معمول؟
پاسخ: در وان آب طولانی، رشتهها از میان آب کشیده میشوند؛ بنابراین رشتههای شکننده یا مذابهای کماستحکام بهآسانی پاره میشوند و رشتهگذاری در شروع کار زحمت دارد. روی نوار پاششی، نوار توری رشتهها را حمل میکند و آب از بالا پاشیده میشود؛ در نتیجه کشش کمی به رشتهها وارد میشود و رشتهگذاری آسان است.
پیکربندی اصلی این خط چیست؟
پاسخ: اکسترودر دوماردون همسوگرد SAT75 با L/D ۶۴ و موتور اصلی ضدانفجار ۷۵ کیلووات؛ حذف مواد فرار خلأ چهارمرحلهای؛ توریعوضکن صفحهای هیدرولیکی؛ قالب رشتهٔ ۹ سوراخه با خنککاری روی نوار پاششی، چاقوی هوا و گرانولساز رشتهای؛ سرند لرزان، سیلوهای محصول و توزین و کیسهگیری؛ کنترل با PLC شرکت Siemens که به DCS کارخانه قابل اتصال است. کل خط برای گاز و گرد و غبار مطابق Ex d IIC T4 Gb و Ex tb IIIB T200°C Db طراحی شده و ظرفیت تولید آن ۱۵۰–۲۰۰ کیلوگرم/ساعت است.
آیا مادهٔ شما به حذف مواد فرار نیاز دارد یا گرانولهای شما محدودیت رطوبت دارند؟ با تیم USEON تماس بگیرید و نوع ماده، ظرفیت تولید هدف و مشخصات گرانول را اعلام کنید تا خط مناسبی برای شما پیکربندی کنیم.
ماده، فرمولاسیون و ظرفیت تولید موردنظر خود را به ما بگویید.
- ۰۱بررسی فرایند
- ۰۲گفتوگو با مهندس
- ۰۳پیشنهاد خط
Souder Chen
مدیر بخش کامپاندینگ
از سال ۲۰۰۸ در USEON. خطوط کامپاندینگ، حذف مواد فرار و بازیافت با اکسترودر دوماردون.